


Por qué fallan los ejes de hélices marinas en condiciones combinadas
Las fallas más graves de los ejes no pueden explicarse únicamente por el par nominal. Un eje de propulsión giratorio está sujeto a ciclos de carga repetidos, mientras que la flexión, la torsión, la vibración, la condición de la superficie, la geometría local y la exposición ambiental influyen en cómo se distribuyen esas cargas. Con el tiempo, una pequeña discontinuidad en la superficie o el subsuelo puede convertirse en un punto de inicio de fatiga y crecer progresivamente hasta que la sección restante ya no pueda soportar la carga operativa.
La falla por fatiga del eje de la hélice a menudo comienza en una discontinuidad local en lugar de en una sección uniforme del eje. Los chaveteros, hombros, filetes, interfaces de acoplamiento, transiciones de muñones, marcas de mecanizado, rayones, superficies desgastadas, picaduras de corrosión y áreas previamente reparadas merecen una mayor atención de inspección porque pueden aumentar la tensión local.
Esto significa que un eje puede tener un material base adecuado y aun así experimentar fallas si su geometría, condición de la superficie, ajuste o entorno operativo real producen una concentración de tensión severa. Por lo tanto, el estado de un radio de transición pequeño o de una superficie de montaje dañada puede ser más importante de lo que su apariencia sugiere inicialmente.
A El eje de la hélice marina también funciona como parte de un sistema de propulsión conectado en lugar de como un componente giratorio aislado. Su relación con los acoplamientos, cojinetes, disposiciones de sellado y secciones de eje adyacentes afecta la alineación y la distribución de la carga. En consecuencia, el cuerpo del eje, las áreas de acoplamiento, los muñones y las secciones de transición deben evaluarse juntos en lugar de tratar una grieta o una superficie desgastada como un defecto independiente.
La corrosión añade otra capa de riesgo. Es posible que la oxidación general de la superficie no reduzca inmediatamente la sección del eje lo suficiente como para causar fallas, pero las picaduras localizadas pueden crear pequeñas muescas donde se concentran las tensiones cíclicas. Si una grieta por fatiga comienza en el fondo de una fosa de corrosión, la carga continua y la exposición ambiental pueden acelerar el deterioro. Por lo tanto, la fatiga por corrosión del eje debe evaluarse tanto a través de la pérdida de material como del potencial de iniciación de grietas en lugar de solo a través de la apariencia.
Señales de advertencia que deberían cambiar la prioridad de la inspección
Una grieta visible es una advertencia obvia, pero es posible que ya represente una etapa relativamente avanzada de daño. Los primeros indicios suelen ser cambios en el comportamiento del sistema de ejes. Un síntoma por sí solo no prueba que el eje de la hélice esté defectuoso, pero una tendencia en desarrollo, la aparición de varios síntomas juntos o una anomalía después de una conexión a tierra, un impacto de la hélice, un trabajo en los cojinetes, un trabajo en el acoplamiento o cambios en la alineación del eje deberían aumentar la prioridad de la inspección.
La vibración es particularmente importante porque puede resultar de un desequilibrio, desalineación, deterioro de los cojinetes, deformación del eje, daño de la hélice, holgura o una grieta en desarrollo. Su valor diagnóstico proviene de la comparación más que de una lectura aislada. La velocidad de operación, la carga, la dirección de la vibración, las características de frecuencia y la desviación de la línea de base anterior del buque deben considerarse en conjunto.
La temperatura del rodamiento, el estado de la lubricación y el comportamiento del muñón proporcionan otra visión del estado del eje. Un cambio en la distribución de la carga del rodamiento puede indicar una alineación o desviación alterada del eje. Por el contrario, el deterioro del rodamiento puede cambiar la forma en que se soporta el eje y aumentar la tensión de flexión en otros lugares. Un rodamiento caliente no debe tratarse automáticamente como solo un problema del rodamiento, del mismo modo que una vibración anormal del eje no debe tratarse automáticamente como solo un problema del eje.
| Observación | Inspección Prioridad | Primeras áreas a verificar |
|---|---|---|
| Vibración nueva o en aumento | Alto | Alineación, cojinetes, áreas de acoplamiento, descentramiento del eje, condición de la hélice |
| Sobrecalentamiento repetido del rodamiento | Alto | Superficie de apoyo, lubricación, distribución de carga, estado del muñón, alineación |
| Pozos de corrosión o daños en la capa protectora. | Alto en lugares estresados | Áreas expuestas al agua, transiciones, muñones y superficies adyacentes al sello |
| Desgaste o residuos metálicos | Alto | Acoplamientos, superficies ajustadas, chaveteros, interfaces de rodamientos |
| Fuga de aceite o comportamiento anormal del sello | Medio a alto | Estado del sello, superficie del eje, funcionamiento excéntrico, alineación |
| Arañazos, abolladuras o marcas de reparación | Depende de la ubicación y la profundidad. | Áreas concentradas de tensión y superficies bajo flexión cíclica. |
| Ruido de propulsión inexplicable | Medio a alto | Cojinetes, ajuste de acoplamiento, alineación de ejes, hélice, estructura de soporte |
El punto importante es la priorización. Una marca de superficie poco profunda en un área de tensión relativamente baja y una marca similar al lado de una ranura o transición de diámetro no deberían recibir automáticamente la misma calificación de riesgo. Es necesario considerar en conjunto la ubicación, la orientación, la profundidad, el historial operativo y el campo de tensión circundante.

Un flujo de trabajo práctico de inspección de grietas en el eje de la hélice
Un proceso de inspección eficaz debe pasar del comportamiento del sistema a la confirmación de defectos locales. Comenzar inmediatamente con un método de examen no destructivo puede identificar algunos defectos, pero es posible que no revele por qué se desarrollaron. Si la condición inicial permanece sin cambios, el mismo mecanismo de falla puede regresar incluso después de que se haya reparado el área dañada.
1. Revise el historial operativo antes de abrir la línea del eje
Compare el comportamiento de vibración reciente, temperaturas de rodamientos, observaciones de lubricación, impactos, eventos de sobrecarga, trabajos de atraque, reparaciones de ejes, trabajos de hélices y cambios de alineación. El objetivo es identificar qué cambió antes de que apareciera el síntoma anormal.
Por ejemplo, la vibración que comienza después del impacto de una hélice debería dar lugar a un énfasis de inspección diferente al de la vibración que ha aumentado gradualmente durante un largo período de funcionamiento. Establecer esta secuencia ayuda a los equipos de inspección a priorizar las condiciones iniciales probables en lugar de examinar todas las causas posibles con el mismo peso.
2. Inspeccionar la trayectoria completa del eje
Examine las superficies accesibles del eje, acoplamientos, sujetadores, muñones, cojinetes, sellos y estructuras de soporte. Se debe prestar especial atención a las picaduras de corrosión, roces, áreas pulidas inusuales, rayaduras, abolladuras, marcas de mecanizado, patrones de contacto anormales y evidencia de movimiento relativo entre piezas montadas.
Examinar la trayectoria completa del eje también ayuda a distinguir entre una causa raíz y un efecto secundario. El desgaste del muñón, por ejemplo, puede ser el resultado de una mala alineación, mientras que un rodamiento ya deteriorado puede contribuir a una carga anormal en el eje.
3. Verifique la geometría y la alineación
Cuando sea apropiado, se deben evaluar el descentramiento, la rectitud, la condición del acoplamiento, las posiciones de los cojinetes y la alineación de la línea del eje. A El eje intermedio forjado conecta las secciones principales del eje de propulsión y trabaja junto con los cojinetes y los segmentos del eje contiguos. Por lo tanto, su condición geométrica puede influir en la vibración, el soporte y la alineación en toda la línea del eje.
Reemplazar un eje de hélice dañado sin confirmar la geometría del eje intermedio, los soportes de los cojinetes y las interfaces de acoplamiento puede dejar el eje de reemplazo expuesto a las mismas condiciones anormales de flexión o alineación que contribuyeron al problema original.
4. Escalar hacia métodos adecuados de detección de grietas
La inspección visual por sí sola no puede demostrar que una superficie crítica esté libre de grietas. Dependiendo del material del eje, la geometría, la accesibilidad, la condición de la superficie y la orientación esperada del defecto, la inspección puede requerir pruebas de penetrantes, pruebas de partículas magnéticas, pruebas ultrasónicas o una combinación adecuada de métodos.
El método de inspección debe coincidir con el defecto sospechado en lugar de seleccionarse sólo porque esté comúnmente disponible. Múltiples grietas o defectos ubicados muy juntos también merecen mayor atención porque su espaciamiento, orientación e interacción pueden afectar la condición de carga restante.
5. Inspeccione el sistema de soporte antes de asignar la causa raíz
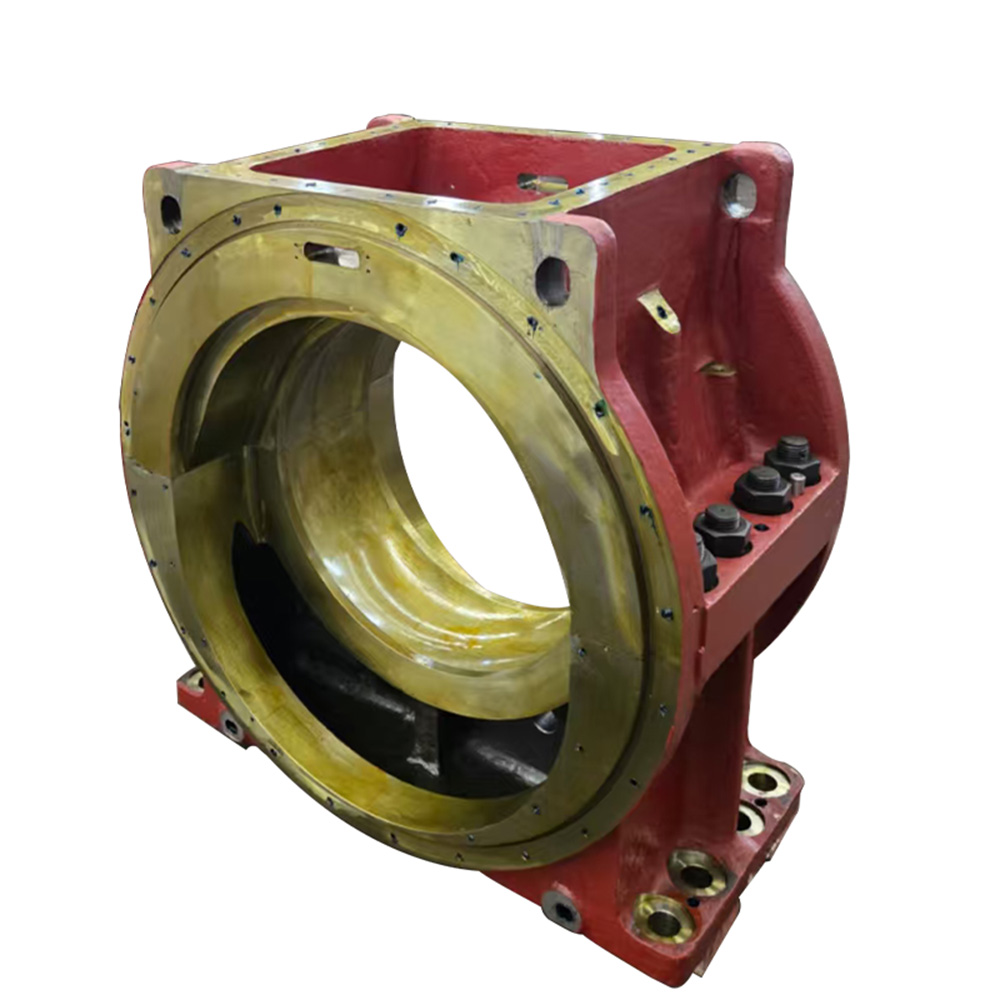
A El cojinete deslizante hidrodinámico soporta cargas radiales y ayuda a mantener la posición del eje intermedio durante la operación. Por lo tanto, se deben evaluar la condición de la superficie del rodamiento, el ajuste dimensional, la lubricación y la alineación cuando los síntomas del eje indican un soporte desigual, un contacto anormal del muñón o una vibración inusual.
El registro de inspección final debe ser más que una simple declaración de aprobación o no aprobación. Registre cada defecto en relación con hombros, chaveteros, muñones, bridas, cojinetes y otra geometría relevante. También se debe documentar su tamaño, orientación, condición de la superficie y relación con los síntomas operativos. Un mapa de condiciones hace que las decisiones de reparación futuras y las inspecciones repetidas sean sustancialmente más útiles.
Reparación o reemplazo: ¿Qué debería impulsar la decisión?
Encontrar daños no significa automáticamente que la reparación sea aceptable, y descubrir un pequeño defecto no significa automáticamente que se deba reemplazar todo el eje. La pregunta central es si el defecto se puede eliminar por completo preservando al mismo tiempo la geometría, la sección de carga restante, la condición de la superficie y las relaciones dimensionales requeridas para un servicio continuo.
La ubicación de la grieta puede importar más que la longitud visible
Los daños cerca de una chaveta, un hombro, una interfaz de acoplamiento, un muñón muy cargado u otra área concentrada de esfuerzos pueden tener una mayor importancia para la fatiga que un defecto de tamaño similar en una región menos crítica. La profundidad y la orientación de la grieta también son importantes porque un defecto que se extiende hasta la sección de soporte de carga primaria no puede juzgarse únicamente por la longitud de la superficie visible.
La reparación de la corrosión debe tener en cuenta la pérdida dimensional
El mecanizado o el pulido pueden eliminar las picaduras de corrosión y mejorar el estado de la superficie, pero la eliminación del material también cambia las dimensiones locales. Si una limpieza suficiente afecta el ajuste del muñón, el diámetro del eje, la geometría de transición o la relación de alineación, producir una superficie visualmente limpia no necesariamente hace que el eje sea aceptable para un servicio continuo.
Antes de decidir que la corrosión se puede eliminar mediante mecanizado, confirme cuánto material se debe eliminar y si las dimensiones resultantes siguen siendo compatibles con rodamientos, sellos, acoplamientos y otros componentes acoplados.
Las áreas previamente reparadas requieren un escrutinio adicional
Una reparación anterior no debería justificar automáticamente otra reparación utilizando el mismo método. El esmerilado, el mecanizado, la soldadura u otros procesos de restauración pueden influir en la geometría, el acabado de la superficie, la tensión residual y la accesibilidad a inspecciones futuras.
Si la reparación crea nuevas marcas de mecanizado, transiciones bruscas, muescas locales o inconsistencias dimensionales, estas áreas pueden convertirse en futuros sitios de inicio de fatiga bajo carga cíclica. Por lo tanto, la inspección posterior a la reparación debe verificar tanto la eliminación del defecto como la condición creada por la reparación misma.
Cuando el reemplazo se vuelve más apropiado
El reemplazo generalmente se vuelve más obligatorio cuando el agrietamiento es extenso, interactúan múltiples defectos, la eliminación del material dañado crearía una pérdida dimensional excesiva, la geometría crítica no se puede recuperar de manera confiable, el eje está significativamente distorsionado, las superficies ajustadas están seriamente dañadas o la condición de falla inicial no se puede eliminar con confianza.
La reparación es más defendible cuando el defecto se ha caracterizado claramente, se puede eliminar por completo dentro de los límites dimensionales permitidos y se puede verificar la geometría, la integridad de la superficie y la compatibilidad del componente reparado con el resto de la línea del eje.
Prevenir la recurrencia después de que se solucione el daño inmediato
Una respuesta eficaz al fracaso debería eliminar tanto el daño como la condición que lo creó. Reemplazar un eje fracturado mientras se conserva una mala alineación, una carga anormal en el rodamiento, un ajuste inadecuado del acoplamiento, una protección superficial inadecuada o una vibración dañina simplemente reinicia el mismo proceso de deterioro en un componente nuevo.
La planificación del mantenimiento debe combinar la inspección física periódica con las tendencias de las condiciones. Los cambios en la vibración, la temperatura de los rodamientos, el estado de la lubricación, el descentramiento del eje, la corrosión y el comportamiento del acoplamiento son más útiles cuando se pueden comparar con mediciones anteriores. Una tendencia en desarrollo a menudo proporciona más valor diagnóstico que una sola lectura tomada sin contexto histórico.
Los intervalos de inspección también deberían responder a la severidad del servicio en lugar de depender enteramente de períodos calendario fijos. El ingreso de agua de mar, las maniobras pesadas repetidas, la vibración anormal persistente, el impacto de la hélice, la puesta a tierra o el trabajo reciente en la línea del eje pueden justificar un examen más temprano porque estos eventos pueden cambiar la carga del eje o la condición de la superficie.
El control de las especificaciones es igualmente importante cuando se hace necesario el reemplazo. El material del eje, el tratamiento térmico, las dimensiones principales, los radios de transición, el acabado del muñón, la coaxialidad, el ajuste del acoplamiento, los requisitos de inspección y la información de los componentes acoplados deben evaluarse como un solo paquete de especificaciones.
Seleccionar un eje de reemplazo sólo por el diámetro o el par nominal puede pasar por alto las condiciones geométricas, de alineación y de soporte que influyen en el rendimiento real de fatiga. Se deben considerar varios parámetros juntos porque ninguna dimensión única puede establecer si un eje de reemplazo funcionará correctamente dentro de una línea de propulsión existente.
También se deben conservar registros de inspección rastreables. Fotografías, mapas de defectos, mediciones de descentramiento, datos de alineación, resultados de exámenes no destructivos, observaciones de rodamientos y dimensiones de reparación finales permiten que inspecciones posteriores distingan entre condiciones estables y deterioro progresivo.
Conclusión
Comprender las causas de las fallas del eje de la hélice marina requiere más que examinar la superficie final de la fractura. La fatiga, la corrosión, la vibración, la desalineación, el daño a la superficie, el soporte de los rodamientos y las reparaciones previas pueden interactuar mucho antes de que ocurra la falla final. Por lo tanto, la inspección debe priorizar los cambios en los síntomas operativos y las ubicaciones de alto estrés, y luego conectar los defectos locales con el sistema completo de ejes de propulsión.
Shanghai TOTEM Machinery Co., Ltd. es un fabricante y proveedor de ejes marinos y componentes de soporte relacionados. Una especificación cuidadosa, un control dimensional y una inspección a nivel de sistema pueden ayudar a los propietarios de buques, astilleros y equipos de MRO a tomar decisiones más confiables de reparación o reemplazo y reducir el riesgo de daños repetidos al eje.
Preguntas frecuentes
¿Cuáles son las causas más comunes de falla del eje de la hélice marina?
Las causas comunes incluyen fatiga cíclica, picaduras por corrosión, desalineación del eje, vibración excesiva, concentración de tensiones, daños en la superficie, problemas de ajuste de conexiones, deterioro de los rodamientos y defectos introducidos durante el mecanizado o la reparación.
¿Puede existir una grieta en el eje de la hélice sin una vibración obvia?
Sí. Una grieta por fatiga temprana puede desarrollarse localmente sin producir inmediatamente una vibración fuerte, por lo que el comportamiento de vibración normal por sí solo no puede confirmar que las áreas críticas del eje estén libres de grietas.
¿Dónde debería centrarse primero la inspección de grietas en el eje de la hélice?
Las áreas prioritarias incluyen chaveteros, hombros, filetes, regiones de acoplamiento, muñones, picaduras de corrosión, superficies desgastadas, daños por mecanizado, áreas de reparación previa y ubicaciones asociadas con condiciones anormales de rodamiento o alineación.
¿La corrosión siempre significa que se debe reemplazar un eje marino?
No. La decisión depende de la profundidad de la corrosión, la ubicación, las dimensiones restantes, la presencia de grietas y si el material dañado se puede eliminar sin comprometer la geometría requerida o la sección de carga.
¿Deben inspeccionarse los rodamientos después de una falla en el eje de la hélice?
Sí. El estado de los rodamientos y la alineación del eje están estrechamente relacionados. El soporte desigual, los problemas de lubricación, el desgaste anormal o los cambios en la carga de los rodamientos pueden contribuir a la flexión del eje, la vibración y los daños recurrentes por fatiga.
