


Por que os eixos de hélices marítimas falham em condições combinadas
As falhas mais graves do eixo não podem ser explicadas apenas pelo torque nominal. Um eixo de propulsão rotativo está sujeito a ciclos de carga repetidos, enquanto flexão, torção, vibração, condição da superfície, geometria local e exposição ambiental influenciam como essas cargas são distribuídas. Com o tempo, uma pequena descontinuidade superficial ou subterrânea pode se tornar um ponto de início de fadiga e crescer progressivamente até que a seção restante não consiga mais suportar a carga operacional.
A falha por fadiga do eixo da hélice geralmente começa em uma descontinuidade local, e não em uma seção uniforme do eixo. Chavetas, ressaltos, filetes, interfaces de acoplamento, transições de munhões, marcas de usinagem, arranhões, superfícies desgastadas, poços de corrosão e áreas previamente reparadas merecem maior atenção de inspeção porque podem aumentar a tensão local.
Isso significa que um eixo pode ter material de base adequado e ainda sofrer falhas se sua geometria, condição de superfície, ajuste ou ambiente operacional real produzirem concentração de tensão severa. A condição de um raio de transição pequeno ou de uma superfície ajustada danificada pode, portanto, ser mais importante do que a sua aparência inicialmente sugere.
UM O eixo da hélice marítima também opera como parte de um sistema de propulsão conectado, e não como um componente rotativo isolado. Sua relação com acoplamentos, rolamentos, arranjos de vedação e seções de eixo adjacentes afeta o alinhamento e a distribuição de carga. O corpo do eixo, as áreas de acoplamento, os munhões e as seções de transição devem, conseqüentemente, ser avaliados em conjunto, em vez de tratar uma trinca ou superfície desgastada como um defeito independente.
A corrosão adiciona outra camada de risco. A oxidação geral da superfície pode não reduzir imediatamente a seção do eixo o suficiente para causar falha, mas a corrosão localizada pode criar pequenos entalhes onde as tensões cíclicas se concentram. Se uma fissura por fadiga começar no fundo de um poço de corrosão, o carregamento contínuo e a exposição ambiental podem acelerar a deterioração. A fadiga por corrosão do eixo deve, portanto, ser avaliada através da perda de material e do potencial de início de trincas, e não apenas pela aparência.
Sinais de alerta que devem alterar a prioridade da inspeção
Uma fissura visível é um aviso óbvio, mas já pode representar um estágio relativamente avançado de dano. As indicações anteriores são frequentemente mudanças na forma como o sistema de eixos se comporta. Um sintoma por si só não prova que o eixo da hélice esteja com defeito, mas uma tendência em desenvolvimento, vários sintomas que aparecem juntos ou uma anormalidade após aterramento, impacto da hélice, trabalho nos rolamentos, trabalho no acoplamento ou alterações no alinhamento do eixo devem aumentar a prioridade da inspeção.
A vibração é particularmente importante porque pode resultar de desequilíbrio, desalinhamento, deterioração do rolamento, deformação do eixo, danos à hélice, folga ou rachadura em evolução. Seu valor diagnóstico vem da comparação e não de uma leitura isolada. A velocidade de operação, a carga, a direção da vibração, as características de frequência e o desvio da linha de base anterior da embarcação devem ser considerados em conjunto.
A temperatura do rolamento, a condição de lubrificação e o comportamento do munhão fornecem outra visão da condição do eixo. Uma alteração na distribuição da carga do rolamento pode indicar alteração no alinhamento ou deflexão do eixo. Por outro lado, a deterioração do rolamento pode alterar a forma como o eixo é suportado e aumentar a tensão de flexão em outros lugares. Um rolamento quente não deve ser tratado automaticamente apenas como um problema de rolamento, assim como a vibração anormal do eixo não deve ser tratada automaticamente apenas como um problema do eixo.
| Observação | Inspeção Prioritária | Primeiras áreas a serem verificadas |
|---|---|---|
| Vibração nova ou crescente | Alto | Alinhamento, rolamentos, áreas de acoplamento, desvio do eixo, condição da hélice |
| Superaquecimento repetido do rolamento | Alto | Superfície do rolamento, lubrificação, distribuição de carga, condição do munhão, alinhamento |
| Poços de corrosão ou danos na camada protetora | Alto em locais estressados | Áreas expostas à água, transições, munhões, superfícies adjacentes à vedação |
| Fretting ou detritos metálicos | Alto | Acoplamentos, superfícies ajustadas, rasgos de chaveta, interfaces de rolamento |
| Vazamento de óleo ou comportamento anormal da vedação | Médio a alto | Condição da vedação, superfície do eixo, funcionamento excêntrico, alinhamento |
| Arranhões, amassados ou marcas de reparo | Depende da localização e profundidade | Áreas e superfícies concentradas em tensão sob flexão cíclica |
| Ruído de propulsão inexplicável | Médio a alto | Rolamentos, ajuste do acoplamento, alinhamento do eixo, hélice, estrutura de suporte |
O ponto importante é a priorização. Uma marca de superfície rasa em uma área de tensão relativamente baixa e uma marca semelhante ao lado de uma chaveta ou transição de diâmetro não devem receber automaticamente a mesma classificação de risco. Localização, orientação, profundidade, histórico operacional e o campo de tensão circundante precisam ser considerados em conjunto.

Um fluxo de trabalho prático de inspeção de rachaduras no eixo da hélice
Um processo de inspeção eficaz deve passar do comportamento do sistema para a confirmação local de defeitos. Começar imediatamente com um método de exame não destrutivo pode identificar alguns defeitos, mas pode não revelar por que eles se desenvolveram. Se a condição inicial permanecer inalterada, o mesmo mecanismo de falha pode retornar mesmo após a área danificada ter sido reparada.
1. Revise o histórico operacional antes de abrir a linha do eixo
Compare o comportamento recente de vibração, temperaturas dos rolamentos, observações de lubrificação, impactos, eventos de sobrecarga, trabalhos de ancoragem, reparos de eixos, trabalhos de hélice e alterações de alinhamento. O objetivo é identificar o que mudou antes do aparecimento do sintoma anormal.
Por exemplo, a vibração que começa após o impacto de uma hélice deve levar a uma ênfase de inspeção diferente da vibração que aumentou gradualmente durante um longo período de operação. O estabelecimento desta sequência ajuda as equipes de inspeção a priorizar as prováveis condições iniciais, em vez de examinar todas as causas possíveis com o mesmo peso.
2. Inspecione o caminho completo do eixo
Examine as superfícies acessíveis do eixo, acoplamentos, fixadores, munhões, rolamentos, vedações e estruturas de suporte. Atenção especial deve ser dada a pontos de corrosão, desgaste, áreas polidas incomuns, arranhões, amassados, marcas de usinagem, padrões de contato anormais e evidências de movimento relativo entre as peças instaladas.
Examinar o caminho completo do eixo também ajuda a distinguir entre uma causa raiz e um efeito secundário. O desgaste do munhão, por exemplo, pode ser o resultado de um mau alinhamento, enquanto um rolamento já deteriorado pode contribuir para uma carga anormal no eixo.
3. Verifique a geometria e o alinhamento
A excentricidade, a retilineidade, a condição do acoplamento, as posições dos rolamentos e o alinhamento da linha do eixo devem ser avaliados quando apropriado. UM O eixo intermediário forjado conecta as principais seções do eixo de propulsão e funciona em conjunto com os rolamentos e segmentos de eixo adjacentes. Sua condição geométrica pode, portanto, influenciar a vibração, o suporte e o alinhamento em toda a linha do eixo.
Substituir um eixo de hélice danificado sem confirmar a geometria do eixo intermediário, dos suportes dos rolamentos e das interfaces de acoplamento pode deixar o eixo substituto exposto às mesmas condições anormais de flexão ou alinhamento que contribuíram para o problema original.
4. Escale para métodos adequados de detecção de rachaduras
A inspeção visual por si só não pode demonstrar que uma superfície crítica está livre de fissuras. Dependendo do material do eixo, da geometria, da acessibilidade, da condição da superfície e da orientação esperada do defeito, a inspeção pode exigir testes de penetração, testes de partículas magnéticas, testes ultrassônicos ou uma combinação adequada de métodos.
O método de inspeção deve corresponder ao defeito suspeito, em vez de ser selecionado apenas porque está comumente disponível. Múltiplas fissuras ou defeitos posicionados próximos uns dos outros também merecem maior atenção porque o seu espaçamento, orientação e interação podem afetar a condição de suporte de carga restante.
5. Inspecione o sistema de suporte antes de atribuir a causa raiz
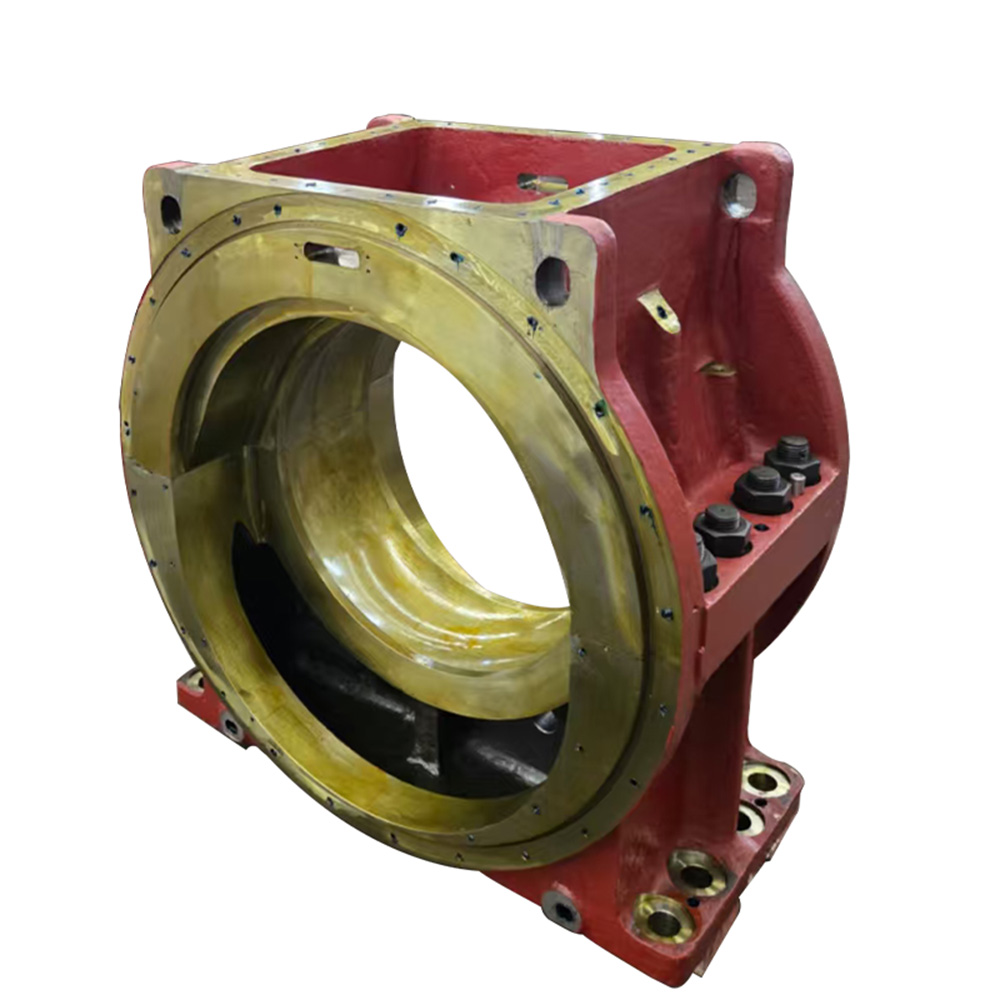
UM O rolamento deslizante hidrodinâmico suporta cargas radiais e ajuda a manter a posição do eixo intermediário durante a operação. A condição da superfície do rolamento, o ajuste dimensional, a lubrificação e o alinhamento devem, portanto, ser avaliados quando os sintomas do eixo indicarem suporte irregular, contato anormal do munhão ou vibração incomum.
O registro final da inspeção deve ser mais do que uma simples declaração de aprovação ou reprovação. Registre cada defeito em relação a ressaltos, rasgos de chaveta, munhões, flanges, rolamentos e outras geometrias relevantes. Seu tamanho, orientação, condição da superfície e relação com sintomas operacionais também devem ser documentados. Um mapa de condições torna as futuras decisões de reparo e inspeções repetidas substancialmente mais úteis.
Reparo ou substituição: o que deve orientar a decisão?
Encontrar danos não significa automaticamente que o reparo seja aceitável, e descobrir um pequeno defeito não significa automaticamente que todo o eixo deva ser substituído. A questão central é se o defeito pode ser completamente removido preservando a geometria, a seção de suporte restante, a condição da superfície e as relações dimensionais necessárias para a continuidade do serviço.
A localização da fissura pode ser mais importante do que o comprimento visível
Danos próximos a um rasgo de chaveta, ressalto, interface de acoplamento, munhão fortemente carregado ou outra área concentrada de tensão podem ter maior significância de fadiga do que um defeito de tamanho semelhante em uma região menos crítica. A profundidade e a orientação da fissura também são importantes porque um defeito que se estende até a seção primária de suporte de carga não pode ser avaliado apenas pelo comprimento da superfície visível.
O reparo de corrosão deve levar em conta a perda dimensional
A usinagem ou o polimento podem remover poços de corrosão e melhorar a condição da superfície, mas a remoção do material também altera as dimensões locais. Se a limpeza suficiente afetar o ajuste do munhão, o diâmetro do eixo, a geometria de transição ou a relação de alinhamento, a produção de uma superfície visualmente limpa não torna necessariamente o eixo aceitável para serviço contínuo.
Antes de decidir que a corrosão pode ser removida por usinagem, confirme quanto material deve ser removido e se as dimensões resultantes permanecem compatíveis com rolamentos, vedações, acoplamentos e outros componentes correspondentes.
Áreas previamente reparadas requerem um exame minucioso adicional
Uma reparação anterior não deve justificar automaticamente outra reparação utilizando o mesmo método. Retificação, usinagem, soldagem ou outros processos de restauração podem influenciar a geometria, o acabamento superficial, a tensão residual e a acessibilidade de inspeção futura.
Se o reparo criar novas marcas de usinagem, transições acentuadas, entalhes locais ou inconsistências dimensionais, essas áreas poderão se tornar futuros locais de início de fadiga sob carregamento cíclico. A inspeção pós-reparo deve, portanto, verificar tanto a remoção do defeito quanto a condição criada pelo próprio reparo.
Quando a substituição se torna mais apropriada
A substituição geralmente se torna mais obrigatória quando a trinca é extensa, múltiplos defeitos interagem, a remoção do material danificado criaria perda dimensional excessiva, a geometria crítica não pode ser recuperada de forma confiável, o eixo está significativamente distorcido, as superfícies ajustadas estão seriamente danificadas ou a condição de falha inicial não pode ser eliminada com segurança.
O reparo é mais defensável quando o defeito foi claramente caracterizado, pode ser completamente removido dentro dos limites dimensionais permitidos e o componente reparado pode ser verificado quanto à geometria, integridade da superfície e compatibilidade com o resto da linha do eixo.
Prevenindo a recorrência após a correção do dano imediato
Uma resposta eficaz à falha deve remover tanto o dano quanto a condição que o criou. Substituir um eixo fraturado mantendo o mau alinhamento, carga anormal do rolamento, ajuste inadequado do acoplamento, proteção inadequada da superfície ou vibração prejudicial apenas reinicia o mesmo processo de deterioração em um novo componente.
O planejamento da manutenção deve combinar a inspeção física periódica com as tendências das condições. Mudanças na vibração, temperatura do rolamento, condição de lubrificação, desvio do eixo, corrosão e comportamento do acoplamento são mais úteis quando podem ser comparadas com medições anteriores. Uma tendência em desenvolvimento muitas vezes fornece mais valor diagnóstico do que uma única leitura feita sem contexto histórico.
Os intervalos de inspeção também devem responder à severidade do serviço, em vez de depender inteiramente de períodos fixos de calendário. A entrada de água do mar, manobras pesadas repetidas, vibração anormal persistente, impacto da hélice, encalhe ou trabalho recente na linha do eixo podem justificar um exame antecipado porque esses eventos podem alterar a carga do eixo ou as condições da superfície.
O controle das especificações é igualmente importante quando a substituição se torna necessária. O material do eixo, o tratamento térmico, as dimensões principais, os raios de transição, o acabamento do munhão, a coaxialidade, o ajuste do acoplamento, os requisitos de inspeção e as informações dos componentes correspondentes devem ser avaliados como um pacote de especificações.
Selecionar um eixo substituto apenas pelo diâmetro ou torque nominal pode ignorar as condições geométricas, de alinhamento e de suporte que influenciam o desempenho real à fadiga. Vários parâmetros devem ser considerados em conjunto porque nenhuma dimensão pode estabelecer se um eixo substituto funcionará corretamente dentro de uma linha de propulsão existente.
Registros de inspeção rastreáveis também devem ser mantidos. Fotografias, mapas de defeitos, medições de desvio, dados de alinhamento, resultados de exames não destrutivos, observações de rolamentos e dimensões finais de reparo permitem que inspeções posteriores possam distinguir entre condições estáveis e deterioração progressiva.
Conclusão
Compreender as causas da falha do eixo da hélice marítima requer mais do que examinar a superfície final da fratura. Fadiga, corrosão, vibração, desalinhamento, danos superficiais, suporte de rolamento e reparos anteriores podem interagir muito antes de ocorrer a falha final. A inspeção deve, portanto, priorizar a alteração dos sintomas operacionais e os locais de alto estresse e, em seguida, conectar os defeitos locais ao sistema completo do eixo de propulsão.
Shanghai TOTEM Machinery Co., Ltd. é fabricante e fornecedor de eixos marítimos e componentes de suporte relacionados. Especificação cuidadosa, controle dimensional e inspeção em nível de sistema podem ajudar armadores, estaleiros e equipes de MRO a tomar decisões de reparo ou substituição mais confiáveis e reduzir o risco de danos repetidos ao eixo.
Perguntas frequentes
Quais são as causas mais comuns de falha do eixo da hélice marítima?
As causas comuns incluem fadiga cíclica, corrosão por corrosão, desalinhamento do eixo, vibração excessiva, concentração de tensão, danos à superfície, problemas de ajuste de conexão, deterioração do rolamento e defeitos introduzidos durante a usinagem ou reparo.
Pode existir uma rachadura no eixo da hélice sem vibração óbvia?
Sim. Uma trinca precoce por fadiga pode se desenvolver localmente sem produzir imediatamente vibração forte, portanto, o comportamento normal de vibração por si só não pode confirmar que as áreas críticas do eixo estão livres de trincas.
Onde a inspeção de trincas no eixo da hélice deve se concentrar primeiro?
As áreas prioritárias incluem rasgos de chaveta, ressaltos, filetes, regiões de acoplamento, munhões, poços de corrosão, superfícies desgastadas, danos de usinagem, áreas de reparo anteriores e locais associados a condições anormais de rolamento ou alinhamento.
A corrosão sempre significa que um eixo marítimo deve ser substituído?
Não. A decisão depende da profundidade da corrosão, localização, dimensões restantes, presença de trincas e se o material danificado pode ser removido sem comprometer a geometria necessária ou a seção de suporte de carga.
Os rolamentos devem ser inspecionados após uma falha no eixo da hélice?
Sim. A condição do rolamento e o alinhamento do eixo estão intimamente ligados. Suporte irregular, problemas de lubrificação, desgaste anormal ou carga alterada do rolamento podem contribuir para flexão do eixo, vibração e danos recorrentes por fadiga.
