


複合条件下で船舶用プロペラシャフトが故障する理由
シャフトの重大な故障のほとんどは、公称トルクだけでは説明できません。回転する推進シャフトは繰り返しの負荷サイクルにさらされますが、曲げ、ねじり、振動、表面状態、局所的な形状、および環境への曝露がこれらの負荷の分散方法に影響を与えます。時間の経過とともに、表面または表面下の小さな不連続部が疲労の開始点となり、残りの部分が動作荷重に耐えられなくなるまで徐々に大きくなる可能性があります。
プロペラ シャフトの疲労破壊は、シャフトの均一な部分ではなく、局所的な不連続部分から始まることがよくあります。キー溝、ショルダー、フィレット、カップリング界面、ジャーナル移行部、機械加工マーク、傷、フレッテッド表面、腐食ピット、および以前に修理された領域は、局所的な応力を増大させる可能性があるため、より注意を払って検査する必要があります。
これは、シャフトが適切なベース材料を備えていても、シャフトの形状、表面状態、フィット感、または実際の動作環境によって深刻な応力集中が生じた場合に破損が発生する可能性があることを意味します。したがって、小さな遷移半径または損傷したフィット面の状態は、その外観が最初に示唆するよりも重要である可能性があります。
あ 船舶用プロペラ シャフト も、独立した回転コンポーネントとしてではなく、接続された推進システムの一部として動作します。カップリング、ベアリング、シーリング構造、および隣接するシャフトセクションとの関係は、アライメントと荷重分散に影響します。したがって、亀裂や磨耗表面を独立した欠陥として扱うのではなく、シャフト本体、カップリング領域、ジャーナル、移行セクションをまとめて評価する必要があります。
腐食により、さらにリスクが高まります。一般的な表面の酸化は、直ちにシャフト部分を減少させて破損を引き起こすことはありませんが、局所的なピッチングにより、周期的な応力が集中する小さなノッチが発生する可能性があります。疲労亀裂が腐食ピットの底から始まる場合、継続的な負荷と環境への曝露により劣化が加速される可能性があります。したがって、シャフトの腐食疲労は、外観だけではなく、材料損失と亀裂発生の可能性の両方を通じて評価する必要があります。
検査の優先順位を変更する必要がある警告標識
目に見える亀裂は明らかな警告ですが、すでに損傷が比較的進行した段階にあることを示している可能性があります。初期の兆候は、多くの場合、シャフト システムの動作方法の変化です。 1 つの症状だけではプロペラ シャフトに欠陥があることを証明するものではありませんが、進行傾向、複数の症状が同時に現れる、または接地、プロペラの衝撃、ベアリングの作業、カップリングの作業、またはシャフトのアライメントの変更に続く異常がある場合は、検査の優先順位を高める必要があります。
振動は、アンバランス、ミスアライメント、ベアリングの劣化、シャフトの変形、プロペラの損傷、緩み、または進行する亀裂によって発生する可能性があるため、特に重要です。その診断値は、1 つの個別の測定値からではなく、比較から得られます。運転速度、荷重、振動方向、周波数特性、船舶の以前のベースラインからの偏差を合わせて考慮する必要があります。
ベアリングの温度、潤滑状態、ジャーナルの動作により、シャフトの状態を別の視点で見ることができます。ベアリングの荷重分布の変化は、シャフトのアライメントやたわみの変化を示している可能性があります。逆に、ベアリングの劣化によりシャフトの支持方法が変化し、他の場所での曲げ応力が増加する可能性があります。異常なシャフトの振動が自動的に単なるシャフトの問題として扱われるべきではないのと同様に、高温のベアリングも自動的に単なるベアリングの問題として扱われるべきではありません。
| 観察 | 検査 優先的 | に最初に確認すべき箇所 |
|---|---|---|
| 新しい振動または増大する振動 | 高い | アライメント、ベアリング、カップリング領域、シャフトの振れ、プロペラの状態 |
| ベアリングの過熱が繰り返される | 高い | 軸受面、潤滑、荷重分散、ジャーナル状態、アライメント |
| 腐食ピットまたは保護層の損傷 | ストレスのかかる場所では高い | 水にさらされる領域、移行部、ジャーナル、シール隣接面 |
| フレッティングまたは金属片 | 高い | カップリング、はめあい面、キー溝、軸受界面 |
| 油漏れまたはシールの異常動作 | 中~高 | シール状態、軸表面、偏心走り、アライメント |
| 傷、へこみ、または修理跡 | 場所と深さによって異なります | 繰返し曲げによる応力集中領域および表面 |
| 原因不明の推進音 | 中~高 | ベアリング、カップリングのはめあい、シャフトのアライメント、プロペラ、支持構造 |
重要な点は優先順位付けです。比較的低応力領域の浅い表面マークと、キー溝または直径の移行部の横にある同様のマークには、自動的に同じリスク評価が与えられるべきではありません。位置、向き、深さ、動作履歴、周囲の応力場を合わせて考慮する必要があります。

実践的なプロペラシャフト亀裂検査ワークフロー
効果的な検査プロセスは、システムの動作から局所的な欠陥の確認に移行する必要があります。 1 つの非破壊検査方法をすぐに開始すると、いくつかの欠陥を特定できますが、その欠陥が発生した理由は明らかにできない可能性があります。開始条件が変わらない場合、損傷領域が修復された後でも、同じ故障メカニズムが再発する可能性があります。
1. 立坑ライン開設前に稼働履歴を確認する
最近の振動挙動、軸受温度、潤滑観察、衝撃、過負荷事象、ドッキング作業、シャフト修理、プロペラ作業、アライメント変更を比較します。目的は、異常な症状が現れる前に何が変化したかを特定することです。
たとえば、プロペラの衝突後に始まる振動は、長い運転期間にわたって徐々に増加する振動とは異なる検査の重点を置く必要があります。この順序を確立すると、検査チームは、考えられるすべての原因を同じ重みで検査するのではなく、考えられる開始条件に優先順位を付けるのに役立ちます。
2. 完全なシャフト経路を検査する
アクセス可能なシャフト表面、カップリング、留め具、ジャーナル、ベアリング、シール、および支持構造を調べます。腐食ピット、フレッチング、異常な研磨領域、傷、へこみ、機械加工マーク、異常な接触パターン、および取り付け部品間の相対移動の痕跡には特に注意を払う必要があります。
シャフトの経路全体を調べることは、根本的な原因と二次的な影響を区別するのにも役立ちます。たとえば、ジャーナルの摩耗はアライメント不良の結果である可能性がありますが、すでに劣化したベアリング自体が異常なシャフト負荷の一因となる可能性があります。
3. ジオメトリとアライメントを確認する
振れ、真直度、結合状態、ベアリングの位置、およびシャフトラインのアライメントを必要に応じて評価する必要があります。あ 鍛造中間シャフトは 推進シャフトの主要セクションを接続し、ベアリングや隣接するシャフト セグメントと連携して機能します。したがって、その幾何学的状態は、シャフトライン全体の振動、サポート、およびアライメントに影響を与える可能性があります。
中間シャフト、ベアリングサポート、カップリングインターフェースの形状を確認せずに損傷したプロペラシャフトを交換すると、交換用シャフトが元の問題の原因となったのと同じ異常な曲がりや位置合わせ状態にさらされる可能性があります。
4. 適切な亀裂検出方法にエスカレーションする
目視検査だけでは、重要な表面に亀裂がないことを証明することはできません。シャフトの材質、形状、アクセスしやすさ、表面状態、予想される欠陥の方向に応じて、検査には浸透探傷試験、磁粉試験、超音波試験、またはこれらの方法の適切な組み合わせが必要になる場合があります。
検査方法は、一般的に利用可能であるという理由だけで選択されるのではなく、疑わしい欠陥に適合する必要があります。複数の亀裂や欠陥が近接して配置されている場合も、その間隔、向き、相互作用が残りの耐荷重状態に影響を与える可能性があるため、より注意を払う必要があります。
5. 根本原因を特定する前にサポート システムを検査する
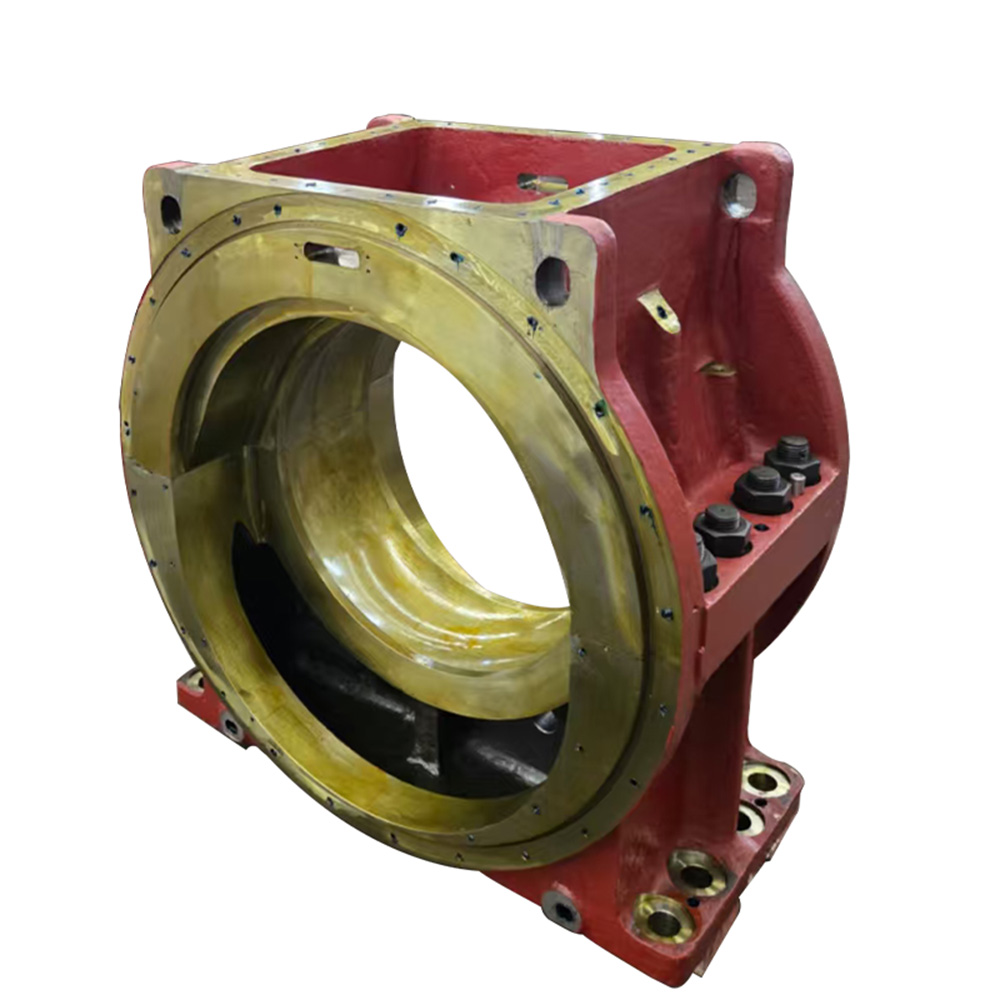
あ 流体動圧滑り軸受は ラジアル荷重をサポートし、動作中の中間シャフト位置の維持に役立ちます。したがって、シャフトの症状が不均一なサポート、異常なジャーナル接触、または異常な振動を示している場合には、軸受表面の状態、寸法フィット、潤滑、およびアライメントを評価する必要があります。
最終検査記録は、単なる合否判定以上のものでなければなりません。ショルダー、キー溝、ジャーナル、フランジ、ベアリング、およびその他の関連する形状に関連して各欠陥を記録します。そのサイズ、方向、表面の状態、および動作症状との関係も文書化する必要があります。状態マップにより、将来の修理の決定や検査の繰り返しが大幅に便利になります。
修理か交換: 何を判断基準にすればよいでしょうか?
損傷が見つかったからといって、自動的に修理が許容されるとは限りません。また、小さな欠陥が見つかっても、自動的にシャフト全体を交換しなければならないことを意味するわけではありません。中心的な問題は、継続的な使用に必要な形状、残りの耐荷重セクション、表面状態、および寸法関係を維持しながら、欠陥を完全に除去できるかどうかです。
目に見える長さよりも亀裂の位置が重要になる場合がある
キー溝、ショルダー、カップリング界面、高負荷ジャーナル、またはその他の応力集中領域付近の損傷は、それほど重要ではない領域の同様のサイズの欠陥よりも大きな疲労の重大性をもたらす可能性があります。主要な荷重がかかる部分にまで及ぶ欠陥は、目に見える表面の長さだけでは判断できないため、亀裂の深さと方向も重要です。
腐食修理では寸法損失を考慮する必要がある
機械加工または研磨により腐食ピットを除去し、表面状態を改善できますが、材料を除去すると局所的な寸法も変化します。十分な清掃がジャーナルのフィット、シャフトの直径、移行部の形状、または位置合わせ関係に影響を与える場合、見た目にきれいな表面を作成しても、シャフトが継続的な使用に耐えられるとは限りません。
機械加工によって腐食を除去できるかどうかを判断する前に、除去する必要がある材料の量と、その結果得られる寸法がベアリング、シール、カップリング、およびその他の相手コンポーネントとの互換性を維持できるかどうかを確認してください。
以前に修復された領域には追加の精査が必要
以前の修復により、同じ方法を使用した別の修復が自動的に正当化されるべきではありません。研削、機械加工、溶接、その他の修復プロセスは、形状、表面仕上げ、残留応力、将来の検査のしやすさに影響を与える可能性があります。
修理によって新しい機械加工マーク、鋭い遷移、局所的なノッチ、または寸法の不一致が生じた場合、これらの領域は将来、周期的な荷重を受けると疲労の開始点となる可能性があります。したがって、修理後の検査では、欠陥の除去と修理自体によって生じた状態の両方を検証する必要があります。
交換が適切になったとき
一般に、亀裂が広範囲に及ぶ場合、複数の欠陥が相互作用する場合、損傷した材料を除去すると過剰な寸法損失が生じる場合、重要な形状を確実に回復できない場合、シャフトが著しく歪んでいる場合、取り付け面が深刻な損傷を受けている場合、または初期の故障状態を自信を持って解消できない場合には、交換の必要性がより強くなります。
欠陥が明確に特徴付けられており、許容寸法制限内で完全に除去でき、修理されたコンポーネントの形状、表面の完全性、およびシャフトラインの残りの部分との適合性が検証できる場合、修理はより正当化されます。
当面の被害を修復した後の再発防止
効果的な障害対応では、損傷とその原因となった状態の両方を取り除く必要があります。不良なアライメント、異常なベアリング荷重、不適切なカップリングの嵌合、不十分な表面保護、または損傷した振動を維持したまま破損したシャフトを交換すると、新しいコンポーネントで同じ劣化プロセスが再び開始されるだけです。
メンテナンス計画では、定期的な物理的検査と状態の傾向を組み合わせる必要があります。振動、ベアリング温度、潤滑状態、シャフトの振れ、腐食、カップリングの挙動の変化は、以前の測定値と比較できる場合にさらに役立ちます。傾向の発展は、多くの場合、歴史的背景を無視して単一の測定値を取得するよりも、より多くの診断価値を提供します。
検査間隔も、固定カレンダー期間に完全に依存するのではなく、サービスの重大度に応じて設定する必要があります。海水の浸入、度重なる激しい操縦、持続的な異常振動、プロペラの衝撃、座礁、または最近のシャフトライン作業は、シャフトの荷重や表面状態を変化させる可能性があるため、早期の検査が正当化される場合があります。
交換が必要になった場合でも、仕様管理は同様に重要です。シャフトの材質、熱処理、主な寸法、遷移半径、ジャーナル仕上げ、同軸度、カップリングの適合、検査要件、および嵌合部品の情報は、1 つの仕様パッケージとして評価する必要があります。
直径または公称トルクだけで交換用シャフトを選択すると、実際の疲労性能に影響を与える形状、アライメント、サポート条件を見落とす可能性があります。交換用シャフトが既存の推進ライン内で正しく動作するかどうかを単一の次元で確立することはできないため、いくつかのパラメータを一緒に考慮する必要があります。
追跡可能な検査記録も保存する必要があります。写真、欠陥マップ、振れ測定、アライメントデータ、非破壊検査結果、ベアリング観察、最終修理寸法により、後の検査で安定した状態と進行性の劣化を区別できるようになります。
結論
船舶用プロペラシャフトの破損の原因を理解するには、最終的な破面を調べるだけでは不十分です。疲労、腐食、振動、位置ずれ、表面損傷、ベアリングサポート、および以前の修理は、最終的な故障が発生するずっと前に相互作用する可能性があります。したがって、検査では、変化する動作症状と高応力箇所に優先順位を付けてから、局所的な欠陥を推進シャフト システム全体に結び付ける必要があります。
Shanghai TOTEM Machinery Co., Ltd. は、船舶用シャフトおよび関連サポート部品の製造および供給業者です。慎重な仕様、寸法管理、およびシステムレベルの検査は、船主、造船所、および MRO チームがより信頼性の高い修理または交換の決定を下し、シャフト損傷が繰り返されるリスクを軽減するのに役立ちます。
よくある質問
船舶用プロペラシャフトの故障の最も一般的な原因は何ですか?
一般的な原因としては、周期疲労、腐食孔食、シャフトの位置ずれ、過度の振動、応力集中、表面損傷、接続の嵌合の問題、ベアリングの劣化、機械加工や修理中に発生する欠陥などが挙げられます。
プロペラシャフトの亀裂は明らかな振動なしで存在する可能性がありますか?
はい。初期の疲労亀裂は、すぐに強い振動を発生させずに局所的に発生する可能性があるため、通常の振動挙動だけでは、シャフトの重要な領域に亀裂がないことを確認できません。
プロペラシャフトの亀裂検査は最初にどこに重点を置くべきですか?
優先領域には、キー溝、ショルダー、フィレット、結合領域、ジャーナル、腐食ピット、フレッティング表面、機械加工による損傷、以前の修理領域、異常なベアリングまたはアライメント状態に関連する場所が含まれます。
腐食がある場合は常にマリンシャフトを交換する必要があるのでしょうか?
いいえ。決定は、腐食の深さ、場所、残りの寸法、亀裂の有無、および必要な形状や耐荷重セクションを損なうことなく損傷した材料を除去できるかどうかによって決まります。
プロペラシャフトが故障した後はベアリングを検査する必要がありますか?
はい。ベアリングの状態とシャフトのアライメントは密接に関係しています。不均一なサポート、潤滑の問題、異常な摩耗、またはベアリング負荷の変化は、シャフトの曲がり、振動、および反復的な疲労損傷の原因となる可能性があります。
