
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 23.07.2026 Herkunft: Website
Ein katastrophaler Ausfall einer Propellerwelle führt zu erheblichen Ausfallzeiten des Schiffes. Die Kosten für Trockendocks steigen rapide an. Sicherheitsrisiken gefährden ganze Besatzungen. Sie müssen diese Ergebnisse während der Engineering-Phase vermeiden. Die Wellenkonstruktion ist nie ein Prozess, der für alle passt. Ingenieure gleichen ständig die Torsionsgrenzen mit den starken hydrodynamischen Kräften ab. Außerdem müssen sie exakte Materialermüdungsschwellen berechnen.
Wir bieten eine transparente, ingenieurorientierte Aufschlüsselung dieser kritischen Parameter. Sie lernen, wie Sie richtig spezifizieren Teile des Schiffsantriebssystems für Handelsschiffe. Dieser Leitfaden schließt die Lücke zwischen theoretischen Berechnungen und der Fertigungsrealität. Unser Ziel ist es, Sie mit umsetzbaren technischen Erkenntnissen zu versorgen. Erwarten Sie einen umfassenden Einblick in präzise Dimensionierungsregeln, Materialüberlegenheit und erweiterte Bearbeitungsanforderungen.
Regulatorische Grundlinie: Wellendurchmesser und Materialauswahl müssen strikt den Regeln der Klassifikationsgesellschaft entsprechen (z. B. DNV, ABS, Lloyd's Register).
Vermeidung kritischer Geschwindigkeiten: Eine genaue Berechnung der kritischen Torsions- und Wirbelgeschwindigkeiten ist zwingend erforderlich, um resonanzbedingten Ermüdungsversagen vorzubeugen.
Materialüberlegenheit: Eine geschmiedete Antriebswelle bietet im Vergleich zu gegossenen Alternativen eine deutlich höhere Ermüdungsbeständigkeit und strukturelle Integrität.
Präzisionsfertigung: Die Zusammenarbeit mit Einrichtungen, die in der Lage sind, kundenspezifische OEM-Bearbeitungen mit hohen Toleranzen durchzuführen, ist unerlässlich, um Designparameter in ein konformes, betriebsfähiges Asset umzusetzen.
Geringe Abweichungen in den Konstruktionstoleranzen führen zu schwerwiegenden mechanischen Kaskadeneffekten. Der beschleunigte Lagerverschleiß tritt fast sofort ein. Kurz darauf kommt es zu Lecks an der Stevenrohrdichtung. Ein endgültiges Ermüdungsversagen wird unvermeidlich. Diese Fehler gefährden die gesamte Schiffsstruktur. Sie führen zu katastrophalen Antriebsverlusten auf See. Sie können es sich nicht leisten, diese anfänglichen technischen Parameter zu unterschätzen.
Die Welle funktioniert nicht alleine. Sie müssen es einwandfrei in ein größeres mechanisches Ökosystem integrieren. Designparameter berücksichtigen die dynamische Leistungsabgabe des Motors. Der Getriebeausgang bestimmt die Rotationskräfte, die über den Antriebsstrang übertragen werden. Spezifische Propellerkonfigurationen sind von großer Bedeutung. Neigung, Neigung und Neigung verändern die Lastverteilung drastisch. Ingenieure bewerten diese miteinander verbundenen Variablen gleichzeitig. Sie sorgen für ein harmonisches Gleichgewicht im gesamten Antriebsstrang.
Bewerten Sie bei der Beschaffung von Komponenten die Gesamtlebenszykluszuverlässigkeit. Überwachen Sie die erwarteten Wartungsintervalle genau. Stellen Sie in jeder Phase die strikte Einhaltung gesetzlicher Vorschriften sicher. Wir blicken über den ursprünglichen Kaufpreis hinaus. Eine erfolgreiche Beschaffung garantiert einen jahrzehntelangen unterbrechungsfreien Betrieb. Es bringt theoretische technische Grenzen mit der rauen ozeanischen Realität in Einklang.
Ingenieure verwenden zunächst empirische Formeln. Klassifikationsgesellschaften wie DNV und ABS stellen diese strengen Regeln bereit. Basisberechnungen basieren auf der Wellenleistung und der Drehzahl. Dadurch entsteht eine äußerst zuverlässige Grundlage. Als nächstes wenden die Designteams die Finite-Elemente-Analyse (FEA) an. Die FEA deckt verborgene, lokalisierte Spannungskonzentrationen auf. Anschließend können Sie die endgültige Geometrie verfeinern. Dieser duale Ansatz sorgt für maximale Bausicherheit.
Sie müssen die Designregeln für bestimmte Antriebsstrangabschnitte differenzieren. A Die Propellerwelle ist direkt dem Meerwasser ausgesetzt. Es trägt massive freitragende Propellergewichte. Es bewältigt direkte Schubkräfte und extreme Biegemomente. Umgekehrt ein Die Zwischenwelle überträgt hauptsächlich reines Drehmoment. Es bleibt sicher geschützt im Schiffsrumpf.
Unterschiede bei der Wellenanwendung
| Parameter | Heck-/Propellerachse | Zwischenachse |
|---|---|---|
| Primärlast | Kombinierte Biege- und Torsionskräfte | Überwiegend Torsionskräfte |
| Umfeld | Direktes Eintauchen in Meerwasser | Innenliegender, geschützter Trockenrumpf |
| Durchmessergröße | Erfordert einen größeren Durchmesser für die Biegefestigkeit | Kann für kleinere Durchmesser optimiert werden |
| Wichtigste Sicherheitslücke | Korrosionsermüdung und Dichtungsverschleiß | Torsionsschwingungsresonanz |
Berechnen Sie die Torsionsspannung genau. Identifizieren Sie die maximal zulässige Dauertorsionsspannung. Berücksichtigen Sie plötzlich auftretende, vorübergehende Torsionsspitzen. Schweres Wetter verursacht diese schnellen Lastschwankungen. Auch extreme Biegemomente müssen berücksichtigt werden. Durch das überhängende Gewicht des Propellers entstehen starke Biegekräfte. Dynamische hydrodynamische Belastungen verstärken diese Belastung. Bei Drehvorgängen werden Kräfte dynamisch über die Lager verteilt. Ihre Konstruktion muss diese multidirektionalen Belastungen sicher aufnehmen.
Definieren Sie die kritische Geschwindigkeit sorgfältig während der frühen Entwicklungsphase. Wirbelnde und torsionskritische Geschwindigkeiten verursachen starke Resonanzen. Resonanz zerstört mechanische Komponenten schnell. Es zerbricht Lagergehäuse und bricht Stahl. Sie müssen einen Dauerbetrieb innerhalb eingeschränkter Geschwindigkeitsbereiche vermeiden. Ingenieure nennen diese offiziell „gesperrte Geschwindigkeitsbereiche“. Schiffe müssen sie schnell passieren. Designparameter bestimmen strikt die Breite dieser eingeschränkten Bänder.
Zyklische Belastung gründlich simulieren. Computermodelle prognostizieren eine exakte Optimierung der Ermüdungslebensdauer. Sie prognostizieren die Komponentenleistung über eine Lebensdauer von 20 bis 30 Jahren. Dies gewährleistet eine langfristige Betriebssicherheit. Ingenieure führen Tausende virtuelle Lastzyklen durch. Sie identifizieren genau, wo über Jahrzehnte hinweg Mikrofrakturen entstehen könnten.
Nutzen Sie Designmodifikationen zur Entlastung physischer Belastungen. Gefährliche Stresskonzentrationsfaktoren effektiv mindern. Kleine geometrische Änderungen führen zu massiven Verbesserungen der Ermüdungslebensdauer. Implementieren Sie die folgenden physischen Designstrategien:
Erhöhen Sie die Verrundungsradien an allen deutlichen Abschnittsübergängen deutlich.
Eliminieren Sie scharfe Innenecken in Keilnutschlitzen.
Wenden Sie spezielle Oberflächenhärtungstechniken auf Lagerzapfen an.
Optimieren Sie die Kegelprofile, um die Klemmkräfte der Propellernabe gleichmäßig zu verteilen.
Entlasten Sie innere Restspannungen durch Wärmebehandlungen nach der Bearbeitung.
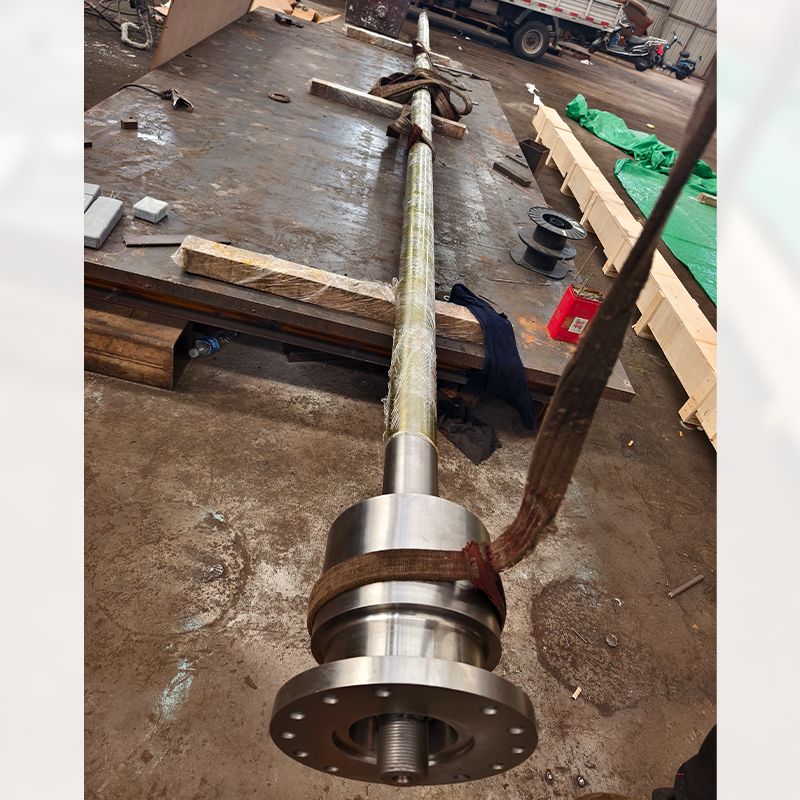
Schmieden übertrifft Guss- und Walztechniken bei weitem. A Die geschmiedete Antriebswelle entspricht dem absoluten Industriestandard. Handelsschiffe und Hochleistungsfahrzeuge verlassen sich voll und ganz auf sie. Der Schmiedeprozess gewährleistet einen kontinuierlichen inneren Kornfluss. Es beseitigt gefährliche innere Hohlräume. Diese Herstellungsmethode maximiert die allgemeine strukturelle Integrität. Gussalternativen verbergen häufig mikroskopisch kleine Porositätsfehler. Diese Defekte führen bei starker Torsionsbelastung zu einem plötzlichen katastrophalen Ausfall.
Bewerten Sie die Qualität der Rohstoffe sorgfältig. Kohlenstoff-Mangan-Stahl bietet eine hervorragende Grundzuverlässigkeit. Hochlegierte Stähle bieten erhöhte Festigkeitsschwellen. Duplex-Edelstähle bieten extreme Haltbarkeit. Sie müssen die Streckgrenze streng gegen die Zugfestigkeit abwägen. Ebenso wichtig bleibt die Kerbzähigkeit. Es verhindert, dass sich anfängliche Mikrorisse zu vollständigen Brüchen ausbreiten.
Gängige Materialqualitäten und -eigenschaften.
| Materialqualitätstyp. | Typische Streckgrenze. | Hauptvorteil. | Ideale Anwendungsszenarien |
|---|---|---|---|
| Kohlenstoff-Mangan-Stahl | ~300 - 400 MPa | Kostengünstige Grundlinienstärke | Standardmäßige kommerzielle Massengutfrachter |
| Niedriglegierter Schmiedestahl | ~450 - 600 MPa | Hohe Zugfestigkeit | Schiffe der Eisklasse, Schlepper |
| Duplex-Edelstahl | ~500 - 700 MPa | Überlegene Korrosionsimmunität | Hochgeschwindigkeitsfahrzeuge, Marineschiffe |
Bewältigen Sie aktiv die rauen Einsatzbedingungen auf See. Zyklischer Stress und Salzwasserkorrosivität wirken zerstörerisch zusammen. Diese spezielle Kombination beschleunigt das vorzeitige Ermüdungsversagen. Ungeschützter Stahl zersetzt sich in sauerstoffreichem Meerwasser schnell.
Integrieren Sie robuste Schutzmaßnahmen. Verwenden Sie aufgeschrumpfte Bronze- oder schwere Edelstahlauskleidungen. Tragen Sie spezielle Epoxidbeschichtungen in Marinequalität auf. Integrieren Sie strenge kathodische Schutzanforderungen in Ihre Grundparameter. Opferanoden oder Fremdstromsysteme verhindern galvanische Korrosion. Sie müssen die Wellenbaugruppe so konstruieren, dass diese Schutzschichten nahtlos untergebracht werden können.
Enge Bearbeitungstoleranzen bestimmen den langfristigen Erfolg. Sie benötigen erweiterte Mehrachsen-CNC-Funktionen. Durch die kundenspezifische OEM-Bearbeitung wird eine exakte Maßgenauigkeit erreicht. Es garantiert hochspezifische Oberflächengüten. Spezifische Ra-Werte gewährleisten die Integrität der Stevenrohrdichtung. Raue Oberflächen zerstören Polymerdichtungen schnell. Eine perfekte Bearbeitung verhindert katastrophale Öllecks ins Meer.
Setzen Sie Qualitätssicherung und zerstörungsfreie Prüfungen (NDT) durch. Die Ultraschallprüfung (UT) findet verborgene, tiefe Fehler. Die Magnetpulverinspektion (MPI) erkennt unsichtbare Oberflächenrisse. Diese strengen Protokolle sind absolut obligatorisch. Wenden Sie sie vor, während und nach dem Bearbeitungsprozess an. Sie garantieren absolut keine Untergrundfehler. Eine vertrauenswürdige Produktionsstätte führt diese Tests im eigenen Haus durch.
Fordern Sie eine offizielle Zertifizierung der Classification Society an. Ihr Fertigungspartner benötigt weltweit anerkannte Anlagenzulassungen. Sie müssen formelle Typgenehmigungszertifikate (TAC) vorlegen. Fordern Sie zertifizierte 3.2-Materialdokumente für jeden einzelnen Schmiedeblock. Diese Dokumente führen den Stahl bis zum ursprünglichen Schmelzofen zurück. Sie beweisen, dass die chemische Zusammensetzung genau den strukturellen Anforderungen entspricht.
Suchen Sie nach umfassender technischer Unterstützung. Ein kompetenter OEM-Partner liefert empirisches Feedback. Sie zeichnen sich durch Design for Manufacturability (DFM) aus. Ihre spezifischen Einblicke in die Bearbeitung verfeinern Ihre anfänglichen Designparameter. Sie helfen Ihnen, zu komplexe Geometrien zu vermeiden. Diese Zusammenarbeit verkürzt die Fertigungszeit und verbessert gleichzeitig die Zuverlässigkeit der Endteile.
Ein robustes Propellerdesign erfordert eine strenge Synthese von Klassifizierungsregeln. Wir verlassen uns stark auf fortschrittliche Ermüdungsmodellierung. Kompromisslose Materialstandards gewährleisten die Schiffssicherheit. Sie können theoretische Berechnungen nicht von praktischen Bearbeitungsbeschränkungen trennen.
Behalten Sie diese prägnanten nächsten Schritte im Hinterkopf:
Binden Sie die Fertigungstechnikteams schon früh in der Entwurfsphase ein.
Richten Sie theoretische Parameter direkt an den Präzisionsbearbeitungsmöglichkeiten aus.
Berechnen Sie die zulässigen Geschwindigkeitsbereiche, um starke Torsionsresonanzen abzuschwächen.
Fordern Sie vollständig rückverfolgbare 3.2-Materialzertifikate für jede Komponente.
Bevorzugen Sie geschmiedete Materialien gegenüber gegossenen Alternativen, um die innere Kornintegrität zu gewährleisten.
A: Der Mindestdurchmesser hängt von der maximalen Dauerleistung (MCR) des Motors ab. Die Wellendrehzahl und die Zugfestigkeit des Materials spielen eine entscheidende Rolle. Ingenieure wenden außerdem spezifische Sicherheitsfaktoren der Klassifikationsgesellschaft an. Biegemomente aus dem Propellergewicht haben weiteren Einfluss auf den endgültigen erforderlichen Durchmesser.
A: Zwischenschächte werden im Allgemeinen innenbordseitig installiert. Der Rumpf schützt sie vor korrosivem Meerwasser. Sie nehmen überwiegend reine Torsionslasten auf. Dies ermöglicht einen etwas kleineren Durchmesser im Vergleich zum Heckschaft. Die Heckwelle muss kombinierten Biege- und Torsionsbelastungen standhalten.
A: Standardteile von der Stange können keine maßgeschneiderte Motor-Getriebe-Rumpf-Dynamik berücksichtigen. Handelsschiffe erfordern hochspezifische Ausrichtungen. Eine kundenspezifische Bearbeitung gewährleistet eine perfekte geometrische Verjüngung. Es bietet exakte Ra-Oberflächenbeschaffenheiten für dichte Dichtsitze. Diese Präzision verhindert verheerende Öllecks und katastrophale mechanische Ausfälle.
A: Es handelt sich um ein bestimmtes Drehzahlband. Innerhalb dieses Bandes erfährt die Welle eine starke Torsionsresonanz. Ingenieure nennen dies kritische Geschwindigkeit. Designparameter bestimmen genau diesen Bereich. Die Bediener müssen es schnell passieren. Sie dürfen es niemals für den Dauerbetrieb verwenden.


