
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-23 Origine : Site
Une défaillance catastrophique d'un arbre d'hélice entraîne de graves temps d'arrêt du navire. Les dépenses en cale sèche augmentent rapidement. Les risques pour la sécurité mettent des équipages entiers en danger. Vous devez éviter ces résultats pendant la phase d’ingénierie. La conception d’arbres n’est jamais un processus unique. Les ingénieurs équilibrent constamment les limites de torsion avec les fortes forces hydrodynamiques. Ils doivent également calculer des seuils précis de fatigue des matériaux.
Nous fournirons une ventilation transparente et axée sur l’ingénierie de ces paramètres critiques. Vous apprendrez à spécifier correctement Pièces de système de propulsion marine pour navires commerciaux. Ce guide comble le fossé entre les calculs théoriques et la réalité de la fabrication. Notre objectif est de vous fournir des informations techniques exploitables. Attendez-vous à une plongée approfondie dans les règles de dimensionnement précises, la supériorité des matériaux et les exigences d'usinage avancées.
Base réglementaire : Les diamètres d'arbre et les sélections de matériaux doivent strictement respecter les règles de la société de classification (par exemple, DNV, ABS, Lloyd's Register).
Évitement de vitesse critique : un calcul précis des vitesses critiques de torsion et de tourbillonnement est obligatoire pour éviter une rupture par fatigue induite par résonance.
Supériorité matérielle : un arbre de propulsion forgé offre une résistance à la fatigue et une intégrité structurelle nettement supérieures à celles des alternatives moulées.
Fabrication de précision : un partenariat avec des installations capables d'effectuer un usinage OEM personnalisé à haute tolérance est essentiel pour traduire les paramètres de conception en un actif opérationnel conforme.
De légers écarts dans les tolérances de conception provoquent de graves effets mécaniques en cascade. L'usure accélérée des roulements se produit presque immédiatement. Des fuites au niveau du joint du tube d’étambot surviennent peu de temps après. La rupture par fatigue ultime devient inévitable. Ces erreurs compromettent toute la structure du navire. Ils entraînent des pertes catastrophiques de propulsion en mer. Vous ne pouvez pas vous permettre de sous-estimer ces paramètres d’ingénierie initiaux.
L'arbre ne fonctionne pas seul. Vous devez l’intégrer parfaitement dans un écosystème mécanique plus vaste. Les paramètres de conception tiennent compte de la puissance dynamique du moteur. La sortie de la boîte de vitesses dicte les forces de rotation transférées vers la transmission. Les configurations d’hélices spécifiques sont très importantes. L'inclinaison, l'inclinaison et l'inclinaison modifient considérablement la répartition des charges. Les ingénieurs évaluent simultanément ces variables interconnectées. Ils assurent un équilibre harmonieux sur l’ensemble de la transmission.
Évaluez la fiabilité totale du cycle de vie lors de l’achat de composants. Surveillez de près les intervalles de maintenance prévus. Garantissez une stricte conformité réglementaire à chaque phase. Nous regardons au-delà du simple prix d’achat initial. Un achat réussi garantit des décennies de service ininterrompu. Il aligne les limites théoriques de l’ingénierie avec les dures réalités océaniques.
Les ingénieurs utilisent d’abord des formules empiriques. Les sociétés de classification comme DNV et ABS imposent ces règles strictes. Ils basent leurs calculs de base sur la puissance à l'arbre et le régime de rotation. Cela crée une base hautement fiable. Ensuite, les équipes de conception appliquent l'analyse par éléments finis (FEA). La FEA révèle des concentrations de contraintes localisées cachées. Vous pouvez ensuite affiner la géométrie finale. Cette double approche garantit une sécurité structurelle maximale.
Vous devez différencier les règles de conception pour des sections de transmission spécifiques. UN L'arbre d'hélice est exposé directement à l'eau de mer. Il supporte d’énormes poids d’hélice en porte-à-faux. Il gère les forces de poussée directes et les moments de flexion extrêmes. A l'inverse, un L'arbre intermédiaire transmet principalement le couple pur. Il reste bien protégé à l’intérieur de la coque du navire.
Différences d’application de l’arbre
| Paramètre | Axe de queue/hélice | Axe intermédiaire |
|---|---|---|
| Charge primaire | Forces combinées de flexion et de torsion | Forces principalement de torsion |
| Environnement | Immersion directe dans l'eau de mer | Coque sèche intérieure et protégée |
| Dimensionnement du diamètre | Nécessite un diamètre plus grand pour la résistance à la flexion | Peut être optimisé pour un diamètre plus petit |
| Vulnérabilité clé | Fatigue par corrosion et usure des joints | Résonance des vibrations de torsion |
Calculez avec précision la contrainte de torsion. Identifiez la contrainte de torsion continue maximale admissible. Tenez compte des pics de torsion transitoires soudains. Les fortes intempéries provoquent ces fluctuations rapides de charge. Vous devez également prendre en compte les moments de flexion extrêmes. Le poids en surplomb de l’hélice crée d’importantes forces de flexion. Les charges hydrodynamiques dynamiques aggravent cette contrainte. Les opérations de tournage déplacent les forces de manière dynamique entre les roulements. Votre conception doit absorber ces charges multidirectionnelles en toute sécurité.
Définissez soigneusement la vitesse critique au début de l’ingénierie. Les vitesses critiques de tourbillonnement et de torsion provoquent de graves résonances. La résonance détruit rapidement les composants mécaniques. Il brise les boîtiers de roulements et fracture l'acier. Vous devez éviter un fonctionnement continu dans des plages de vitesse restreintes. Les ingénieurs appellent officiellement ces « plages de vitesse interdites ». Les navires doivent les traverser rapidement. Les paramètres de conception dictent strictement la largeur de ces bandes restreintes.
Simulez minutieusement le chargement cyclique. Les modèles informatiques prédisent une optimisation exacte de la durée de vie en fatigue. Ils prévoient les performances des composants sur une durée de vie de 20 à 30 ans. Cela garantit l’intégrité opérationnelle à long terme. Les ingénieurs exécutent des milliers de cycles de chargement virtuels. Ils identifient exactement où les microfractures pourraient se former au fil des décennies.
Utiliser des modifications de conception pour soulager le stress physique. Atténuez efficacement les facteurs de concentration de stress dangereux. De petits changements géométriques entraînent des améliorations considérables de la durée de vie en fatigue. Mettez en œuvre les stratégies de conception physique suivantes :
Augmentez les rayons de congé de manière agressive à toutes les transitions de section distinctes.
Élimine les coins internes pointus dans les fentes de clavette.
Appliquer des techniques spécialisées de durcissement de surface aux tourillons.
Optimisez les profils coniques pour répartir uniformément les forces de serrage du moyeu d'hélice.
Soulager les contraintes internes résiduelles grâce à des traitements thermiques post-usinage.
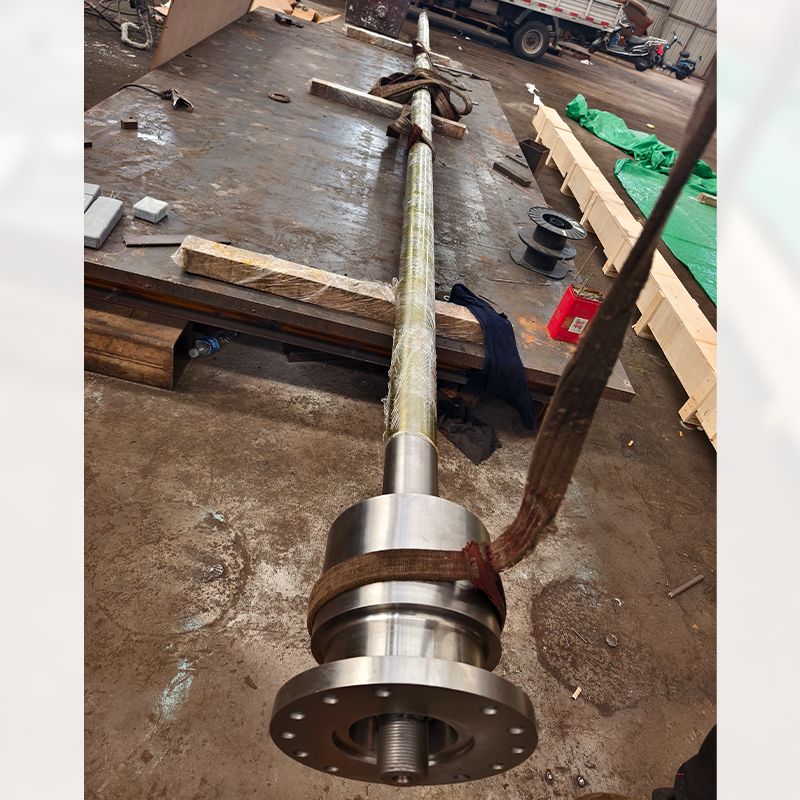
Le forgeage surpasse largement les techniques de moulage et de laminage. UN L'arbre de propulsion forgé représente la norme absolue de l'industrie. Les navires commerciaux et les embarcations performantes en dépendent entièrement. Le processus de forgeage assure un flux interne continu de grains. Il élimine les vides internes dangereux. Cette méthode de fabrication maximise l’intégrité structurelle globale. Les alternatives coulées cachent souvent des défauts de porosité microscopiques. Ces défauts provoquent une défaillance catastrophique soudaine sous de lourdes charges de torsion.
Évaluez soigneusement les qualités des matières premières. L'acier au carbone et au manganèse offre une excellente fiabilité de base. Les aciers fortement alliés offrent des seuils de résistance élevés. Les aciers inoxydables duplex offrent une durabilité extrême. Vous devez strictement équilibrer la limite d'élasticité et la résistance à la traction ultime. La résistance aux encoches reste tout aussi vitale. Il empêche les microfissures initiales de se propager en fractures complètes.
Qualités et propriétés de matériaux courantes
| Type de qualité de matériau | Limite d'élasticité typique | Avantage principal | Scénarios d'application idéaux |
|---|---|---|---|
| Acier au carbone et au manganèse | ~300 - 400 MPa | Résistance de base rentable | Vraquiers commerciaux standards |
| Acier forgé faiblement allié | ~450 - 600 MPa | Haute capacité de traction | Navires de classe glace, remorqueurs |
| Acier inoxydable duplex | ~500 - 700 MPa | Immunité supérieure à la corrosion | Engins à grande vitesse, navires militaires |
Aborder activement les environnements d’exploitation maritimes difficiles. Le stress cyclique et la corrosivité de l’eau salée se combinent de manière destructrice. Cette combinaison spécifique accélère la rupture prématurée par fatigue. L'acier non protégé se détériore rapidement dans l'eau de mer riche en oxygène.
Intégrez des mesures de protection robustes. Utilisez des revêtements rétractables en bronze ou en acier inoxydable épais. Appliquez des revêtements époxy spécialisés de qualité marine. Imposez des exigences strictes en matière de protection cathodique dans vos paramètres de base. Les anodes sacrificielles ou les systèmes à courant imposé empêchent la corrosion galvanique. Vous devez concevoir l’assemblage de l’arbre pour qu’il s’adapte parfaitement à ces couches de protection.
Des tolérances d'usinage strictes garantissent un succès à long terme. Vous avez besoin de capacités CNC multi-axes avancées. L'usinage OEM personnalisé permet d'obtenir une précision dimensionnelle exacte. Il garantit des finitions de surface très spécifiques. Des valeurs Ra spécifiques garantissent l’intégrité du joint du tube d’étambot. Les surfaces rugueuses détruisent rapidement les joints polymères. Un usinage parfait évite les fuites catastrophiques de pétrole dans l’océan.
Appliquer l’assurance qualité et les tests non destructifs (CND). Les tests par ultrasons (UT) détectent les défauts profonds cachés. L’inspection des particules magnétiques (MPI) détecte les fissures invisibles en surface. Ces protocoles stricts sont entièrement obligatoires. Appliquez-les avant, pendant et après le processus d'usinage. Ils garantissent absolument zéro défaut de sous-sol. Une usine de fabrication digne de confiance gère ces tests en interne.
Exigez la certification officielle de la société de classification. Votre partenaire de fabrication a besoin d’approbations d’installations mondialement reconnues. Ils doivent fournir des certificats d'approbation de type (TAC) formels. Exigez des documents matériels certifiés 3.2 pour chaque billette forgée. Ces documents retracent l'acier jusqu'au four de fusion d'origine. Ils prouvent que la composition chimique répond exactement aux exigences structurelles.
Recherchez une assistance technique étendue. Un partenaire OEM compétent fournit des commentaires empiriques. Ils excellent dans la conception pour la fabricabilité (DFM). Leurs connaissances spécifiques en usinage affinent vos paramètres de conception initiaux. Ils vous aident à éviter les géométries trop complexes. Cette collaboration réduit les délais de fabrication tout en améliorant la fiabilité des pièces finales.
La conception robuste d’une hélice nécessite une synthèse rigoureuse des règles de classification. Nous nous appuyons fortement sur une modélisation avancée de la fatigue. Des normes matérielles sans compromis garantissent la sécurité des navires. Vous ne pouvez pas séparer les calculs théoriques des limitations pratiques de l'usinage.
Gardez à l’esprit ces prochaines étapes concises :
Engagez les équipes d’ingénierie de fabrication dès le début de la phase de conception.
Alignez directement les paramètres théoriques avec les capacités d’usinage de précision.
Calculez les plages de vitesse barrées pour atténuer les résonances de torsion sévères.
Exigez des certificats de matériaux 3.2 entièrement traçables pour chaque composant.
Donnez la priorité aux matériaux forgés plutôt qu’aux alternatives moulées pour garantir l’intégrité interne du grain.
R : Le diamètre minimum dépend de la puissance nominale continue maximale (MCR) du moteur. Le régime de l'arbre et la résistance à la traction du matériau jouent un rôle essentiel. Les ingénieurs appliquent également des facteurs de sécurité spécifiques à la société de classification. Les moments de flexion dus au poids de l'hélice influencent également le diamètre final requis.
R : Les arbres intermédiaires sont généralement installés à l’intérieur. La coque les protège de l'eau de mer corrosive. Ils supportent principalement des charges de torsion pures. Cela permet d'obtenir un diamètre légèrement plus petit par rapport à l'arbre de queue. L'arbre de queue doit supporter des charges combinées de flexion et de torsion.
R : Les pièces standard disponibles dans le commerce ne peuvent pas s'adapter à une dynamique moteur-boîte de vitesses-coque sur mesure. Les navires commerciaux nécessitent des alignements très spécifiques. L'usinage sur mesure garantit une conicité géométrique parfaite. Il fournit des finitions de surface Ra exactes pour des ajustements étanches. Cette précision évite les fuites d’huile dévastatrices et les pannes mécaniques catastrophiques.
R : Il s’agit d’une bande RPM spécifique. L'arbre subit une résonance de torsion importante au sein de cette bande. Les ingénieurs appellent cela la vitesse critique. Les paramètres de conception dictent cette plage exacte. Les opérateurs doivent le traverser rapidement. Ils ne doivent jamais l'utiliser pour un fonctionnement continu.


