
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-23 Origen: Sitio
La falla catastrófica de un eje de hélice provoca un tiempo de inactividad grave de la embarcación. Los gastos de dique seco aumentan rápidamente. Los peligros para la seguridad ponen en riesgo a tripulaciones enteras. Debe evitar estos resultados durante la fase de ingeniería. El diseño del eje nunca es un proceso único para todos. Los ingenieros equilibran constantemente los límites de torsión con las duras fuerzas hidrodinámicas. También deben calcular los umbrales exactos de fatiga del material.
Proporcionaremos un desglose transparente y centrado en la ingeniería de estos parámetros críticos. Aprenderá a especificar correctamente Piezas de sistemas de propulsión marina para embarcaciones comerciales. Esta guía cierra la brecha entre los cálculos teóricos y la realidad de la fabricación. Nuestro objetivo es equiparlo con conocimientos técnicos prácticos. Espere una inmersión profunda en reglas de tamaño precisas, superioridad de materiales y requisitos de mecanizado avanzado.
Línea base regulatoria: Los diámetros de los ejes y las selecciones de materiales deben cumplir estrictamente con las reglas de la Sociedad de Clasificación (p. ej., DNV, ABS, Lloyd's Register).
Evitación de velocidades críticas: el cálculo preciso de las velocidades críticas de torsión y giro es obligatorio para evitar fallas por fatiga inducidas por resonancia.
Superioridad del material: un eje de propulsión forjado ofrece una resistencia a la fatiga e integridad estructural significativamente mayores en comparación con las alternativas de fundición.
Fabricación de precisión: asociarse con instalaciones capaces de realizar mecanizado OEM personalizado de alta tolerancia es esencial para traducir los parámetros de diseño en un activo operativo que cumpla con las normas.
Ligeras desviaciones en las tolerancias de diseño provocan graves efectos mecánicos en cascada. El desgaste acelerado de los rodamientos se produce casi de inmediato. Poco después se producen fugas en los sellos de la bocina. El fallo final por fatiga se vuelve inevitable. Estos errores comprometen toda la estructura del buque. Conducen a una pérdida catastrófica de propulsión en el mar. No puede permitirse el lujo de subestimar estos parámetros de ingeniería iniciales.
El eje no funciona solo. Debes integrarlo perfectamente en un ecosistema mecánico más grande. Los parámetros de diseño tienen en cuenta la entrega dinámica de potencia del motor. La salida de la caja de cambios dicta las fuerzas de rotación transferidas a lo largo de la línea motriz. Las configuraciones específicas de la hélice son muy importantes. El cabeceo, la inclinación y la inclinación alteran drásticamente las distribuciones de carga. Los ingenieros evalúan estas variables interconectadas simultáneamente. Garantizan un equilibrio armónico en toda la transmisión.
Evalúe la confiabilidad total del ciclo de vida al adquirir componentes. Supervise de cerca los intervalos de mantenimiento esperados. Garantizar un estricto cumplimiento normativo en cada fase. Miramos más allá del precio de compra inicial. Una adquisición exitosa garantiza décadas de servicio ininterrumpido. Alinea los límites teóricos de la ingeniería con las duras realidades oceánicas.
Los ingenieros utilizan primero fórmulas empíricas. Las sociedades de clasificación como DNV y ABS establecen estas estrictas reglas. Basan los cálculos de referencia en la potencia del eje y las RPM de rotación. Esto crea una base altamente confiable. A continuación, los equipos de diseño aplican el análisis de elementos finitos (FEA). FEA revela concentraciones de estrés localizadas ocultas. Luego puede refinar la geometría final. Este doble enfoque garantiza la máxima seguridad estructural.
Debe diferenciar las reglas de diseño para secciones específicas de la línea motriz. A El eje de la hélice está expuesto directamente al agua de mar. Soporta enormes pesos de hélices en voladizo. Maneja fuerzas de empuje directas y momentos de flexión extremos. Por el contrario, un El eje intermedio transmite principalmente par puro. Permanece protegido de forma segura dentro del casco del barco.
Diferencias de aplicación del eje
| Parámetro | Eje de cola/hélice | Eje intermedio |
|---|---|---|
| Carga primaria | Fuerzas combinadas de flexión y torsión. | Fuerzas predominantemente de torsión |
| Ambiente | Inmersión directa en agua de mar | Casco seco interior protegido |
| Tamaño del diámetro | Requiere un diámetro mayor para resistencia a la flexión | Se puede optimizar para diámetros más pequeños |
| Vulnerabilidad clave | Fatiga por corrosión y desgaste de sellos. | Resonancia de vibración torsional |
Calcule la tensión de torsión con precisión. Identifique el esfuerzo de torsión continuo máximo permitido. Tenga en cuenta los picos de torsión transitorios repentinos. El mal tiempo provoca estas rápidas fluctuaciones de carga. También hay que tener en cuenta los momentos de flexión extremos. El peso que sobresale de la hélice crea fuertes fuerzas de flexión. Las cargas hidrodinámicas dinámicas agravan este estrés. Las operaciones de giro desplazan las fuerzas dinámicamente a través de los rodamientos. Su diseño debe absorber estas cargas multidireccionales de forma segura.
Defina cuidadosamente la velocidad crítica durante las primeras etapas de ingeniería. Las velocidades críticas de giro y torsión provocan graves resonancias. La resonancia destruye rápidamente los componentes mecánicos. Rompe las carcasas de los cojinetes y fractura el acero. Debe evitar el funcionamiento continuo dentro de rangos de velocidad restringidos. Los ingenieros los llaman oficialmente 'rango de velocidad prohibido'. Los barcos deben atravesarlos rápidamente. Los parámetros de diseño dictan estrictamente el ancho de estas bandas restringidas.
Simule la carga cíclica a fondo. Los modelos computacionales predicen la optimización exacta de la vida por fatiga. Pronostican el rendimiento de los componentes durante una vida útil de 20 a 30 años. Esto garantiza la integridad operativa a largo plazo. Los ingenieros ejecutan miles de ciclos de carga virtuales. Identifican exactamente dónde podrían iniciarse las microfracturas durante décadas.
Utilice modificaciones de diseño para aliviar el estrés físico. Mitigar eficazmente los peligrosos factores de concentración de estrés. Pequeños cambios geométricos producen enormes mejoras en la vida útil ante la fatiga. Implementar las siguientes estrategias de diseño físico:
Aumente agresivamente los radios de filete en todas las transiciones de secciones distintas.
Elimine las esquinas internas afiladas en las ranuras para chaveteros.
Aplique técnicas especializadas de endurecimiento de superficies a los muñones de los rodamientos.
Optimice los perfiles cónicos para distribuir uniformemente las fuerzas de sujeción del cubo de la hélice.
Aliviar tensiones internas residuales mediante tratamientos térmicos post-mecanizado.
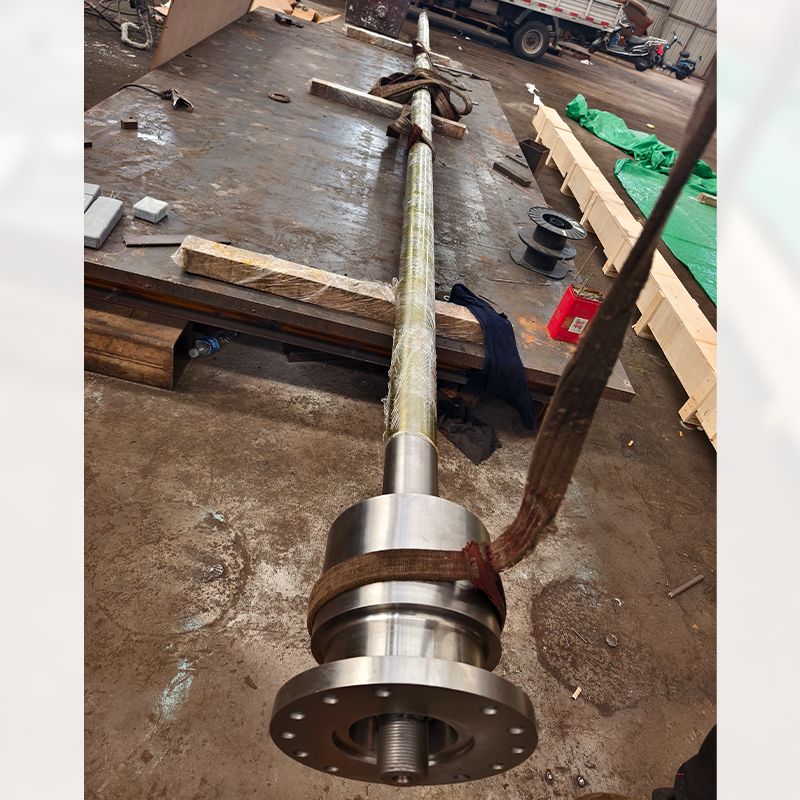
La forja supera con creces las técnicas de fundición y laminación. A El eje de propulsión forjado representa el estándar absoluto de la industria. Los buques comerciales y las embarcaciones de alto rendimiento dependen exclusivamente de ellos. El proceso de forjado garantiza un flujo interno continuo de grano. Elimina peligrosos huecos internos. Este método de fabricación maximiza la integridad estructural general. Las alternativas de yeso a menudo ocultan defectos de porosidad microscópica. Esos defectos provocan fallas catastróficas repentinas bajo fuertes cargas de torsión.
Evalúe cuidadosamente las calidades de las materias primas. El acero al carbono manganeso ofrece una excelente confiabilidad básica. Los aceros de alta aleación proporcionan umbrales de resistencia elevados. Los aceros inoxidables dúplex ofrecen una durabilidad extrema. Debe equilibrar estrictamente el límite elástico con la resistencia máxima a la tracción. La resistencia a las muescas sigue siendo igualmente vital. Evita que las microfisuras iniciales se propaguen hasta convertirse en fracturas completas.
Propiedades y grados de materiales comunes
| Tipo de grado de material | Límite elástico típico | Ventaja principal | Escenarios de aplicación ideales |
|---|---|---|---|
| Acero al carbono y manganeso | ~300 - 400 MPa | Fortaleza de base rentable | Graneleros comerciales estándar |
| Acero forjado de baja aleación | ~450 - 600 MPa | Alta capacidad de tracción | Buques clase hielo, remolcadores |
| Acero inoxidable dúplex | ~500 - 700 MPa | Inmunidad superior a la corrosión | Naves de alta velocidad, buques de guerra. |
Abordar activamente los entornos operativos marinos hostiles. El estrés cíclico y la corrosividad del agua salada se combinan de manera destructiva. Esta combinación específica acelera la falla prematura por fatiga. El acero desprotegido se deteriora rápidamente en agua de mar rica en oxígeno.
Incorporar medidas de protección robustas. Utilice revestimientos de bronce con ajuste por contracción o de acero inoxidable pesado. Aplique recubrimientos epóxicos especializados de grado marino. Exija requisitos estrictos de protección catódica en sus parámetros básicos. Los ánodos de sacrificio o los sistemas de corriente impresa previenen la corrosión galvánica. Debe diseñar el conjunto del eje para acomodar estas capas protectoras sin problemas.
Las estrictas tolerancias de mecanizado dictan el éxito a largo plazo. Necesita capacidades CNC multieje avanzadas. El mecanizado OEM personalizado logra una precisión dimensional exacta. Garantiza acabados superficiales muy específicos. Los valores específicos de Ra garantizan la integridad del sello de la bocina. Las superficies rugosas destruyen rápidamente los sellos de polímero. Un mecanizado perfecto evita fugas catastróficas de petróleo al océano.
Hacer cumplir el control de calidad y las pruebas no destructivas (NDT). Las pruebas ultrasónicas (UT) encuentran defectos profundos ocultos. La inspección de partículas magnéticas (MPI) detecta grietas superficiales invisibles. Estos estrictos protocolos son totalmente obligatorios. Aplicarlos antes, durante y después del proceso de mecanizado. Garantizan absolutamente cero defectos en el subsuelo. Una instalación de fabricación confiable realiza estas pruebas internamente.
Exigir Certificación oficial de Sociedades de Clasificación. Su socio fabricante necesita aprobaciones de instalaciones reconocidas a nivel mundial. Deben proporcionar Certificados de aprobación de tipo (TAC) formales. Exija documentos de material 3.2 certificados para cada palanquilla falsificada. Estos documentos rastrean el acero hasta el horno de fusión original. Demuestran que la composición química cumple exactamente con los requisitos estructurales.
Busque un amplio soporte de ingeniería. Un socio OEM capaz proporciona comentarios empíricos. Se destacan en Diseño para la Manufacturabilidad (DFM). Sus conocimientos de mecanizado específicos refinan sus parámetros de diseño iniciales. Le ayudan a evitar geometrías demasiado complejas. Esta colaboración reduce el tiempo de fabricación al tiempo que mejora la confiabilidad de la pieza final.
Un diseño robusto de hélice requiere una síntesis rigurosa de reglas de clasificación. Dependemos en gran medida de modelos avanzados de fatiga. Los estrictos estándares de materiales garantizan la seguridad de los buques. No se pueden separar los cálculos teóricos de las limitaciones prácticas del mecanizado.
Tenga en cuenta estos siguientes pasos concisos:
Involucrar a los equipos de ingeniería de fabricación desde las primeras etapas de la fase de diseño.
Alinee los parámetros teóricos directamente con las capacidades de mecanizado de precisión.
Calcule rangos de velocidad prohibidos para mitigar la resonancia torsional severa.
Exija certificados de material 3.2 totalmente rastreables para cada componente.
Priorice los materiales forjados sobre las alternativas fundidas para garantizar la integridad del grano interno.
R: El diámetro mínimo depende de la clasificación continua máxima (MCR) del motor. Las RPM del eje y la resistencia a la tracción del material desempeñan papeles fundamentales. Los ingenieros también aplican factores de seguridad específicos de la Sociedad de Clasificación. Los momentos de flexión del peso de la hélice influyen aún más en el diámetro final requerido.
R: Los ejes intermedios generalmente se instalan hacia el interior. El casco los protege del agua de mar corrosiva. Manejan principalmente cargas puramente de torsión. Esto permite un diámetro ligeramente menor en comparación con el eje de cola. El eje de cola debe soportar cargas combinadas de flexión y torsión.
R: Las piezas estándar disponibles en el mercado no pueden adaptarse a la dinámica personalizada del motor, la caja de cambios y el casco. Los buques comerciales requieren alineaciones muy específicas. El mecanizado personalizado garantiza una conicidad geométrica perfecta. Proporciona acabados superficiales Ra exactos para ajustes de sellado herméticos. Esta precisión evita fugas de aceite devastadoras y fallas mecánicas catastróficas.
R: Es una banda de RPM específica. El eje experimenta una fuerte resonancia torsional dentro de esta banda. Los ingenieros llaman a esto velocidad crítica. Los parámetros de diseño dictan este rango exacto. Los operadores deben atravesarlo rápidamente. Nunca deben utilizarlo para funcionamiento continuo.


