プロペラシャフトの壊滅的な故障は、船舶の重大なダウンタイムを引き起こします。乾ドックの費用は急速に増大します。安全上の問題により、乗組員全員が危険にさらされます。エンジニアリング段階では、これらの結果を回避する必要があります。シャフト設計は決して万能なプロセスではありません。エンジニアは、厳しい流体力学的な力に対してねじれの限界のバランスを常に保っています。また、正確な材料疲労しきい値を計算する必要もあります。
これらの重要なパラメーターについて、エンジニアリングに焦点を当てた透明性の高い内訳を提供します。適切な指定方法を学びます 商船用船舶推進システム部品 。このガイドは、理論上の計算と製造の現実の間のギャップを埋めます。私たちは、実用的な技術的洞察を提供することを目指しています。正確なサイジングルール、材料の優位性、高度な機械加工要件について詳しく説明します。
規制ベースライン: シャフトの直径と材料の選択は、船級協会の規則 (DNV、ABS、ロイド レジスターなど) に厳密に準拠する必要があります。
臨界速度の回避: 共振による疲労破壊を防ぐには、ねじり臨界速度と旋回臨界速度を正確に計算することが必須です。
材料の優位性: 鍛造推進シャフトは、鋳造代替品と比較して、大幅に高い耐疲労性と構造的完全性を提供します。
精密製造: 設計パラメータを準拠した運用資産に変換するには、高公差のカスタム OEM 加工が可能な施設と提携することが不可欠です。
設計公差のわずかな偏差により、重大な機械的カスケード効果が引き起こされます。ベアリングの摩耗はほぼ即座に加速します。その直後に船尾管シールの漏れが発生します。最終的な疲労破壊は避けられなくなります。これらのエラーは容器全体の構造を危険にさらします。これらは海上で壊滅的な推進力の損失につながります。これらの初期エンジニアリングパラメータを過小評価するわけにはいきません。
シャフトだけでは作動しません。それをより大きな機械エコシステムに完璧に統合する必要があります。設計パラメータは動的なエンジン出力を考慮します。ギアボックスの出力は、ドライブラインに伝達される回転力を決定します。特定のプロペラ構成は非常に重要です。ピッチ、スキュー、レーキにより負荷分散が大幅に変化します。エンジニアは、これらの相互関連する変数を同時に評価します。ドライブトレイン全体の調和バランスを確保します。
コンポーネントを調達する際に、ライフサイクル全体の信頼性を評価します。予想されるメンテナンス間隔を注意深く監視してください。あらゆる段階で厳格な規制遵守を確保します。私たちは最初の購入価格だけを超えて検討します。調達が成功すれば、数十年にわたる中断のないサービスが保証されます。それは理論上の工学的限界を海洋の厳しい現実と一致させます。
エンジニアはまず経験式を使用します。 DNV や ABS などの船級協会は、これらの厳格な規則を定めています。これらは、シャフト馬力と回転 RPM に基づいてベースライン計算を行います。これにより、信頼性の高い基盤が構築されます。次に、設計チームは有限要素解析 (FEA) を適用します。 FEA は、隠れた局所的な応力集中を明らかにします。その後、最終的なジオメトリを調整できます。この二重のアプローチにより、構造上の安全性が最大限に確保されます。
特定のドライブラインセクションの設計ルールを区別する必要があります。あ プロペラシャフトは 海水に直接さらされます。片持ち梁式プロペラの巨大な重量をサポートします。直接的な推力と極端な曲げモーメントに対応します。逆に、 中間シャフトは 主に純粋なトルクを伝達します。船体の内部でしっかりと保護されています。
シャフトアプリケーションの違い
| パラメータ | テール/プロペラ軸 | 中間軸 |
|---|---|---|
| 一次負荷 | 曲げ力とねじり力の組み合わせ | 主にねじり力 |
| 環境 | 海水への直接浸漬 | 内側、保護された乾燥船体 |
| 直径のサイジング | 曲げ耐性を得るにはより大きな直径が必要です | より小さな直径に合わせて最適化可能 |
| 主要な脆弱性 | 腐食疲労とシールの摩耗 | ねじり振動共振 |
ねじり応力を正確に計算します。最大許容連続ねじり応力を特定します。突然の一時的なねじりスパイクを考慮します。荒天により、このような急激な負荷変動が発生します。極端な曲げモーメントも考慮する必要があります。プロペラの張り出した重量により、重大な曲げ力が発生します。動的な流体力学的負荷により、この応力がさらに増大します。回転操作により、ベアリング全体に力が動的に移動します。設計は、これらの多方向の荷重を安全に吸収する必要があります。
エンジニアリングの初期段階では、臨界速度を慎重に定義してください。旋回およびねじれの臨界速度は深刻な共振を引き起こします。共振により機械部品が急速に破壊されます。ベアリングハウジングが粉砕され、鋼が破壊されます。制限された速度範囲内での連続運転は避けてください。エンジニアは正式にこれらを「禁止速度範囲」と呼んでいます。船舶はそれらを迅速に通過する必要があります。設計パラメータは、これらの制限されたバンドの幅を厳密に決定します。
周期的な荷重を徹底的にシミュレートします。計算モデルは正確な疲労寿命の最適化を予測します。彼らは、20 ~ 30 年の耐用年数にわたるコンポーネントのパフォーマンスを予測します。これにより、長期にわたる運用の完全性が保証されます。エンジニアは何千もの仮想ロード サイクルを実行します。彼らは、数十年にわたって微小亀裂が始まる可能性のある場所を正確に特定します。
物理的なストレスを軽減するために設計を変更します。危険な応力集中要因を効果的に軽減します。小さな幾何学的変化により、疲労寿命が大幅に向上します。次の物理設計戦略を実装します。
すべての個別のセクション遷移でフィレット半径を積極的に増加します。
キー溝スロットの鋭い内部コーナーを排除します。
特殊な表面硬化技術をベアリングジャーナルに適用します。
テーパープロファイルを最適化して、プロペラハブのクランプ力を均等に分散します。
加工後の熱処理により残留内部応力を軽減します。
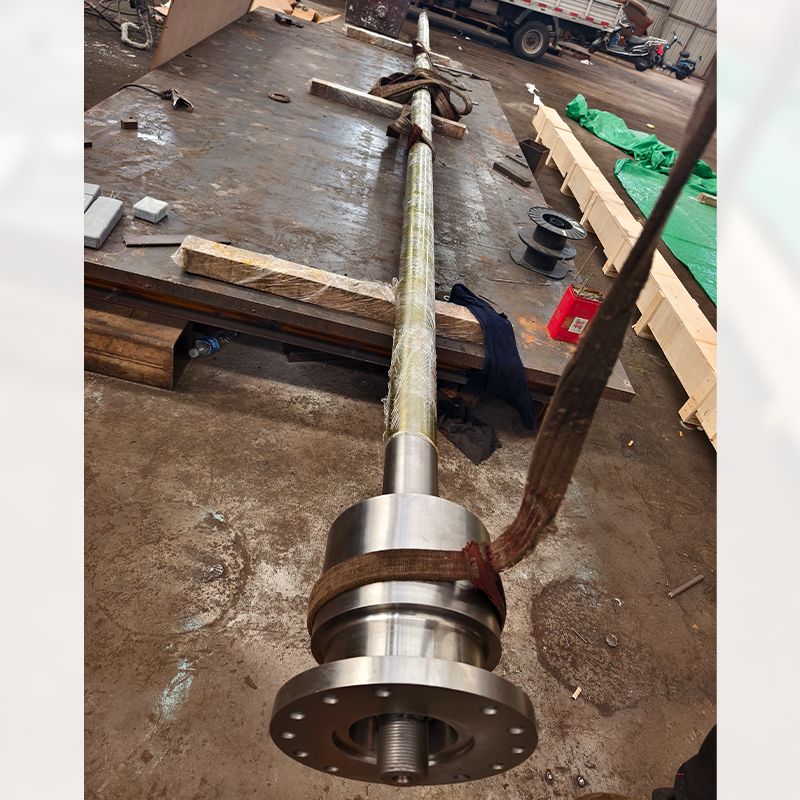
鍛造は鋳造や圧延技術を大幅に上回ります。あ 鍛造推進シャフトは 絶対的な業界標準を表します。商船や高性能船舶は完全にそれらに依存しています。鍛造プロセスにより、継続的な内部粒子の流れが保証されます。危険な内部空隙を排除します。この製造方法により、全体的な構造的完全性が最大化されます。鋳造代替品は、微細な気孔欠陥を隠すことがよくあります。これらの欠陥は、大きなねじり荷重がかかると突然の壊滅的な故障を引き起こします。
原材料のグレードを慎重に評価してください。炭素マンガン鋼は、優れたベースライン信頼性を提供します。高合金鋼は高い強度閾値を提供します。二相ステンレス鋼は極めて高い耐久性を実現します。降伏強度と極限引張強度のバランスを厳密にとる必要があります。ノッチ靱性も同様に重要です。初期の微小亀裂が完全な亀裂に伝播するのを防ぎます。
一般的な材料グレードと特性
| 材料グレードのタイプ | 一般的な降伏強度 | 主な利点 | 理想的なアプリケーション シナリオ |
|---|---|---|---|
| 炭素マンガン鋼 | ~300~400MPa | コスト効率の高いベースライン強度 | 標準的な商用ばら積み貨物船 |
| 低合金鍛造鋼 | ~450~600MPa | 高い引張耐力 | 氷級船舶、タグボート |
| 二相ステンレス鋼 | ~500~700MPa | 優れた耐腐食性 | 高速船、軍艦 |
過酷な海洋動作環境に積極的に対処します。周期的応力と塩水腐食性が破壊的に組み合わされます。この特定の組み合わせにより、早期疲労破壊が加速されます。保護されていない鋼は、酸素が豊富な海水中では急速に劣化します。
強力な保護対策を組み込んでください。焼きばめされた青銅または重量のあるステンレス鋼のライナーを使用してください。特殊な船舶グレードのエポキシコーティングを塗布します。基本パラメータに厳格な陰極防食要件を義務付けます。犠牲陽極または印加電流システムは、電気腐食を防止します。これらの保護層をシームレスに収容できるようにシャフト アセンブリを設計する必要があります。
厳しい機械加工公差が長期的な成功を左右します。高度な多軸 CNC 機能が必要です。 カスタム OEM 機械加工により、 正確な寸法精度が実現します。非常に特殊な表面仕上げが保証されます。特定の Ra 値により、船尾チューブのシールの完全性が保証されます。粗い表面はポリマーシールを急速に破壊します。完璧な機械加工により、海洋への壊滅的な油漏れを防ぎます。
品質保証と非破壊検査 (NDT) を実施します。超音波検査 (UT) は隠れた深い欠陥を発見します。磁性粒子検査 (MPI) は、目に見えない表面の亀裂を検出します。これらの厳格なプロトコルは完全に必須です。加工前、加工中、加工後に塗布してください。表面下の欠陥がまったくないことを保証します。信頼できる製造施設がこれらのテストを社内で処理します。
正式な船級協会の認定を要求します。製造パートナーには、世界的に認められた施設の承認が必要です。正式な型式承認証明書 (TAC) を提供する必要があります。単一の鍛造ビレットごとに認定された 3.2 材料文書が必要です。これらの文書は、鋼を元の溶解炉まで遡って追跡します。これらは、化学組成が構造要件を正確に満たしていることを証明します。
広範なエンジニアリング サポートを求めてください。有能な OEM パートナーは経験に基づいたフィードバックを提供します。彼らは製造可能性を考慮した設計 (DFM) に優れています。彼らの特有の加工に関する洞察により、初期設計パラメータが改善されます。これらは、過度に複雑なジオメトリを回避するのに役立ちます。この連携により、最終部品の信頼性が向上すると同時に、製造時間が短縮されます。
堅牢なプロペラ設計には、分類ルールを厳密に統合する必要があります。私たちは高度な疲労モデリングに大きく依存しています。妥協のない材料基準により、船舶の安全性が保証されます。理論上の計算を実際の加工の制限から切り離すことはできません。
次の簡潔な次のステップに留意してください。
設計段階の早い段階で製造エンジニアリング チームと連携します。
理論上のパラメータを精密な加工能力と直接一致させます。
重大なねじり共振を軽減するために禁止速度範囲を計算します。
すべてのコンポーネントに対して完全に追跡可能な 3.2 材料証明書を要求します。
内部結晶粒の完全性を保証するために、鋳造代替品よりも鍛造素材を優先します。
A: 最小直径はエンジンの最大連続定格 (MCR) によって異なります。シャフトの回転数と材料の引張強さは重要な役割を果たします。エンジニアは、船級協会の特定の安全係数も適用します。プロペラの重量による曲げモーメントは、最終的に必要な直径にさらに影響します。
A: 中間シャフトは通常インボードに取り付けられます。船体は腐食性の海水からそれらを保護します。これらは主に純粋なねじり荷重を処理します。これにより、テールシャフトと比較して直径をわずかに小さくすることができます。テールシャフトは、曲げ荷重とねじり荷重の組み合わせに耐える必要があります。
A: 標準の既製部品では、特注のエンジン、ギアボックス、船体のダイナミクスに対応できません。商船には非常に特殊な調整が必要です。カスタム加工により、完璧な幾何学的なテーパーが保証されます。正確な Ra 表面仕上げを実現し、しっかりとシールをフィットさせます。この精度により、壊滅的なオイル漏れや致命的な機械的故障が防止されます。
A: 特定の回転数帯域です。シャフトはこのバンド内で激しいねじれ共振を経験します。エンジニアはこれを臨界速度と呼びます。設計パラメータによって、この正確な範囲が決まります。オペレーターは素早く通過する必要があります。連続運転には絶対に使用しないでください。


