| 方向 | |
|---|---|
20 スチール鍛造バビット ベアリング ブッシュは、頑丈な滑りベアリング システム内で不可欠なコア耐荷重コンポーネントとして機能します。ベアリング ハウジングとシームレスに連携するように設計されており、回転するスラスト シャフトに重要なサポート、正確な位置決め、効率的な荷重伝達を提供します。この精密機械加工された滑り軸受用ベアリングブッシュは、動的機器の運転中に、安定した連続的な流体潤滑油膜の形成を促進します。この重要な流体層は、回転シャフトとベアリング アセンブリ間の直接的な金属間の摩擦を最小限に抑えます。これは、回転システム全体の耐荷重能力、動作の安定性、および全体的な耐用年数に直接影響します。産業調達の専門家や機器エンジニアにとって、当社の高耐久鍛造ベアリング ブッシュを選択することは、優れた耐摩耗性、構造的完全性、長期信頼性に投資することを意味し、特に過酷な産業作業条件の厳しい要求に耐え、費用のかかる計画外のダウンタイムを防ぐように設計されています。
当社の 20 スチール ベアリング ブッシュの精密機械加工された内孔は、動的な動作速度下で均一な流体力学的潤滑油膜の迅速な形成と維持を促進するように細心の注意を払って設計されています。この流体境界により、滑り面が効果的に分離され、金属間の接触が大幅に減少し、摩擦摩耗が最小限に抑えられます。その結果、シャフトシステムの動作温度が大幅に低下し、熱変形が防止され、回転機器全体のエネルギー効率が向上します。
重機を安全に操作するには、正確な位置合わせが重要です。このバビット合金ベアリング スリーブは、回転シャフトの正確な半径方向および軸方向の位置決めを提供し、動作サイクル全体にわたって超精密な同軸度を維持します。最適な位置合わせを確保することで、ブッシュはベアリング表面積全体に均一な荷重分散を促進します。このバランスの取れた荷重伝達は、局所的な応力集中とエッジ荷重を回避するために不可欠であり、それによってコンポーネントの早期故障を防ぎ、メインシャフトの構造的完全性を保護します。
耐久性の高いバイメタル構造を利用したベアリング ブッシュは、高級 20 炭素鋼から鍛造され、堅牢で高強度の裏材を提供し、特殊なバビット合金ライニングと組み合わせて、優れた埋め込み性と適合性を実現します。この組み合わせにより、優れた耐衝撃性、優れた耐疲労性能、および高い耐荷重能力が実現します。これは、要求の厳しい産業シナリオでの 24 時間 365 日の継続的な運用をサポートするように特別に設計されています。施設運営者にとって、これはメンテナンス頻度の大幅な削減、交換間隔の最小化、および機器のライフサイクル全体にわたる総所有コストの削減につながります。
次の表は、お客様の特定のエンジニアリング要件との正確な一致を保証する、当社の鍛造ベアリング ブッシュの標準パラメータとカスタマイズ機能の概要を示しています。
パラメータ |
標準仕様 |
カスタマイズ範囲 |
基材 |
20 鍛造鋼/遠心鋳鋼 |
顧客の要件に応じた炭素鋼、合金鋼 |
内径範囲 |
50mm~500mm |
最大1200mm |
外径範囲 |
80mm~600mm |
1500mmまで |
真円度公差 |
≤0.015mm |
カスタム精度等級も利用可能 |
同軸度許容差 |
≤0.02mm |
図面仕様に応じて調整可能 |
表面粗さ(内径) |
Ra0.8 |
Ra0.4~Ra1.6カスタマイズ可能 |
非破壊検査規格 |
超音波検査(UT) |
PT、MT、RT検査が可能 |
適合ベアリングタイプ |
バビット(ホワイトメタル)すべり軸受 |
ジャーナル、スラスト、複合滑り軸受システム |
バビット合金を使用した当社の鍛造ベアリング ブッシュは広く認知されており、中核となる重工業部門全体の重要な回転機器に広く応用されています。一般的な用途には、船舶推進シャフト システム、水力タービン ローター、蒸気タービン主シャフト、産業用コンプレッサー クランクシャフト、大型鉱山機械、冶金回転装置などがあります。この製品は、極端な作業条件下でも機能するように完全に適応されています。鉱山クラッシャーでの高いラジアル荷重、発電タービンでの高速回転、海洋用途での腐食環境、または製鉄所での継続的な高負荷運転に直面しても、このベアリング ブッシュは妥協のない安定性を実現します。世界的な重機メーカー、EPC 請負業者、産業エンジニアリング サービス プロバイダーの厳しい品質および性能要件を満たし、それを上回っており、安全かつ効率的なプロジェクトの実行を保証します。
|
|
|

当社の 20 スチール鍛造ベアリング ブッシュの卓越した製造は、厳格な材料選択プロトコルと高度に制御された精密機械加工ワークフローの組み合わせに依存しています。当社は構造的完全性と機械的信頼性を優先し、最終製品が頑丈な滑り軸受用途の厳しい要求を満たしていることを保証します。
当社では、製品の基礎材料として、プレミアム 20 スチール鍛造または遠心鋳造ブランクを独占的に選択しています。 20 スチール基板は機械的強度と靱性の最適なバランスを提供し、バビット合金層の耐久性の高い裏材として機能します。一貫した機械的性能と内部構造の完全性を保証するために、当社は完全に追跡可能な材料サプライチェーンを維持しています。この厳格な監視により、原材料のすべてのバッチが重工業規格に準拠していることが保証され、調達リスクが効果的に軽減され、エンジニアはベアリングの長期安定性に自信を得ることができます。
未加工のブランクを高性能ベアリング部品に変えるには、あらゆる寸法パラメーターを細心の注意を払って制御する必要があります。当社の施設は高度な機器を利用して、正確で再現性のある一連の加工を実行します。
外径制御: ワークフローは、最先端の CNC 旋盤による外径の荒削りと仕上げ旋削から始まります。このステップは、全体のサイズと真円度を厳密に制御し、ベアリング ハウジング内にシームレスで確実にフィットするようにするために重要です。
特長加工:旋削加工に続いて、キー溝と位置決め溝の高精度フライス加工を行います。この段階での厳密な寸法管理により、ベアリングが所定の位置にしっかりとロックされた状態に保たれ、動的荷重下での不要な回転や移動が防止されます。
内側ボアの最適化: 滑り軸受にとって最も重要なステップは、内側ボアの精密な穴あけです。当社では、最適な油膜形成に必要な正確な幾何公差を達成するために、バビット合金の表面を細心の注意を払って機械加工しています。完璧に機械加工された内部ボアにより、摩擦が最小限に抑えられ、流体潤滑が強化され、回転機器の耐用年数が大幅に延長されます。
標準的な製造を超えて、当社はお客様の機器の特定の運用要求に合わせてカスタマイズされた完全にカスタマイズ可能な Babbitt ベアリング ブッシュ ソリューションを提供することに特化しています。複雑な産業用途では、さまざまな負荷、速度、環境上の課題に対処するために独自の仕様が必要になることが多いことを、私たちは理解しています。
当社の生産施設には、顧客が提供した図面に厳密に基づいてコンポーネントを製造するための設備が完備されています。プロジェクトが特定のシャフト直径寸法、独自の耐荷重プロファイル、または厳しい作業条件に対応する特殊な油溝設計を必要とする場合でも、当社のカスタム機械加工能力は、お客様の技術要件に正確に準拠することを保証します。当社の製造プロセスをお客様の特定のニーズに適応させることで、統合リスクを軽減し、ベアリング ブッシュが意図された用途で完璧に機能することを保証します。
当社は孤立した部品を製造するだけではありません。総合的なシステム支援ソリューションを提供します。エンジニアリングおよび設計のレビュー段階で、当社の技術チームは潤滑経路の設計や荷重伝達効率などの重要な要素を包括的に考慮します。私たちは、ベアリングが機械アセンブリ全体とどのように相互作用するかを注意深く評価します。
総合的なシステムに焦点を当てることで、ベアリング ブッシュ、ベアリング ハウジング、回転シャフト システム間の完璧なマッチングを保証します。この統合されたアプローチにより、すべての適合するシステム コンポーネントが調和して動作することが保証され、完全なエンドツーエンドのベアリング ソリューションが提供されます。これは、調達およびメンテナンス チームにとって、調達の簡素化、設置の迅速化、運用の信頼性の向上、長期的なメンテナンス コストの大幅な削減を意味します。


頑丈な滑り軸受の最大限の信頼性を確保するために、出荷前に包括的な製品検査と厳格な品質管理手順が実施されます。購買マネージャーや技術エンジニアにとって、厳格なテストにより調達リスクが最小限に抑えられ、20 個の鋼製鍛造バビット ベアリング ブッシュが設置時に一貫した性能を発揮することが保証されます。当社の体系的な検査プロトコルは、寸法精度と内部構造の完全性の両方を検証するように設計されており、継続的な性能が交渉の余地のない厳しい動作環境にベアリング ブッシュが完全に備えられていることを確認します。科学的テストを優先することで、お客様が予期せぬダウンタイムやメンテナンス費用を回避できるよう支援します。
仕上げ加工後のベアリングブッシュは、綿密な寸法検査を受けます。この段階の重要な焦点は、内側の穴のサイズの測定と校正された評価です。内径サイズの検出には高精度の測定ツールが使用され、設計図面や特定の技術要件への絶対的な準拠が保証されます。精密な内穴寸法を達成することは、シャフトとブッシュの間の重要なクリアランスに直接影響するため、耐久性の高い滑り軸受にとって非常に重要です。適切なクリアランスにより、潤滑油膜の最適な形成と保持が保証されます。これは、機械的摩擦を低減し、過熱を防止し、回転機器の耐用年数を大幅に延ばすために不可欠です。この厳密な校正プロセスにより、現場での正確な組み立てと信頼性の高い機能が保証されます。
耐久性の高い用途では、外形寸法だけでなく、内部材料の健全性も重要です。主な機械加工プロセスが完了した後、ブッシュは厳格な非破壊検査 (NDT) を受けます。具体的には、超音波検査(UT)を活用して内部構造を徹底的に検査します。この高度な診断方法は、鍛造鋼ベースまたはバビット金属層内に介在物、引け巣、亀裂などの内部材料欠陥が存在するかどうかを確認するために使用されます。高負荷の回転機械では、微細な内部欠陥であっても、激しい動作ストレス下で伝播し、最終的には致命的なコンポーネントの故障につながる可能性があります。これらの隠れた欠陥を早期に特定して排除することで、検証済みの構造的完全性を確保し、購入者にベアリングの耐久性に対する完全な自信を与えます。
測定と校正
ユタ州
当社は、厳格な品質管理手順と科学的に検証された検査方法に基づいて、機械加工されたすべてのコンロッド ブッシュが厳しい業界基準を満たしていることを保証します。この品質保証に対する妥協のないアプローチにより、組み立て後の信頼性の高い耐荷重能力と動作の安定性が保証されます。最終的に、これらの厳格な検査により、ベアリング ブッシュが信頼できる基礎コンポーネントとして機能し、要求の厳しいさまざまな産業分野でシャフト システムの長期にわたる安全な動作が保証されることが確認されます。欠陥のないコンポーネントを提供することで、当社は重要な産業機械の継続的かつ効率的な稼働をサポートします。
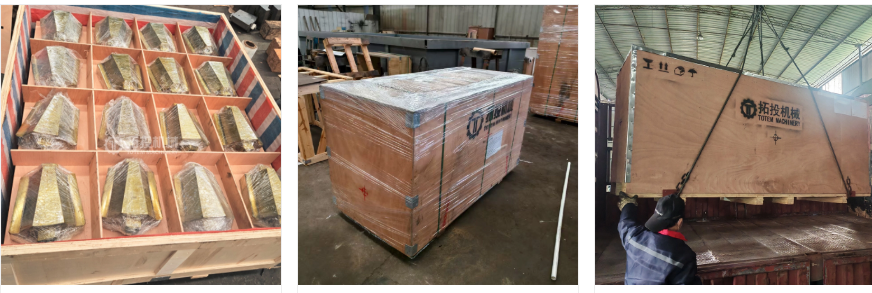
20 スチール ベアリング ブッシュのような耐久性の高い工業用コンポーネントを調達する場合、製品が確実に新品の状態で施設に到着することが最大の関心事です。世界中の複雑な輸送ルートで敏感なバビットの表面と耐久性のあるスチール製の裏地を保護するために、当社は特殊な輸出グレードの多層包装システムを採用しています。この細心の注意を払ったアプローチにより、輸送中の腐食、物理的衝撃、寸法歪みのリスクが最小限に抑えられます。
当社の包括的な梱包プロトコルには、重機部品向けに特別に設計されたいくつかの重要な保護層が含まれています。
精密表面保護: 各ベアリングブッシュの重要な穴と合わせ面は、工業用防錆油で完全にコーティングされています。次にコンポーネントを VCI 紙 (揮発性腐食防止剤) で包み、長期間の航海や保管中に水分を中和し、酸化を防ぐアクティブな保護環境を作り出します。
高度な衝撃吸収性:取り扱い時の振動や突然の衝撃に対抗するために、高密度パールコットンを使用した衝撃吸収層を採用しています。この素材は、時間の経過とともに劣化することなく信頼性の高いクッション性を提供し、柔らかいバビット支持層が外部の機械的力から確実に隔離された状態を保ちます。
カスタム変位防止サポート: 頑丈なスライディング ベアリングにはかなりの質量がかかるため、ベアリング ブッシュを所定の位置にしっかりとロックするためにカスタム変位防止サポートを設計しています。これにより、パッケージ内の表面の摩耗につながる可能性のある内部のずれや回転が防止されます。
強化された輸出用木製ケース: 最外層は強化された輸出用木製ケースで構成されています。これらの頑丈なコンテナは、海、陸、空の輸送に適するように特別に設計されており、港での厳しい取り扱い、フォークリフト操作、クレーン吊り上げに耐え、施設から目的地までの構造的完全性を維持します。
さらに、当社の物流チームは、特定の輸送およびプロジェクト現場の基準を満たす完全にカスタマイズ可能な梱包構成を提供し、地域の輸入規制と特殊な荷降ろし要件の遵守を保証します。
重機や産業機器を継続的に稼働させるには、信頼できるサプライチェーンパートナーを選択することが重要です。 TOTEM MACHINERY は、精密滑り軸受コンポーネントの専門メーカーであり、世界の産業機器オペレーターや重機メーカーにサービスを提供してきた数十年の専門知識を備えています。
当社の中核となる競争上の優位性は、製造精度と顧客の成功への揺るぎない取り組みの基盤の上に築かれています。当社は高度な CNC 旋削、ボーリング、フライス加工の設備を備えており、複雑な形状や厳しい公差を効率的に処理できます。この生産能力は、厳格な全プロセス品質管理システムと包括的な非破壊検査機能によって裏付けられており、当社の施設から出荷されるすべてのベアリング ブッシュが正確なエンジニアリング仕様を満たしていることを保証します。
TOTEM MACHINERY はハードウェア機能を超えて、国際工業規格への厳格な準拠を実現し、調達チームに安心感を提供し、調達リスクを大幅に軽減します。当社は、すべてのプロジェクトに固有の運用上の需要があることを理解しているため、柔軟なカスタム製造サービスを提供しています。特注の寸法、特殊な材料配合、特定の構造設計が必要な場合でも、当社のエンジニアリング チームはお客様の特定のニーズをサポートする体制を整えています。
また、当社はベアリングおよび潤滑アセンブリのシステムを完全にサポートできることにも誇りを持っています。単なる個別部品ではなく包括的なソリューションを提供することで、サプライチェーンを合理化し、アセンブリの互換性の問題を軽減します。一貫した製造基準、納期厳守、迅速な技術サポートへの取り組みにより、当社は世界中の産業顧客にとって信頼できる長期パートナーとなっています。