大型シャフトの機械加工は、船舶推進機、タービン、コンプレッサー、その他の重機に使用される、長くて重い、または幾何学的に要求の厳しい回転部品を専門に製造する分野です。通常のシャフトの製造とは異なり、作業はワークピースの質量、非支持長さ、複数のベアリングジャーナル、フランジの境界面、真直度、振れ、同軸度、表面仕上げの間の密接な関係の影響を受けます。したがって、プロセスを成功させるには、大型の旋盤を選択するだけでは不十分です。材料の状態、データム戦略、サポート、切断順序、仕上げ、検査を合わせて考慮する必要があります。これらの要素を理解することは、エンジニアとバイヤーが製造可能性を判断し、サプライヤーを比較し、より完全な RFQ を準備するのに役立ちます。
大型シャフトの加工には、 重いシャフトブランクを指定された形状と機能状態にするために使用される旋削、フライス加工、穴あけ、研削、および関連作業が含まれます。一般的な部品には、鍛造品、ビレット、鋳物、または加工ブランクで作られた推進シャフト、中間シャフト、タービン ローター シャフト、ドライブ シャフト、ロール シャフト、コンプレッサー シャフトなどがあります。機械加工の難易度は重量、細さ、材質、公差、形状の複雑さにも依存するため、単一の普遍的なサイズのしきい値はありません。いくつかのジャーナル、ショルダー、フランジ、キー溝、カップリングインターフェースを備えた長いシャフトは、その直径が通常の機械能力の範囲内であっても、技術的に要求が厳しい場合があります。
重力、切削力、残留応力、クランプ、熱は、長いワークピースや重いワークピースの形状に影響を与える可能性があります。したがって、大型シャフトの加工では、ジャーナル間の振れやシャフトの中心線とフランジ面の位置合わせなど、コンポーネント全体の関係を維持しながら、個々の寸法を制御する必要があります。計画的なサポート、段階的な加工、中間チェック、最終検証は、これらの関係を管理するのに役立ちます。
堅牢なプロセスは設計図から始まります。機械加工の前に、メーカーは材料と熱処理の要件、データム基準、はめあい、幾何公差、軸受ジャーナル、シール面、フランジの特徴、キー溝、および検査要件を特定する必要があります。このレビューは、ブランク状態、加工代、サポート戦略、および作業順序を決定するのに役立ちます。また、公差、加工アクセス、検査方法、利用可能な在庫の間の矛盾が明らかになる可能性もあります。
TOTEM の カスタム OEM 機械加工 機能は、中型および大型の精密部品の図面主導の生産に基づいています。現在の製造範囲には、多軸マシニング センター、旋盤、フライス加工、研削装置が含まれており、エンジニアリング チームは生産および公差問題に対する DFM サポートも提供しています。これらの機能は、プロセス ルートが固定された順序ではなく、個々のシャフトの形状や機能面に従う必要があることが多いため、大型シャフトの加工に関連します。
| プロセス段階 | 主な目的 | 一般的な制御の焦点 |
|---|---|---|
| 図面と DFM レビュー | 製造可能性の定義 | データム、公差、材質、熱処理 |
| ブランクの準備 | 適切なストックを確立する | ブランク状態と取り代 |
| 荒加工 | バルク材料を除去する | 基準面、サポート、歪み |
| 中仕上げ加工 | 最終的な形状にアプローチ | 真直度、同軸度、残り代 |
| 仕上げ加工 | 機能的な特徴を生み出す | ジャーナル、ショルダー、フランジ、キー溝 |
| 研削と仕上げ | クリティカルサーフェスを洗練する | サイズ、真円度、表面仕上げ |
| 最終検査 | 図面の準拠性を確認する | 寸法、振れ、粗さ、指定NDT |
荒加工では余分な材料を除去して基準面を確立しますが、中仕上げでは最終修正のために制御された許容値を残します。仕上げ旋削では、円筒面、肩部、溝、フランジ フィーチャーが作成されます。フライス加工またはドリル加工では、キー溝、平面、ボルト パターンを処理します。シャフト研削は、軸受ジャーナル、シール領域、または図面でより厳密な寸法制御や仕上げ制御が必要なその他の表面に適用できます。正しい組み合わせは、シャフトごとに 1 つの標準シーケンスではなく、各表面の機能によって決まります。
鍛造鋼は、高負荷の使用を目的とした実質的なセクションに適しているため、重量シャフト加工の一般的な出発点となります。炭素鋼と合金鋼は広く使用されていますが、適切な材種は設計荷重、疲労要件、使用環境、熱処理、および顧客の仕様によって異なります。鋳造または加工されたブランクも特定のコンポーネントに適合する可能性があるため、機械加工ルートは選択した出発材料の特性を反映する必要があります。材料の選択は、1 つの鋼種の一般的な好みではなく、工学設計に従う必要があります。
TOTEM の 鍛造中間シャフトは、船舶推進用途向けに炭素鋼または合金鋼の鍛造品を使用しています。たとえば、 公開されている製造情報では、その製品に関連する管理として、熱処理、粗加工、精密加工、振れ試験、粗さ試験、磁粉検査、その他の非破壊検査が特定されています。これは、材料、機械加工、熱処理、検査を個別に購入を決定するのではなく、1 つの製造チェーンとして扱う必要がある理由を示しています。
機械の能力は重要ですが、最大回転直径やベッドの長さだけでは、サプライヤーが特定のシャフトを製造できるかどうかは決まりません。ワークピースの重量、中心距離、サポートの配置、研削能力、持ち上げ、重要な機能へのアクセスも同様に重要です。寸法要件もプロセスを左右します。部品が機械に物理的に適合する場合でも、ジャーナル サイズ、振れ、真直度、同軸度、フランジ関係、表面粗さ、および適合によって順番が決まります。長いシャフトの加工では、細さとサポート戦略が呼び径と同じくらい重要になる場合があります。
能力の数値は必ず実際の図面と照らし合わせて確認してください。購入者は、許容されるワークの外形と重量について尋ねると同時に、重要な公差と表面の機能ごとのレビューを要求する必要があります。要求の厳しい振れ、真直度、または表面仕上げの要件は、提案された加工計画と検査計画を一緒に評価できるように、見積前に特定する必要があります。
検査は最終リリース時にのみ行われるのではなく、生産シーケンスに従う必要があります。入荷した材料の検証ではブランクと文書が確認されますが、工程内チェックでは仕上げ代が除去される前に逸脱を特定できます。最終検査では、図面上で指定された寸法と幾何学的関係が検証されます。部品によっては、外径測定、振れチェック、表面粗さ測定、寸法検証、特定の非破壊検査を含むプランとなります。
TOTEM は 、その一般的な品質プロセスには、CMM、ノギス、粗さ試験機によってサポートされる、原材料のテスト、初品検査、工程内チェック、および最終寸法検証が含まれると述べています。では 鍛造推進シャフトのページ 、特定の製品の振れ試験、粗さ試験、磁粉試験、外径測定についても説明しています。大型シャフト加工の場合、より広範な教訓は、検査ではすべてのシャフトに同じ一般的なチェックリストを使用するのではなく、実際のコンポーネントの機能面とリスク ポイントに焦点を当てるべきであるということです。
長いシャフトはそれ自身の質量と切削力によってたわむ可能性があるため、サポート条件が加工の安定性と測定にとって重要になります。クランプやサポートが不十分だと歪みが生じる可能性があり、切断設定が不安定だとビビリや表面仕上げの不均一が生じる可能性があります。長時間の加工中の熱変化も、ワークピースが安定するまでの測定寸法に影響を与える可能性があります。これらの効果は、サイズと薄型が増加するにつれて、プロセス計画と中間検証がますます重要になる理由を説明しています。
いくつかの機能面が制御された回転軸を共有する必要がある場合があるため、振れと同軸度によって別の課題が追加されます。ジャーナルは、個々の直径の公差を満たしていても、別のジャーナル、フランジ、または結合面との関係が正しくない場合、アセンブリの問題が発生します。材料除去順序が不適切であると、真直度の制御が複雑になったり、最終研削に必要なストックが不十分になったりする可能性があります。したがって、効果的な大型シャフト加工では、コンポーネントを独立した直径の集合ではなく、接続された 1 つの幾何学的システムとして扱います。
船舶の推進力は、シャフトの形状とシステムの関係が重要である理由を明確に示しています。船舶 用推進シャフト システム には、中間シャフト、プロペラ シャフト、スラスト シャフト、ベアリング、カップリング、および支持構造が含まれており、各コンポーネントはシャフト ラインを介したアライメントと荷重伝達に影響を与えます。したがって、シャフトは単に外径を分離するのではなく、結合インターフェースとベアリングジャーナルを念頭に置いて製造する必要があります。 TOTEM の現在の船舶用製品には、中間シャフト、プロペラ シャフト、スラスト シャフト、滑り軸受、および関連するシャフト システム コンポーネントが含まれます。
発電と産業用ターボ機械は、動作条件が異なる場合でも、同等の製造需要を生み出します。蒸気タービンのローター シャフト、コンプレッサー シャフト、およびトランスミッション シャフトには、制御されたジャーナル、ショルダー、シール面、およびカップリング領域が必要な場合があります。これらの用途では、大型シャフトの機械加工が、鍛造、熱処理、精密旋削、研削、検査、文書化を含む幅広いチェーンの一部を形成する場合があります。したがって、同等の回転機器を使用した経験は、工場が大型の工作機械を所有しているという一般的な主張よりも意味があります。
シャフトジャーナルとその支持ベアリングは独立して機能しません。それらの関係は、ジャーナルの形状、ベアリングの状態、ハウジングの形状、アセンブリ基準、位置合わせ、潤滑、およびシステムの負荷によって異なります。そのため、図面パッケージまたは修理範囲に相手コンポーネントが含まれる場合は常に、シャフトとベアリング ハウジングの機械加工を一緒に検討する必要があります。このようなレビューにより、システムコンテキストなしで各部品を評価した場合に見落とされる可能性のある公差スタック、データム、またはフィットの問題が明らかになる可能性があります。
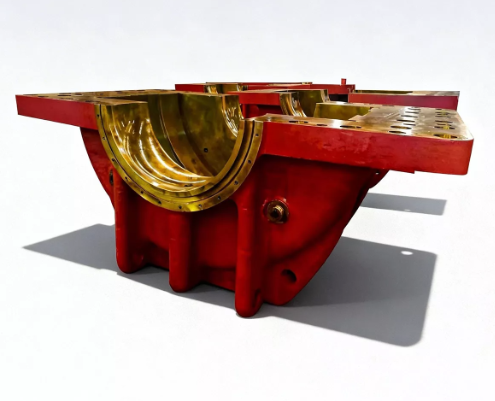
同じ原則が次の場合にも適用されます。 ホワイトメタルベアリングが 大型回転軸をサポート。ジャーナルの直径と表面状態はベアリングの設計と指定されたクリアランスと互換性がなければならず、ハウジングはアセンブリ内でベアリングを正しく配置する必要があります。シャフトの特徴とベアリング関連のインターフェイスの両方について話し合うことができるサプライヤーは、加工を開始する前に、より有用な DFM フィードバックを提供してくれる可能性があります。この調整は、嵌合状態を図面や測定によって確認する必要があるカスタム機器や交換部品の場合に特に役立ちます。
明確な RFQ により、メーカーは部品名を引用する代わりに、実際の機械加工の問題を評価できます。最新の図面では、重要なはめあい、幾何公差、機械加工の特徴、および検査要件を特定する必要があり、また、材料の状態と熱処理も定義する必要があります。アプリケーション情報は、どのジャーナル、カップリング、シール領域、または軸受インターフェースが機能的に重要であるかを説明する場合に役立ちます。交換用シャフトの場合、既知の摩耗や嵌合部品の制約をサプライヤーに推測させるのではなく、開示する必要があります。
有用な引用には、次の内容を含めてください。
現在の 2D 図面、および利用可能な場合は 3D モデル。材料グレード、認証、熱処理、数量、および納期要件。
重要な公差、データム基準、振れまたは真直度の要件、表面仕上げ、ベアリングおよびカップリングの境界面、さらに必要な NDT または検査レポート。
特に船舶用シャフト、タービンローター、または交換部品の動作用途と既知の嵌合部品の条件。
この情報は、旋削、フライス加工、穴あけ、研削、特別な治具、または追加の検査ステージが必要かどうかを判断するのに役立ちます。また、真の精度のシャフト加工要件と、機能的にそれほど重要ではない寸法を分離します。 RFQ 段階での技術的な入力が改善されると、バイヤーとメーカーの両方に、提案された生産ルートのより明確な根拠が与えられます。
まずはワークピースの互換性から始めて、次に機械のサイズ以外にも目を向けます。有能なサプライヤーは、シャフトがどのようにサポートされるか、どのような操作でデータムが確立されるか、重要な寸法がいつチェックされるか、ジャーナルまたはシール面がどのように仕上げられるかを説明できる必要があります。大きなシャフトの加工では、ブランクが機械に届く前に製造可能性を判断する必要があることが多いため、エンジニアリング上のコミュニケーションは重要です。品質文書も、すべてのコンポーネントに対して同じ検査シートに依存するのではなく、プロジェクトに合わせて作成する必要があります。
カスタムシャフト加工の場合、サプライヤーが必要に応じて鍛造、熱処理、荒加工、仕上げ、研削、検査を調整できるかどうかを検討してください。図面の改訂や不適合がどのように管理されるかを理解することも役立ちます。技術的に信頼できるサプライヤーは、生産に着手する前に、特に再作業にコストがかかる大規模で少量のコンポーネントの場合、限界、リスク、欠落している情報を特定する必要があります。
大型シャフトの加工では、シャフトの形状に応じて旋削加工、フライス加工、穴あけ、研削を組み合わせるのが一般的です。旋削加工ではほとんどの円筒形や段付きのフィーチャーが作成され、フライス加工やドリル加工ではキー溝、フラット、ボルト パターンが作成されます。より厳密なサイズまたは表面仕上げの制御が必要な重要なジャーナルまたはシール面には、研削を選択できます。
長いシャフトは、たわみ、支持状態、クランプ、振動、および遠く離れたフィーチャ間の関係に対してより敏感です。複数の軸受ジャーナルまたは結合面が制御された回転軸を共有する必要がある場合、難易度は高まります。計画的なサポート、段階的な加工、中間チェックは、これらのリスクの管理に役立ちます。
サプライヤーは、最新の図面、材料仕様、熱処理要件、数量、限界公差、表面仕上げ要件、および検査期待値を受け取る必要があります。アプリケーションの詳細は、どのインターフェイスが機能的に重要であるかを明確にするのに役立ちます。交換プロジェクトには、既知の嵌合コンポーネントや摩耗情報も含める必要があります (可能な場合)。
振れは、適切な機器を使用して指定された表面の変動を測定しながら、制御されたセットアップでシャフトを参照および回転させることによって評価されます。正確な方法は、シャフトのサイズ、データム要件、および図面によって異なります。検査計画では、測定位置と基準を定義する必要があります。そうしないと、「振れ」が広義に解釈されすぎる可能性があります。
はい、サプライヤーが適切な加工および検査能力を備えている場合、カスタム回転コンポーネントでは図面ベースの生産が一般的です。図面では、製造と検証に十分な機能上の寸法とインターフェイスを明確に定義する必要があります。情報が不完全な場合は、製造前に DFM レビューで未解決の問題を解決する必要があります。
大型シャフトの加工は、単一の旋削加工ではなく、統合されたエンジニアリング プロセスとして処理するのが最適です。材料の状態、加工順序、サポート、重要な境界面、研削、検査はすべて、重いシャフトが図面を満たし、ベアリング、カップリング、および隣接するコンポーネントと正しく組み立てられるかどうかに影響します。バイヤーにとって、サプライヤーの評価では、物理的なマシンの能力と DFM サポート、プロセス計画、段階的な品質管理、明確な RFQ コミュニケーションを組み合わせる必要があります。 TOTEM は、シャフト、船舶推進機、ベアリング、その他の重量回転機器アプリケーションにわたる図面ベースの製造をサポートし、個別部品とシステム インターフェースの両方の観点からプロジェクトをレビューできるようにします。


