


| 数量: | |
|---|---|
ベアリングベースは通常、優れた耐衝撃性と耐食性を備えた 08MnCuNiV 鋳鋼で作られており、海洋環境に特に適しています。ホワイトメタルベアリングシステムの中核となる耐荷重コンポーネントです。主にホワイトメタルベアリングブッシュの設置と支持に使用され、運転中にシャフトシステムによって発生する荷重を機器の基礎またはベース構造に安定して伝達します。
当社のの中心的な機能は マリン アッパー ベアリング カバー 、ホワイト メタル ベアリング システムに閉じた保護キャビティを形成し、内部ベアリング ブッシュ、スラスト パッド、およびその他のコア コンポーネントに厳格な構造的制約を提供することです。高速運転中の軸受部品のラジアル方向および軸方向の変位を効果的に制限し、軸受座と基礎構造への均一な荷重伝達を確保し、変動荷重条件下での精密部品への部分荷重や衝撃による損傷を回避します。
当社の 鋳鋼製ベアリング カバーは、 優れた構造強度、耐衝撃性、振動減衰性能を備えており、高湿度、高塩水噴霧、長期の交互荷重衝撃などの過酷な海洋環境に適応します。精密加工後の下部ベアリングシェルとの優れた嵌合精度を維持し、潤滑油の漏れや外部汚染物質の侵入を効果的に防止し、ベアリングシステムの故障率を大幅に低減し、回転機器全体の寿命を延ばします。
パラメータ |
標準仕様 |
芯材 |
08MnCuNiV / カスタム鍛造スチール |
最大単体鋳造重量 |
5000kgまで |
寸法許容差 |
IT7~IT8グレード |
加工平面度 |
≤ 0.02mm/m |
ボルト穴位置精度 |
±0.015mm |
表面仕上げ |
防錆コーティング・特注処理 |
主な検査項目 |
PT貫入試験、平面度試験、寸法検証、はめあい隙間チェック |
適合基準 |
海洋および重産業機器の世界基準 |
当社の 船舶推進システム用上部軸受カバーは、 コンテナ船、ばら積み貨物船、オイルタンカー、客船、海洋工事船、漁船、海防巡視船などあらゆる船舶に適応し、各種船舶推進機器のスラスト軸受やラジアル軸受システムに幅広く採用されています。海洋産業以外にも、水力タービン、蒸気タービン、大型コンプレッサー、発電設備、冶金機械などの重工業用回転機器にも完全な互換性があり、さまざまな産業シナリオの高信頼性要件を満たします。

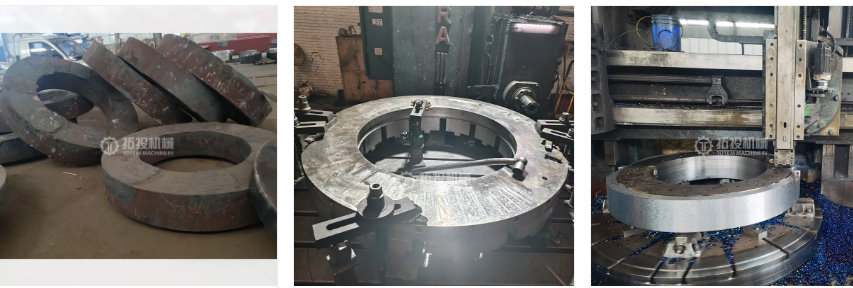
海洋システム用のの製造は、 08MnCuNiV アッパー ベアリング カバー 厳密な材料の選択から始まります。当社は、基礎原料として特にプレミアムグレードの鋳鋼または鍛造鋼ブランクを調達しています。この戦略的な材料の選択は、並外れた構造的靭性、優れた耐衝撃性、および信頼性の高い耐疲労性能を実現するため、頑丈な産業および海洋用途にとって非常に重要です。最高級のスチールブランクを使用することで、海洋工学に特有の厳しい高負荷条件や強い振動環境下でも、船舶用鋼製ベアリングカバーが長期安定した動作を維持できることを保証します。
材料の準備に続いて、ブランクには包括的かつ厳密に制御された精密機械加工プロセスが施されます。当社の高度な製造設備は、厳しい公差で複雑な幾何学的要件に対応できるよう装備されており、あらゆる細部が業界基準を満たしていることを保証します。主要な加工ステップには次のものが含まれます。
CNC フライス加工: 外側の輪郭を精密な CNC フライス加工を行います。このステップは、厳密な寸法精度と最適な平面度の要件を達成し、軸受カバーが位置ずれなく機械アセンブリ全体にスムーズに統合されるようにするために不可欠です。
高精度の穴あけ加工: お客様の設計図に合わせて高精度の穴あけ加工を行います。穴の位置とサイズに細心の注意を払うことで、アセンブリの一貫性、確実な固定、現場での簡単な取り付けが保証されます。
バリ取りと表面仕上げ: 物理的な形状を完成させるために、専門的なバリ取りと包括的な表面仕上げ処理が適用されます。鋭利なエッジやバリを除去することは、組み立てや操作中の応力集中を回避するために非常に重要であり、それによってコンポーネントの耐用年数が大幅に延長され、操作の安全性が向上します。
船舶用機器や重機には特殊な構成が必要な場合が多いことを理解し、当社は 08MnCuNiV 上部ベアリング カバーの完全にカスタマイズされた加工および接合設計サービスを提供します。当社のエンジニアリング チームは、クライアントから提供された図面、仕様、技術パラメータを直接使用して作業します。この柔軟な製造アプローチにより、さまざまな装置構造、非常に特殊な作業条件、および独自の組み立て要件に合わせて機械加工プロセスを適応させることができます。プロジェクトで特定の寸法調整が必要な場合でも、特殊な構造変更が必要な場合でも、当社のカスタム機械加工機能は、お客様の調達ニーズを正確に満たすように設計されています。
個々のコンポーネントの製造を超えて、当社は包括的なシステムレベルのソリューションを提供することに誇りを持っています。当社の広範囲にわたるベアリング システム製造能力に依存して、当社は上部ベアリング カバーを提供するだけではありません。ホワイトメタルスラストベアリングシステム用のサポートコンポーネントのフルセットを同時に提供できます。この包括的な供給能力には以下が含まれます。
スラストシャフト
スラストパッド
ベースリング
バランスウェイト
ベアリングブッシュ
給油セミリング
構造的に完全で完璧に適合したフルベアリング システム ソリューションを提供することで、調達チームとエンジニアのサプライ チェーンの合理化を支援します。すべての関連コンポーネントを単一の有能なメーカーから調達することで、最適な互換性が保証され、組み立てのリスクが軽減され、最終的には船舶推進機または産業機械システムの全体的な信頼性と運用効率が向上します。
海洋用途で最高の信頼性を確保するために、すべての 08MnCuNiV アッパー ベアリング カバーは厳格な品質管理手順を経ています。当社では、最終承認前に包括的な非破壊検査 (NDT) プロトコルを実施することで、構造の完全性と運用の安全性を優先しています。これらの厳格な検査基準は、各コンポーネントが完全に欠陥がなく、海洋システムの厳しい条件に完全に耐えられることを保証するために細心の注意を払って設計されています。
上記のビジュアル ドキュメントは、正確なペネトレーション テスト (PT) の実行を示しています。当社の品質保証ワークフローの重要な段階として、この特殊な試験を行うことで、検査官は、大きな機械的負荷がかかった状態でベアリング カバーの性能を損なう可能性がある、ヘアライン クラックや気孔などの微細な表面破壊欠陥を正確に検出できるようになります。これらの高度な検査方法を厳格に遵守することで、当社の船舶用重量部品が正確なプロジェクト仕様を満たし、購入リスクを効果的に軽減し、重要な環境で長期にわたる安定性を提供できるという確信を調達チームとエンジニアに提供します。

PT
を保証するために 08MnCuNiV アッパー ベアリング カバーが完璧な状態でお客様の施設に届くこと 、当社は厳格な工業グレードのパッケージング プロトコルを実装しています。海洋システムには、輸送中の物理的衝撃、湿気、環境要素から保護されなければならない頑丈な鋳物が必要です。当社の梱包ソリューションは、長距離の海上輸送や陸上物流の厳しい条件に耐えられるように特別に設計されています。
すべての荷物は細心の注意を払って文書化され、発送前に検査されます。強化された梱包材と戦略的な積載方法を利用することで、輸送中の損傷に伴う購入リスクを最小限に抑えます。プロジェクトが標準的な配送を必要とする場合でも、特大海洋部品の特殊な物流を必要とする場合でも、当社の配送プロセスは、世界中の造船所での信頼性の高いオンタイムのプロジェクト実行をサポートするように調整されています。


