クロスヘッドは、回転機器の重要な機械的接合部として機能します。クランクシャフトからの回転力を、圧縮に必要な純粋な直線運動に変換します。往復コンプレッサーのクロスヘッドの摩耗が指定された許容値を超えると、深刻な連鎖反応が始まります。この劣化は、ドライブトレイン全体にわたる機械的故障の連鎖を引き起こし、重要なシリンダーのアライメントを混乱させます。計画外のダウンタイムがすぐに発生します。施設は関連コンポーネントへの二次的な損傷に直面しており、メンテナンスコストが大幅に上昇しています。このガイドは、これらの課題を効果的に管理できるように作成されました。当社は、回転機器のエンジニアとメンテナンス管理者に、現場で実行するための証拠に基づいたフレームワークを提供します。摩耗を正確に診断し、正確なクリアランス検査を実行する方法を学びます。また、信頼性を回復するために、修理か交換かを決定するための明確なパラメーターも提供します。
根本原因の特定: クロスヘッドの摩耗のほとんどは、固有の材料欠陥ではなく、潤滑不良、重大な位置ずれ、または不適切なコンロッドクリアランスに起因します。
精密検査: ベースライン状態の評価では、適切な計器 (隙間ゲージ、ダイヤル インジケータ) を使用して、クロスヘッドとガイドの間の上部および下部のクリアランスを検証することは譲歩の余地がありません。
系統的な影響: 過度の摩耗はそれ自体を孤立させるわけではありません。コンプレッサーのピストンロッドの振れに直接影響し、パッキンの破損を促進します。
調達戦略: ガス往復コンプレッサーの交換部品を選択するには、材料の完全性 (バビット品質など)、寸法精度、OEM または API 規格への文書化された準拠に関してサプライヤーを評価する必要があります。
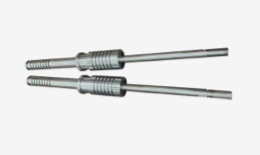
クロスヘッドは、コンプレッサーのフレーム内で高度に特殊化された機能を果たします。クランクシャフトの回転によって発生する極端な横力を吸収します。これらの横荷重を吸収することで、真の直線的な軌道を維持します。 コンプレッサーのピストンロッド。クロスヘッドが適切に機能していないと、回転力によってロッドがシリンダー壁に直接押し込まれ、数分で機械が破壊されてしまいます。健全なクロスヘッド アセンブリは流体力学的油膜上をスムーズに滑り、金属間の接触をゼロに保ちます。
クリアランスが許容範囲を超えて広がると、破壊的なドミノ効果が始まります。まず、音の変化と振動の増加に気づくでしょう。被害がシステム全体にどのように広がるかは次のとおりです。
ノッキングと振動: 過剰なクリアランスにより、荷重反転時にクロスヘッドが上部ガイドと下部ガイドに衝突する可能性があります。この衝撃により、独特のノック音が発生し、フレームに衝撃波が伝わります。
応力伝達: これらの衝撃による運動エネルギーは無害に消散しません。に直接転送されます。 コンプレッサーコネクティングロッド とクロスヘッドピンベアリング、早期疲労破損の危険性があります。
コンポーネントの摩耗の加速: クロスヘッドが垂直に傾くと、取り付けられたロッドも中心からずれます。このたわみにより、ピストンロッドのパッキンリングが激しく損傷し、シリンダーライナーに傷がつき、ライダーバンドが損傷します。
機械の劣化は、重大な運用リスクに直接つながります。クロスヘッドが摩耗すると、ピストンが最適なストローク形状を達成できなくなり、全体の体積効率が大幅に低下します。チェックしないままにしておくと、継続的な衝撃により、電源端に致命的な障害が発生する危険があります。砕けたクロスヘッドや破損したコネクティングロッドはコンプレッサーのフレームを貫通し、有害なガスが放出され、納期の延長につながります。
クロスヘッドが失敗する理由を理解することで、より適切な予防策を講じることができます。製造上の不備が原因で故障が発生することはほとんどありません。ほとんどの場合、これらは不利な動作条件によって引き起こされます。
クロスヘッドは加圧潤滑に完全に依存しています。オイルの流れが不十分だと、シューとガイドを隔てる流体力学的フィルムが即座に損傷します。オイルの粘度が低下しすぎる場合、またはシステムに十分な圧力が不足している場合、バビットオーバーレイが鋳鉄ガイドと直接接触します。これにより、即座にバビットワイピングとディープスコアが発生します。微粒子汚染も深刻な脅威となります。汚れ、金属の削りくず、または劣化したオイルスラッジは、移動する表面の間に挟まれたサンドペーパーのように機能します。
油温の変動により潤滑はさらに複雑になります。高温によりオイルが薄まり、膜の厚さが減少します。コールドスタートでは、クロスヘッドガイドの狭い隙間に浸透できない濃厚で柔軟性のないオイルがポンプに供給されるため、動作の最初の重要な数分間に乾燥摩擦が発生します。
正確な位置調整がコンプレッサーの健全性を左右します。シリンダーとフレームの位置がずれていると、クロスヘッドがガイドの片側で「激しく」動作することになります。この局所的な圧力により油膜が破壊され、不均一な摩耗パターンが発生します。通常、クロスヘッド シューの一方の角にはひどい拭き傷が見られますが、反対側はきれいに見えます。
外的要因も位置ずれを引き起こします。時間の経過とともに基礎が沈下すると、コンプレッサーのフレームが物理的にねじれる可能性があります。同様に、高温のシリンダーと低温のクランクケースの間で不均一な熱膨張が発生すると、クロスヘッド ガイドが歪み、クロスヘッド ガイドが挟まれる可能性があります。 クロスヘッド ブロック アセンブリ。 動作中の
コンプレッサーは、特定のガス組成と圧力に合わせて設計されています。液体の吸入 (スラッギング) により、非圧縮性の流体がシリンダー内に導入されます。これにより、クロスヘッドシューをガイドに激しく押し付ける大きな圧力スパイクが発生します。定格ガスロッド負荷を超えて常に動作すると、アセンブリ全体に大きなストレスがかかります。
内部コンポーネントの劣化によっても負荷分散が変化します。クロスヘッド ピンが摩耗したり、コンロッド ブッシュが故障すると、ストローク中にクロスヘッドがわずかに傾くことがあります。この傾斜により、小さな表面積に数千ポンドの力が集中し、バビット素材が急速に破壊されます。

正確な検査により、信頼性の高い動作と再発する障害が区別されます。オーバーホールのたびに、厳密な測定プロトコルを確立する必要があります。
徹底的な視覚検査から始めます。クロスヘッドシューを清掃し、バビットの表面を検査します。拭き取ったことを示す剥離、埋め込まれた破片、または幅広の滑らかなパッチを探します。エッジローディングは深刻な位置ずれを示すため、エッジには特に注意してください。
主要な構造については、目視チェックだけでは不十分です。メインブロックの鋳造品に対して磁粒子検査 (MPI) または染料浸透検査を実行する必要があります。これらのテストでは、ピンボアとねじロッド接続部の周囲に微細な応力破壊が明らかになります。ここで亀裂が見つかったということは、コンポーネントが不良品であることを意味します。
クリアランスの測定には、特別なツールと安定した手が必要です。長い隙間ゲージ (少なくとも 12 インチ)、精密マイクロメーター、およびダイヤル インジケーターが必要です。
クリアランスを正確に測定するには、次の手順に従ってください。
クロスヘッドの位置を決めます: クロスヘッドが内死点 (IDC) に位置するまで、コンプレッサーをバーで覆います。
上部クリアランスの測定: 上部クロスヘッド シューと上部ガイドの間に長い隙間ゲージを挿入します。四隅(前後左右)をスライドさせて差し込みます。測定値を記録します。
底部のクリアランスを測定する: 底部のシューに対して隙間ゲージのプロセスを繰り返します。 (注: アセンブリが下部ガイド上にある場合、下部クリアランスは多くの場合ゼロになりますが、これを確認する必要があります)。
位置変更と繰り返し: コンプレッサーを外死点 (ODC) に固定し、測定を繰り返してガイドのテーパーや歪みを確認します。
側面のクリアランスを確認する: 標準の隙間ゲージを使用してクロスヘッドの側面とガイド レールの間のギャップを測定し、横方向の許容差を確認します。
これらの公差を評価するには、OEM マニュアルが必要です。測定データをベースライン仕様と比較します。一般的なベスト プラクティスでは、クリアランスが OEM の最大値を 50% 超えている場合は、介入する必要があると規定されています。
ロッドの振れは、クロスヘッドの状態を示す優れた二次指標として機能します。パッキンケースの近くのロッドにダイヤルインジケータを配置します。コンプレッサーが完全に回転するまでバーを止めます。水平方向と垂直方向の両方のたわみを監視します。垂直振れが大きい場合は、通常、底部クロスヘッドシューの摩耗を示します。水平振れが大きい場合は、クロスヘッド ガイドの位置ずれ、またはクロスヘッド ブロックの傾きが激しいことを示します。
クロスヘッドクリアランスおよび振れ評価表
| 測定タイプ | 観察された症状 考えられる | 根本原因 | 必要な処置 |
|---|---|---|---|
| ロッドの縦振れ | ストローク 1 インチあたり 0.002 インチを超える | 下部クロスヘッドシューの摩耗またはガイドの脱落 | バビットの厚さを検査します。シムを交換するか靴を交換します。 |
| 横ロッド振れ | ストローク 1 インチあたり 0.0015 インチを超える | フレームとシリンダーのミスアライメント | シリンダーとクロスヘッドガイドのレーザーアライメントを実行します。 |
| トップガイドクリアランス | ギャップは OEM の最大値を >0.005 超えています' | Babbitt の拭き取りまたは不適切な靴の取り付け | シューを取り外し、厚さを測定し、ピンボアの完全性を確認します。 |
| サイドガイドすきま | 一方はきつい、もう一方は過剰 | 熱による歪みや基礎のねじれ | フレームのウェブのたわみをチェックします。基礎ボルトを検査します。 |
許容できない摩耗を発見した場合、重大な決定を迫られます。既存のコンポーネントを修理しますか、それとも新しいものを購入しますか?選択を誤ると、予算が無駄になったり、失敗が繰り返されたりすることがあります。
クロスヘッドシューの修理は、特定の状況下では非常に有効な選択肢です。摩耗を早期に発見できれば、バビットのスコアはわずかにしかならない可能性があります。基礎となる鋳鉄または鋼製の構造シューが完全に損傷していない限り、修理は理にかなっています。
ダウンタイムのスケジュールが許せば、摩耗した靴を専門の機械工場に送ることができます。遠心鋳造技術を使用して古い材料を溶かし、新しいバビットを再注入します。注湯後、靴を機械加工して標準寸法に戻します。クロスヘッドガイドがひどく摩耗している場合、ショップはガイドを機械加工し、特大のバビットをシューに注いで工場出荷時のクリアランスを回復できます。
一部のダメージは復帰不能点を超えます。スチール製の裏当てをえぐるような深い傷が見つかった場合は、アセンブリを交換する必要があります。 MPI テスト中に構造的亀裂が発見された場合は、直ちに交換する必要があります。ひび割れたクロスヘッドブロックを安全に溶接することはできません。
ピンボアの伸びが激しい場合も交換が必要です。クロスヘッドピンを保持する穴が叩きつけにより楕円形になると、ピンをしっかりと保持できなくなります。最後にリードタイムを比較します。特殊な修理にかかるコストと待ち時間が、すぐに出荷できる新しいコンポーネントの調達を超える場合は、交換が優先されます。
適切なベンダーの選択 ガスレシプロコンプレッサー部品に は厳密な注意が必要です。まず材料基準に基づいてサプライヤーを評価します。バビット組成 (通常、高錫 ASTM B23 グレード 2) とブロック冶金の検証を提供する必要があります。
寸法認証を要求します。サプライヤーは、OEM の幾何公差を厳守していることを証明する必要があります。最後に、その可用性とサポートを評価します。迅速なリードタイム、社内エンジニアリングサポート、交換アセンブリに対する堅牢な保証期間を提供するベンダーを探してください。
壊れたクロスヘッドを修理すれば当面の問題は解決します。メンテナンス戦略をアップグレードすると、再発を防ぐことができます。
最新のセンサーは推測を排除します。フレーム振動センサーを利用して機械周波数の変化を監視します。音響モニタリングは、人間の耳に聞こえるようになる数週間前に、初期段階のノッキングを検出できます。定期的なオイル分析も同様に重要です。トラックベアリングは、錫、鉛、銅、鉄などの金属を摩耗させます。錫または鉛のレベルが突然上昇すると、クロスヘッドバビットが故障していることを事前に警告します。
マシンの組み立て方法によって、稼働時間は決まります。オーバーホール中にレーザーアライメント技術を採用し、シリンダー、ガイド、フレームが完全に正しく配置されていることを確認します。時代遅れの有線方式を放棄してください。メカニックがコンロッドボルトとクロスヘッドナットに適切なトルク仕様と油圧張力を使用していることを確認してください。締めすぎるとアセンブリが歪み、ランニングクリアランスが狭まってしまいます。
データは信頼性を高めます。ターンアラウンドごとにクリアランスの測定値を文書化します。上部、底部、側面のクリアランスの履歴データベースを構築します。このデータにより、正確な摩耗傾向が確立されます。コンプレッサーの具体的な摩耗率を理解すると、将来の交換間隔を予測し、十分前もって部品を注文できます。
往復コンプレッサーのクロスヘッドの摩耗を管理することは、装置全体の信頼性を維持するために不可欠です。クロスヘッドは動力端と圧縮端を橋渡しします。ここで障害が発生すると、マシン全体が危険にさらされます。精密なツールを使用した入念な検査と厳密な根本原因分析を組み合わせることで、危険な故障の繰り返しを防止します。潤滑を注意深く監視し、厳密なアライメント公差を適用し、過度のロッドの振れを決して無視しないでください。
施設にとって実行可能な次のステップ:
次回の計画停止中に、長い隙間ゲージを使用して必須のクリアランス測定プロトコルを実装します。
錫と鉛の微粒子の傾向を追跡することに重点を置いた石油サンプリング プログラムを確立します。
交換用のシューズとブロックの現在の在庫を監査して、厳格な API/OEM 材料仕様を満たしていることを確認します。
コンプレッサーに慢性的な説明できないロッドの振れが発生する場合は、専門の回転機器エンジニアに相談してください。
A: フレーム サイズ、OEM、動作温度によって異なりますが、一般的には 0.005 ~ 0.015 インチ (または特定の OEM メトリック相当) の範囲です。ベースラインおよび非難限界については、常に特定のコンプレッサーのマニュアルに従ってください。
A: クロスヘッドクリアランスが大きすぎると、垂直方向または横方向の動きが可能になり、ピストンロッドがたわむ原因となります。この振れによりロッドパッキンが早期に摩耗し、ガス漏れが発生し、シリンダーに傷が付く可能性があります。
A: はい、クロスヘッド ブロック アセンブリの基礎となる構造材料が妥協していない場合は、資格のあるショップによってシューの再バビット加工、機械加工、および適切な公差への再取り付けが可能です。
A: ピンの故障は通常、潤滑不足、コンプレッサー コネクティング ロッド ブッシュの過剰なクリアランス、または適切な油膜の形成を妨げる極端な逆転荷重によって引き起こされます。


