| Количество: | |
|---|---|
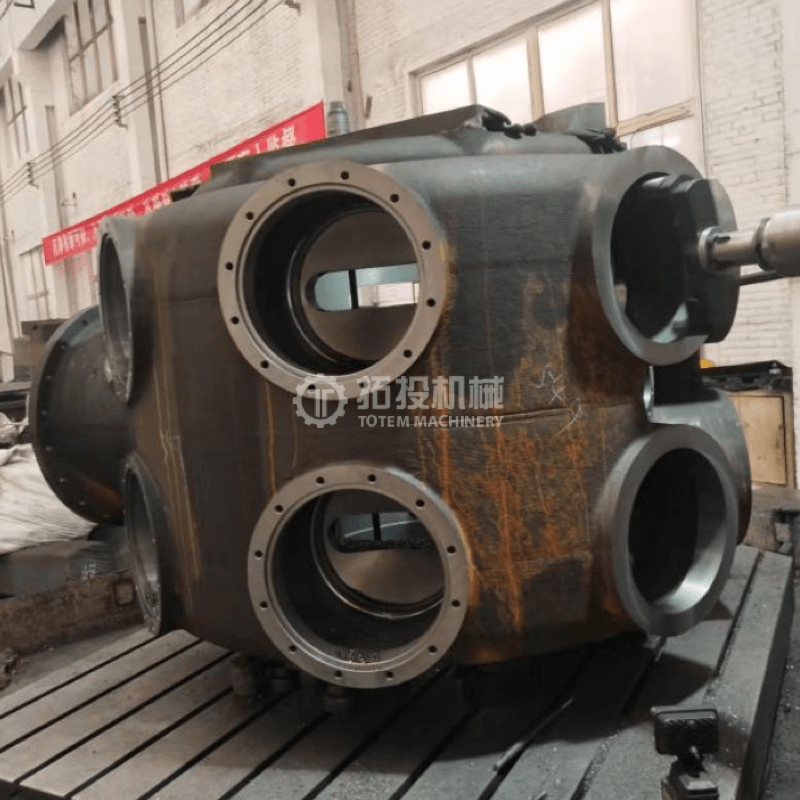
Литой поршневой блок цилиндров для тяжелых условий эксплуатации является незаменимым основным несущим компонентом, разработанным специально для газопоршневых компрессоров. Этот блок цилиндров, выступающий в качестве основного корпуса для критически важных движущихся и уплотняющих частей, включая поршень, впускные и выпускные клапаны, разработан для работы в сложных промышленных условиях. Во время непрерывной работы цилиндр компрессора подвергается интенсивному периодическому воздействию высокого давления, повышенным температурам и тяжелым переменным нагрузкам, возникающим на протяжении всего цикла сжатия газа. Следовательно, структурная целостность, стабильность размеров и превосходные характеристики уплотнения наших блоков цилиндров напрямую определяют эксплуатационную надежность, общую энергоэффективность и длительный срок службы всей компрессорной системы.
Чтобы удовлетворить разнообразные промышленные требования, наши конструкции блоков цилиндров доступны в основном в двух прочных конфигурациях: цельнолитые премиум-класса и высокопрочные кованые и сварные конструкции. Выбор материалов баллонов тщательно адаптирован к конкретному рабочему давлению и химическим свойствам перекачиваемого газа. Мы используем высококачественную легированную сталь для обычных применений с высокими нагрузками, низколегированную высокопрочную сталь для повышения долговечности и специальные коррозионностойкие материалы для сред, содержащих агрессивные или кислые газы. Кроме того, чтобы максимизировать износостойкость и значительно продлить срок службы компонента, внутренняя стенка цилиндра может быть изготовлена со специальной поверхностной закалкой и износостойкой обработкой, обеспечивающей стабильную работу даже при постоянном трении.
|
|
 |
 |
 |
 |
В динамической работе газопоршневого компрессора вся последовательность впуска, сжатия и выпуска газа происходит непосредственно внутри блока цилиндров. Это требует исключительной способности выдерживать давление и исключительной усталостной прочности. Наши поршневые блоки цилиндров спроектированы так, чтобы обеспечить безупречную совместимость и точное совмещение с отверстием цилиндра, камерами клапанов и монтажными поверхностями конструкции. Такая тщательная разработка гарантирует плавное и бесперебойное движение внутренних компонентов, обеспечивает высоконадежное уплотнение и значительно снижает риск утечки газа, тем самым сводя к минимуму потери энергии и максимизируя эффективность сжатия.
Этот высокопроизводительный продукт исключительно подходит для поршневых компрессоров среднего и высокого давления, используемых в критически важных отраслях тяжелой промышленности. Типичные области применения включают добычу и переработку нефти, переработку и транспортировку природного газа, тяжелую химическую обработку, промышленные установки разделения воздуха и крупные энергетические объекты. Оптимизируя выбор материала, толщину стенок, внутренние каналы потока и конфигурации интерфейсов на основе фактических рабочих параметров, мы гарантируем, что цилиндр газового компрессора обеспечивает стабильную и безопасную работу в сложных и опасных условиях работы, обеспечивая полную совместимость с существующими механическими системами.
Мы понимаем, что каждый проект промышленного сжатия имеет определенные функциональные требования. Наша специализированная команда инженеров обеспечивает комплексную поддержку, чтобы обеспечить соответствие вашим требованиям:
Производство по индивидуальному заказу: мы полностью поддерживаем комплексную настройку строго в соответствии с инженерными чертежами, техническими спецификациями или конкретными параметрами применения клиентов.
Стратегическое сотрудничество: мы активно сотрудничаем с производителями комплектного оборудования и OEM-производителями, уделяя особое внимание передовой структурной оптимизации и точному подбору рабочих условий для повышения общей производительности системы.
Техническая поддержка на протяжении всего жизненного цикла: наша команда обеспечивает непрерывную техническую связь на протяжении всего производственного процесса, а также оперативную и надежную послепродажную поддержку.
Специализированные решения. Мы приветствуем запросы на получение подробной технической информации, индивидуальных инженерных решений и специализированных конфигураций, предназначенных для удовлетворения сложных требований по сжатию газа.
Производство прочного литого поршневого блока цилиндров для газопоршневых компрессоров в значительной степени зависит от передовых и тщательно контролируемых процессов механической обработки. Поскольку блок цилиндров служит основной рабочей камерой для сжатия газа, любое отклонение в точности размеров может привести к снижению эффективности, повышенному износу или отказу в работе. Наш рабочий процесс обработки специально разработан таким образом, чтобы гарантировать, что каждый критический размер, сопрягаемая поверхность и внутреннее отверстие соответствуют точным допускам, необходимым для применения в промышленных компрессорах. Сосредоточив внимание на точном машиностроении, мы гарантируем, что конечный продукт будет обладать исключительной надежностью и эксплуатационной стабильностью.
В основе процесса механической обработки лежит обработка отверстия цилиндра. Мы тщательно обрабатываем отверстие цилиндра, применяя передовые методы растачивания и прецизионной обработки для достижения точных внутренних размеров, необходимых для оптимальной работы компрессора. Основными задачами на этом этапе являются обеспечение абсолютной круглости отверстия, точной цилиндричности и правильной шероховатости поверхности.
Почему эти параметры критичны? В газопоршневом компрессоре поршень и поршневые кольца должны сохранять динамическое, но плотное прилегание к стенке цилиндра под высоким давлением. Если округлость или цилиндричность нарушены, это может привести к неравномерному износу, локальным очагам трения и возможной утечке газа. Строго контролируя шероховатость поверхности, мы гарантируем, что внутренние стенки сохранят ровно столько смазочной масляной пленки, чтобы минимизировать трение, обеспечивая при этом достаточно гладкую поверхность для предотвращения преждевременного износа. Такое строгое соблюдение требований к соответствию поршня и поршневых колец значительно продлевает срок службы как блока цилиндров, так и внутренних движущихся компонентов, что в конечном итоге сокращает время простоя на техническое обслуживание для конечных пользователей.
Помимо внутреннего отверстия, пристального внимания требуют внешняя и внутренняя сопрягаемые поверхности блока цилиндров. Мы строго контролируем плоскостность уплотняющих поверхностей, гарантируя плоскостность сопрягаемых поверхностей посредством высокоточного прецизионного фрезерования или шлифования. В мощных газокомпрессорных системах блок цилиндров должен безупречно соединяться с головкой блока цилиндров, клапанами и картером. Любой микроскопический зазор или неровности на этих сопрягаемых поверхностях могут поставить под угрозу целостность прокладок и привести к серьезному падению давления или опасным утечкам газа.
Наше прецизионное фрезерование гарантирует удаление сыпучего материала с высокой структурной стабильностью, предотвращая любое коробление отливки. После этого процесс шлифования обеспечивает окончательную микроуровневую отделку, гарантируя, что плоскостность уплотняющей поверхности соответствует самым строгим промышленным стандартам. Такой тщательный подход к подготовке поверхности призван улучшить общие характеристики уплотнения, гарантируя, что компрессор сможет безопасно и эффективно справляться с газовыми нагрузками под высоким давлением в течение длительных периодов эксплуатации.
Каждый этап нашего процесса обработки направлен на устранение переменных и создание стабильного и высокопроизводительного блока цилиндров. Поддерживая строгий контроль над операциями растачивания, фрезерования и шлифования, мы помогаем командам по закупкам и инженерам снизить риски, связанные с выходом из строя компонентов. Полученный в результате литой поршневой блок цилиндров для тяжелых условий эксплуатации обеспечивает превосходную структурную целостность, идеальное выравнивание с сопрягаемыми компонентами и оптимизированную внутреннюю среду для сжатия газа. Такое стремление к совершенству обработки напрямую приводит к снижению совокупной стоимости владения, меньшему количеству циклов замены и надежной непрерывной работе в сложных промышленных условиях.
После завершения процессов первичной обработки литой поршневой блок цилиндров для тяжелых условий эксплуатации вступает в критический и строгий этап проверки качества. Для газопоршневых компрессоров, работающих в сложных промышленных условиях, обеспечение структурной целостности и точности размеров блока цилиндров имеет первостепенное значение. Наши комплексные протоколы проверок тщательно разработаны для проверки соответствия каждого отлитого и обработанного компонента строгим инженерным стандартам. Внедряя систематические меры контроля качества, мы помогаем специалистам по закупкам и инженерам снизить операционные риски. Такой строгий подход гарантирует, что окончательная сборка обеспечивает надежную работу, увеличенный срок службы и минимизированное время простоя в сложных приложениях сжатия газа.
Одной из наиболее важных процедур проверки является испытание гидростатическим и пневматическим давлением. Корпус цилиндра и его критические области соединений подвергаются заданному внутреннему давлению с использованием воды и газа соответственно. Такой подход двойного тестирования необходим для проверки целостности уплотнения и общей устойчивости к давлению отливки, предназначенной для тяжелых условий эксплуатации. Во время гидростатических испытаний вода используется для безопасного приложения высокого давления, проверяя отливку на наличие скрытых структурных дефектов, пористости или микротрещин, которые могут поставить под угрозу ее механическую прочность. Впоследствии при пневматическом испытании используется газ для обнаружения даже самых незначительных утечек, которые в противном случае могли бы остаться незамеченными. Этот строгий процесс проверки гарантирует, что блок цилиндров может безопасно выдерживать непрерывные циклы высокого давления, типичные для газопоршневых компрессоров, предоставляя покупателям гарантию эксплуатационной безопасности, соответствия экологическим требованиям и долгосрочной долговечности при тяжелых нагрузках.
После проверки давления сборка цилиндра воздушного компрессора включает тщательную механическую обработку и проверку соответствующих сопрягаемых поверхностей, соединительных отверстий и мест установки. Основная цель этой операции — обеспечить абсолютную точность размеров, строгое соблюдение геометрических допусков и исключительное общее качество сборки после сборки. В мощных газовых компрессорах точное выравнивание и посадка блока цилиндров с другими движущимися компонентами имеют решающее значение для минимизации трения, предотвращения преждевременного износа и поддержания оптимальной эффективности сжатия. Наш контроль качества на этапе сборки гарантирует, что каждая сопрягаемая поверхность обработана в соответствии с точными спецификациями. Тщательно контролируя эти геометрические допуски, мы гарантируем, что вся сборка соответствует всем требованиям для простой установки и стабильной работы без вибрации. Такое внимание к деталям создает значительную ценность для покупателей, поскольку облегчает интеграцию в более крупные компрессорные системы и значительно снижает потребность в будущем обслуживании.
Сочетание передовых испытаний под давлением и точной проверки сборки составляет основу нашей системы обеспечения качества. Каждый литой поршневой блок цилиндров для тяжелых условий эксплуатации тщательно документируется и проверяется перед отправкой с завода. Для промышленных покупателей это означает получение высоконадежного компонента, готового к немедленному использованию в сложных условиях сжатия газа. Отдавая приоритет строгим стандартам проверки, мы исключаем догадки при закупках, гарантируя, что ваше оборудование работает с максимальной эффективностью с первого дня и обеспечивает высокую отдачу от инвестиций за счет устойчивой и безотказной работы.
ПТ
Установка
Установка
Totem Machinery выступает в качестве надежного комплексного производителя, расширяя свой инженерный опыт далеко за пределы индивидуального производства отливок. Мы обладаем обширными возможностями механической обработки и производства различных основных компонентов, связанных с цилиндрами поршневых компрессоров. Для групп промышленных закупок, производителей оборудования и менеджеров инженерных проектов получение нескольких критически важных деталей из одного высокопроизводительного предприятия значительно снижает сложность цепочки поставок. Что еще более важно, это снижает риски совместимости, которые часто возникают во время окончательной сборки сложных систем сжатия газа.
Наш производственный объем стратегически спроектирован так, чтобы охватить всю механическую экосистему поршневых компрессоров. Мы специализируемся на точном производстве и контроле размеров основных взаимодействующих деталей, в первую очередь: блоков цилиндров, впускных и выпускных клапанов, поршневых штоков, головок шатунов, крейцкопфов, шатунов и коленчатых валов. Поддерживая строгий централизованный контроль над производством всего этого набора компонентов, мы гарантируем, что каждая отдельная деталь идеально соответствует общим механическим и термодинамическим требованиям тяжелого газокомпрессорного оборудования.
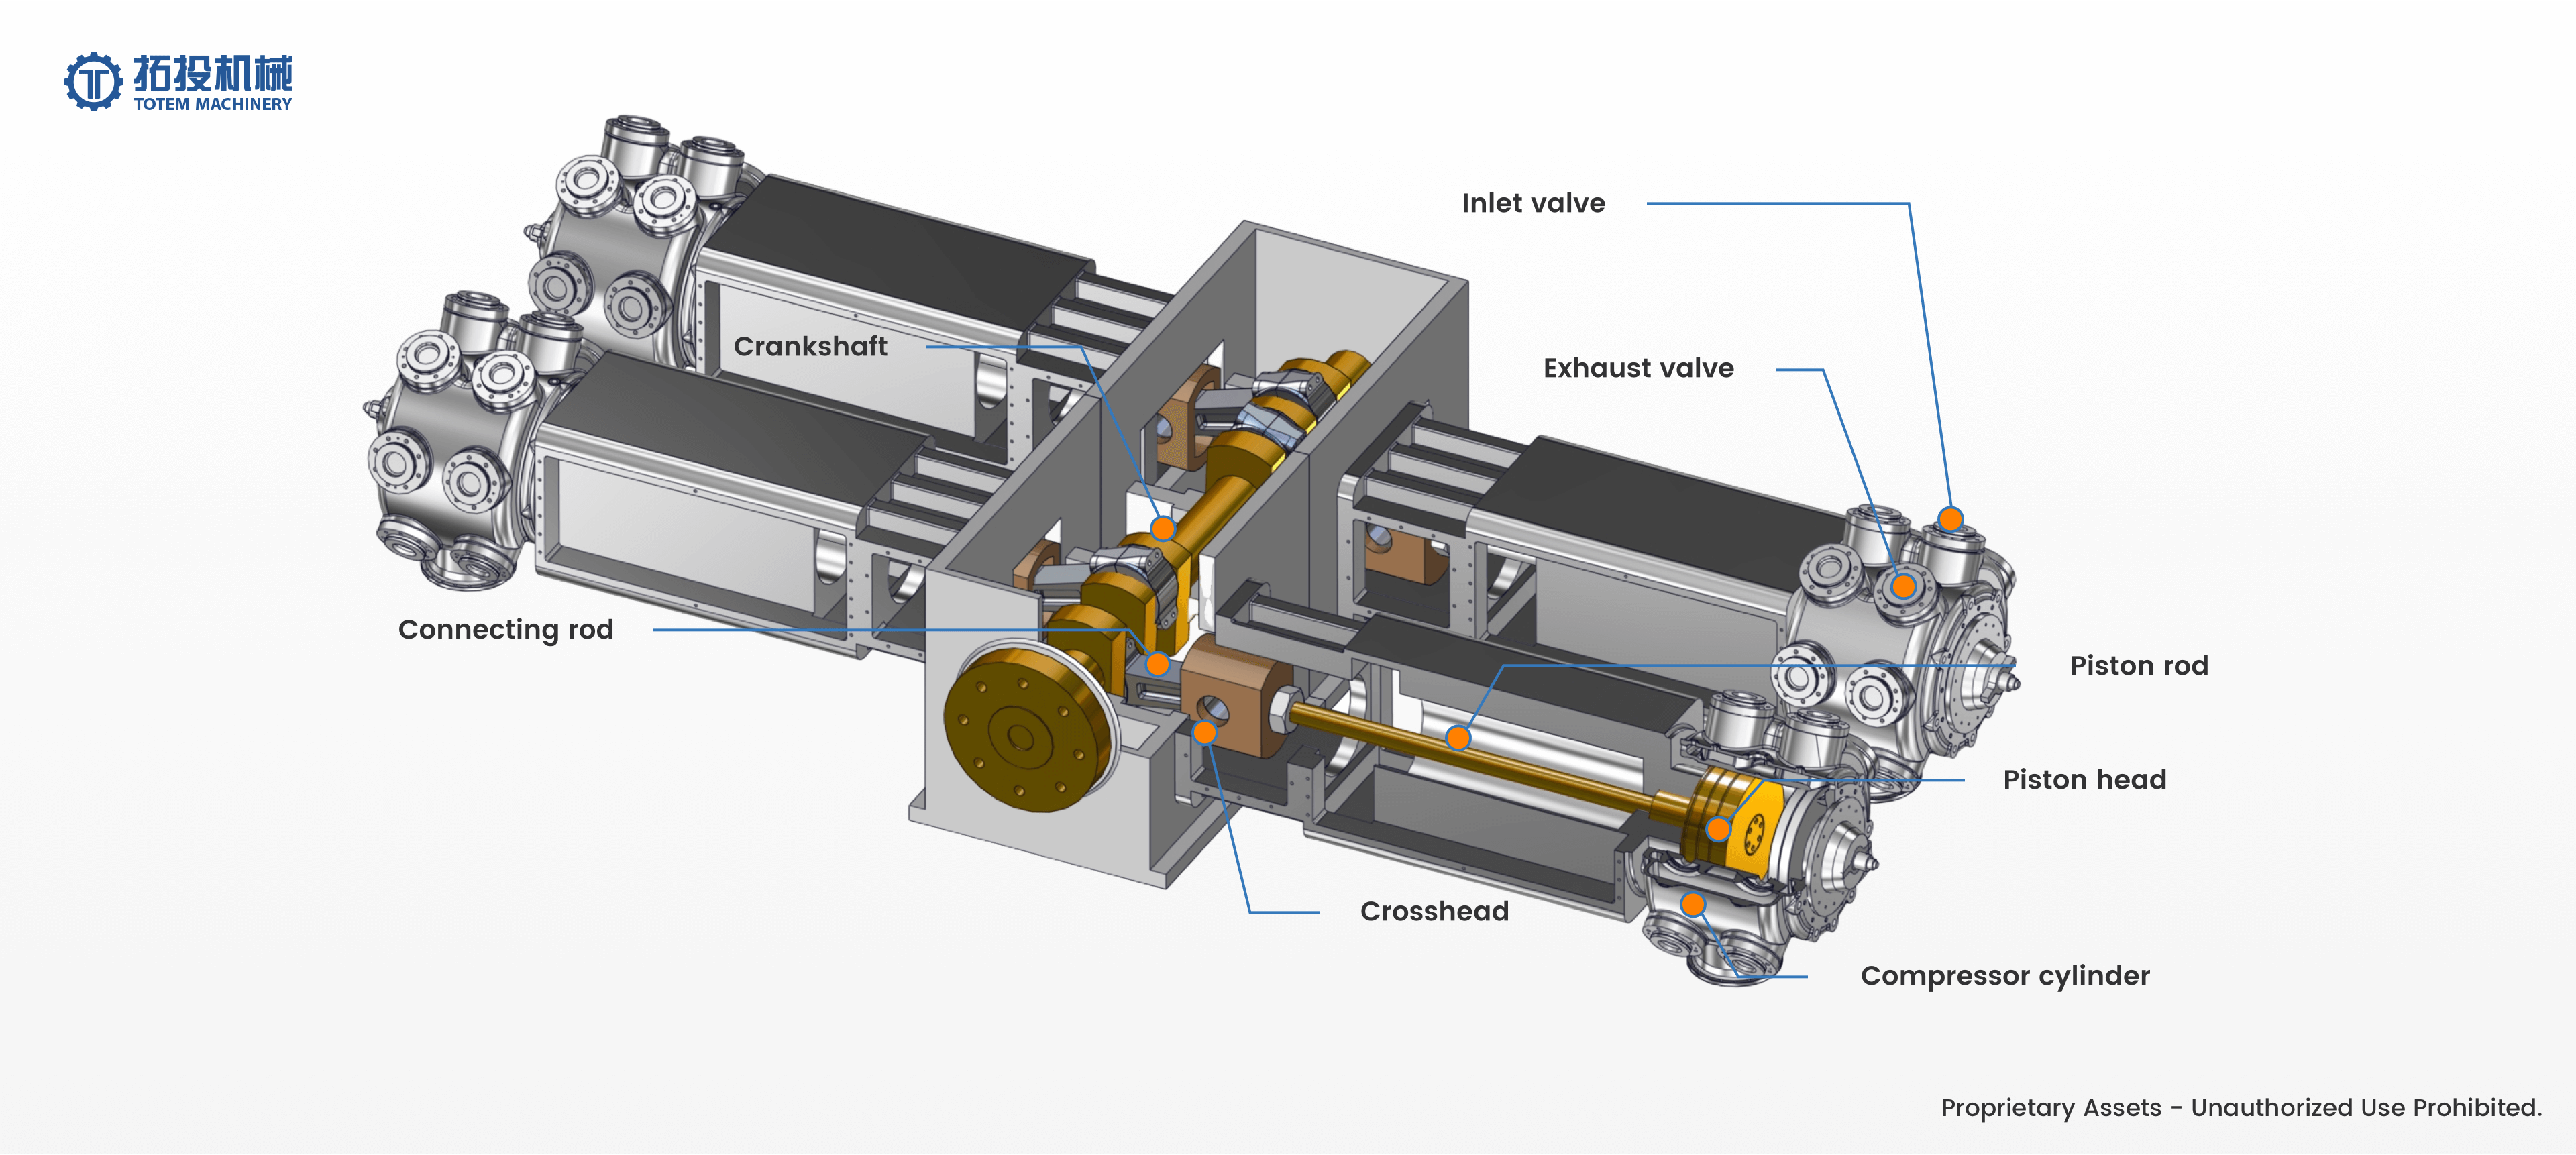
Благодаря комплексному пониманию динамики компрессора и точному контролю производства этих ключевых компонентов, таких как блоки цилиндров, клапаны, поршневые штоки, крейцкопфы, шатуны и коленчатые валы, мы можем предоставить нашим клиентам конструктивно совместимые и стабильные в работе решения по компонентам цилиндров поршневых компрессоров. Когда эти взаимодействующие механические детали производятся и оцениваются в соответствии с единой инженерной философией, совокупные допуски на размеры строго сводятся к минимуму. Такой целостный подход к производству гарантирует более плавную механическую работу, оптимизированное распределение нагрузки, снижение рабочей вибрации и увеличенный срок службы всей компрессорной установки.
Приобретение полного пакета компонентов от Totem Machinery напрямую приводит к измеримым преимуществам для ваших операций по закупкам и сборке. Вместо того, чтобы координировать свои действия с несколькими разрозненными поставщиками различных движущихся частей, наши клиенты получают выгоду от оптимизированного процесса закупок. Эти комплексные производственные возможности не только ускоряют сроки реализации проекта и упрощают управление поставщиками, но также гарантируют, что каждый компонент — от тяжелого блока цилиндров до высоконагруженных шатунов и коленчатых валов — соответствует одному и тому же бескомпромиссному стандарту целостности материала и точности размеров.
Кроме того, наши интегрированные решения тщательно разработаны для обеспечения долгосрочной стабильности работы в самых требовательных промышленных средах. Синергетическая посадка между нашими поршневыми штоками, головками шатунов и крейцкопфами снижает преждевременный износ, тем самым снижая частоту технического обслуживания и сводя к минимуму дорогостоящие эксплуатационные простои. Выбирая наши комплексные услуги по производству компонентов, вы инвестируете в целостную и надежную механическую систему, каждая деталь которой спроектирована так, чтобы безупречно работать в непрерывных циклах возвратно-поступательного движения газа под высоким давлением.