


| Количество: | |
|---|---|
Цилиндр поршневого компрессора промышленного газа является важнейшим выдерживающим давление и основным рабочим компонентом компрессорной системы. Разработанный для формирования закрытой камеры сжатия, он направляет точное возвратно-поступательное движение поршней, обеспечивая непрерывный впуск, сжатие и выпуск промышленных газов. В тяжелых условиях эксплуатации блок цилиндров компрессора работает в чрезвычайно тяжелых условиях, выдерживая длительное высокое внутреннее давление, постоянные циклические механические нагрузки и значительные термические нагрузки. Обеспечение структурной целостности и эксплуатационной стабильности этого компонента имеет важное значение для минимизации простоев оборудования и поддержания эффективности всей газокомпрессорной установки.
 |
 |
 |
 |
 |
 |
Totem Machinery специализируется на современном проектировании и производстве корпусов цилиндров компрессоров, адаптированных для широкого спектра промышленного оборудования. Мы понимаем, что долгосрочная операционная стабильность имеет первостепенное значение для менеджеров по закупкам и инженеров проектов. Поэтому конструкции цилиндров наших газовых компрессоров тщательно спроектированы с учетом оптимального распределения напряжений, устойчивости к термической деформации и исключительной надежности уплотнения. Благодаря рациональному расположению каналов охлаждения и оптимизированным конструктивным решениям наши конструкции эффективно контролируют повышение рабочей температуры. Такое превентивное управление температурным режимом гарантирует стабильную работу даже при непрерывной работе, при высоких колебаниях давления и переменных нагрузках, что значительно снижает риск преждевременного износа или критического отказа.
Основой долговечности цилиндра компрессора является состав его материала. В зависимости от конкретного рабочего давления и характеристик среды эти цилиндры изготавливаются в виде монолитных отливок или высокопрочных ковано-сварных конструкций. Мы тщательно отбираем материалы премиум-класса, в том числе высококачественный чугун HT250, высокопрочную низколегированную сталь и коррозионностойкие сплавы. Строго контролируя металлургическое качество наших отливок и поковок и применяя соответствующие процессы термообработки, мы гарантируем, что каждый кованый корпус цилиндра обладает выдающейся прочностью на разрыв, превосходной вязкостью и превосходной усталостной стойкостью.
Чтобы превратить высококачественные материалы в прецизионные компоненты, внутренняя стенка корпуса цилиндра подвергается тщательной механической обработке. Внутреннее отверстие и критические шпоночные сопрягаемые поверхности блока цилиндров компрессора обрабатываются с использованием современного крупного расточно-фрезерного оборудования с ЧПУ. Это современное оборудование позволяет нам поддерживать строгий контроль над важными геометрическими допусками, включая округлость, прямолинейность, концентричность и шероховатость поверхности. Хотя мы при необходимости применяем специальную закалку поверхности и износостойкую обработку, эта фундаментальная точность размеров является ключом к эффективному снижению рисков утечек и минимизации трения, обеспечивая высоконадежное решение для сложных задач по сжатию промышленных газов.
Процесс механической обработки цилиндра поршневого компрессора промышленного газа является критически важным этапом производства, который напрямую определяет эффективность работы и долговечность конечного оборудования. Преобразование большой литой стальной заготовки в высокоточный механический компонент требует тщательно спланированной последовательности операций механической обработки с ЧПУ. Среди них обработка внутреннего отверстия является наиболее важной. Процесс начинается с чернового растачивания — этапа удаления тяжелого материала, предназначенного для установления базовой внутренней геометрии. На этом этапе с помощью специального инструмента вырезается предварительное отверстие цилиндра, исправляются любые незначительные отклонения отливки и подготавливается почва для последующих высокоточных операций. Этот начальный шаг важен для определения структурной осевой линии цилиндра, гарантируя, что вся последующая обработка точно соответствует проектным характеристикам компрессора.
После черновой обработки цилиндр подвергается чистовому растачиванию и необходимой чистовой обработке. Благодаря этому переходу достигаются требуемая точность размеров и превосходное качество поверхности, необходимые для сжатия промышленных газов. Внутреннее отверстие цилиндра поршневого компрессора должно иметь невероятно жесткие допуски, чтобы эффективно приспосабливаться к движению поршня. Даже микроскопические отклонения круглости или прямолинейности отверстия могут привести к утечке газа, снижению эффективности сжатия или ускоренному износу внутренних компонентов. Используя передовые методы чистового растачивания, мы гарантируем, что отверстие цилиндра соответствует точным размерам. Кроме того, процесс отделки направлен на оптимизацию шероховатости поверхности. Гладкая и тщательно обработанная поверхность отверстия значительно снижает трение между стенкой цилиндра и поршневыми кольцами. Для специалистов по закупкам и операторов предприятий это напрямую означает увеличение интервалов технического обслуживания, снижение риска внезапного механического отказа и снижение совокупной стоимости владения на протяжении всего жизненного цикла компрессора.
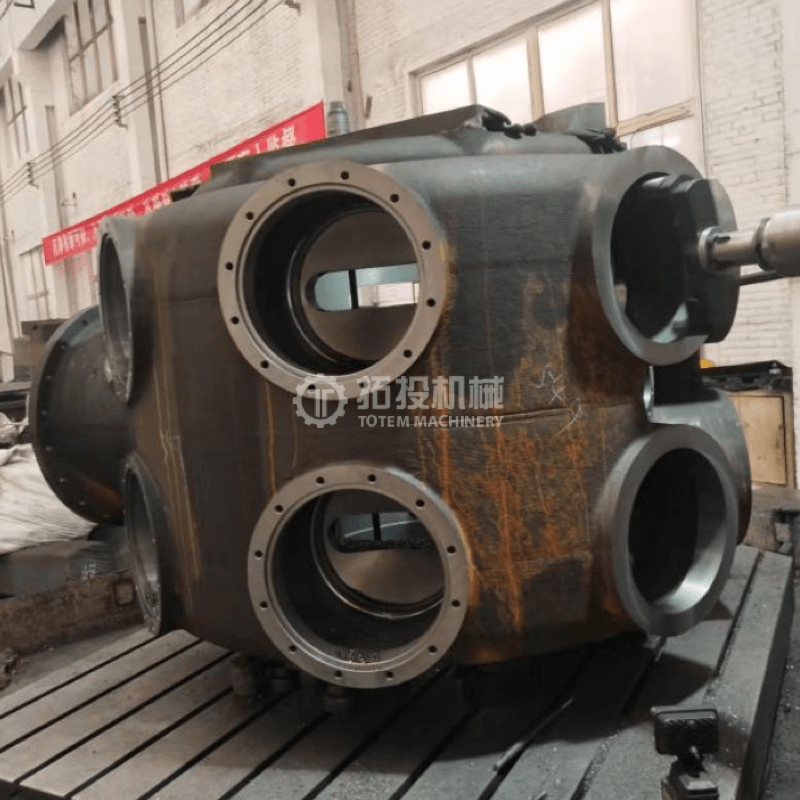
Чтобы достичь такого уровня точности при изготовлении крупных стальных деталей, корпус цилиндра подвергается точной обработке на современном крупнорасточном станке. Использование такого мощного и высокожесткого оборудования с ЧПУ имеет решающее значение для устранения вибрации и отклонения инструмента в процессе обработки, которые являются распространенными проблемами при работе с массивными стальными отливками. На следующей диаграмме показан процесс расточки отверстия в корпусе цилиндра в действии. Используя этот большой расточный станок, мы гарантируем постоянную геометрическую точность по всей длине отверстия. Эта точность в основном связана с обеспечением равномерного распределения силы во время возвратно-поступательного движения поршня. Когда поршень движется внутри точно обработанного отверстия, механические и термические напряжения распределяются равномерно по стенкам цилиндра. Это предотвращает образование локализованных зон высокого давления, которые могут вызвать неравномерный износ или усталость конструкции, тем самым максимизируя эксплуатационную стабильность и надежность поршневого компрессора в условиях непрерывной, тяжелой промышленной переработки газа.
 |
 |
Строгий контроль над каждым этапом обработки — от первоначального чернового растачивания до окончательной микрочистовой обработки на большом расточном станке — гарантирует, что каждый крупный стальной цилиндр полностью подготовлен к жестким условиям сжатия промышленных газов. Отдавая приоритет точности размеров и целостности поверхности, процесс обработки сводит к минимуму внутреннее трение, повышает герметичность поршневого узла и, в конечном итоге, создает цилиндр компрессора, который обеспечивает существенную долгосрочную ценность и эксплуатационную безопасность для сложных промышленных объектов.
Для промышленных газовых поршневых компрессоров блок цилиндров является критически важным компонентом, находящимся под давлением. Любой структурный дефект или нарушение герметичности могут привести к серьезным эксплуатационным опасностям или дорогостоящему простою системы. Поэтому после завершения процессов первичной обработки каждый крупный блок цилиндров из литой стали подвергается строгому и всестороннему контролю качества. Наши строгие протоколы контроля качества специально разработаны для проверки структурной прочности, способности выдерживать давление и точности размеров, гарантируя, что конечный продукт обеспечивает исключительную безопасность и длительный срок службы в сложных промышленных условиях.
Структурная целостность крупных литейных стальных компонентов имеет первостепенное значение для безопасной эксплуатации. Мы используем передовые методы ультразвукового контроля (UT) для тщательной проверки внутренней структуры блока цилиндров. Этот метод неразрушающего контроля очень эффективен для обнаружения скрытых внутренних дефектов, таких как усадочные полости, пористость или микротрещины, которые могут возникнуть в процессе литья. Выявляя и устраняя любые поврежденные компоненты на ранних этапах цикла контроля качества, мы гарантируем, что к окончательной сборке приступят только баллоны с безупречной внутренней структурой. Такая тщательная УЗ-проверка значительно снижает риск механических отказов при непрерывной работе компрессора с высокими нагрузками, давая командам по закупкам уверенность в надежности своих инвестиций.
Промышленные газовые компрессоры часто работают с летучими, коррозионными газами или газами под высоким давлением, что делает абсолютную герметичность непреложным требованием. Для подтверждения этого корпус цилиндра и его критические места соединений подвергаются строгим испытаниям гидростатическим и пневматическим давлением. Используя воду и газ соответственно, мы применяем заданное внутреннее давление, превышающее стандартные условия эксплуатации. Этот подход двойного тестирования тщательно проверяет устойчивость к давлению и герметичность блока цилиндров. Это позволяет нашим инженерам по контролю качества проверять даже самые незначительные утечки или структурные дефекты в условиях экстремальных нагрузок. Для покупателей это означает, что поставляемый баллон полностью сертифицирован для выполнения сложных задач по сжатию газа без риска опасных перепадов давления или загрязнения окружающей среды.
Помимо тестирования отдельных компонентов, решающее значение имеет понимание того, как цилиндр ведет себя при реальных эксплуатационных нагрузках. Мы используем специализированное приспособление для установки и испытания под давлением блока цилиндров, чтобы имитировать точные условия установки и нагрузки, которые цилиндр будет испытывать в составе всей компрессорной машины. Эта усовершенствованная испытательная установка всесторонне проверяет целостность уплотнения и структурную стабильность блока цилиндров в полностью собранном состоянии. Воспроизводя реальные условия эксплуатации, это моделирование эффективно устраняет разрыв между испытаниями отдельных компонентов и реальными эксплуатационными характеристиками. Это обеспечивает плавную интеграцию во время окончательной сборки оборудования, сводит к минимуму проблемы с установкой на месте и гарантирует, что цилиндр сохранит структурную стабильность и идеальную центровку при воздействии динамических рабочих нагрузок.
ПТ
Установка
Установка
Внедряя эти комплексные протоколы испытаний, мы гарантируем, что каждый большой литой стальной цилиндр соответствует самым высоким стандартам промышленной безопасности и долговечности. Наша приверженность строгому контролю качества не только снижает риски, связанные с закупками, но также гарантирует, что ваши поршневые компрессоры будут работать с максимальной эффективностью, меньшими потребностями в техническом обслуживании и долговременной стабильностью в любой требовательной среде применения.
Наш опыт Totem Machinery выходит далеко за рамки производства корпуса главного цилиндра. Мы обладаем комплексными возможностями обработки и производства всей экосистемы основных компонентов, необходимых в промышленных газовых поршневых компрессорах. Понимая, что эффективность компрессора зависит от точного взаимодействия всех движущихся частей, мы разработали комплексный производственный подход. Это позволяет нам поставлять не только первичные блоки цилиндров, но и критически важные периферийные компоненты, работающие внутри них и рядом с ними. Предлагая полный набор структурно совместимых деталей, мы помогаем производителям оборудования и группам технического обслуживания оптимизировать процесс закупок, обеспечивая при этом оптимальную механическую совместимость.
Наш обширный производственный портфель охватывает все основные элементы привода компрессора и механизмов сжатия. К этим взаимосвязанным компонентам в первую очередь относятся:
Впускные и выпускные клапаны: эти клапаны имеют решающее значение для эффективного управления потоком газа. Они изготовлены так, чтобы выдерживать быстрые изменения давления и непрерывную циклическую работу, обеспечивая герметичность и оптимальную объемную эффективность.
Поршневые штоки и головки шатунов: выкованы и обработаны так, чтобы выдерживать огромные переменные растягивающие и сжимающие напряжения, обеспечивая надежную передачу усилия от крейцкопфа к поршню.
Крейцкопфы: имеют точные направляющие поверхности, обеспечивающие абсолютное линейное движение, эффективно поглощающие боковые силы и предотвращающие неравномерный износ гильз цилиндров и уплотнений штока поршня.
Шатуны: эти компоненты, рассчитанные на сопротивление усталости, обеспечивают прочное соединение между крейцкопфом и коленчатым валом, сохраняя структурную целостность при тяжелых промышленных нагрузках.
Коленчатые валы: обрабатываются с особым вниманием к концентричности шеек и динамическому балансу, преобразуя вращательное движение в возвратно-поступательное действие, необходимое для сжатия газа с минимальной вибрацией.
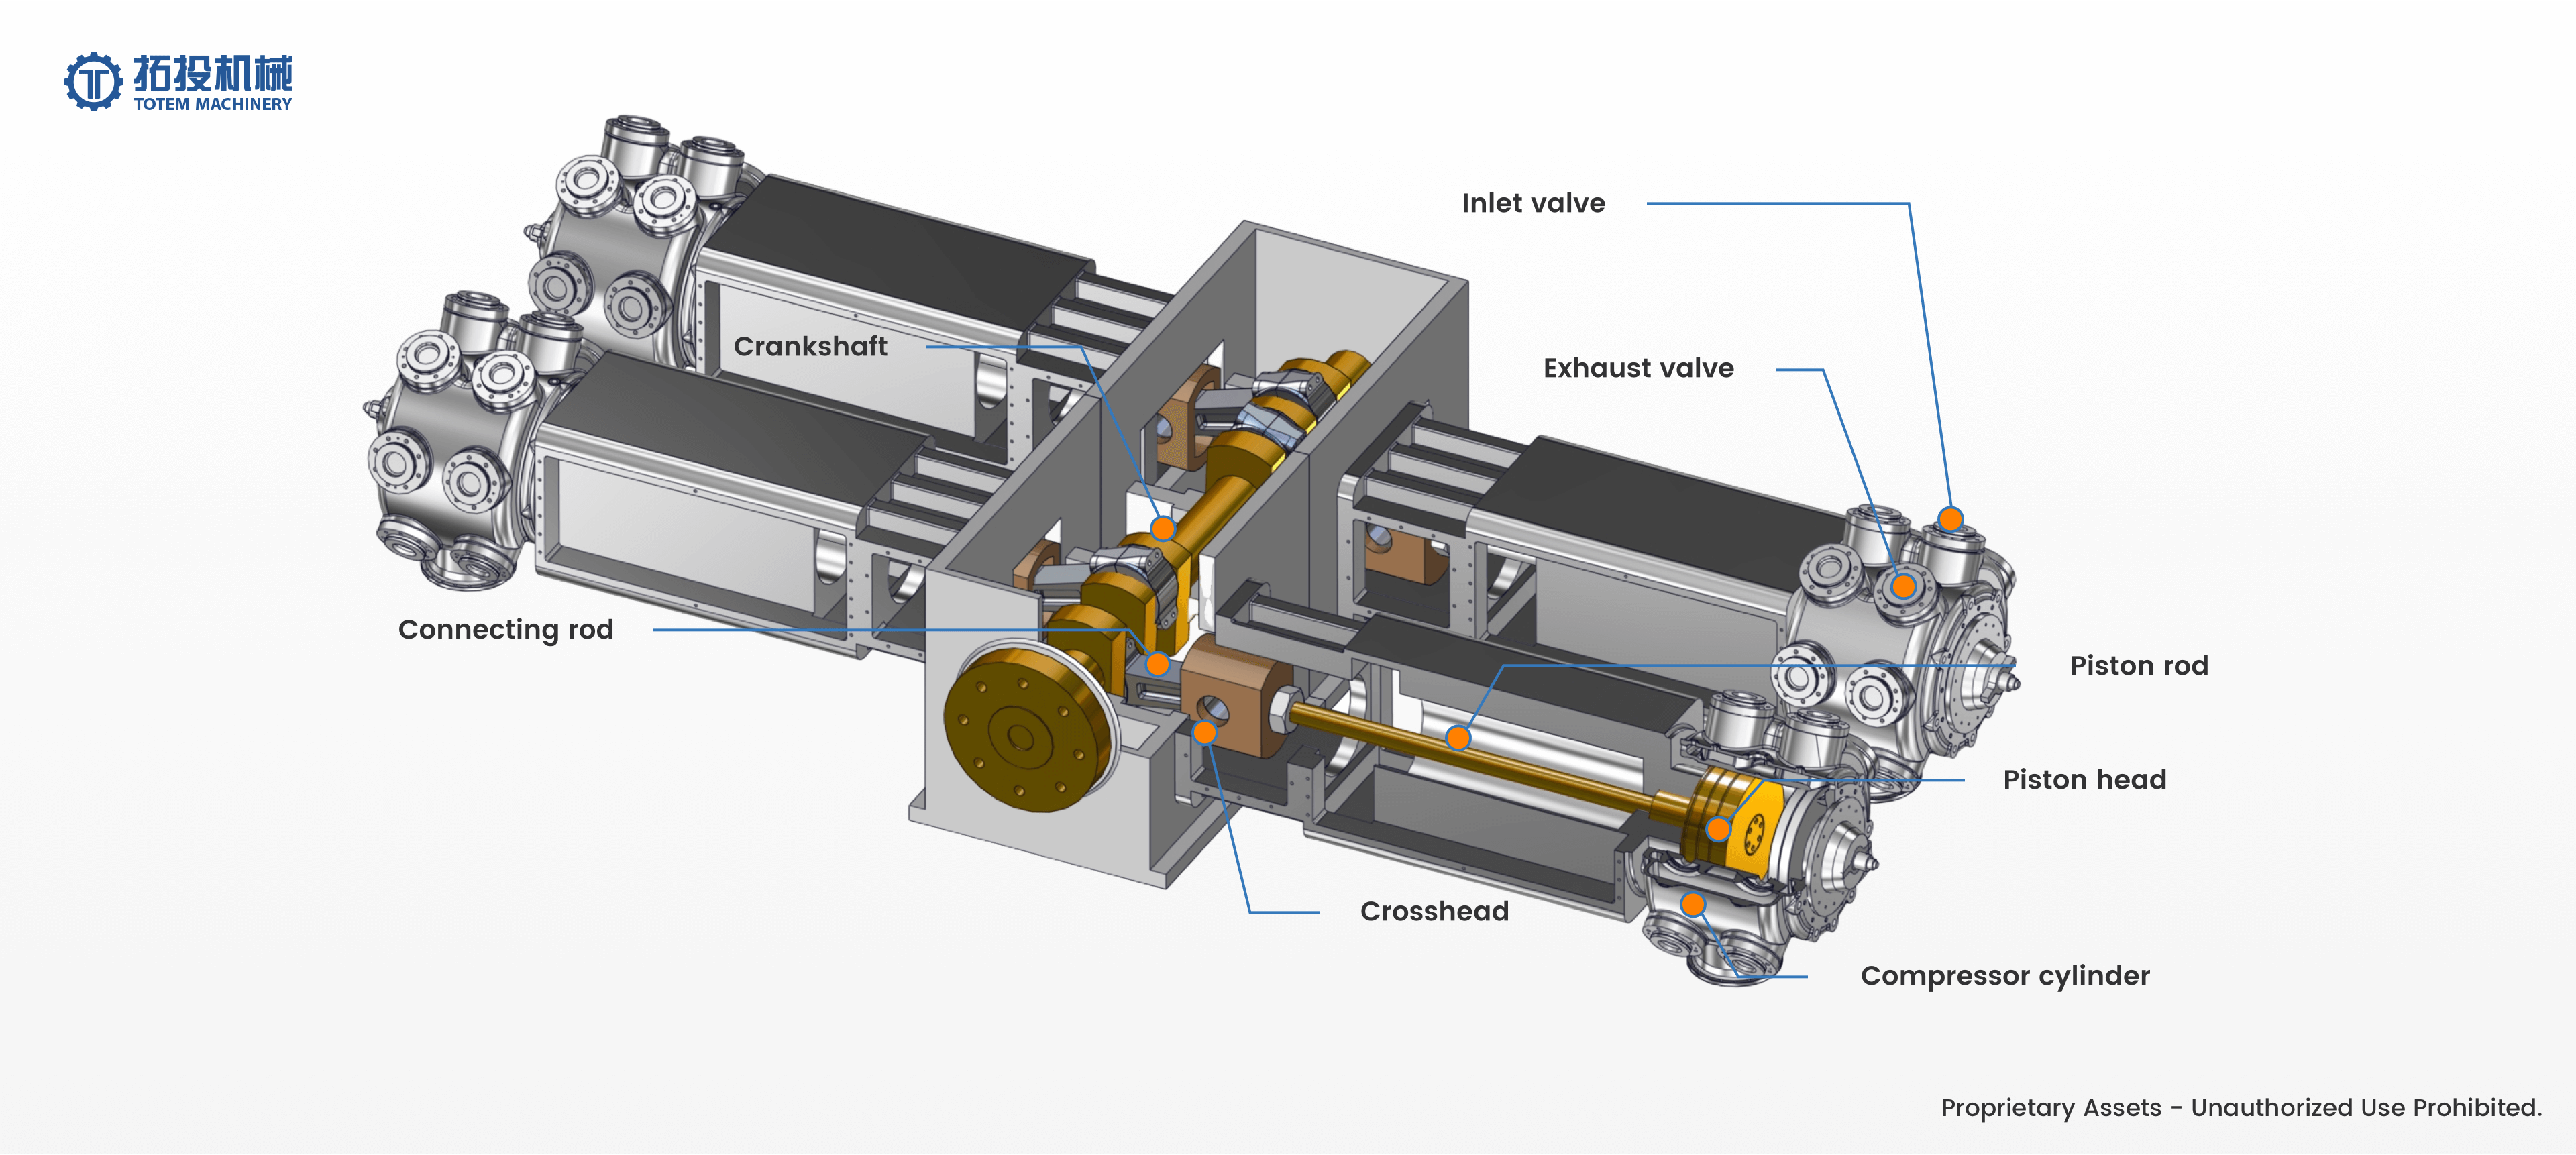
Истинная ценность наших комплексных производственных возможностей заключается в комплексном понимании и точном контроле производства этих ключевых компонентов. Когда блоки цилиндров, клапаны, поршневые штоки, крейцкопфы, шатуны и коленчатые валы поставляются из разных стран, небольшие различия в допусках механической обработки могут привести к ускоренному износу, повышенной вибрации или нарушению герметичности. Приняв подход к интегрированным решениям, Totem Machinery устраняет эти риски совместимости. Каждый компонент проектируется и обрабатывается с учетом всей сборки. Такой единый контроль размеров гарантирует, что все детали точно прилегают друг к другу во время сборки и плавно взаимодействуют во время работы.
Наша основная цель — предоставление структурно совместимых и стабильных в работе решений для компонентов цилиндров компрессора. Для систем промышленного газа, где простой оборудования может привести к значительным эксплуатационным потерям, надежность поршневого компрессора имеет решающее значение. Наши интегрированные производственные возможности означают, что шток поршня правильно совмещается с отверстием цилиндра, крейцкопф движется с минимальным трением, а клапаны работают в точной синхронизации с циклом сжатия. Такой комплексный подход к производству компонентов значительно снижает механические нагрузки, продлевает срок службы изнашиваемых деталей и обеспечивает стабильную подачу газа.
Для специалистов по закупкам и инженерных групп партнерство с производителем, способным поставить полный набор основных компонентов компрессора, дает существенные стратегические преимущества. Это упрощает управление поставщиками, снижает логистические сложности при поиске отдельных деталей и обеспечивает единую точку ответственности за производительность компонентов. Независимо от того, собираете ли вы новые промышленные газовые компрессоры или проводите капитальный ремонт существующего оборудования, наши интегрированные компонентные решения разработаны с учетом строгих требований проекта, снижения частоты долгосрочного технического обслуживания и поддержки надежных и непрерывных промышленных операций.


