| Количество: | |
|---|---|
Газовый поршневой компрессор представляет собой компрессор объемного действия, который сжимает газ за счет возвратно-поступательного движения поршня внутри цилиндра. Он широко используется в таких отраслях промышленности, как нефть, химическая обработка, природный газ, нефтепереработка, производство удобрений, производство стали и фармацевтика.
Наша компания специализируется на индивидуальном производстве основных компонентов поршневых компрессоров. Наша основная продукция включает в себя ключевые компоненты, такие как коленчатые валы, блоки цилиндров, крейцкопфы, шатуны, поршневые сборки и корпуса клапанов. В поршневом компрессоре вращательное движение двигателя преобразуется в возвратно-поступательное линейное движение поршня через кривошипно-шатунный механизм, обеспечивая всасывание, сжатие и нагнетание газа. В этом процессе кривошип воспринимает значительные переменные нагрузки, корпус цилиндра обеспечивает герметичную камеру сжатия, башмак крейцкопфа обеспечивает плавную передачу движения, тяга связывает выходную мощность, поршень осуществляет сжатие газа, а корпус клапана управляет впуском и выпуском газа.
Мы обладаем отработанными технологиями обработки и хорошо налаженной производственной системой, что позволяет нам производить компоненты по индивидуальному заказу в соответствии с чертежами заказчика или техническими параметрами. Наша продукция широко используется в различных отечественных и международных моделях поршневых компрессоров, предлагая комплексные решения, от отдельных компонентов до систем основных компонентов.
Высокопрочный коленчатый вал компрессора, предназначенный для поршневых компрессоров , изготовленный методом комплексной ковки и оптимизированный с помощью анализа крутильных колебаний для обеспечения стабильной работы в условиях высоких скоростей и тяжелых нагрузок.
Повышенная усталостная устойчивость и длительный срок службы достигаются за счет поверхностной закалки коренных шеек и шатунных шеек, что делает коленчатый вал пригодным для работы с различными сжимающими средами, включая природный газ, кислород, азот и водород.
Доступны индивидуальные решения коленчатого вала в соответствии с различными моделями компрессоров и эксплуатационными требованиями , включая интегрированные решения с шатунами, подшипниками и другими компонентами трансмиссии для повышения совместимости и надежности.
Коленчатый вал
Коленчатый вал
Высокопроизводительные блоки цилиндров для поршневых компрессоров разработаны с оптимизированной толщиной стенок и конструкцией каналов охлаждения с использованием анализа методом конечных элементов (FEA) для улучшения структурной прочности, рассеивания тепла и долгосрочной эксплуатационной надежности.
Оптимизированная конструкция впускных и выпускных отверстий повышает эффективность потока газа и производительность компрессора , увеличивая объемный КПД на 5–8 %, снижая энергопотребление и поддерживая как сухие, так и мокрые конфигурации гильз цилиндров.
Доступны индивидуальные решения блоков цилиндров для различных рабочих сред , включая конструкции с водяным, воздушным и коррозионно-стойким охлаждением, отвечающие требованиям таких отраслей, как нефтепереработка, химическая обработка, производство удобрений и сжатие природного газа.
Блок цилиндров
Блок цилиндров
Сверхмощные крейцкопфы для поршневых компрессоров оснащены съемными скользящими башмаками , что упрощает обслуживание и замену, одновременно увеличивая срок службы по сравнению с традиционными конструкциями.
Закаленные штифты крейцкопфа в сочетании с системой принудительной смазки снижают износ и повышают стабильность работы , что делает их пригодными для компрессоров с высокими нагрузками и непрерывной работой.
Специализированные крейцкопфы в сборе могут быть интегрированы с шатунами, поршневыми штоками и другими движущимися компонентами , что обеспечивает точную точность установки, надежную передачу движения и оптимальную производительность компрессора.
Крейцкопф
Крейцкопф
Высокопрочные шатуны поршневых компрессоров изготавливаются из поковок из легированной стали и имеют оптимизированную конструкцию H-образного сечения, обеспечивающую превосходную жесткость при одновременном снижении веса и сил инерции возвратно-поступательного движения для повышения эффективности работы.
Прецизионные шатунные болты с накатанной резьбой повышают усталостную прочность и надежность , обеспечивая стабильную работу при повторяющихся переменных нагрузках и сложных условиях эксплуатации.
Доступны полные сборки шатунов с подшипниками на больших концах и втулками на малых концах , подходящие для различных компрессоров, включая воздушные компрессоры, компрессоры природного газа, технологические компрессоры и холодильные системы.
Шатун
Шатун
· Доступен широкий выбор поршневых конструкций (цилиндрических, дискообразных, комбинированных и дифференциальных) и материалов (алюминиевый сплав, чугун, легированная сталь, нержавеющая сталь) для удовлетворения различных уровней давления и требований среды.
·Поверхность шатуна поршня может быть хромированной или азотированной. Эти поршневые сборки широко используются в таких областях, как нефтепереработка, химическая обработка и обработка газа.
Поршень в сборе
Поршень в сборе
Высокоэффективные клапанные узлы для поршневых компрессоров предназначены для оптимизации потока газа и снижения энергопотребления , при этом потребляемая мощность клапана составляет всего от 3% до 7% мощности на валу, что повышает общую эффективность компрессора.
Для различных моделей поршневых компрессоров доступны комплектные всасывающие и нагнетательные клапаны , обеспечивающие надежную герметичность и длительный срок службы компрессорного оборудования как отечественного, так и зарубежного производства.
Корпус клапана
Корпус клапана
| Компонент | Материалы | Приложения | Процесс |
| Коленчатый вал |
45Сталь/40Кр/Легированная сталь/Настроить |
Воздушный компрессор/Компрессор природного газа/Кислородный компрессор/Азотный компрессор | Ковка + прецизионная обработка с ЧПУ, анализ крутильных колебаний |
| Блок цилиндров | HT250/ HT300/ Чугун из сплава/ Настроить | Поршневые компрессоры/Кислородные компрессоры/Технологические компрессоры | Литье + расточка и фрезеровка с ЧПУ, гидростатические испытания |
| Крейцкопф | QT500/легированная сталь/настроить | Все виды поршневых компрессоров, кислородных компрессоров и азотно-водородных компрессоров. | Литье + точная обработка, очистка скользящих башмаков и подгонка |
| Шатун | Поковки из легированной стали 40Cr/42CrMo//настроить | Поршневые компрессоры/ Насосы высокого давления/ Кислородные компрессоры | Штамповка + обработка на станке с ЧПУ, накатка резьбы |
| Поршень в сборе | Износостойкий чугун/алюминиевый сплав/легированная сталь/настроить | Воздушные компрессоры/Технологические компрессоры/Кислородные компрессоры | Литье/ковка + обработка с ЧПУ |
| Корпус клапана | Нержавеющая сталь/легированная сталь/настроить | Поршневой компрессор/Кислородный компрессор/Азотный компрессор | Прецизионное литье + обработка с ЧПУ |
· Процесс ковки: используется для компонентов, выдерживающих большие нагрузки, таких как коленчатые валы поршневых компрессоров и шатуны крейцкопфов. Поковки из высококачественной углеродистой или легированной стали используются и формуются методом штамповки или свободной ковки, чтобы обеспечить непрерывные линии потока металла и повысить усталостную прочность.
· Процесс литья: используется для сложных структурных компонентов, таких как корпус цилиндра, направляющие крейцкопфа и поршневые сборки. Высокопрочный чугун HT250 или чугунный сплав используется для обеспечения жесткости конструкции и гашения вибрации.
Коленчатый вал
Шатун
Цилиндр сжатия
· Нормализация/отжиг: устраняет напряжения при литье или штамповке и улучшает обрабатываемость.
· Закалка и отпуск: Улучшает комплексные механические свойства материала.
· Поверхностная закалка: поверхностная закалка или цементация применяются к трущимся поверхностям, таким как шейки коленчатого вала и штифты крейцкопфов.
· Токарная обработка с ЧПУ: используется для обработки наружных диаметров, торцевых поверхностей и внутренних отверстий валов и компонентов дискового типа.
· Расточные и фрезерные станки с ЧПУ: используются для обработки систем отверстий и монтажных поверхностей сложных компонентов корпуса, таких как гильза цилиндра и узел крейцкопфа.
· Шлифование с ЧПУ: используется для финишной обработки важных сопрягаемых поверхностей, включая шейки коленчатого вала, шатунные шейки и наружные диаметры штока плунжера.
· Анализ химического состава: проверяет соответствие состава материала стандартным требованиям.
· Испытание механических свойств: проверяет прочность на разрыв, предел текучести, удлинение и ударную вязкость.
· Проверка размеров: размеры измеряются во время обработки с помощью штангенциркуля, микрометра, нутромера и других инструментов.
· Проверка КИМ: точные измерения сложных компонентов выполняются с использованием координатно-измерительных машин.
· Проверка шероховатости поверхности: гарантирует, что качество поверхности соответствует установленным требованиям.
Проверка размеров
Проверка размеров
МТ
· Ультразвуковой контроль (УЗК): используется для обнаружения внутренних дефектов поковок и проверки качества соединения вкладышей подшипников.
· Магнитопорошковый контроль (MT): используется для обнаружения поверхностных и приповерхностных трещин в ферромагнитных материалах.
· Пенетрантное тестирование (PT): используется для обнаружения поверхностных дефектов в неферромагнитных материалах.
· Промышленный эндоскопический осмотр: используется для осмотра скрытых зон, таких как внутренние полости и масляные каналы.
· Испытание под давлением: гидростатические и пневматические испытания под давлением проводятся на деталях, находящихся под давлением, таких как цилиндры и корпуса клапанов, для проверки целостности уплотнения.
· Испытание на утечку: измеряется скорость утечки компонентов уплотнений, включая клапаны и уплотнения.
· Испытание на динамическую балансировку: Динамическая балансировка выполняется на быстро вращающихся компонентах, таких как коленчатые валы.
· Испытание на твердость: Твердость поверхности критических участков проверяется после термообработки.
Испытание давлением
Тест динамической балансировки
Испытание твердости
Для предотвращения коррозии при транспортировании и хранении на основных обрабатываемых поверхностях изделия применяются меры по предотвращению ржавчины:
· Наносится антикоррозионное масло или отслаивающееся защитное покрытие.
· Критические области, такие как шейки и сопрягаемые поверхности, обертываются бумагой с VCI (ингибитором паровой коррозии).
· Изделие полностью обернуто влагонепроницаемым материалом
Подходящие способы крепления подбираются исходя из формы и веса изделия:
· Тяжелые компоненты, такие как коленчатые валы и цилиндры компрессора, крепятся с помощью деревянных опорных рам.
· Прецизионные компоненты защищены специальными вставками из пенопласта.
· Все детали прочно закреплены, чтобы предотвратить смещение или удары во время транспортировки.
Подходящая упаковка выбирается в зависимости от способа транспортировки и назначения:
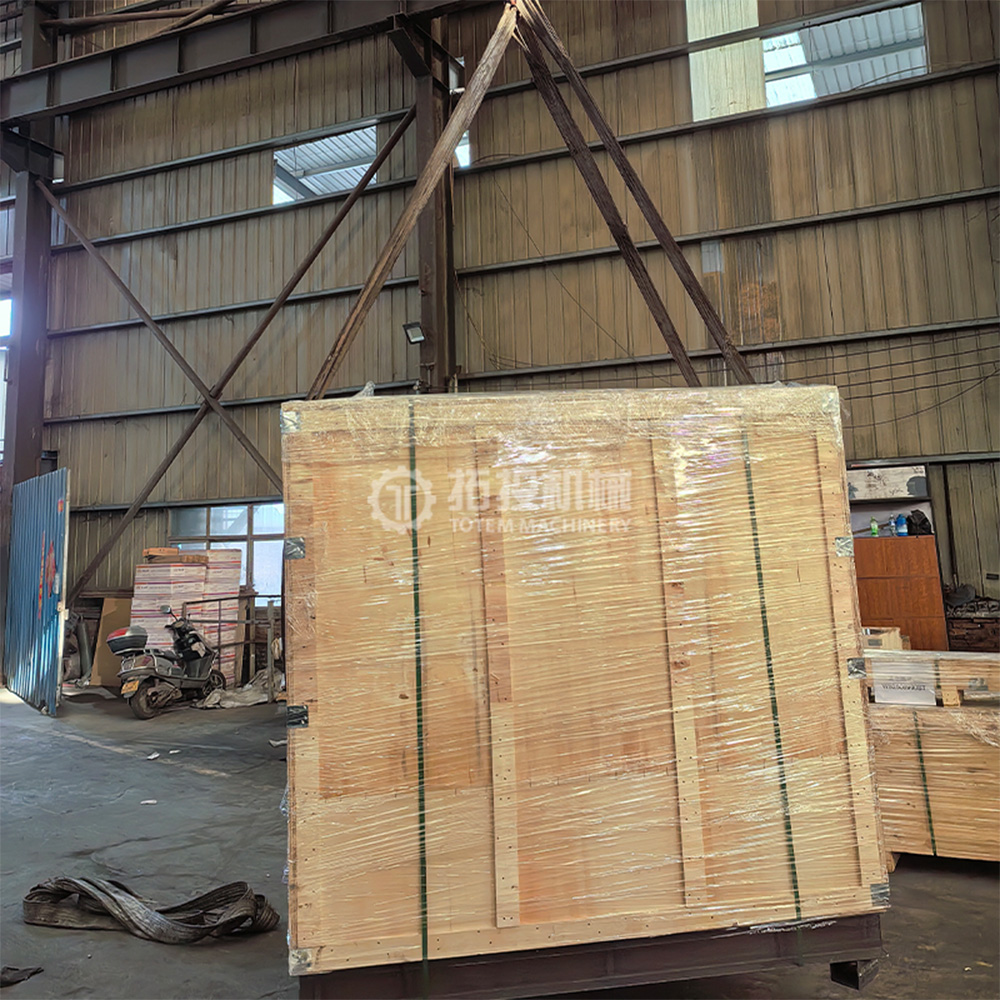
· Деревянная упаковка: идеально подходит для экспортных морских перевозок.
· Корпус со стальным каркасом: предназначен для компонентов с большим весом или слишком длинной.
· Упаковка на поддонах: подходит для небольших партий и аксессуаров стандартного размера.