
Please Choose Your Language
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-16 Kaynak: Alan
Rotor dengesizliği, enerji üretiminde ve endüstriyel tahrik sistemlerinde yıkıcı arızaların birincil nedeni olarak hareket eder. Kontrol edilmeyen titreşim, rulman aşınmasını hızla hızlandırır ve kaçınılmaz olarak plansız arıza sürelerini tetikler. Karar vericiler genellikle büyük bakım olaylarından sonra kritik bir ikilemle karşı karşıya kalırlar. Operasyonel hızlarda saha dengelemeyi, düşük hızlı atölye dengelemeyi veya yüksek hızlı dengelemeyi zorunlu kılmalı mısınız? Yanlış seçim yapmak operasyonel güvenliği tehdit eder. Ayrıca zamanla ciddi mekanik bozulmayı da garanti eder.
Bu karmaşık süreçte ilerlemenize yardımcı olmak için satıcıdan bağımsız bir çerçeve sağlıyoruz. Tam olarak ne zaman öğreneceksiniz buhar türbini rotorunun dinamik dengelemesi kesinlikle zorunlu hale gelir. Ayrıca yürütmenin teknik bütünlüğünün nasıl doğrulanacağını da açıklıyoruz. Nesnel veri gereksinimlerini ve katı endüstri standartlarını anlayarak, uzun vadeli ekipman güvenilirliğini güvence altına alabilirsiniz. Tesis yeteneklerini değerlendirmeyi, şeffaf raporlama talep etmeyi ve bir sonraki büyük kesintiyle ilgili tahminleri ortadan kaldırmayı öğreneceksiniz.
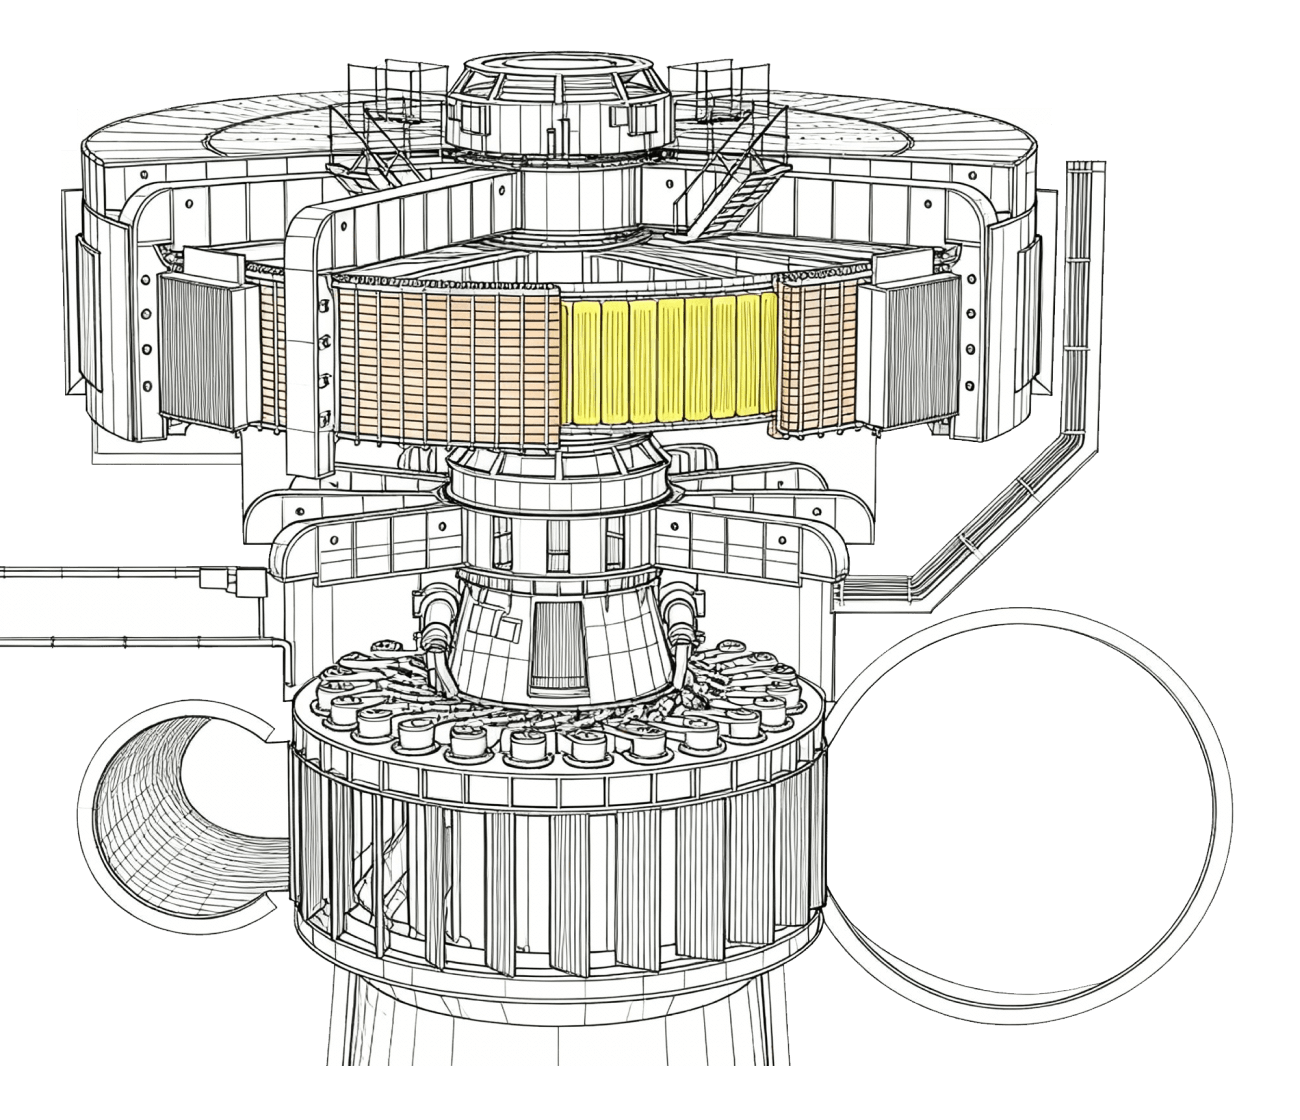
Dinamik dengeleme sadece önleyici değildir; yeniden bıçaklama, şaft işleme veya şiddetli termal eğilme gibi özel bakım tetikleyicilerinin ardından zorunludur.
Düşük hızlı (sabit) ve yüksek hızlı (esnek) dengeleme arasındaki seçim, çalışma devrine, rotor esnekliğine ve kritik hız eşiklerine bağlıdır.
Doğru doğrulama, nesnel veriler gerektirir: ISO 21940 / API 612 standartlarına sıkı sıkıya bağlılık, şeffaf kalan dengesizlik raporlaması ve titreşim fazı analizi.
Dengesizliğin doğrulanması, etkileşimli bileşenlerin incelenmesini içermelidir; çünkü uzun süreli titreşim, ilgili bileşenleri ciddi şekilde bozar. Buhar Türbini Parçaları , özellikle yataklar ve contalar.
Operatörler dengeleme ihtiyaçlarını belirlemek için tahminlere güvenemez. Belirli operasyonel olayların ardından dinamik dengelemeyi zorunlu bir gereklilik olarak ele almalısınız. Bu tetikleyicilerin göz ardı edilmesi ciddi mekanik arızaya davetiye çıkarır. Bu zorunlu tetikleyicileri dört ana kategoriye ayırıyoruz. Her kategori, makinenin kütle dağılımında veya fiziksel geometrisinde önemli bir değişikliği temsil eder.
Onarım Sonrası ve Modifikasyon: Herhangi bir fiziksel değişiklik anında dengeleme gerektirir. Bu kural, bir kurulumdan sonra güçlü bir şekilde uygulanır. Özelleştirilmiş Rotor Mili . Aynı zamanda yeniden bıçaklama prosedürleri, kaynak onarımları veya işleme görevleri için de geçerlidir. Önemli miktarda malzemenin çıkarılması veya eklenmesi ağırlık merkezini kaydırır. Küçük geometrik sapmalar bile yüksek hızlarda büyük merkezkaç kuvvetlerine dönüşür. Önemli mağaza müdahalelerinden sonra bu adımı atlayamazsınız.
Titreşim Alarmı Eşikleri: Radyal titreşim talebi incelemesinde sürekli artışlar. Titreşim seviyelerini temel OEM parametrelerine göre izlemelisiniz. Tepeden tepeye 3 ila 4 mil'e yaklaşmak tipik olarak kesin bir sınır görevi görür. Bu eşik büyük ölçüde makine boyutuna ve çalışma hızına bağlıdır. Titreşim bu alarmları sürekli olarak tetiklediğinde, dahili kütle dengesizliği oldukça olası bir nedendir. Anında düzeltme, ani bileşen kopmasını önler.
Termal Eğilme ve Sürtünme: Rotorlar, anormal işlemler sırasında sıklıkla kalıcı ayar veya eğilmeye maruz kalır. Su indüksiyonu, metal yüzey boyunca hızlı ve eşit olmayan bir soğutma sağlar. Bu olay ciddi termal bozulma yaratır. Çalışma sırasındaki radyal sürtünme de lokal sıcak noktalar oluşturur. Bu sıcak noktalar metali kalıcı olarak yamultur. Bu yayın düzeltilmesi, özel düzeltme prosedürlerini ve ardından sıkı dengelemeyi gerektirir.
Planlı Bakımlar: Standart bakım protokolleri, dengelemeyi büyük kesinti kapsamlarına entegre eder. Kesintiler, temel çizgiyi belirlemek için mükemmel bir pencere sağlar Yeniden monte etmeden önce Buhar Türbini Rotor Mili . Proaktif temel kontroller gizli kütle değişimlerini tespit eder. Ünitenin sorunsuz bir şekilde hizmete dönmesini sağlarlar. Titreşim sorunlarını yalnızca son başlatma sırasında keşfetmekten kaçınırsınız.
Ekipler küçük onarımların kütle dağılımını etkilemediğini varsaydığında yaygın hatalar meydana gelir. Küçük kaynaklar veya tek bıçak değişimleri dinamik davranışı büyük ölçüde değiştirebilir. Herhangi bir fiziksel müdahalenin ardından daima varsayılan olarak zorunlu bir denge kontrolü yapın.

Doğru dengeleme yönteminin seçilmesi operasyonun başarısını belirler. Dengeleme tekniğini ekipmanın spesifik esnekliğine ve çalışma hızına göre eşleştirmeniz gerekir. Bu çözümleri iki ayrı kategoriye ayırıyoruz. Farklılıklarını anlamak, kritik operasyonel arızaları önler.
Düşük hızlı dengeleme tipik olarak katı gövde dinamiğine yöneliktir. Operatörler bu işlemi dayanıklı makinelerde gerçekleştirir. Makine düzeneği nispeten düşük bir RPM'de döndürür. Bu hız, ünitenin ilk kritik hızının oldukça altında kalır.
Bu yaklaşım kesinlikle kütle merkezi düzeltmesine odaklanır. Modal sapmayı hesaba katmaz. Süreç, metal yapının tamamen sağlam kaldığını varsayar. Düşük hızlı yöntemler daha küçük, sert üniteler için mükemmel çalışır. Bu yöntemi aynı zamanda ilk düzeltme adımı olarak da kullanıyoruz. Ağır şekilde değiştirilmiş üniteleri yüksek hızlı tesislere taşımadan önce düşük hızlarda önceden dengelemeniz gerekir.
Yüksek hızlı dengeleme, modern, yüksek kapasiteli buhar türbinleri için vazgeçilmez hale geliyor. Bu makineler ilk kritik hızlarının üzerinde çalışır. Bu kritik eşiklerden geçerken şaft fiziksel olarak bükülür. Bu bükülme modal sapma olarak bilinir.
Düşük hızlı bir makinede modal sapmayı düzeltemezsiniz. Tesisler, vakumlu bir döndürme çukurunda yüksek hızlı dengeleme gerçekleştirir. Vakum, rüzgar sürtünmesini ortadan kaldırır. Bu, bıçakların çalışma hızlarında aşırı ısınmasını önler. Teknisyenler karmaşık modal şekil analizi gerçekleştirir. Normal çalışma sırasında yaşanan tam sapmalarda dengesizliği düzeltirler. Esnek bir ünitede bu yüksek hızlı adımı atlamak felaketi garanti eder. Çalışma yükünde yüksek titreşimi garanti eder. Bu gözetim, başlatma sırasında anında kesinti senaryolarına yol açar.
Tablo 1: Dengeleme Yaklaşımlarının Teknik Karşılaştırması
| Özelliği | Düşük Hızlı (Katı) Dengeleme | Yüksek Hızlı (Esnek) Dengeleme |
|---|---|---|
| Çalışma Devri | İlk kritik hızın çok altında (Genellikle 100-500 RPM) | Sürekli çalışma hızında veya üzerinde (örn. 3600 RPM+) |
| Tesis Gereksinimi | Standart sert yataklı dengeleme makinesi | Vakumlu döndürme çukuru / bunker tesisi |
| Düzeltme Odağı | Statik kütle merkezi düzeltmesi | Modal şekil ve sapma analizi |
| Birincil Kullanım Durumu | Rijit üniteler veya ilk ön dengeleme | Kritik hızların üzerinde çalışan büyük üniteler |
| Atlama Riski | Sert üniteler için düşük; esnek üniteler için felaket | Operasyonel yük altında garantili yüksek titreşim |
Merkezi dönen kütleyi dengelemek sorunun yalnızca bir kısmını çözer. Uzun süreli dengesizlik, iç mekanizma üzerinde bir çekiç gibi hareket eder. Yıkıcı kinetik enerjiyi doğrudan bitişik düzeneklere aktarır. Bu etkileşimli bileşenlerin sistematik bir denetimini yapmalısınız. Yardımcı aşınmanın ele alınamaması, mükemmel dengelemeden sonra bile optimal olmayan mekanik çalışmalara neden olur.
Şiddetli dengesizlik, şaftın desteklerine çarpmasına neden olur. Bu kinetik enerji doğrudan dergilere aktarılır. Taşıyıcı malzemenin yapısal bütünlüğünü bozar. Bu destekleri titizlikle incelemelisiniz. Kontrol edilmesi veya değiştirilmesi gerekliliğini ana hatlarıyla belirtin. DIN Kayar Yatak elemanları. Yatırma yastıklı yataklar da titiz bir inceleme gerektirir. Silme, puanlama veya babbitt yorgunluğuna bakın. Ünitenin uzun süre dengesiz çalıştırılması durumunda rulman değişimi genellikle zorunludur.
Dengesizlik yörünge eksantrikliğine neden olur. Şaft genişlemiş, düzensiz dairesel bir yolda hareket eder. Bu genişleyen yörünge, metali iç contalara karşı taşlamaya zorlar. Labirent conta açıklıklarını dikkatlice doğrulama ihtiyacını ayrıntılarıyla anlatın. OEM spesifikasyonları dahilinde kaldıklarından emin olmak için boşlukları ölçün. Aşırı sürtünme conta dişlerini aşındırır. Bu aşınma, buhar kaçağı nedeniyle büyük verim kayıplarına neden olur. Babitt malzeme yorulması belirtileri açısından iç contaları da kontrol etmelisiniz. Bozulmuş contalar iç basınç sınırlarını tehlikeye atar.
Dengesizlik sonrası iyileşmeye yönelik sistemik bir yaklaşımı vurguluyoruz. Rotoru izolasyon halinde dengelemek yaygın bir hatadır. Bitişikteki tüm aşınmaları ele almalısınız Buhar Türbini Parçaları aynı anda. Mükemmel dengelenmiş bir şaftın aşınmış yataklara yeniden monte edilmesi yeni titreşim modları yaratır. Genişletilmiş boşluklar şaftın düzensiz bir şekilde yüzmesine izin verir. Günlükler üzerinde tam tahribatsız test (NDT) gerçekleştirin. Tüm açıklıkları titizlikle ölçün. Eksiksiz bir sistemik denetim, hizmete sorunsuz ve güvenilir bir dönüşü garanti eder.
Dinamik dengeleme katı nesnel veriler gerektirir. Hizmet sağlayıcılardan gelen subjektif güvenceleri kabul edemezsiniz. Başarının ampirik kanıtını talep etmelisiniz. Başarıyı küresel standartlara sıkı bağlılık ve şeffaf veri raporlama yoluyla tanımlıyoruz.
Yerleşik küresel çerçevelere göre doğrulamayı zorunlu kılmalısınız. Özel amaçlı makineler için API 612'ye uygunluk talep edin. Bu standart, gelişmiş buhar üniteleri için sıkı çalışma sınırları belirler. Ayrıca ISO 21940 serisini uygulayın. Sert uygulamalar için ISO 21940-11'i kullanın. Esnek uygulamalar için ISO 21940-12'yi kullanın. Bu standartlar belirsizliği ortadan kaldırır. Kabul edilebilir titreşim ve artık kütle için açık, matematiksel sınırlar oluştururlar.
Üst Hesaplama: İzin verilen maksimum artık dengesizliğin tam olarak hesaplanmasını talep edin. Mühendisler bu değere Üst değer diyorlar. Metal üzerinde izin verilen mutlak maksimum ağır noktayı tanımlar.
Eşik Doğrulaması: Nihai dengeleme raporunun Üst eşiğin oldukça altında kalan dengesizlik gösterdiğini doğrulayın. Sektördeki en iyi uygulamalar genellikle 4W/N formülünü veya daha iyisini hedefler. Nihai kütle günlüğünün uygunluğu matematiksel olarak kanıtlaması gerekir. Bu özel hesaplamaların eksik olduğu bir raporu kabul etmeyin.
Bode ve Nyquist Grafikleri: Yüksek hızlı çalışmadan kapsamlı veri grafikleri gerektirir. Bode, RPM'ye karşı harita titreşim genliğini çizer. Nyquist grafikleri, faz ve genliğin kutupsal koordinatlarını haritalandırır. Titreşim genliğini ve faz açısı stabilitesini doğrulamak için bu grafikleri kullanmanız gerekir. Ekipmanın tüm kritik hızlarda stabil kaldığını kanıtlıyorlar.
Salgı Doğrulaması: Elektriksel ve mekanik salgının (TIR) katı API spesifikasyonlarını karşıladığından emin olun. Bu değerleri doğrudan prob hedef alanlarında ölçün. Toplam gösterge okuması tipik olarak 0,25 milyonun altında kalmalıdır. Yüksek salgı, titreşim izleme sistemine yanlış sinyaller verilmesine neden olur. Yanlış sinyaller normal çalışma sırasındaki gerçek mekanik sorunları maskeler.
Doğru servis sağlayıcının seçilmesi, dengeleme sürecinin güvenliğini ve doğruluğunu belirler. Tesislerin tamamı gerekli altyapıya sahip değildir. Potansiyel satıcıları sistematik olarak değerlendirmelisiniz. Tesis kapasitesine, ekipman doğruluğuna ve veri şeffaflığına odaklanın.
Yüksek hızlı esnek dengeleme, devasa bir altyapı gerektirir. Sağlayıcının meşru bir vakum bunkerini veya döndürme çukurunu işlettiğini doğrulamanız gerekir. Tesislerinin fiziksel ağırlık ve uzunluk sınırlarını kontrol edin. Çukur, özel ekipman boyutlarınızı güvenli bir şekilde karşılamalıdır. Ayrıca tahrik sisteminin yeterli güce sahip olması gerekir. Ağır kütleyi sürekli çalışma hızının %110'una kadar güvenli bir şekilde döndürmelidir. Üniteyi aşırı hıza çıkarmak, bıçakların ve santrifüj kilitlerin mekanik bütünlüğünü test eder.
Doğru dengeleme tamamen hassas enstrümantasyona dayanır. Tüm dengeleme makinesi enstrümantasyonu için güncel, resmi kalibrasyon sertifikalarını talep edin. Ayrıca titreşim probları için kalibrasyon verilerini de talep etmelisiniz. Bu sertifikalar tanınmış ulusal standartlara göre net izlenebilirliği göstermelidir. Süresi dolmuş veya izlenemeyen kalibrasyon, tüm süreci işe yaramaz hale getirir. Şaft dinamiklerini bozan yanlış kütle düzeltmeleri üretir.
Basit 'geçti/başarısız' raporlarını hemen reddedin. Kara kutu raporlaması kötü işçiliği gizler. Satıcı, kapsamlı ön bakiye ve bakiye sonrası günlükleri sağlamalıdır. Başlangıç ciddiyetini anlamak için aldığınız dengesizlik kütle verilerine ihtiyacınız vardır. Düzeltmeyi doğrulamak için son dengesizlik kütle kayıtlarına ihtiyacınız var. Faz açılarına ve geçici titreşim verilerine tam erişim talep edin. Şeffaf raporlama, mühendislik ekibinizin gelecekteki tahmine dayalı bakım için üniteyi doğru bir şekilde temellendirmesine olanak tanır.
Dinamik dengelemenin kesin, matematiksel bir bilim olarak kaldığını yinelemeliyiz. Asla subjektif bir hizmet değildir. Seçtiğiniz yaklaşım, dönen ekipmanınızın kullanım ömrü güvenilirliğini doğrudan belirler. Zorunlu operasyonel tetikleyiciler derhal ilgilenilmesini gerektirir. Düşük hızlı katı düzeltmeler ile yüksek hızlı esnek modal analiz arasındaki ayrımı anlamak, yıkıcı operasyonel arızaları önler. Doğru uygulama, altyapınızı yıkıcı kinetik enerjiden korur.
Sonraki adımlarınız proaktif planlama gerektirir. Karar vericilere yaklaşan kesinti kapsamlarını derhal denetlemelerini tavsiye ediyoruz. Önemli değişiklik gerektiren veya yüksek titreşim eğilimi gösteren üniteleri tanımlayın. Seçtiğiniz hizmet sağlayıcılardan şeffaf Denetim ve Test Planları (ITP'ler) talep edin. Son olarak, sertifikalı vakum tesislerinde uyumlu dengeleme yuvalarını önceden güvence altına alın. Proaktif planlama, kritik varlıklarınızın güvenli ve verimli bir şekilde çalışması için ihtiyaç duydukları teknik bakımı tam olarak almasını sağlar.
C: Statik dengeleme, ağır noktanın sürtünmesiz yataklar üzerinde dururken ünitenin dibe doğru yuvarlanmasına neden olduğu tek düzlemli dengesizliği düzeltir. Dinamik dengeleme, çoklu düzlem ve çift dengesizliğini düzeltir. Yüksek hızlarda dönerken şaftın sallanmasına veya bükülmesine neden olan kuvvetleri çözer.
C: Saha dengeleme yalnızca küçük trim dengelemeye yarar. Taşınabilir aletler kullanarak hafif kütle kaymalarını düzeltir. Büyük dengesizlik, ciddi yay düzeltmesi veya karmaşık modal şekil düzeltmesi kesinlikle özel sert yataklı makineler veya vakumlu eğirme çukurları içeren bir atölye ortamı gerektirir.
C: İşlemin tamamı genellikle 5 ila 10 gün sürer. Bu zaman çizelgesi, titiz bir kurulum, vakum odasının pompalanması ve ardı ardına yüksek hızlı çalışmaların gerçekleştirilmesi anlamına gelir. Kesin süre büyük ölçüde başlangıçtaki dengesizlik şiddetine ve gerekli modal düzeltmelere bağlıdır.
C: Yalnızca belirli yüklerde meydana gelen titreşim genellikle kütle dengesizliğinin ötesinde sorunlara işaret eder. Yaygın suçlular arasında şiddetli termal hassasiyet, yük altında değişen jeneratör hizalaması veya altta yatan temel rezonansı yer alır. Bu sistemik sorunlar dengesizliği taklit eder ancak farklı teşhis ve düzeltici stratejiler gerektirir.


