
Please Choose Your Language


| Adet: | |
|---|---|
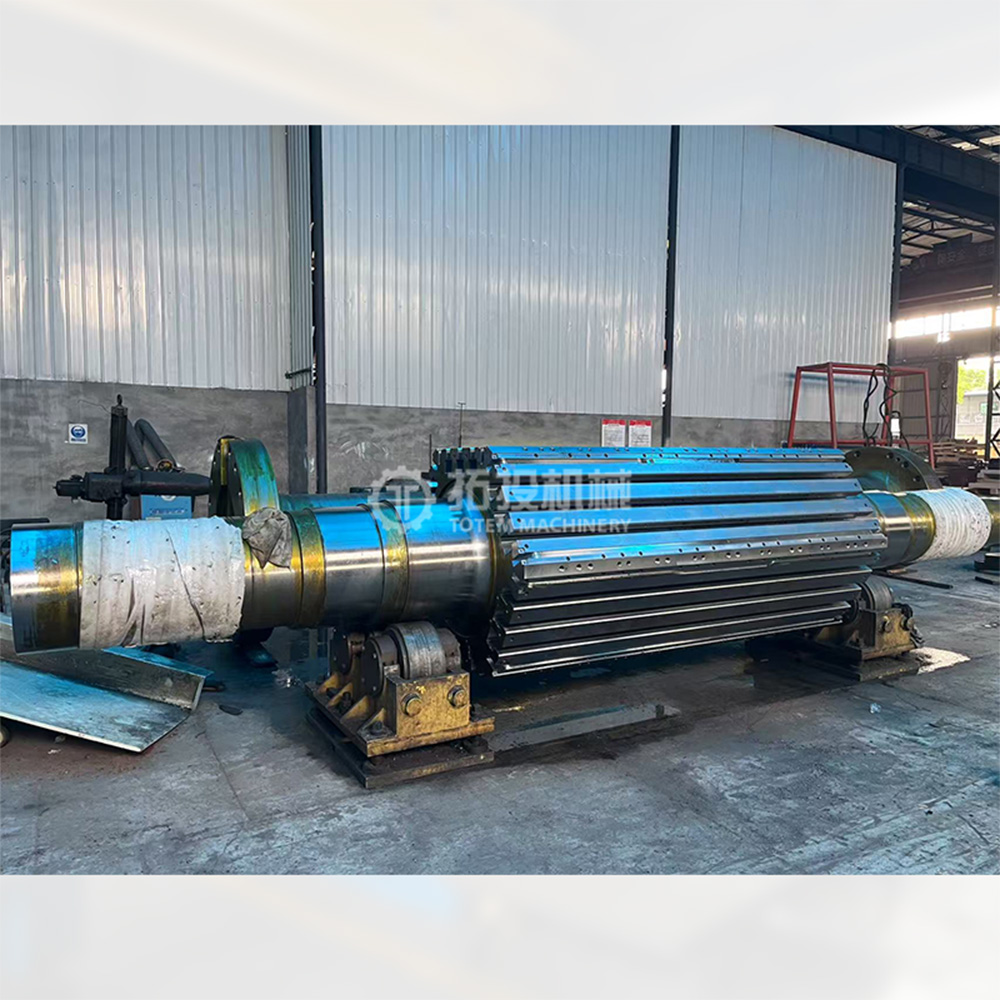
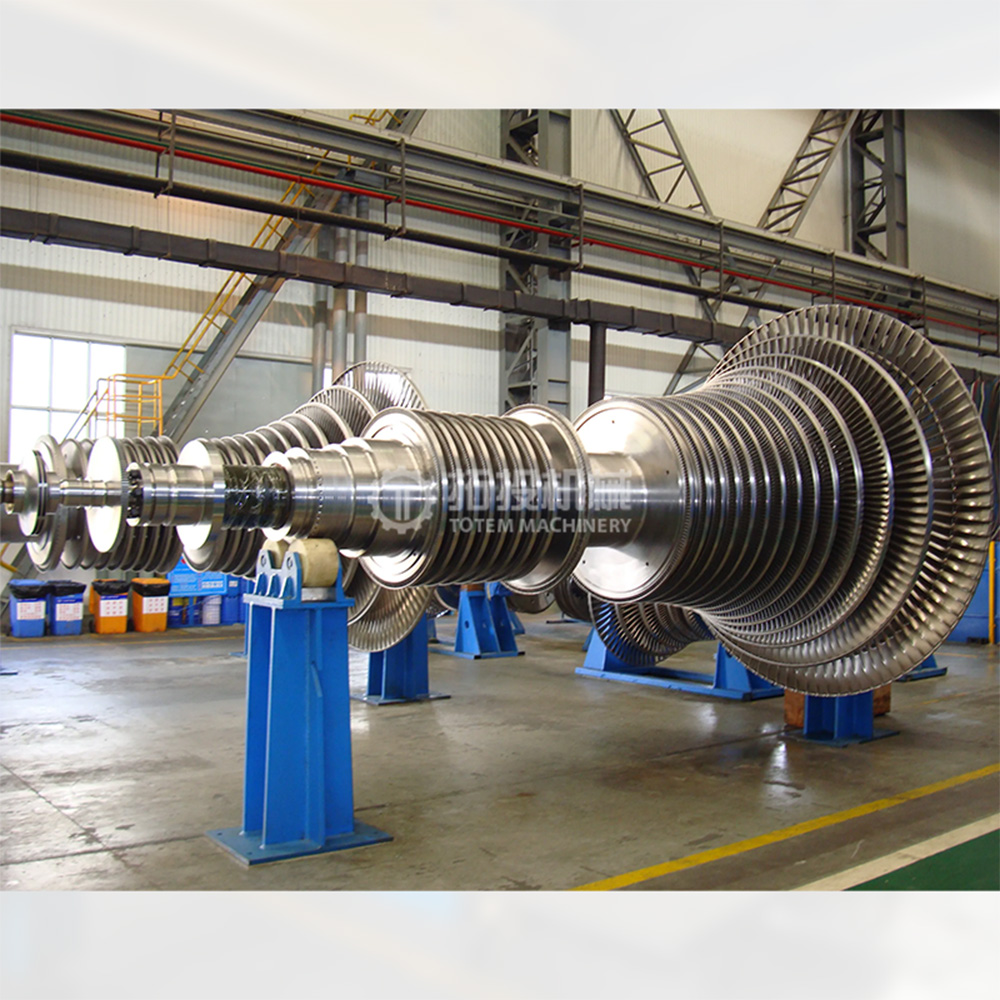
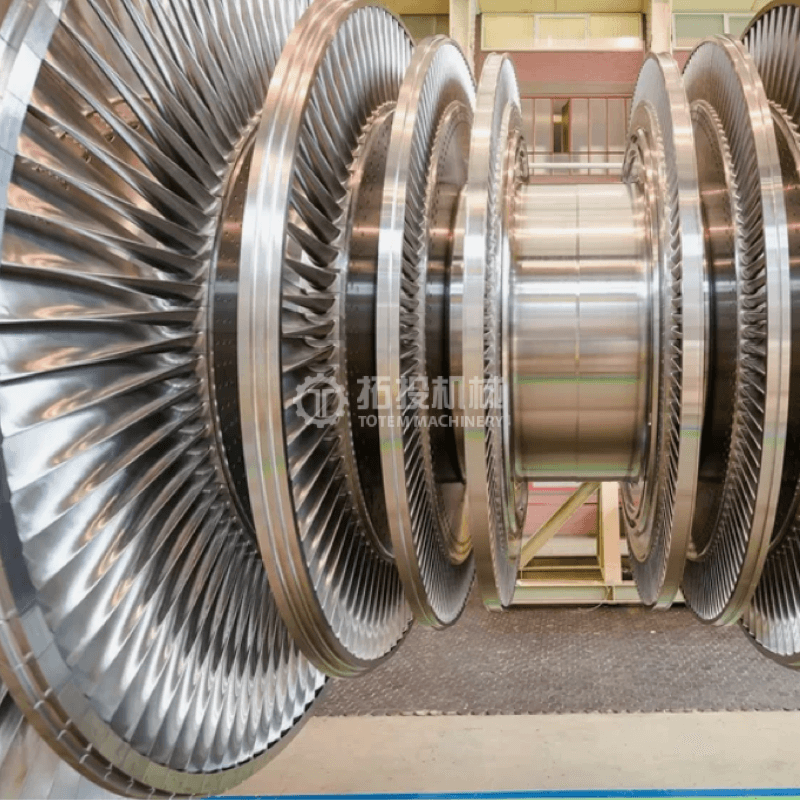
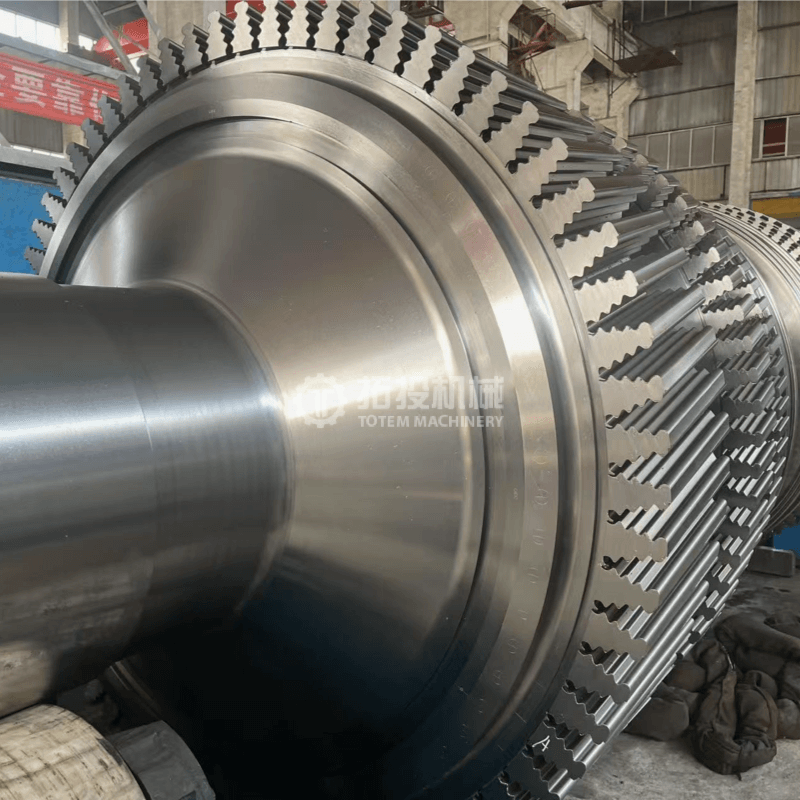
Yüksek basınçlı (HP), orta basınçlı (IP) ve düşük basınçlı (LP) rotor milleri, endüstriyel ve yardımcı buhar türbini sistemlerindeki en kritik yük taşıyan ve güç aktarım bileşenleridir. Türbinin kalbinde çalışan bu dövme rotor milleri, muazzam dönme torkunun iletilmesi, hareketli kanatların güvenli bir şekilde desteklenmesi ve jeneratöre veya tahrik edilen ekipmana istikrarlı bir bağlantının sürdürülmesi de dahil olmak üzere temel işlevleri yerine getirir. Bu şaftların yapısal bütünlüğü, boyutsal kararlılığı ve malzeme güvenilirliği, tüm buhar türbini ünitesinin çalışma güvenliğini, genel termal verimliliğini ve uzun vadeli hizmet ömrünü doğrudan belirler. Mühendislik projeleri ve enerji üretim tesisleri için, uygun şekilde üretilmiş rotor millerinin seçilmesi, bakım kesintilerinin en aza indirilmesi ve zorlu sürekli yükler altında operasyonel risklerin azaltılması açısından hayati öneme sahiptir.
Farklı termal ve mekanik stres bölgelerinde optimum performansı sağlamak için belirli operasyonel ortamlara göre uyarlanmış katı malzeme seçim protokolleri uyguluyoruz. Aşırı termal koşullara maruz kalan HP ve IP rotor milleri için birinci sınıf alaşımlı dövme çelikler, özellikle Cr-Mo-V serisi veya Ni-Cr-Mo serisi çelikler kullanıyoruz . Bu gelişmiş alaşım bileşimleri olağanüstü yüksek sıcaklık dayanımı, üstün sürünme direnci ve mükemmel termal yorulma dayanıklılığı sağlar. Bu, şaftların yüksek sıcaklık, yüksek basınç ve yüksek hızlı buhar akışlarına uzun süre maruz kalsa bile mekanik özelliklerini ve boyutsal doğruluğunu korumasını sağlayarak termal deformasyon riskini önemli ölçüde azaltır.
Bunun tersine, LP rotor milleri farklı mekanik talepler altında çalışır; öncelikle büyük dönme çaplarına, büyük tork aktarımına ve karmaşık değişken gerilimlere dayanır. Bu bileşenler için yüksek dayanımlı düşük alaşımlı çelikler veya özel düşük basınçlı rotor çelikleri kullanıyoruz. Hedeflenen bu malzeme stratejisi, yapısal güç, darbe dayanıklılığı ve stresli korozyon çatlamasına karşı kritik direnç arasında optimum bir denge sağlayarak, yıllarca süren sürekli çalışma boyunca yapısal bütünlükten ödün vermeden yüksek hacimli, düşük basınçlı buhar ortamlarının işlenmesinde son derece güvenilir olmalarını sağlar.
 |
 |
 |
 |
 |
 |
Sıkı uluslararası spesifikasyonların karşılanması, enerji üretim ekipmanı için temel bir gerekliliktir. Buhar türbini rotor millerimiz dahil olmak üzere yerleşik küresel standartlara tam uyumlu olarak titizlikle üretilmektedir . GB, DIN ve ISO spesifikasyonları , belirli proje gereksinimlerine bağlı olarak Her dövme şaft, tam izlenebilirliği sağlamak ve kalite güvence süreçlerinizi desteklemek için kapsamlı kalite belgeleri, malzeme sertifikaları ve ayrıntılı denetim raporlarıyla birlikte teslim edilir.
Standart üretimin ötesinde, kapsamlı özelleştirilmiş mühendislik desteği sağlıyoruz. Özel türbin ünitesi parametrelerinize, çalışma koşullarınıza ve performans hedeflerinize bağlı olarak mühendislik ekibimiz yapısal optimizasyon, malzeme seçimi rehberliği ve üretim fizibilite analizi için değerli bilgiler sunabilir. Bu işbirlikçi yaklaşım, satın alma ekiplerinin ve mühendislerin ekipman tasarımlarını optimize etmelerine yardımcı olarak, nihai rotor milinin, genel proje maliyetlerini kontrol ederken amaçlanan uygulamaya mükemmel şekilde uymasını sağlar.
Olgun dövme uzmanlığı ve sıkı bir kalite yönetim sistemiyle desteklenen HP, IP ve LP buhar türbini rotor millerimiz, modern enerji üretimi için gereken yüksek mukavemeti, olağanüstü güvenilirliği ve uzun hizmet ömrünü sunar. Mükemmel mühendislik uyarlanabilirliği sunarak, onları çok çeşitli zorlu buhar türbini projeleri ve ağır endüstriyel uygulamalar için güvenilir seçim haline getiriyorlar.
Yüksek basınçlı alaşımlı çelik buhar türbini rotor millerimizin üretimi, son derece kontrollü ve karmaşık bir işleme sürecine dayanır. Herhangi bir kesme aleti metale temas etmeden önce, rotor millerine yönelik dövme anahtarlar, eritme, dövme ve ısıl işlemlerde sıkı kontrollere tabi tutulur. Bu temel adımlar, tekdüze bir mikro yapı ve olağanüstü iç yoğunluk sağlamak için titizlikle yürütülür. İç boşlukları ortadan kaldırarak ve erken aşamalarda yapısal homojenliğe ulaşarak hassas işleme için oldukça sağlam bir temel sağlıyoruz. Bu sıkı ön kontrol, daha sonraki ağır malzeme kaldırma sırasında malzeme deformasyonu veya gerilim giderme yamulması riskini önemli ölçüde azaltır ve üretim döngüsü boyunca boyutsal stabilite sağlar.
Temel dövme işlemi hazırlandıktan sonra rotor mili ağır hizmet işleme tesisimize girer. Buhar türbini rotorlarının muazzam fiziksel boyutları ve karmaşık geometrisi, özel ekipman gerektirir. Büyük ölçekli CNC (Bilgisayarlı Sayısal Kontrol) torna tezgahları, ağır hizmet tipi CNC taşlama makineleri ve büyük endüstriyel bileşenler için özel olarak tasarlanmış özel son işlem ekipmanları kullanıyoruz.
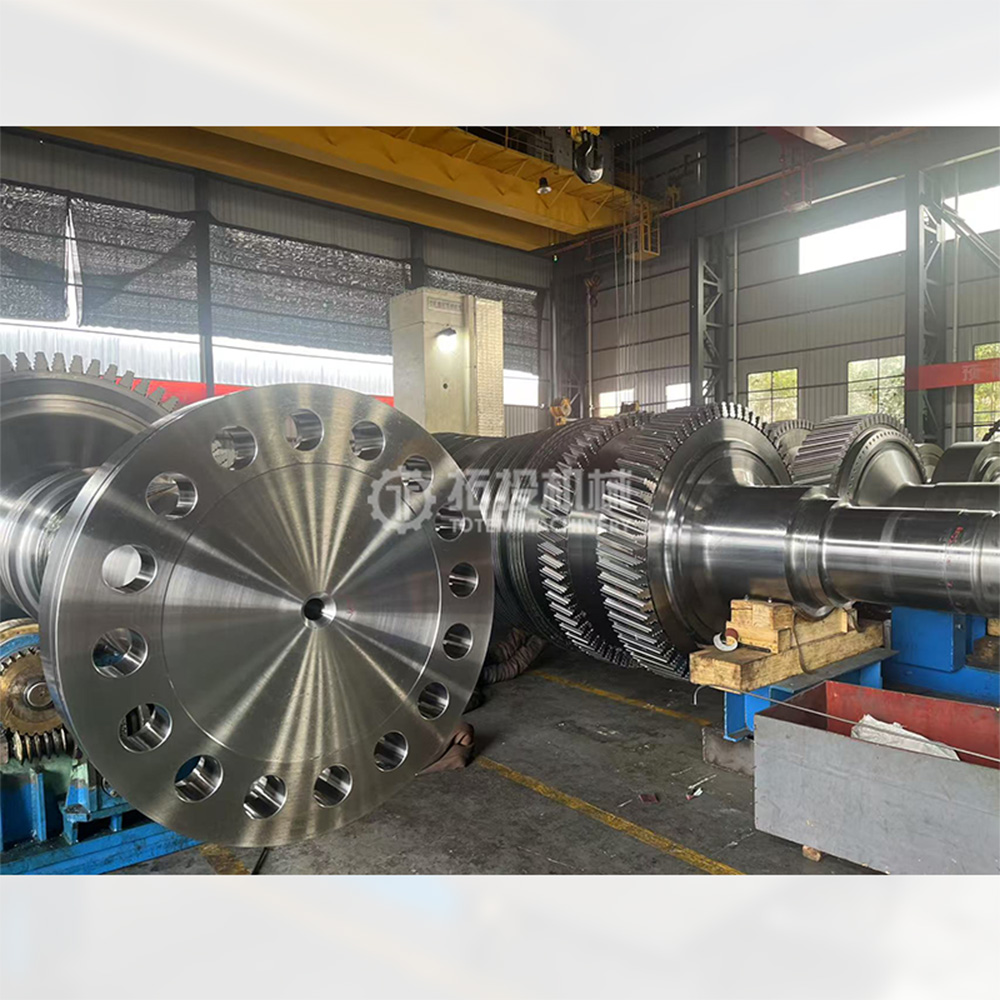
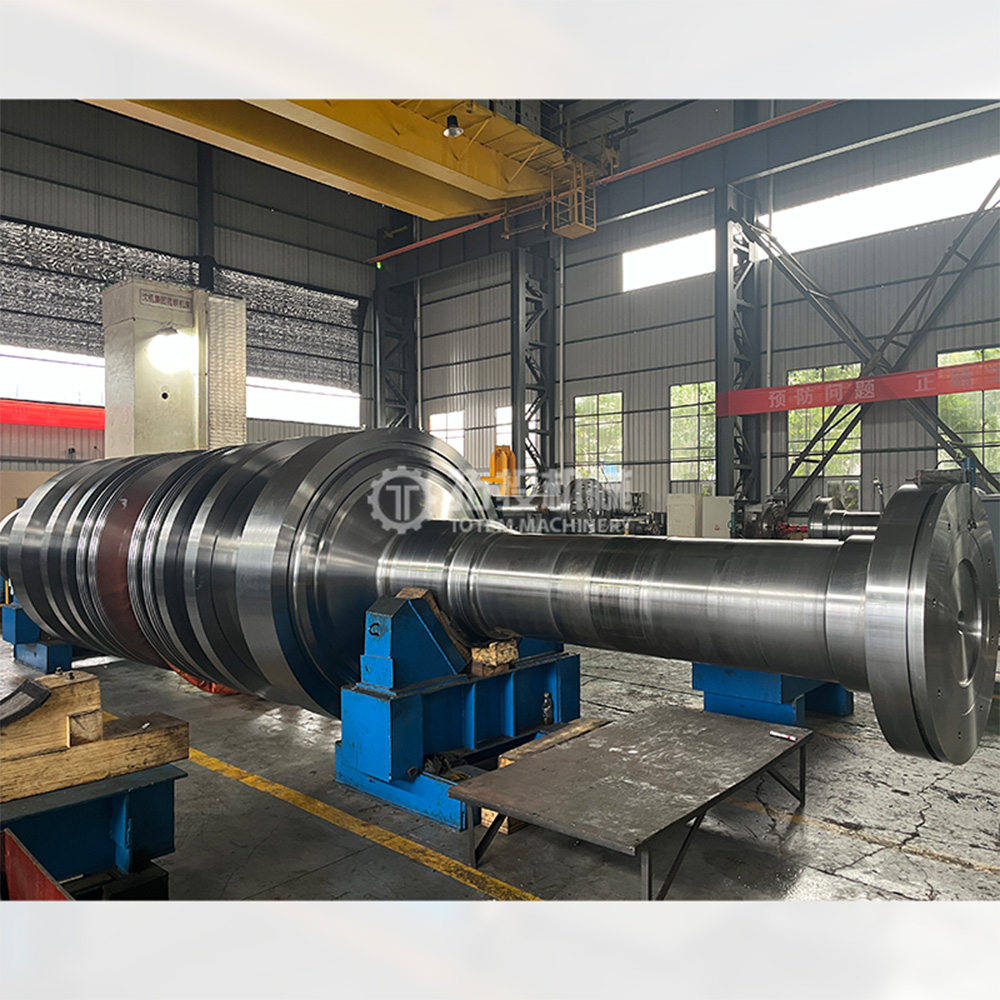
İşleme aşamasında rotor milinin kritik işlevsel alanlarına son derece dikkat edilir. Dönen düzeneğin muazzam ağırlığını taşıyan ve hidrodinamik yataklarla arayüz oluşturan muylu alanları, düzgün dönüş sağlamak için hassas toleranslarla işlenmiştir. Sızdırmazlık bölgeleri, yüksek basınçlı buhar sızıntısını önlemek ve türbin verimliliğini korumak için hayati önem taşıyan sıkı açıklıkları korumak üzere hassas bir şekilde kesilmiştir. Ayrıca disk yerleştirme yüzeyleri ve bağlantı bölümleri mutlak hassasiyetle işlenir. Kaplin bölümlerinin jeneratör rotoruyla doğru şekilde hizalanması gerekir; bu da eksantrik yüklere yol açmadan istikrarlı güç iletimi sağlamak için kusursuz bir uygulama gerektirir.
Yukarıdaki finiş tornalama operasyonlarımızda gösterildiği gibi, kaba işlemeden son finiş işlemeye geçiş dikkatle izlenir. Son tornalama, rotor milinin nihai geometrik özelliklerine yaklaştığı kritik bir aşamadır. Bu aşamada yetenekli operatörlerimiz ve gelişmiş CNC sistemlerimiz, kalan malzemeyi yüksek hassasiyetle çıkarmak için birlikte çalışır. Bu adım, iş parçasının sertleşmesini önlemek ve kalan yüzey gerilimlerini en aza indirerek şaftı son taşlamaya hazırlamak için optimize edilmiş kesme hızları, hassas ilerleme hızları ve özel takımlar gerektirir.
Kapsamlı işleme sürecimizin nihai hedefi, özellikle yuvarlaklık, eş eksenlilik ve yüzey pürüzlülüğü gibi temel geometrik toleranslar üzerinde sıkı kontrol sağlamaktır. Buhar türbinleri gibi yüksek hızlı dönen ekipmanlarda mikroskobik sapmalar bile ciddi operasyonel sorunlara yol açabilir. Yuvarlaklık üzerindeki sıkı kontrol, şaftın yatakları içerisinde eşit şekilde dönmesini sağlayarak sürtünmeyi ve mekanik aşınmayı en aza indirir. Eş eksenlilik çok önemlidir; masif şaftın tüm uzunluğu boyunca işlenmiş tüm çaplar tam olarak ortak bir merkez çizgisini paylaşmalıdır. Bu geometrik doğruluk, optimum dinamik dengeye ulaşmak için gereklidir. Hassas eşeksenlilik olmadığında, rotor yüksek dönme hızlarında şiddetli titreşimler yaşayacak, bu da şaft stabilitesini tehlikeye atacak ve potansiyel olarak ekipmanın aksama süresine yol açacaktır.
Ek olarak, yüzey pürüzlülüğü gelişmiş tornalama ve sonraki taşlama işlemleriyle sıkı bir şekilde kontrol edilir. Muylu ve sızdırmazlık alanlarındaki üstün yüzey kaplaması aşınmayı azaltır, eşleşen bileşenlerin ömrünü uzatır ve buhar türbini sisteminin genel çalışma güvenliğini arttırır. Bu sıkı işleme standartlarını koruyarak, teslim edilen her rotor milinin, modern enerji üretim ortamlarında mevcut olan zorlu dinamik kuvvetlere tamamen dayanabilecek kapasitede olmasını sağlıyoruz.
Tornalamayı Bitir
Tornalamayı Bitir
Tornalamayı Bitir
Ürün Denetimi
Şirketimizin tüm rotor milleri sıkı kalite kontrol prosedürlerine tabidir. Temel üretim aşamaları, gerekli boyut ve performans denetimlerinin yanı sıra Ultrasonik Test (UT) ve Manyetik Parçacık Testi (MT) gibi tahribatsız testleri içerir. İmalatın tamamlanmasının ardından rotorun düzgün, emniyetli ve güvenilir çalışmasını garanti etmek için salgı testi ve pürüzlülük testi yapılır.
Bitme Testi
Pürüzlülük Testi


