ローターの不均衡は、発電システムや産業用駆動システムにおける致命的な故障の主な原因となります。振動が抑制されないとベアリングの摩耗が急速に加速し、必然的に計画外のダウンタイムが発生します。意思決定者は、大規模なメンテナンス イベントの後、重大なジレンマに直面することがよくあります。フィールドバランシング、低速ショップバランシング、または動作速度での高速バランシングを義務付ける必要がありますか?選択を誤ると、運用の安全性が脅かされます。また、時間の経過による深刻な機械的劣化も保証します。
この複雑なプロセスをナビゲートするのに役立つ、ベンダーに依存しないフレームワークを提供します。正確にいつ学べるか 蒸気タービンローターの動的バランス調整は 厳密に必須となります。実行の技術的完全性を検証する方法についても説明します。客観的なデータ要件と厳格な業界標準を理解することで、機器の長期的な信頼性を確保できます。施設の能力を評価し、透明性のあるレポートを要求し、次の大規模な停止に備えて推測を排除する方法を学びます。
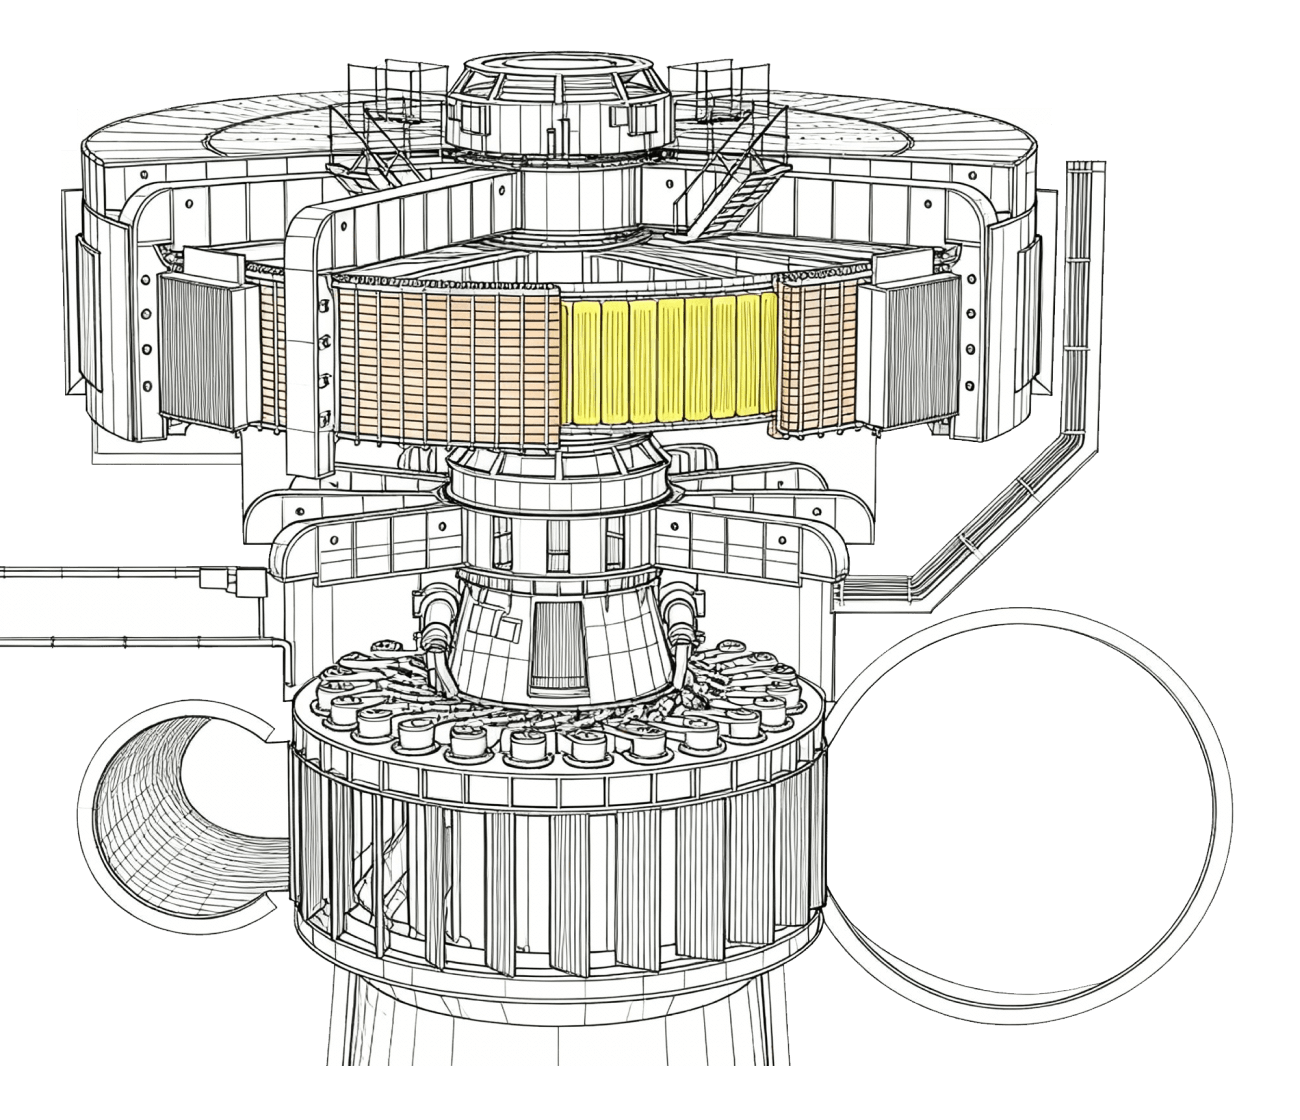
動的バランシングは予防的なものだけではありません。ブレードの再研磨、シャフトの加工、または深刻な熱による反りなどの特定のメンテナンスのトリガーの後には、これが必須です。
低速 (リジッド) バランスと高速 (フレキシブル) バランシングのどちらを選択するかは、動作 RPM、ローターの柔軟性、および臨界速度のしきい値によって異なります。
適切な検証には客観的なデータが必要です。ISO 21940 / API 612 規格への厳密な準拠、透明性のある残留不均衡レポート、および振動位相分析です。
長時間の振動により関連コンポーネントが著しく劣化するため、不均衡の検証には相互作用するコンポーネントの検査を含める必要があります。 蒸気タービン部品、特にベアリングとシール。
オペレーターはバランスの必要性を判断するために推測に頼ることはできません。特定の運用イベントに続いて、動的バランシングを必須要件として扱う必要があります。これらのトリガーを無視すると、重大な機械的故障が発生する可能性があります。これらの必須トリガーを 4 つの主要なカテゴリに分類します。各カテゴリは、機械の質量分布または物理的形状に対する大幅な変更を表します。
修理後および改造: 物理的な変更を行った場合は、ただちにバランスをとる必要があります。このルールは、 カスタマイズされたローターシャフト。これは、再刃付け手順、溶接修理、または機械加工作業にも適用されます。重要な素材を削除または追加すると、重心が移動します。たとえ小さな幾何学的偏差であっても、高速では巨大な遠心力となります。店舗での大幅な介入の後は、このステップをスキップすることはできません。
振動アラームしきい値: 半径方向の振動需要の調査における継続的な増加。ベースライン OEM パラメータに対して振動レベルを監視する必要があります。通常、ピークツーピークが 3 ~ 4 ミルに近づくと、ハード リミットとして機能します。このしきい値は、マシンのサイズと動作速度に大きく依存します。振動によってこれらのアラームが継続的にトリガーされると、内部質量の不均衡が原因である可能性が高くなります。即時修正により、コンポーネントの突然のせん断が防止されます。
熱による曲がりとこすれ: ローターは、異常な動作中に頻繁に永久歪みや曲がりを起こします。水の誘導により、金属表面全体が急速かつ不均一に冷却されます。この現象により、重大な熱歪みが生じます。動作中の放射状の摩擦も局所的なホットスポットを生成します。これらのホットスポットは金属を永久に変形させます。この反りを修正するには、特殊な矯正手順とその後の厳密なバランス調整が必要です。
計画的なオーバーホール: 標準メンテナンス プロトコルにより、大規模な停止範囲のバランス調整が統合されます。停止は、ベースラインを確立するための完璧なウィンドウを提供します。 再組み立て前の蒸気タービンローターシャフト 。プロアクティブなベースライン チェックにより、隠れた質量変化が検出されます。これらにより、ユニットがスムーズに稼働状態に戻ることが保証されます。振動の問題が最終的な起動シーケンス中にのみ発見されることを避けられます。
よくある間違いは、チームが軽微な修理は大量配布に影響を及ぼさないと想定している場合に発生します。小さな溶接や単一のブレードの交換により、動的動作が大幅に変化する可能性があります。物理的介入の後は、常にデフォルトで必須のバランスチェックが行われます。

正しいバランシング方法を選択することが、操作の成功を左右します。バランス技術は、機器特有の柔軟性と動作速度に適合させる必要があります。これらのソリューションを 2 つの異なるカテゴリに分類します。それらの違いを理解することで、重大な運用上の失敗を防ぐことができます。
低速バランシングでは通常、剛体のダイナミクスに対処します。オペレーターは、頑丈な機械でこのプロセスを実行します。機械はアセンブリを比較的低い RPM で回転させます。この速度は、ユニットの最初の臨界速度よりもはるかに低いままです。
このアプローチは、質量中心の補正に厳密に焦点を当てています。モーダルたわみは考慮されていません。このプロセスでは、金属構造が完全に硬いままであることを前提としています。低速メソッドは、小型で剛性の高いユニットに最適です。この方法は、最初の修正ステップとしても使用します。大幅に改造されたユニットを高速施設に移動する前に、低速で事前にバランスをとる必要があります。
最新の大容量蒸気タービンには、高速バランス調整が不可欠になっています。これらの機械は、最初の臨界速度を超えて動作します。これらの重要なしきい値を通過すると、シャフトは物理的に曲がります。この曲がりはモードたわみとして知られています。
低速機械ではモーダルたわみを補正できません。真空スピンピット内で高速バランス調整を行う設備です。真空により風による摩擦がなくなります。これにより、動作速度でのブレードの過熱が防止されます。技術者は複雑なモーダル形状解析を実行します。通常の動作中に発生する正確なたわみでアンバランスを修正します。フレキシブル ユニットでこの高速ステップをスキップすると、確実に大惨事が発生します。動作負荷時の高い振動を保証します。この見落としにより、起動時に即時停止が発生するシナリオが発生します。
表 1: バランス調整アプローチの技術比較
| 機能 | 低速 (リジッド) バランス調整 | 高速 (フレキシブル) バランス調整 |
|---|---|---|
| 動作回転数 | 最初の臨界速度を大幅に下回ります (通常は 100 ~ 500 RPM)。 | 連続動作速度以上 (例: 3600 RPM+) |
| 設備要件 | 標準的な耐荷重バランシングマシン | 真空スピンピット・バンカー設備 |
| 補正フォーカス | 静的重心補正 | モーダル形状とたわみ解析 |
| 主な使用例 | 剛体ユニットまたは初期の事前バランス調整 | 大型ユニットが臨界速度を超えて動作する |
| スキップの危険性 | 剛体ユニットの場合は低い。フレキシブルユニットにとっては致命的 | 動作負荷下での高い振動を保証 |
中央の回転質量のバランスをとることは、問題の一部しか解決しません。バランスの崩れが長引くと、内部の機械にハンマーがかかるように作用します。破壊的な運動エネルギーを隣接するアセンブリに直接伝達します。これらの相互作用するコンポーネントの体系的な監査を実行する必要があります。付随的な摩耗に対処しないと、完璧なバランス調整を行った後でも、機械的な動作が最適ではなくなります。
極端なアンバランスにより、シャフトがサポートに叩きつけられます。この運動エネルギーはジャーナルに直接伝達されます。軸受材料の構造的完全性が低下します。これらのサポートを厳密に検査する必要があります。点検または交換の必要性の概要を説明します。 DIN 滑り軸受 要素。チルトパッドベアリングも綿密な検査が必要です。拭き取り、擦り傷、またはバビット疲労を探します。ユニットが長期間バランスを崩して動作した場合、通常はベアリングの交換が必須です。
アンバランスは軌道偏心を引き起こします。シャフトは拡大された不規則な円軌道を描きます。この拡大された軌道により、金属が内部シールに接触して研磨されます。ラビリンスシールのクリアランスを慎重に確認する必要性について詳しく説明します。ギャップを測定して、OEM 仕様内に収まっていることを確認します。過度にこするとシールの歯が磨耗します。この摩耗により、蒸気の吹き抜けにより大幅な効率損失が発生します。また、内部シールにバビット材料の疲労の兆候がないかどうかも確認する必要があります。シールが劣化すると、内部の圧力境界が損なわれます。
私たちは、不均衡後の回復に対する体系的なアプローチを重視します。ローターを単独でバランス調整するのはよくある間違いです。隣接するすべての摩耗に対処する必要があります 蒸気タービンの 同時部品化。完全にバランスのとれたシャフトを摩耗したベアリングに再組み立てすると、新しい振動モードが生まれます。クリアランスが拡大すると、シャフトが不規則に浮き上がります。ジャーナルに対して完全な非破壊検査 (NDT) を実施します。すべてのクリアランスを注意深く測定します。完全な体系的な監査により、スムーズで信頼性の高いサービスへの復帰が保証されます。
動的バランシングには厳密な客観的データが必要です。サービスプロバイダーからの主観的な保証を受け入れることはできません。成功の経験的証拠を要求する必要があります。私たちは、世界標準への厳格な遵守と透明性のあるデータ報告を通じて成功を定義します。
確立されたグローバルフレームワークに対する検証を義務付ける必要があります。特殊用途の機械の場合は、API 612 への準拠を要求します。この規格は、高度な蒸気ユニットの厳しい動作制限を規定します。さらに、ISO 21940シリーズを施行する。厳格なアプリケーションには ISO 21940-11 を使用してください。柔軟なアプリケーションには ISO 21940-12 を使用してください。これらの標準により、曖昧さが解消されます。これらは、許容可能な振動と残留質量の明確な数学的境界を確立します。
上位計算: 最大許容残留不均衡の正確な計算を要求します。エンジニアはこの値を上限と呼びます。これは、金属上に許容される絶対最大のヘビースポットを定義します。
しきい値の検証: 最終的なバランシング レポートに、上限しきい値を十分に下回る残留アンバランスが示されていることを確認します。業界のベスト プラクティスは通常、4W/N 式以上を目指しています。最終的な質量ログは数学的にコンプライアンスを証明する必要があります。これらの具体的な計算が欠けているレポートは受け入れないでください。
ボード線図とナイキスト線図: 高速実行からの包括的なデータ プロットが必要です。ボード線図は、RPM に対する振動振幅をマッピングします。ナイキスト プロットは、位相と振幅の極座標をマッピングします。振動振幅と位相角の安定性を検証するには、これらのプロットを使用する必要があります。これらは、すべての危険な速度を通じて機器が安定していることを証明します。
振れ検証: 電気的および機械的振れ (TIR) が厳格な API 仕様を満たしていることを確認します。これらの値をプローブのターゲット領域で直接測定します。通常、インジケーターの合計読み取り値は 0.25 ミル未満に維持する必要があります。振れが大きいと、振動監視システムに誤った信号が発生します。誤った信号は、通常の動作中に真の機械的問題を覆い隠します。
適切なサービスプロバイダーを選択することにより、バランシングプロセスの安全性と正確さが決まります。すべての施設が必要なインフラストラクチャを備えているわけではありません。潜在的なベンダーを体系的に評価する必要があります。施設の能力、機器の精度、データの透明性に重点を置きます。
高速で柔軟なバランシングには大規模なインフラストラクチャが必要です。プロバイダーが正規の真空バンカーまたはスピンピットを運営していることを確認する必要があります。施設の体重と長さの制限を確認してください。ピットは、特定の機器の寸法に安全に適合する必要があります。さらに、駆動システムには十分なパワーが必要です。重量物を連続動作速度の 110% まで安全に回転させる必要があります。ユニットを過剰速度にすると、ブレードと遠心ロックの機械的完全性がテストされます。
正確なバランスは、正確な計器に完全に依存します。すべての平衡機計装の最新の正式な校正証明書をリクエストしてください。振動プローブの校正データも要求する必要があります。これらの証明書は、認められた国家基準に対する明確なトレーサビリティを証明する必要があります。期限切れまたは追跡不能なキャリブレーションでは、プロセス全体が役に立たなくなります。誤った質量補正が発生し、シャフトのダイナミクスが損なわれます。
単純な「合格/不合格」レポートを直ちに拒否します。ブラックボックスレポートは出来の悪さを隠します。ベンダーは、包括的なバランス前およびバランス後のログを提供する必要があります。初期の重大度を理解するには、受信したままの不平衡質量データが必要です。修正を確認するには、最終的なアンバランス質量ログが必要です。位相角と過渡振動データへの完全なアクセスを要求します。透明性の高いレポートにより、エンジニアリング チームは将来の予知保全に向けてユニットのベースラインを正確に設定できます。
動的バランシングは依然として正確な数学的科学であることを繰り返し言わなければなりません。それは決して主観的なサービスではありません。選択したアプローチは、回転機器のライフサイクルの信頼性に直接影響します。必須の操作トリガーには即時の対応が必要です。低速の厳密な修正と高速の柔軟なモーダル解析の違いを理解することで、致命的な運用上の障害を防ぐことができます。適切に実行すると、インフラストラクチャが破壊的な運動エネルギーから保護されます。
次のステップには、事前の計画が必要です。意思決定者には、今後の停止範囲を直ちに監査することをお勧めします。大幅な変更が必要なユニットや、振動の傾向が上昇しているユニットを特定します。選択したサービスプロバイダーから透明な検査およびテスト計画 (ITP) を要求します。最後に、事前に認定された真空施設に準拠したバランス スロットを確保してください。プロアクティブなスケジュール設定により、重要な資産が安全かつ効率的に運用するために必要な正確な技術的ケアを受けることができます。
A: 静的バランス調整は、摩擦のないベアリング上に置かれているときに重いスポットによってユニットが下に転がってしまう、単一面の不均衡を修正します。動的バランシングは、マルチプレーンおよびカップルの不平衡を修正します。高速回転時にシャフトがぐらついたりねじれたりする力を解消します。
A: フィールドバランシングは、マイナーなトリムバランシングにのみ機能します。ポータブル機器を使用してわずかな質量シフトを補正します。重大なアンバランス、深刻な反り修正、または複雑なモーダル形状修正には、特殊な耐衝撃機械または真空スピン ピットを備えた工場環境が厳密に必要です。
A: 通常、プロセス全体に 5 ~ 10 日かかります。このタイムラインには、細心の注意を払ったセットアップ、真空チャンバーの真空排気、および連続した高速実行の実行が含まれます。正確な期間は、初期の不均衡の重大度と必要なモーダル修正に大きく依存します。
A: 特定の荷重でのみ発生する振動は、質量の不均衡を超えた問題を示していることがよくあります。一般的な原因としては、深刻な熱感度、負荷による発電機の位置の変化、または根底にある基礎の共振などが挙げられます。これらの体系的な問題はアンバランスを模倣していますが、異なる診断および修正戦略が必要です。


