
Please Choose Your Language
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-08-16 Походження: Сайт
Дисбаланс ротора виступає в якості основної причини катастрофічного збою в системах виробництва електроенергії та промислових приводів. Неконтрольована вібрація швидко прискорює знос підшипників і неминуче викликає незаплановані простої. Люди, які приймають рішення, часто стикаються з критичною дилемою після серйозних заходів з технічного обслуговування. Чи потрібно обов’язково виконувати балансування на робочому місці, низькошвидкісне балансування в цеху чи високошвидкісне балансування на робочих швидкостях? Неправильний вибір загрожує безпеці експлуатації. Це також гарантує серйозну механічну деградацію з часом.
Ми надаємо платформу, яка не залежить від постачальника, щоб допомогти вам орієнтуватися в цьому складному процесі. Ви дізнаєтесь, коли саме динамічне балансування ротора парової турбіни стає суворо обов'язковим. Ми також пояснюємо, як перевірити технічну цілісність виконання. Розуміючи об’єктивні вимоги до даних і суворі галузеві стандарти, ви можете забезпечити довгострокову надійність обладнання. Ви навчитеся оцінювати можливості об’єкта, вимагати прозорого звітування та уникати здогадок під час наступного великого збою.
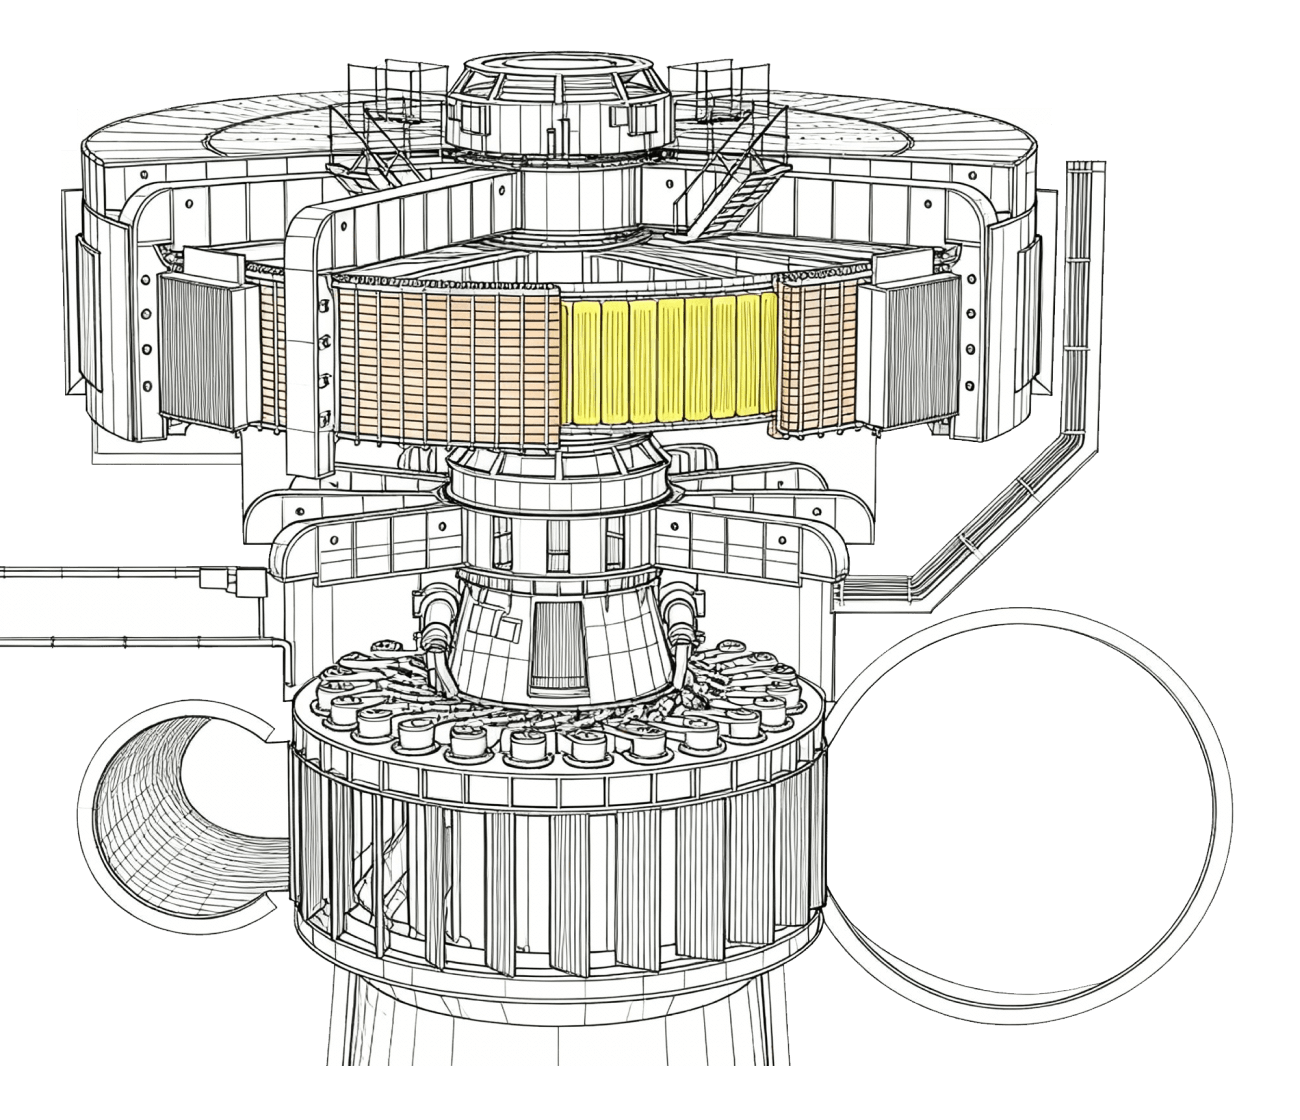
Динамічне балансування – це не лише профілактика; це є обов’язковим після певних тригерів технічного обслуговування, таких як повторне лезо, механічна обробка валу або сильний термічний вигин.
Вибір між низькошвидкісним (жорстким) і високошвидкісним (гнучким) балансуванням залежить від робочих обертів на хвилину, гнучкості ротора та порогових значень критичної швидкості.
Для належної перевірки потрібні об’єктивні дані: суворе дотримання стандартів ISO 21940 / API 612, прозоре звітування про залишковий дисбаланс та аналіз фази вібрації.
Перевірка дисбалансу повинна включати перевірку взаємодіючих компонентів, оскільки тривала вібрація серйозно погіршує пов'язані Деталі парових турбін , зокрема підшипники та ущільнення.
Оператори не можуть покладатися на припущення, щоб визначити потреби в балансуванні. Ви повинні розглядати динамічне балансування як обов’язкову вимогу після певних операційних подій. Ігнорування цих тригерів призводить до серйозних механічних пошкоджень. Ми класифікуємо ці обов’язкові тригери на чотири основні категорії. Кожна категорія представляє значну зміну розподілу маси або фізичної геометрії машини.
Після ремонту та модифікації: Будь-яка фізична зміна потребує негайного балансування. Це правило строго застосовується після встановлення a Індивідуальний вал ротора . Це також стосується процедур повторного леза, ремонту зварювання або механічної обробки. Видалення або додавання значного матеріалу зміщує центр ваги. Навіть незначні геометричні відхилення помножуються на великі відцентрові сили на високих швидкостях. Ви не можете пропустити цей крок після значних втручань у магазині.
Порогові значення вібраційної сигналізації: Стійке збільшення розслідування попиту на радіальну вібрацію. Ви повинні контролювати рівень вібрації порівняно з базовими параметрами OEM. Наближення до 3-4 мілі від піку до піку зазвичай діє як жорстке обмеження. Цей поріг значною мірою залежить від розміру машини та швидкості роботи. Якщо вібрація постійно запускає ці сигнали тривоги, внутрішня масова дисбаланс є дуже ймовірною причиною. Негайна корекція запобігає раптовому зсуву компонентів.
Термічний вигин і тертя: Ротори часто страждають від постійного згинання або викривлення під час ненормальних операцій. Водна індукція призводить до швидкого нерівномірного охолодження поверхні металу. Це явище створює серйозне теплове спотворення. Радіальне тертя під час роботи також створює локальні гарячі точки. Ці гарячі точки постійно деформують метал. Виправлення цього лука вимагає спеціальних процедур випрямлення з суворим балансуванням.
Планові капітальні ремонти: стандартні протоколи технічного обслуговування інтегрують балансування в масштаби основних відключень. Збої забезпечують ідеальне вікно для базового рівня Вал ротора парової турбіни перед повторним складанням. Профілактичні базові перевірки виявляють приховані зміни маси. Вони забезпечують плавне повернення пристрою до роботи. Ви уникаєте виявлення проблем із вібрацією лише під час останньої послідовності запуску.
Поширені помилки трапляються, коли команди припускають, що дрібний ремонт не впливає на масове розповсюдження. Невеликі зварні шви або заміна однієї лопаті можуть суттєво змінити динамічну поведінку. Завжди виконуйте обов’язкову перевірку балансу після будь-якого фізичного втручання.

Вибір правильного методу балансування визначає успіх операції. Ви повинні узгодити техніку балансування з конкретною гнучкістю та робочою швидкістю обладнання. Ми розбиваємо ці рішення на дві різні категорії. Розуміння їх відмінностей запобігає критичним збоям у роботі.
Низькошвидкісне балансування зазвичай стосується динаміки твердого тіла. Оператори виконують цей процес на жорстких машинах. Машина обертає вузол із відносно низькою частотою обертання. Ця швидкість залишається значно нижчою за першу критичну швидкість пристрою.
Цей підхід зосереджений виключно на корекції центру маси. Він не враховує модальне відхилення. Процес передбачає, що металева конструкція залишається ідеально жорсткою. Низькошвидкісні методи ідеально підходять для менших, жорстких блоків. Ми також використовуємо цей метод як початковий крок корекції. Ви повинні попередньо збалансувати сильно модифіковані одиниці на низьких швидкостях, перш ніж перемістити їх на високошвидкісні об’єкти.
Високошвидкісне балансування стає необхідним для сучасних високопродуктивних парових турбін. Ці машини працюють вище своєї першої критичної швидкості. Коли вони проходять через ці критичні пороги, вал фізично згинається. Це згинання відоме як модальне відхилення.
Ви не можете виправити модальне відхилення на низькошвидкісній машині. Підприємства проводять високошвидкісне балансування всередині вакуумної прядильної ями. Вакуум усуває тертя вітру. Це запобігає перегріву лез на робочих швидкостях. Техніки виконують складний модальний аналіз форми. Вони виправляють дисбаланс при точних відхиленнях, які виникають під час нормальної роботи. Пропуск цього високошвидкісного кроку на гнучкому пристрої гарантує катастрофу. Гарантує високу вібрацію при робочому навантаженні. Цей недогляд призводить до миттєвих сценаріїв збою після запуску.
Таблиця 1: Технічне порівняння підходів до балансування
| Функція | Низькошвидкісне (жорстке) балансування | Високошвидкісне (гнучке) балансування |
|---|---|---|
| Робочі обороти | Значно нижче першої критичної швидкості (зазвичай 100-500 об/хв) | Безперервна робоча швидкість або вище (наприклад, 3600 об/хв+) |
| Вимоги до приміщення | Стандартний балансувальний верстат з твердими опорами | Вакуумна центрифужна яма/бункерна установка |
| Корекція фокусу | Корекція статичного центру мас | Аналіз модальної форми та прогину |
| Основний варіант використання | Жорсткі агрегати або початкове попереднє балансування | Великі агрегати, що працюють вище критичних швидкостей |
| Ризик пропуску | Низький для жорстких вузлів; катастрофічні для гнучких блоків | Гарантована висока вібрація при робочому навантаженні |
Балансування центральної обертової маси вирішує лише частину проблеми. Тривалий дисбаланс діє як молоток на внутрішні механізми. Він передає руйнівну кінетичну енергію безпосередньо до сусідніх вузлів. Ви повинні провести системний аудит цих взаємодіючих компонентів. Неврахування побічного зносу призводить до неоптимального механічного ходу навіть після ідеального балансування.
Серйозний дисбаланс змушує вал стукати молотком об опори. Ця кінетична енергія передається безпосередньо до цапф. Це погіршує структурну цілісність матеріалу підшипника. Ви повинні ретельно перевірити ці опори. Окресліть необхідність перевірки або заміни Опорні елементи ковзання DIN . Підшипники з нахилом також потребують ретельного огляду. Подивіться на стирання, подряпину або втому від бабіту. Якщо агрегат тривалий час працював з дисбалансом, заміна підшипника зазвичай є обов’язковою.
Дисбаланс викликає ексцентриситет орбіти. Вал рухається по збільшеній, хаотичній круговій траєкторії. Ця розширена орбіта змушує метал шліфувати внутрішні ущільнення. Деталізуйте необхідність ретельної перевірки зазорів лабіринтових ущільнень. Виміряйте зазори, щоб переконатися, що вони відповідають специфікаціям OEM. Надмірне натирання зношує зуби пломби. Цей знос створює значні втрати ефективності через протікання пари. Необхідно також перевірити внутрішні ущільнення на ознаки втоми бабітового матеріалу. Зіпсовані ущільнення порушують межі внутрішнього тиску.
Ми наголошуємо на системному підході до відновлення після дисбалансу. Балансування ротора окремо є поширеною помилкою. Ви повинні звернути увагу на знос усіх прилеглих Частини парової турбіни одночасно. Повторна установка ідеально збалансованого вала в зношені підшипники створює нові режими вібрації. Збільшені зазори дозволяють валу нерівномірно плавати. Провести повний неруйнівний контроль (NDT) журналів. Ретельно виміряйте всі зазори. Повний системний аудит гарантує плавне та надійне повернення до роботи.
Для динамічного балансування потрібні суворі об'єктивні дані. Ви не можете прийняти суб'єктивні запевнення від постачальників послуг. Ви повинні вимагати емпіричних доказів успіху. Ми визначаємо успіх через суворе дотримання світових стандартів і прозоре звітування даних.
Ви повинні вказати обов’язкову перевірку за встановленими глобальними рамками. Для машин спеціального призначення вимагайте відповідності API 612. Цей стандарт диктує суворі експлуатаційні обмеження для передових парових установок. Крім того, забезпечити дотримання серії ISO 21940. Використовуйте ISO 21940-11 для жорстких застосувань. Використовуйте ISO 21940-12 для гнучких застосувань. Ці стандарти усувають двозначність. Вони встановлюють чіткі математичні межі допустимої вібрації та залишкової маси.
Надмірний розрахунок: Вимагайте точного розрахунку максимально допустимого залишкового дисбалансу. Інженери називають це значення Uper. Він визначає абсолютну максимальну допустиму важку пляму на металі.
Перевірка порогового значення: переконайтеся, що остаточний звіт про балансування показує залишковий дисбаланс значно нижче верхнього порогового значення. Передові практики галузі зазвичай спрямовані на формулу 4W/N або кращу. Остаточний журнал маси повинен підтвердити відповідність математично. Не приймайте звіт без цих конкретних розрахунків.
Графіки Боде та Найквіста: Вимагайте повних графіків даних із високошвидкісного прогону. Боде будує карту амплітуди вібрації в залежності від частоти обертання. Графіки Найквіста відображають полярні координати фази та амплітуди. Ви повинні використовувати ці графіки для перевірки амплітуди вібрації та стабільності фазового кута. Вони доводять, що обладнання залишається стабільним на всіх критичних швидкостях.
Перевірка биття: переконайтеся, що електричне та механічне биття (TIR) відповідає суворим специфікаціям API. Виміряйте ці значення безпосередньо на цільових ділянках зонда. Загальне показання індикатора зазвичай має залишатися нижче 0,25 мілі. Високе биття вносить помилкові сигнали в систему моніторингу вібрації. Помилкові сигнали маскують справжні механічні проблеми під час нормальної роботи.
Вибір правильного постачальника послуг визначає безпеку та точність процесу балансування. Не всі заклади мають необхідну інфраструктуру. Ви повинні систематично оцінювати потенційних постачальників. Зосередьтеся на можливостях закладу, точності обладнання та прозорості даних.
Високошвидкісна гнучка балансування вимагає масивної інфраструктури. Ви повинні переконатися, що постачальник використовує законний вакуумний бункер або котлован. Перевірте обмеження фізичної ваги та довжини їх закладу. Котлован повинен безпечно відповідати габаритам конкретного обладнання. Крім того, система приводу повинна мати достатню потужність. Він повинен безпечно обертати важку масу до 110% безперервної робочої швидкості. Переведення пристрою на перевищення швидкості перевіряє механічну цілісність лопатей і відцентрових замків.
Точне балансування повністю залежить від точних приладів. Вимагайте актуальні офіційні сертифікати калібрування для всіх інструментів балансувальних машин. Ви також повинні запитати дані калібрування для їхніх вібраційних зондів. Ці сертифікати повинні демонструвати чітку простежуваність до визнаних національних стандартів. Прострочене калібрування або калібрування, яке не можна відстежити, робить увесь процес марним. Це створює помилкові корекції маси, які руйнують динаміку вала.
Негайно відхиляйте прості звіти «пройшов/не пройшов». Звіти чорної скриньки приховують погану якість роботи. Постачальник повинен надати вичерпні журнали до та після балансу. Вам потрібні отримані дані про масу дисбалансу, щоб зрозуміти початкову серйозність. Щоб перевірити виправлення, вам потрібні останні журнали маси дисбалансу. Вимагайте повного доступу до даних про фазові кути та перехідні вібрації. Прозорі звіти дозволяють вашій команді інженерів визначити точні базові параметри пристрою для майбутнього прогнозованого технічного обслуговування.
Ми повинні повторити, що динамічне балансування залишається точною математичною наукою. Це ніколи не є суб’єктивною послугою. Підхід, який ви обираєте, безпосередньо визначає надійність життєвого циклу вашого обертового обладнання. Обов'язкові оперативні тригери вимагають негайної уваги. Розуміння розриву між низькошвидкісними жорсткими корекціями та високошвидкісним гнучким модальним аналізом запобігає катастрофічним операційним збоям. Правильне виконання захищає вашу інфраструктуру від руйнівної кінетичної енергії.
Ваші наступні дії вимагають проактивного планування. Ми радимо особам, які приймають рішення, негайно перевірити масштаби майбутніх відключень. Визначте будь-які агрегати, які потребують суттєвої модифікації або демонструють тенденції підвищеної вібрації. Вимагайте від обраних вами постачальників послуг прозорих планів перевірки та тестування (ITP). Нарешті, завчасно забезпечте відповідні балансувальні слоти в сертифікованих вакуумних установках. Проактивне планування гарантує, що ваші критичні активи отримають точне технічне обслуговування, яке їм необхідно для безпечної та ефективної роботи.
A: Статичне балансування виправляє дисбаланс в одній площині, коли важка пляма змушує пристрій скочуватися на дно, коли він спирається на підшипники кочення. Динамічне балансування виправляє багатоплощинний і парний дисбаланс. Він усуває сили, які спричиняють хитання або скручування валу під час обертання на високих швидкостях.
Відповідь: Польове балансування служить лише для незначного тримування. Він коригує незначні зсуви маси за допомогою портативних інструментів. Значний дисбаланс, серйозна корекція лука або складна модальна корекція форми суворо вимагають середовища цеху зі спеціальними жорсткими машинами або вакуумними центрифугами.
В: Весь процес зазвичай займає від 5 до 10 днів. Цей графік передбачає ретельне налаштування, відкачування вакуумної камери та проведення послідовних високошвидкісних запусків. Точна тривалість значною мірою залежить від початкової тяжкості дисбалансу та необхідних модальних корекцій.
A: Вібрація, яка виникає лише при певних навантаженнях, часто вказує на проблеми, окрім дисбалансу маси. Загальні причини включають сильну температурну чутливість, зміщення вирівнювання генератора під навантаженням або базовий резонанс фундаменту. Ці системні проблеми імітують дисбаланс, але вимагають інших діагностичних і коригувальних стратегій.


