
Please Choose Your Language
Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-08-17 Походження: Сайт
Поперечна головка функціонує як життєво важливий механічний вузол обертового обладнання. Він перетворює силу обертання колінчастого вала в чистий лінійний рух, необхідний для стиснення. Коли знос хрестовини поршневого компресора перевищує встановлені допуски, це ініціює сильну ланцюгову реакцію. Ця деградація викликає каскад механічних несправностей у всій трансмісії та порушує критичне центрування циліндрів. Незапланований простой швидко настає. Об’єкти стикаються з вторинним пошкодженням пов’язаних компонентів і різко збільшують витрати на технічне обслуговування. Ми розробили цей посібник, щоб допомогти вам ефективно впоратися з цими проблемами. Ми надаємо інженерам, що змінюють обладнання, і менеджерам з технічного обслуговування базу, засновану на фактичних даних, для польового виконання. Ви навчитеся точно діагностувати знос і виконувати точні перевірки зазорів. Ми також пропонуємо чіткі параметри для прийняття рішень щодо ремонту чи заміни для відновлення надійності.
Виявлення першопричини. Більшість зносу крейцкопфа спричинено несправністю мастила, серйозним зсувом або неправильними зазорами шатунів, а не властивими дефектами матеріалу.
Точна перевірка: Перевірка зазорів між верхньою та нижньою хрестовиною та направляючою за допомогою відповідних приладів (щупів, циферблатних індикаторів) не підлягає обговоренню для оцінки базового стану.
Систематичний вплив: надмірне зношування не виділяється; це безпосередньо впливає на биття штока поршня компресора та прискорює руйнування сальника.
Стратегія пошуку: Вибір запасних частин газового поршневого компресора потребує оцінки постачальників на цілісність матеріалу (наприклад, якість бабіту), точність розмірів і документально підтверджену відповідність стандартам OEM або API.
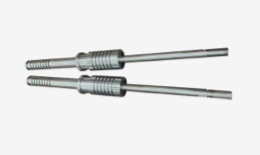
Поперечна головка виконує вузькоспеціалізовану функцію в рамі компресора. Він поглинає надзвичайні бічні сили, створювані обертовим колінчастим валом. Поглинаючи ці бічні навантаження, він підтримує справжню лінійну траєкторію Шток поршня компресора . Без нормально функціонуючої хрестовини обертальні сили штовхали б шток прямо в стінки циліндра, знищуючи машину за лічені хвилини. Здорова крейцкопфа плавно ковзає по гідродинамічній масляній плівці, зберігаючи контакт металу з металом на нульовому рівні.
Коли зазори виходять за допустимі межі, починається руйнівний ефект доміно. Спочатку ви помітите звукові зміни та посилення вібрації. Ось як збиток поширюється системою:
Стук і вібрація: надмірний зазор дозволяє хрестовині вдарятися об верхню та нижню напрямні під час зміни навантаження. Цей удар створює чіткий стукіт і посилає ударні хвилі через раму.
Передача напруги: кінетична енергія від цих ударів не розсіюється нешкідливо. Він переходить безпосередньо до Шатун компресора та підшипник штифта крейцкопфа, що створює ризик передчасної втомної поломки.
Прискорений знос компонентів: коли хрестовина нахиляється вертикально, приєднаний стрижень також зміщується з центру. Це відхилення агресивно знищує сальникові кільця поршневого штока, подряпини на гільзах циліндрів і пошкоджує хомути.
Механічна деградація безпосередньо призводить до серйозних операційних ризиків. Зношена хрестовина заважає поршню досягти оптимальної геометрії ходу, значно знижуючи загальну об’ємну ефективність. Якщо його не зупинити, безперервне стукіт загрожує катастрофічним виходом з ладу блоку живлення. Зламана хрестовина або зламаний шатун проникнуть у раму компресора, що призведе до викиду небезпечного газу та тривалого часу роботи.
Розуміння того, чому хрестовини виходять з ладу, дозволяє впровадити кращі профілактичні заходи. Збої рідко трапляються через неякісне виготовлення. Майже завжди вони є результатом несприятливих умов експлуатації.
Поперечна головка повністю покладається на змащення під тиском. Недостатній потік масла миттєво порушує гідродинамічну плівку, що відокремлює черевик від направляючої. Коли в'язкість масла падає занадто низько або якщо в системі недостатньо тиску, бабітова накладка безпосередньо контактує з чавунною напрямною. Це призводить до негайного бабітового протирання та глибоких зазубрин. Забруднення твердими частинками також становить серйозну загрозу. Бруд, металева стружка чи розкладений нафтовий осад діють як наждачний папір, що застряг між рухомими поверхнями.
Коливання температури масла ще більше ускладнюють змащування. Високі температури розріджують масло, зменшуючи товщину плівки. Холодний запуск подає густе, неподатливе масло, яке не може проникнути крізь вузькі зазори в напрямній хрестовини, що призводить до сухого тертя протягом критичних перших хвилин роботи.
Точне вирівнювання визначає справність компресора. Невідповідність циліндра до рами змушує хрестовину рухатися 'сильно' з одного боку напрямної. Цей локальний тиск розриває масляну плівку та спричиняє нерівномірний знос. Як правило, ви побачите сильне стирання в одному куті башмака хрестовини, тоді як протилежна сторона виглядає незайманою.
Зовнішні фактори також спричиняють зміщення. Осідання фундаменту з часом може фізично скрутити раму компресора. Подібним чином нерівномірне підвищення температури між гарячим циліндром і картером охолоджувача може спотворити напрямну хрестовини, затиснувши Збірка блоку траверси під час роботи.
Компресори розроблені для певного складу та тиску газу. Поглинання рідини (закидання) вводить нестисливі рідини в циліндр. Це створює значні стрибки тиску, які різко штовхають башмаки хрестовини на напрямні. Постійна робота навантажень вище номінального газового стрижня сильно навантажує весь вузол.
Деградація внутрішніх компонентів також змінює розподіл навантаження. Зношені штифти хрестовини або несправні втулки шатуна дозволяють хрестовині трохи нахилятися під час ходу. Цей нахил концентрує тисячі фунтів сили на крихітній площі поверхні, швидко руйнуючи бабітовий матеріал.

Точна перевірка відокремлює надійну роботу від повторюваних збоїв. Ви повинні встановити суворі протоколи вимірювань під час кожного капітального ремонту.
Почніть з ретельного візуального огляду. Очистіть башмаки хрестовини та огляньте бабітові поверхні. Подивіться на відшарування, вкраплене сміття або широкі гладкі плями, які вказують на витирання. Зверніть особливу увагу на краї, оскільки навантаження на краї вказує на серйозне зміщення.
Лише візуальних перевірок основної конструкції недостатньо. Ви повинні виконати магнітно-порошкову інспекцію (MPI) або випробування на проникнення барвника основного блоку. Ці випробування виявляють мікроскопічні тріщини навколо отвору шпильки та різьбового з’єднання. Знайти кряк тут означає, що компонент засуджено.
Вимірювання зазору вимагає спеціальних інструментів і твердої руки. Вам знадобляться довгі щупи (принаймні 12 дюймів), точні мікрометри та циферблатні індикатори.
Дотримуйтеся цієї процедури, щоб точно виміряти зазори:
Розташуйте хрестовину: перекидайте компресор, доки хрестовина не опиниться у внутрішній мертвій точці (IDC).
Виміряйте верхні зазори: вставте довгий щуп між верхнім башмаком хрестовини та верхньою напрямною. Посуньте його за всіма чотирма кутами (спереду, ззаду, ліворуч, праворуч). Запишіть вимірювання.
Виміряйте нижні зазори: повторіть процес щупа для нижнього черевика. (Примітка: нижній зазор часто дорівнює нулю, якщо вузол спирається на нижню напрямну, але ви повинні це перевірити).
Змініть положення та повторіть: відрегулюйте компресор до зовнішньої мертвої точки (ODC) і повторіть вимірювання, щоб перевірити конусність або викривлення напрямної.
Перевірте бічні зазори: Використовуйте стандартний щуп, щоб виміряти зазор між стороною хрестовини та напрямними, щоб забезпечити бічний допуск.
Для оцінки цих допусків потрібен посібник OEM. Порівняйте свої вимірювані дані з базовими характеристиками. Загальна найкраща практика передбачає, що якщо зазори перевищують максимум OEM на 50%, ви повинні втрутитися.
Біття штока служить відмінним вторинним індикатором справності хрестовини. Помістіть циферблатний індикатор на шток біля упаковки. Прокрутіть компресор на повний оборот. Контролюйте як горизонтальне, так і вертикальне відхилення. Велике вертикальне биття зазвичай вказує на знос башмака нижньої хрестовини. Велике горизонтальне биття вказує на невідповідність напрямної хрестовини або сильно зведений блок хрестовини.
Таблиця оцінки зазору хрестовини та биття
| Тип вимірювання | Спостережений симптом | Ймовірна основна причина | Необхідні дії |
|---|---|---|---|
| Вертикальне биття стрижня | Перевищує 0,002 дюйма на дюйм ходу | Знос нижнього черевика хрестовини або падіння напрямної | Перевірити товщину бабіту; прокладіть або замініть взуття. |
| Горизонтальне биття стрижня | Перевищує 0,0015 дюйма на дюйм ходу | Неспіввісність рами з циліндром | Виконайте лазерне вирівнювання циліндра та напрямної хрестовини. |
| Зазор верхньої напрямної | Розрив перевищує максимальний OEM на >0,005' | Протирання бабіту або неправильна установка башмака | Зніміть колодку, виміряйте товщину, перевірте цілісність отвору штифта. |
| Зазор бічної направляючої | Тісний з одного боку, надмірний з іншого | Термічна деформація або скручування основи | Перевірте прогин полотна рами; перевірити фундаментні болти. |
Коли ви виявляєте неприпустимий знос, ви стикаєтеся з критичним рішенням. Ви ремонтуєте існуючий компонент чи купуєте новий? Неправильний вибір призводить до марної витрати бюджету або повторних невдач.
Ремонт башмака крейцкопфа є дуже вигідним варіантом за певних умов. Якщо ви помітите знос рано, ви можете виявити лише незначні подряпини на бабіті. Поки чавунний або сталевий конструкційний башмак, що лежить під ним, залишається повністю неушкодженим, ремонт має сенс.
Коли ваш графік простою дозволяє, ви можете відправити зношене взуття в спеціалізований механічний цех. Вони розплавлять старий матеріал і знову заливають новий бабіт за допомогою техніки відцентрового лиття. Після заливки вони повертають взуття до стандартних розмірів. Якщо ваші напрямні хрестовини сильно зношені, майстерня може обробити напрямні та залити бабіт великого розміру на черевики, щоб відновити заводські зазори.
Деякі пошкодження перетинають точку неповернення. Ви повинні замінити вузол, якщо ви виявите глибокі подряпини, які поглинають сталеву основу. Структурні тріщини, виявлені під час тестування MPI, вимагають негайної заміни. Ви не можете безпечно зварити тріснутий блок хрестовини.
Сильне подовження отвору штифта також вимагає заміни. Якщо отвір, який утримує штифт хрестовини, набуває овальну форму через удари, він ніколи більше не зможе надійно утримувати штифт. Нарешті, порівняйте терміни виконання робіт. Якщо вартість і час очікування на спеціалізований ремонт перевищують закупівлю нового, готового до відвантаження компонента, заміна виграє.
Вибір правильного постачальника для Частини газового поршневого компресора вимагають суворої ретельності. Спочатку оцініть постачальників на основі стандартів матеріалів. Вони повинні надати перевірку складу свого бабіту (як правило, з високим вмістом олова ASTM B23 клас 2) і металургії блоку.
Вимагайте сертифікації розмірів. Постачальник повинен підтвердити суворе дотримання OEM геометричних допусків. Нарешті, оцініть їх доступність і підтримку. Шукайте постачальників, які пропонують швидкі терміни виконання, власну інженерну підтримку та надійні умови гарантії на свої замінні вузли.
Ремонт зламаної хрестовини вирішує миттєву проблему. Оновлення стратегії обслуговування запобігає повторенню цього.
Сучасні датчики усувають здогади. Використовуйте датчики вібрації рами для моніторингу змін механічних частот. Акустичний моніторинг може виявити стукіт на ранній стадії за тижні до того, як його почує людське вухо. Звичайний аналіз масла є настільки ж критичним. Підшипники зношуються такими металами, як олово, свинець, мідь і залізо. Раптовий стрибок рівня олова або свинцю дає вам завчасне попередження про те, що бабіт крейцкопфа несправний.
Те, як ви збираєте машину, визначає, як довго вона працюватиме. Використовуйте методи лазерного вирівнювання під час капітального ремонту, щоб переконатися, що циліндр, напрямна та рама сидять ідеально правильно. Відмовтеся від застарілих дротових методів. Переконайтеся, що ваші механіки використовують належні специфікації крутного моменту та гідравлічне натягування болтів шатуна та гайок хрестовини. Надмірне затягування спотворює вузол і затискає ходові зазори.
Дані забезпечують надійність. Документуйте свої показники кліренсу під час кожного повороту. Створіть історичну базу даних про верхні, нижні та бічні зазори. Ці дані встановлюють точні тенденції зносу. Зрозумівши конкретну швидкість зносу вашого компресора, ви зможете передбачити майбутні інтервали заміни та заздалегідь замовити запчастини.
Управління зносом траверси поршневого компресора має важливе значення для підтримки повної надійності обладнання. Поперечна головка з'єднує силовий кінець з компресійним кінцем; будь-який збій тут ставить під загрозу всю машину. Ретельна перевірка з використанням точних інструментів у поєднанні з ретельним аналізом першопричини запобігає повторним і небезпечним збоям. Уважно стежте за змащенням, дотримуйтеся суворих допусків на центрування та ніколи не ігноруйте надмірне биття штока.
Подальші дії для вашого закладу:
Запровадьте обов’язковий протокол вимірювання зазору за допомогою довгих щупів під час наступного планового відключення.
Створіть програму відбору проб нафти, зосереджену на відстеженні тенденцій вмісту олова та свинцю.
Перевірте свій поточний запас запасних черевиків і блоків, щоб переконатися, що вони відповідають суворим специфікаціям матеріалів API/OEM.
Проконсультуйтеся з інженерами спеціалізованого ротаційного обладнання, якщо ваш компресор демонструє хронічне, незрозуміле биття штока.
A: Він залежить від розміру рами, OEM і робочої температури, але зазвичай коливається від 0,005 до 0,015 дюйма (або певних метричних еквівалентів OEM). Завжди орієнтуйтеся на інструкцію до конкретного компресора щодо базових і засуджувальних обмежень.
A: Надмірний зазор хрестовини дозволяє вертикально або бічний рух, що призводить до відхилення поршневого штока. Це биття передчасно зношує ущільнення штока, призводить до витоків газу та може забити циліндр.
Відповідь: Так, якщо структурний матеріал, що лежить в основі блоку хрестовини, не пошкоджений, черевик часто може бути повторно бабітований, оброблений та переобладнаний до належних допусків у кваліфікованому цеху.
A: Поломка штифта зазвичай спричинена недостатньою мастилом, надмірним зазором у втулці шатуна компресора або екстремальними реверсивними навантаженнями, які перешкоджають правильному утворенню масляної плівки.


