
Please Choose Your Language
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-06-08 उत्पत्ति: साइट
भारी-भरकम मशीनरी के रखरखाव के लिए इंजीनियरों और खरीद टीमों को लगातार तीव्र दबाव का सामना करना पड़ता है। आपको विश्वसनीय यांत्रिक सिद्धांतों, स्पष्ट परिचालन सीमाओं और द्रव फिल्म बीयरिंगों के लिए सख्त सोर्सिंग मानदंडों की आवश्यकता है। उच्च गति वाले औद्योगिक संचालन अप्रत्याशित विफलताओं या विस्तारित आउटेज को बर्दाश्त नहीं कर सकते।
टर्बाइन, कंप्रेसर और बड़ी मोटर जैसे उच्च-लोड उपकरणों में अनियोजित डाउनटाइम अविश्वसनीय रूप से महंगा है। महंगे रोटर शाफ्ट की सुरक्षा के लिए सही असर वाली सामग्री का चयन या मरम्मत करना अत्यंत महत्वपूर्ण हो जाता है। आपको इन कठिन परिचालन स्थितियों के तहत अधिकतम उपकरण दीर्घायु सुनिश्चित करना होगा।
यह मार्गदर्शिका द्रव फिल्म प्रणालियों का संपूर्ण तकनीकी और व्यावसायिक विवरण प्रदान करती है। हम परिचालन यांत्रिकी, विफलता की पहचान और कठोर आपूर्तिकर्ता मूल्यांकन पर गहराई से ध्यान केंद्रित करेंगे। आप सीखेंगे कि इन महत्वपूर्ण घटकों को ठीक से कैसे निर्दिष्ट, निरीक्षण और स्रोत बनाया जाए।
मुख्य कार्य: बैबिट बियरिंग घर्षण को कम करने और महत्वपूर्ण, उच्च लागत वाले रोटर शाफ्ट को क्षति से बचाने के लिए नरम मिश्र धातु अस्तर और हाइड्रोडायनामिक स्नेहन पर निर्भर करता है।
रणनीतिक लाभ: रोलिंग-एलिमेंट बीयरिंग की तुलना में बेहतर एम्बेडेबिलिटी और अनुरूपता प्रदान करता है, जो उन्हें उच्च गति, भारी भार वाले औद्योगिक वातावरण के लिए आदर्श बनाता है।
रखरखाव की वास्तविकता: यदि स्नेहन से समझौता किया जाता है तो 'पोंछने' और थकान की आशंका; कठोर तेल फिल्म निगरानी की आवश्यकता है।
सोर्सिंग मानदंड: मरम्मत (पुनः डालना) बनाम प्रतिस्थापन का मूल्यांकन करने के लिए विक्रेता की कास्टिंग विधियों, अल्ट्रासोनिक परीक्षण क्षमताओं और मिश्र धातु अनुपालन का आकलन करना आवश्यक है।
इंजीनियर भारी मशीनरी के लिए विशिष्ट धातुकर्म मिश्रण पर बहुत अधिक भरोसा करते हैं। बैबिट धातु की संरचना में आमतौर पर टिन-आधारित या सीसा-आधारित मिश्र धातुएँ होती हैं। इन मिश्रधातुओं में बहुत नरम धात्विक मैट्रिक्स के अंदर निलंबित कठोर सूक्ष्म क्रिस्टल होते हैं। कठोर क्रिस्टल तीव्र यांत्रिक भार का समर्थन करते हैं। इस बीच, नरम मैट्रिक्स सामग्री को परिचालन बलों के लिए थोड़ा अनुकूलित करने की अनुमति देता है।
इसका प्राथमिक उद्देश्य यज्ञोपवीत धारण परत के रूप में कार्य करता है। यदि सिस्टम स्नेहन विफल हो जाता है, तो अस्तर जानबूझकर धब्बा या पिघल जाएगा। यह आत्म-विनाशकारी क्रिया अत्यधिक महंगे स्टील रोटर शाफ्ट को विनाशकारी स्कोरिंग से बचाती है। आप एक को प्रतिस्थापित कर सकते हैं एक बर्बाद टरबाइन शाफ्ट के पुनर्निर्माण की तुलना में बैबिट बियरिंग अधिक आसानी से होती है।
ये घटक सामान्य ऑपरेशन के दौरान सीधे धातु-से-धातु संपर्क के माध्यम से कार्य नहीं करते हैं। वे पूरी तरह से हाइड्रोडायनामिक स्नेहन नामक सिद्धांत पर निर्भर करते हैं। परिचालन यांत्रिकी एक बहुत ही विशिष्ट भौतिक अनुक्रम का पालन करती है।
स्थिर विश्राम अवस्था: भारी शाफ्ट स्टार्टअप से पहले सीधे निचली परत पर टिका होता है।
प्रारंभिक घुमाव: शाफ्ट घूमना शुरू कर देता है और एक यांत्रिक पंप की तरह कार्य करता है।
द्रव चित्रण: घूर्णन चिकनाई वाले तेल को सूक्ष्म निकासी स्थान में खींचता है।
वेज निर्माण: कताई पत्रिका के नीचे एक उच्च दबाव वाला तरल वेज विकसित होता है।
पूर्ण पृथक्करण: यह उच्च दबाव वाला पच्चर शारीरिक रूप से शाफ्ट को सतह से ऊपर उठाता है।
एक बार उठाने के बाद, शाफ्ट पूरी तरह से दबाव वाले तेल की इस पतली फिल्म पर चलता है। इससे यांत्रिक घर्षण लगभग पूरी तरह समाप्त हो जाता है। यह दशकों तक अत्यधिक गति पर निरंतर संचालन की अनुमति देता है।
औद्योगिक तेल आपूर्ति में अक्सर सूक्ष्म गंदगी या धातु की छीलन होती है। नरम धातु की परत एक महत्वपूर्ण गुण प्रदान करती है जिसे एम्बेडेबिलिटी के रूप में जाना जाता है। यह इन छोटे प्रदूषकों को सुरक्षित रूप से अपनी सतह में अवशोषित कर लेता है। विदेशी कण नरम मैट्रिक्स में सुरक्षित रूप से डूब जाते हैं। वे घूमते हुए शाफ्ट को खरोंचने के लिए बाहर की ओर नहीं निकलते हैं।
इसके अतिरिक्त, बड़ी मशीनरी में अक्सर मामूली संरचनात्मक बदलाव या थर्मल विस्तार का अनुभव होता है। अस्तर उत्कृष्ट अनुरूपता प्रदान करता है। यह मामूली शाफ्ट मिसलिग्न्मेंट को समायोजित करने के लिए सूक्ष्म रूप से विकृत हो सकता है। यह स्थानीयकृत उच्च दबाव वाले धब्बों को रोकता है। इस अनुरूपता के बिना, कठोर बीयरिंग असमान भार के तहत टूट जाएगी।
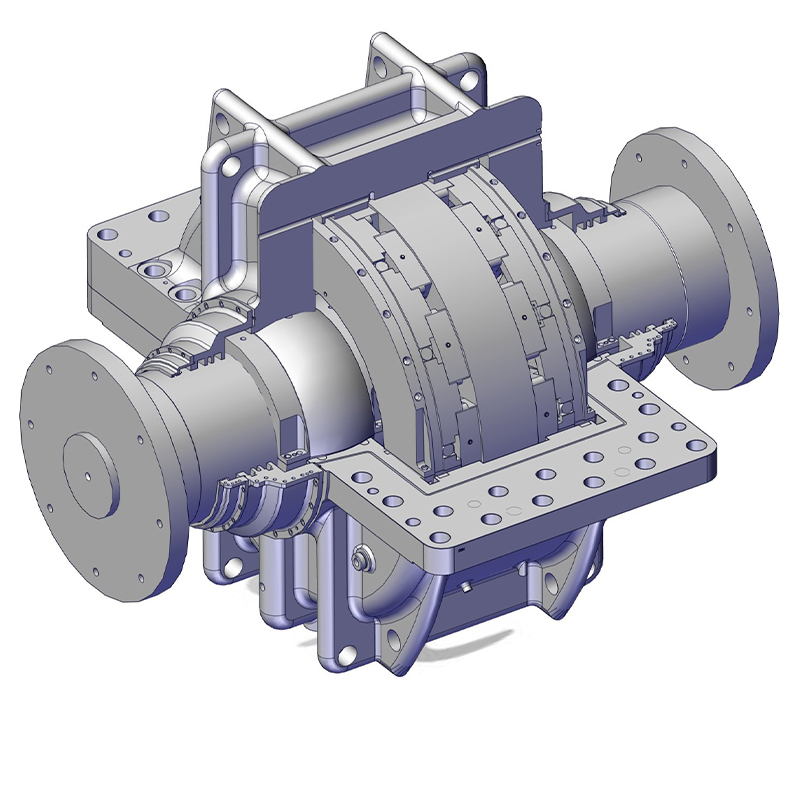
आपको अपना बियरिंग प्रकार चुनने से पहले स्पष्ट आधारभूत सफलता मानदंड स्थापित करना होगा। द्रव फिल्म प्रणालियाँ उच्च सतह गति वाले वातावरण में उत्कृष्टता प्राप्त करती हैं। वे बिजली उत्पादन जैसे निरंतर संचालन परिदृश्यों में हावी हैं। वे भारी रेडियल और अक्षीय भार को आसानी से संभालते हैं।
मानक रोलिंग-तत्व बीयरिंग अक्सर इन विशिष्ट चरम सीमाओं के तहत विफल हो जाते हैं। लगातार उच्च गति के प्रभावों से गेंद या रोलर डिज़ाइन में गंभीर धातु थकान होती है। इसके विपरीत, द्रव फिल्म सिस्टम बहुत बड़े सतह क्षेत्र पर भार फैलाते हैं। जब भी घूर्णी गति और भार भार रोलर थकान सीमा से अधिक हो तो आपको उन्हें निर्दिष्ट करना चाहिए।
सही मिश्र धातु मिश्रण का चयन परिचालन सफलता तय करता है। इंजीनियर आमतौर पर दो प्राथमिक श्रेणियों के बीच निर्णय लेते हैं। आपको भौतिक रसायन विज्ञान को अपने परिचालन वातावरण से सख्ती से मेल खाना चाहिए।
| संपत्ति | टिन-आधारित मिश्र धातु (एएसटीएम ग्रेड 2) | सीसा-आधारित मिश्र धातु |
|---|---|---|
| प्राथमिक आधार | टिन (एसएन) - 88% या अधिक | सीसा (पीबी) - 75% या अधिक |
| ताकत का स्तर | उच्च संरचनात्मक अखंडता | कम थकान शक्ति |
| संक्षारण प्रतिरोध | अम्लीय तेलों के विरुद्ध उत्कृष्ट | विशिष्ट अम्लों के प्रति संवेदनशील |
| आदर्श अनुप्रयोग | टर्बाइन, उच्च गति कम्प्रेसर | कम गति वाले पंखे, रेलगाड़ियाँ |
| लागत प्रोफ़ाइल | अधिक सामग्री व्यय | अत्यधिक लागत प्रभावी |
टिन-आधारित मिश्रण उच्च गति और तापमान पर अपनी संरचनात्मक अखंडता बनाए रखते हैं। लीड-आधारित वेरिएंट ड्राई स्टार्टअप के दौरान बेहतर सीमा स्नेहन गुण प्रदान करते हैं। हालाँकि, सीसा-आधारित विकल्पों में बड़े पैमाने पर टरबाइन रोटर्स के लिए आवश्यक थकान शक्ति का अभाव है।
समयपूर्व विफलता को रोकने के लिए आपको सख्त पर्यावरणीय सीमाओं का सम्मान करना चाहिए। इन सामग्रियों में विशिष्ट तापमान सीमाएं होती हैं। वे आमतौर पर 300°F (150°C) से ऊपर महत्वपूर्ण संरचनात्मक ताकत खोने लगते हैं। पूर्ण सुरक्षा सुनिश्चित करने के लिए अधिकांश औद्योगिक संचालक चेतावनी अलार्म को काफी नीचे सेट करते हैं।
इसके अलावा, ये प्रणालियाँ पूरी तरह से निरंतर, स्वच्छ तेल आपूर्ति पर निर्भर करती हैं। यहां तक कि द्रव दबाव में एक क्षणिक रुकावट भी तेजी से गर्मी बढ़ने का कारण बनेगी। तेल के बिना, हाइड्रोडायनामिक वेज तुरंत ढह जाता है। परिणामी घर्षण सेकंड के भीतर नरम धातु की परत को नष्ट कर देगा।
विक्रेता पिघली हुई धातु को बैकिंग शेल पर लगाने के लिए विभिन्न तरीकों का उपयोग करते हैं। आपको यह समझना चाहिए कि ये तरीके दीर्घकालिक विश्वसनीयता को कैसे प्रभावित करते हैं। हम एक सरल संरचनात्मक तुलना चार्ट का उपयोग करके अंतरों को संक्षेप में प्रस्तुत कर सकते हैं।
| फ़ीचर | केन्द्रापसारक कास्टिंग | स्टेटिक (गुरुत्वाकर्षण) डालना |
|---|---|---|
| प्रक्रिया | डालते समय शेल को उच्च आरपीएम पर घुमाता है | स्थिर शेल में मैन्युअल रूप से धातु डालना |
| घनत्व | अत्यधिक सघन, रिक्त स्थान अंदर की ओर धकेले गए | हवा के बुलबुले फंसने का खतरा |
| बंधन शक्ति | असाधारण धातुकर्म संबंध | परिवर्तनीय, मैन्युअल कौशल पर निर्भर करता है |
| उदाहरण | औद्योगिक-ग्रेड भारी मशीनरी | त्वरित मरम्मत या प्राचीन वस्तुओं का जीर्णोद्धार |
औद्योगिक अनुप्रयोगों की मांग के लिए केन्द्रापसारक कास्टिंग पसंदीदा विकल्प बनी हुई है। घूमने की क्रिया भारी धातु को खोल के विरुद्ध बाहर की ओर धकेलती है। यह आंतरिक रिक्तियों से मुक्त एक अत्यधिक सघन संरचना बनाता है। स्थैतिक डालना अक्सर तीव्र, कम तनाव वाली मरम्मत के लिए बेहतर काम करता है।
पिघला हुआ पदार्थ प्राकृतिक रूप से नंगे स्टील या कच्चे लोहे से चिपकता नहीं है। एक सफल डालना पूरी तरह से एक महत्वपूर्ण तैयारी चरण पर निर्भर करता है जिसे टिनिंग कहा जाता है। तकनीशियन सबसे पहले आक्रामक रासायनिक फ्लक्स का उपयोग करके बैकिंग शेल को साफ करते हैं। फिर वे शुद्ध बॉन्डिंग मिश्र धातु की सूक्ष्म रूप से पतली परत लगाते हैं।
यह मध्यवर्ती परत एक स्थायी रासायनिक और यांत्रिक बंधन बनाती है। नई डाली गई लाइनिंग सीधे इस टिनयुक्त सतह पर फ़्यूज़ हो जाती है। यदि टिनिंग प्रक्रिया विफल हो जाती है, तो मोटी परत अंततः बैकिंग शेल से अलग हो जाएगी। यह टुकड़ी सीधे तौर पर तेजी से परिचालन विफलता की ओर ले जाती है।
उपकरण प्रबंधकों को लगातार क्षतिग्रस्त इकाइयों की मरम्मत या बदलने के निर्णय का सामना करना पड़ता है। इन विकल्पों का उचित मूल्यांकन करने के लिए आपको एक स्पष्ट निर्णय तर्क की आवश्यकता है। यदि स्टील बैकिंग संरचनात्मक रूप से मजबूत बनी रहती है, तो आपको आम तौर पर मौजूदा शेल को फिर से डालना चाहिए।
पुरानी सामग्री को पिघलाकर दोबारा नई मिश्र धातु डालने में काफी कम समय लगता है। यह एक बिल्कुल नए कस्टम शेल को मशीन करने के लिए आवश्यक बड़े पैमाने पर लीड समय को बायपास करता है। आप महंगी टूलींग लागत से भी बचते हैं। आपको केवल एक पूरी तरह से नई इकाई की मशीनिंग करनी चाहिए यदि मूल शेल में गंभीर विकृति या गहरी संरचनात्मक दरारें दिखाई देती हैं।
विनाशकारी शाफ्ट क्षति को रोकने के लिए ऑपरेटरों को पहनने के पैटर्न की शीघ्र पहचान करनी चाहिए। नियोजित आउटेज के दौरान दृश्य निरीक्षण से कई अलग-अलग विफलता मोड का पता चलता है।
पोंछना: यह भार क्षेत्र में धँसी हुई या पिघली हुई धातु के रूप में दिखाई देता है। ज़्यादा गरम होने या तेल का दबाव अचानक कम होने से यह क्षति होती है।
थकान टूटना: यह छोटी-छोटी दरारों या गायब टुकड़ों (स्पैलिंग) की पच्चीकारी के रूप में प्रकट होता है। चक्रीय अतिभार या गंभीर कंपन आम तौर पर थकान विफलता का कारण बनता है।
स्कोरिंग: आप घूर्णी पथ के साथ चलते हुए गहरे, समानांतर खांचे देखेंगे। तेल आपूर्ति में गंभीर कण संदूषण इन गहरी खरोंचों का कारण बनता है।
संक्षारण: यह धातु की सतह पर गहरे, गड्ढेदार क्षेत्रों जैसा दिखता है। चिकनाई वाले तेल का अम्लीय क्षरण नरम मैट्रिक्स पर आक्रामक रूप से हमला करता है।
कभी-कभार मशीन बंद होने के दौरान आप केवल दृश्य निरीक्षण पर निर्भर नहीं रह सकते। आधुनिक औद्योगिक सुविधाएं निरंतर निगरानी प्रणालियों का उपयोग करती हैं। प्रतिरोध तापमान डिटेक्टरों (आरटीडी) या थर्मोकपल को एकीकृत करने की आवश्यकता पर जोर दें। वे सीधे लोड ज़ोन से वास्तविक समय तापमान डेटा प्रदान करते हैं।
इसके अलावा, आपको कंपन विश्लेषण उपकरणों का लगातार उपयोग करना चाहिए। कंपन जांच द्रव-फिल्म अस्थिरता के शुरुआती संकेत पकड़ती है। 'ऑयल व्हर्ल' या 'ऑइल व्हिप' जैसी घटनाएँ विशिष्ट कंपन आवृत्तियाँ बनाती हैं। इन अस्थिरताओं को जल्दी पकड़ने से ऑपरेटरों को भौतिक क्षति होने से पहले तेल की चिपचिपाहट या तापमान को समायोजित करने की अनुमति मिलती है।
किसी भी नई या मरम्मत की गई इकाई को स्थापित करने से पहले आपको सामग्री की अखंडता को सख्ती से सत्यापित करना होगा। यह कभी न मानें कि नई डाली गई सतह में शून्य आंतरिक दोष हैं। आपको खरीद चरण के दौरान विशिष्ट परीक्षण प्रोटोकॉल अनिवार्य करना चाहिए।
आपूर्तिकर्ताओं को अल्ट्रासोनिक परीक्षण (यूटी) का उपयोग करना चाहिए। यह गैर-विनाशकारी विधि अस्तर और खोल के बीच बंधन की गुणवत्ता की जांच करने के लिए ध्वनि तरंगों का उपयोग करती है। यूटी आसानी से छिपी हुई रिक्तियों या अलगाव के क्षेत्रों की पहचान करता है। आपको डाई पेनेट्रेंट परीक्षण का भी अनुरोध करना चाहिए। यह प्रक्रिया परिचालन तनाव के तहत बढ़ने से पहले अदृश्य सतह दरारों को उजागर करती है।
सही विनिर्माण या मरम्मत सुविधा का चयन करने के लिए सख्त जांच की आवश्यकता होती है। आपको सरल मूल्य निर्धारण संरचनाओं से परे देखना चाहिए। परिभाषित करें कि किसी विश्वसनीय व्यक्ति के लिए कौन सी तकनीकी क्षमताएं सबसे अधिक मायने रखती हैं बैबिट बियरिंग सुविधा।
सत्यापित ISO 9001 प्रमाणपत्र रखने वाले विक्रेताओं की खोज करें। यह आधारभूत प्रक्रिया की पुनरावृत्ति सुनिश्चित करता है। उनके पास घरेलू धातुकर्म परीक्षण उपकरण भी होने चाहिए। यह उन्हें प्रत्येक डालने से पहले मिश्र धातु रसायन शास्त्र को सत्यापित करने की अनुमति देता है। अंत में, मजबूत रिवर्स इंजीनियरिंग क्षमताएं बहुत मायने रखती हैं। पुरानी मशीनरी में अक्सर मूल ब्लूप्रिंट का अभाव होता है, जिससे विक्रेताओं को लेजर स्कैनिंग के माध्यम से आयामों को मैप करने की आवश्यकता होती है।
औद्योगिक रुकावटों से सुविधाओं पर प्रति घंटे हजारों डॉलर खर्च होते हैं। व्यावसायिक वास्तविकता आपके चुने हुए साझेदारों से बेहद तेज़ प्रतिक्रिया समय की मांग करती है। आपूर्तिकर्ताओं को 24/7 आपातकालीन आधार पर त्वरित री-बैबिटिंग सेवाएं प्रदान करनी होंगी।
हालाँकि, गति गुणवत्ता नियंत्रण का त्याग नहीं कर सकती। यहां तक कि सप्ताहांत की आपातकालीन भीड़ के दौरान भी, आपूर्तिकर्ता को सत्यापित QA/QC दस्तावेज़ प्रदान करना होगा। आपको डिलीवरी पर हस्ताक्षरित अल्ट्रासोनिक परीक्षण रिपोर्ट और आयामी निरीक्षण शीट की आवश्यकता होगी। बिना कागजी निशान के जल्दबाजी में लिए गए घटकों को स्वीकार न करें।
आपको सैद्धांतिक ज्ञान से सक्रिय साइट प्रबंधन की ओर संक्रमण करने की आवश्यकता है। अपनी रखरखाव टीम को उनके वर्तमान प्रदर्शन डेटा का तुरंत ऑडिट करने के लिए प्रेरित करें। सभी महत्वपूर्ण मशीनरी के लिए ऐतिहासिक तापमान लॉग और कंपन रुझान की समीक्षा करें।
सटीक शाफ्ट आयामी सहनशीलता और वर्तमान तेल रसायन रिपोर्ट इकट्ठा करें। एक बार जब आप यह डेटा संकलित कर लें, तो किसी प्रमाणित द्रव-फिल्म विशेषज्ञ से परामर्श लें। व्यापक इंजीनियरिंग समीक्षा का अनुरोध करें या आगामी आउटेज स्पेयर के लिए आरएफक्यू सबमिट करें। प्रोएक्टिव योजना अचानक उपकरण खराब होने की घबराहट को खत्म कर देती है।
इन प्रणालियों को निर्दिष्ट करने के लिए सामग्री विज्ञान, सख्त स्नेहन प्रबंधन और सटीक विनिर्माण तकनीकों का सावधानीपूर्वक संतुलन आवश्यक है।
तेल फिल्म की अखंडता और असर तापमान की नियमित निगरानी अप्रत्याशित यांत्रिक खराबी को रोकती है।
कास्टिंग विधियों का मूल्यांकन और अल्ट्रासोनिक परीक्षण परिणामों की पुष्टि लंबे समय तक चलने वाली मरम्मत सुनिश्चित करती है।
एक पारदर्शी, अत्यधिक सक्षम विक्रेता के साथ साझेदारी करने से समग्र विश्वसनीयता में सुधार होता है और परिचालन निरंतरता की सुरक्षा होती है।
कार्रवाई कदम: व्यापक मूल्यांकन का अनुरोध करने, कस्टम पोरिंग कोट सुरक्षित करने, या किसी भी पुरानी मशीनरी विफलताओं का निवारण करने के लिए आज ही एक अनुभवी इंजीनियरिंग टीम से संपर्क करें।
उत्तर: शब्द एक ही घटक के विभिन्न पहलुओं का वर्णन करते हैं। 'बैबिट' विशेष रूप से नरम धातु मिश्र धातु अस्तर को संदर्भित करता है जिसका उपयोग घर्षण को कम करने के लिए किया जाता है। 'जर्नल' बेलनाकार यांत्रिक डिज़ाइन को संदर्भित करता है जहां एक शाफ्ट एक शेल के अंदर घूमता है। इसलिए, बैबिट बियरिंग एक विशिष्ट सामग्री प्रकार के जर्नल बियरिंग के रूप में कार्य करता है।
उत्तर: मानक परिचालन सुरक्षित क्षेत्र आमतौर पर 130°F और 180°F के बीच होते हैं। सुविधाएं आमतौर पर चेतावनी अलार्म 200°F के आसपास सेट करती हैं। विशिष्ट मिश्र धातु के आधार पर, पूर्ण यात्रा सीमा 230°F से 250°F के आसपास कसकर बैठती है। इन तापमानों से परे, नरम धातु तेजी से संरचनात्मक ताकत खो देती है और पिघलना शुरू कर देती है।
उत्तर: पूर्णतः स्वच्छ तेल के साथ उत्तम हाइड्रोडायनेमिक परिस्थितियों में, उनका जीवनकाल वस्तुतः अनिश्चित हो सकता है। शाफ्ट कभी भी धातु को नहीं छूता। हालाँकि, वास्तविक दुनिया का जीवनकाल परिचालन चर पर बहुत अधिक निर्भर करता है। बार-बार स्टार्ट/स्टॉप चक्र, तेल संदूषण, और शाफ्ट का गलत संरेखण उनकी व्यावहारिक दीर्घायु को काफी कम कर देता है।
उत्तर: हां, तकनीशियन गंभीर रूप से क्षतिग्रस्त इकाइयों की बहुत प्रभावी ढंग से मरम्मत कर सकते हैं। वे पुरानी, क्षतिग्रस्त धातु को पूरी तरह पिघला देते हैं। वे स्टील के खोल को साफ करते हैं और फिर से टिन करते हैं, फिर नई पिघली हुई मिश्र धातु डालते हैं। फिर मशीनिस्ट नई लाइनिंग को सटीक मूल विशिष्टताओं में बदल देते हैं। यह प्रक्रिया पूरी तरह से नए हिस्से प्राप्त करने की तुलना में बहुत तेजी से काम करती है।


