| Menge: | |
|---|---|
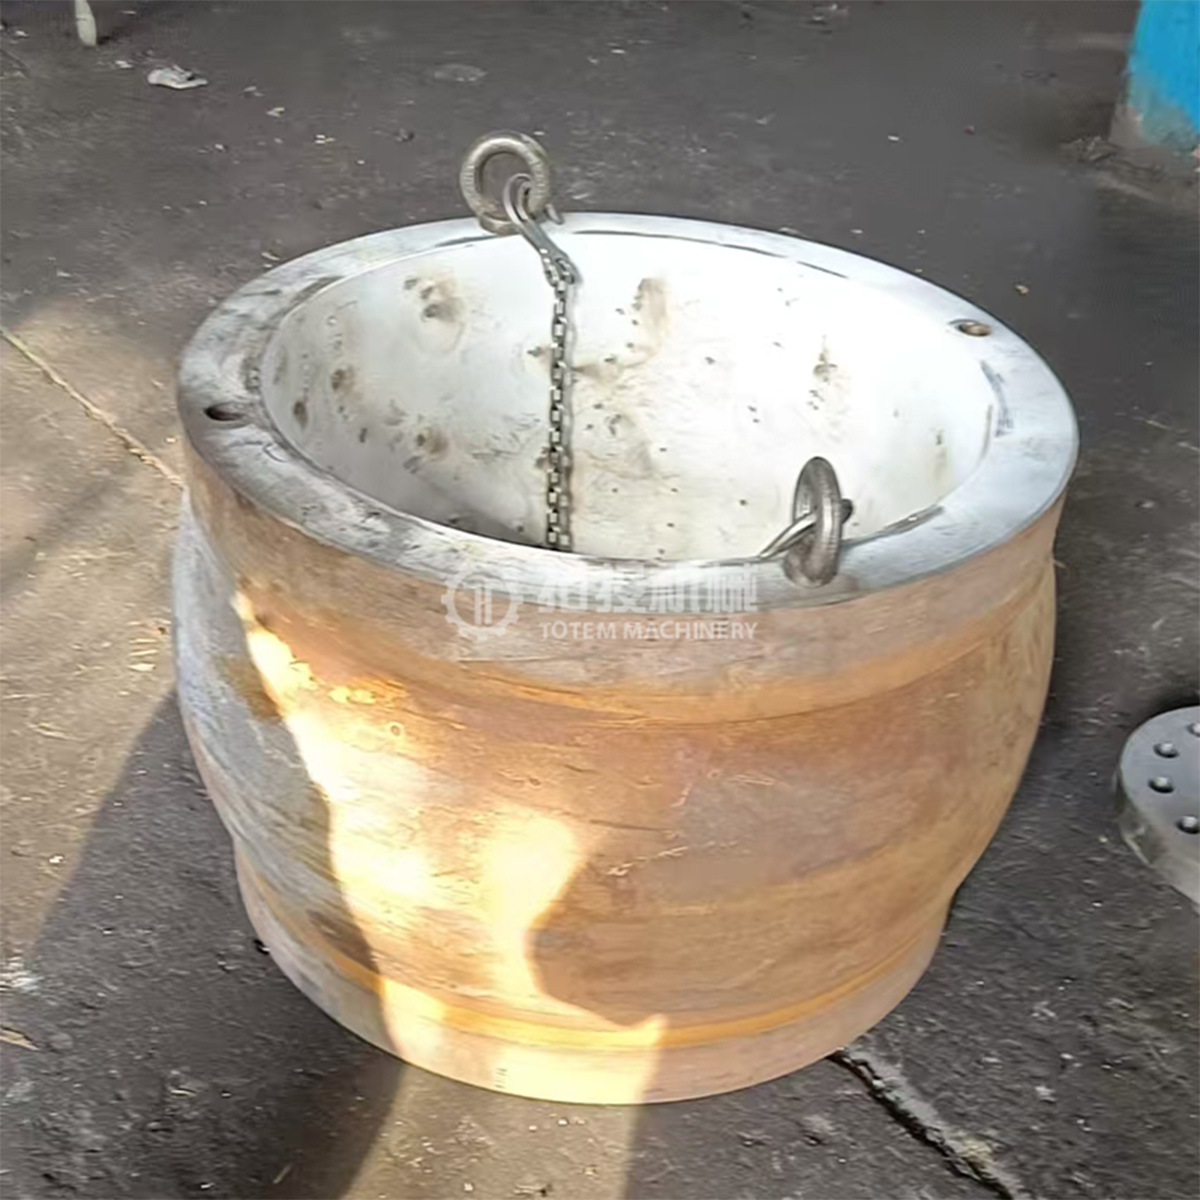
Die reibungsarme Babbitt-Gleitbuchse , auch bekannt als geschmiedete Babbitt-Lagerbuchse für Schiffszwischenwellen , ist die zentrale Funktionskomponente von Schiffsgleitlagersystemen. Es wird normalerweise zwischen der Schiffszwischenwelle und dem Lagergehäuse installiert und arbeitet in Abstimmung mit dem Lagersitz, dem Schmiersystem und den Wellensystemkomponenten, um eine stabile radiale Unterstützung und Tragfähigkeit für das Schiffsantriebswellensystem zu gewährleisten. Durch die Bildung eines stabilen Schmierölfilms während des Wellenbetriebs wird ein zuverlässiger Betrieb mit geringer Reibung und geringem Verschleiß erreicht. Sie ist eine wichtige Kernkomponente für die reibungslose und sichere Kraftübertragung von Schiffsantrieben.
Die Marine Babbitt-Gleitlagerauskleidung verwendet eine hochwertige Babbitt-Legierung als Arbeitsflächenmaterial, die über hervorragende Reibungsreduzierung, Anti-Festfress- und Einbettungseigenschaften verfügt. Es kann schnell einen stabilen Schmierölfilm bilden, den Reibungskoeffizienten und den Verschleiß während des Wellenbetriebs erheblich reduzieren, die Lebensdauer des Wellensystems und der Buchse verlängern und Wartungsausfallzeiten reduzieren.
Wir kontrollieren streng die Rundheit, Koaxialität und Oberflächengenauigkeit des Innenlochs, um eine perfekte Passung mit der Schiffszwischenwelle und dem Lagergehäuse zu erreichen, eine genaue Ausrichtung des Wellensystems im langfristigen Dauerbetrieb sicherzustellen, Wellenvibrationen wirksam zu unterdrücken und die Betriebsstabilität des gesamten Antriebssystems zu verbessern.
Es kann sich an die komplexen Arbeitsbedingungen von Langzeit-Dauerbetrieb, variabler Belastung, wechselnden hohen und niedrigen Geschwindigkeiten von Schiffen anpassen, eine stabile Leistung in der rauen Meeresumgebung mit hoher Luftfeuchtigkeit und starkem Salznebel aufrechterhalten, verfügt über eine ausgezeichnete Ermüdungsbeständigkeit und Stoßbelastungsbeständigkeit und erfüllt alle Anforderungen an die Arbeitsbedingungen von Hoch- und Binnenschiffen.
Parameter |
Standardwert |
Anpassungsbereich |
Grundmaterial |
Hochwertiger Kohlenstoffstahl |
Legierter Stahl, geschmiedeter Stahl nach Anfrage |
Babbitt-Legierungssorte |
Standard-Sn-Sb-Babbitt-Legierung |
Benutzerdefinierte Babbitt-Formulierung je nach Arbeitsbedingung |
Rundheitstoleranz des inneren Lochs |
≤0,01 mm |
Anpassbar je nach Zeichnungsanforderungen |
Rauheit der Arbeitsfläche |
Ra0,8μm |
Ra0,4μm bis Ra1,6μm |
Anwendbarer Wellendurchmesserbereich |
30 mm bis 600 mm |
15 mm bis 1000 mm |
Passungstoleranzgrad |
H7/h6 |
Kundenspezifischer Toleranzgrad gemäß Industriestandard |
Kernteststandards |
Oberflächenpenetrationsprüfung (PT) für die Innenfläche |
UT, Härteprüfung nach Bedarf |
Anpassung der Betriebsbedingungen |
Dauerbetrieb, variable Radiallasten |
Maßgeschneidert für extreme Geschwindigkeits- und Lastbedingungen |
Die Babbitt-Lagerbuchse für das Marine-Antriebssystem eignet sich hauptsächlich für das Hauptantriebs-Zwischenwellensystem, das Schubwellensystem und das Propellerwellen-Stützsystem verschiedener Seehandelsschiffe, Binnenschiffe, Offshore-Maschinenbauschiffe und Dienstschiffe. Es wird auch häufig in Gleitlagersystemen von Schiffsdampfturbinen, Wasserturbinen, industriellen Generatorsätzen und schweren rotierenden Geräten eingesetzt, bietet reibungsarme und hochzuverlässige Stützlösungen für verschiedene industrielle und maritime rotierende Wellensysteme und passt sich den Anforderungen von Schiffen und Industriegeräten unterschiedlicher Tonnagen und Arbeitsbedingungen an.
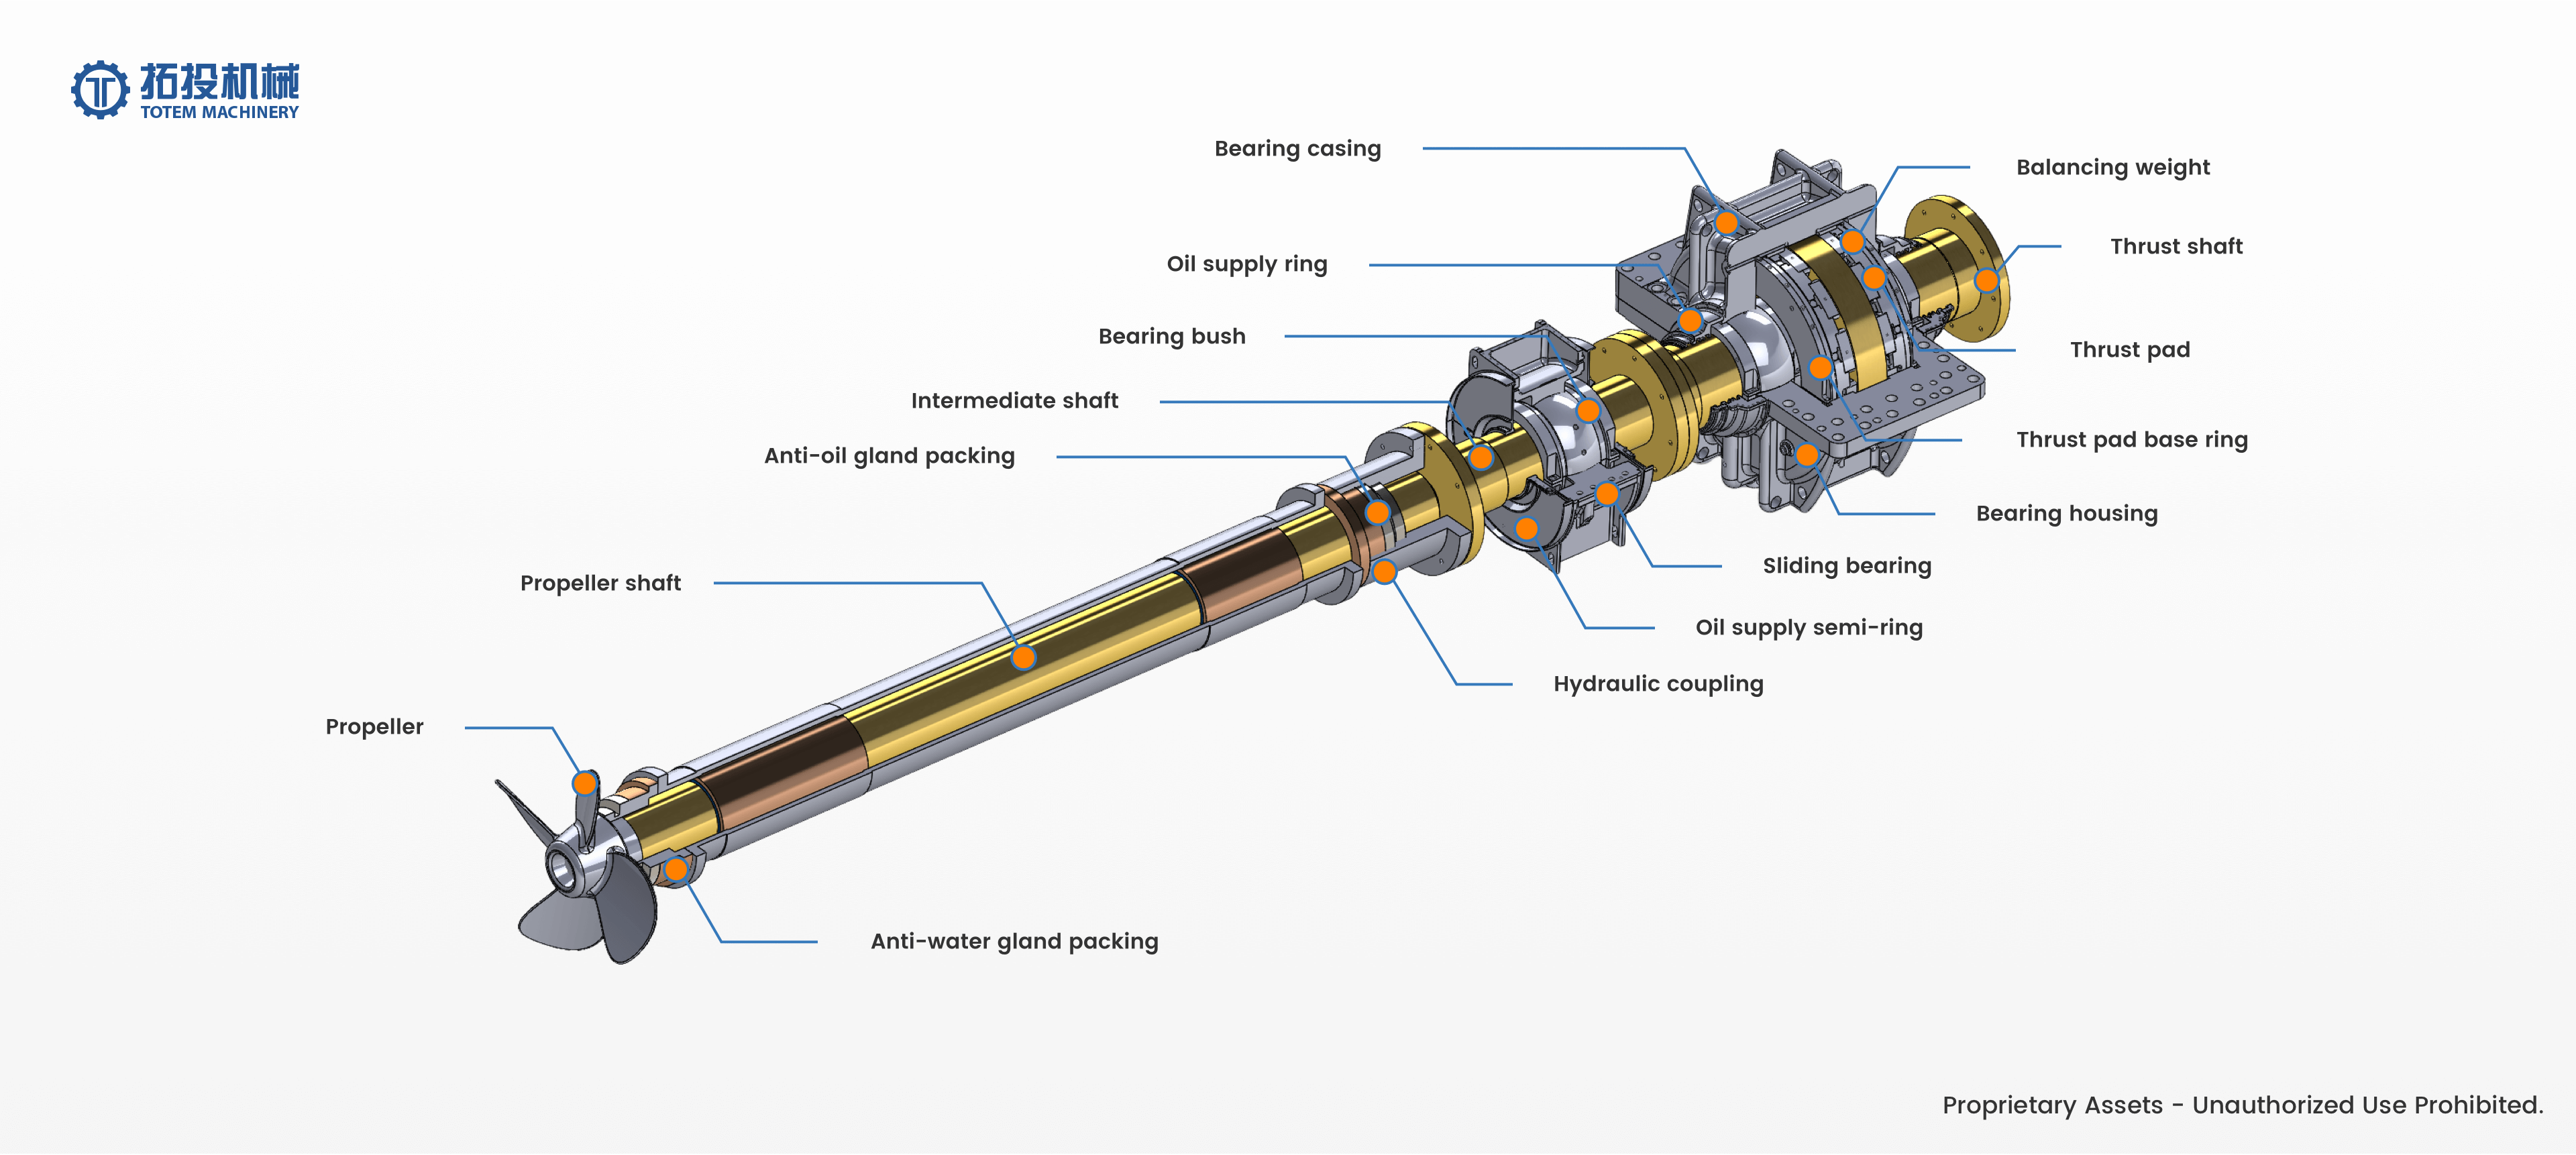
Die Matrix besteht aus hochfestem Kohlenstoffstahl oder legiertem Stahl mit ausgezeichneter struktureller Festigkeit und Verformungsbeständigkeit, und die Arbeitsfläche besteht aus einer Babbitt-Legierung auf Zinnbasis mit ausgezeichneter Reibungsreduzierung und Korrosionsbeständigkeit. Die Materialkombination passt sich vollständig den Anforderungen des Schiffswellensystems an hohe Belastung, geringe Reibung und lange Lebensdauer an und entspricht den internationalen Schiffsmaterialstandards.
Matrixvorbehandlung und Grobbearbeitung: Standardisierte Vorbehandlung des Schmiederohlings, um innere Spannungen zu beseitigen und die Grobbearbeitung der Form abzuschließen;
Präzisionsbohren und Endbearbeitung von Innenlöchern: Fertigdrehen des Innenlochs der Buchse durch hochpräzises Bohrverfahren, strenge Kontrolle der Rundheit, Zylindrizität und Passgenauigkeit des Innenlochs, um eine perfekte Passung mit dem Lagerzapfen zu gewährleisten;
Superfinishing der Arbeitsfläche: Superfinish der Babbitt-Arbeitsfläche zur Optimierung der Oberflächenrauheit und Verbesserung der Fähigkeit zur Schmierölfilmbildung.
Wir bieten umfassende, maßgeschneiderte Dienstleistungen für Hersteller von Schiffsausrüstung und Industriekunden. Wir können individuelle Konstruktionen und Präzisionsbearbeitungen je nach Schiffstyp, Wellendurchmesser, Tragfähigkeit und Einsatzbedingungen durchführen, um die beste Übereinstimmung zwischen Buchse, Lagersitz und Wellensystem sicherzustellen. Gleichzeitig können wir unterstützende Fertigungsdienstleistungen für Schlüsselkomponenten des Wellensystems wie Schiffszwischenwellen, Druckwellen, Lagersitze, Dichtungskomponenten und Druckstücke anbieten, die Beschaffung von Kernkomponenten aus einer Hand realisieren, die Abstimmung und Betriebsstabilität des gesamten Antriebssystems sicherstellen und die Kosten für das Lieferkettenmanagement der Kunden senken.
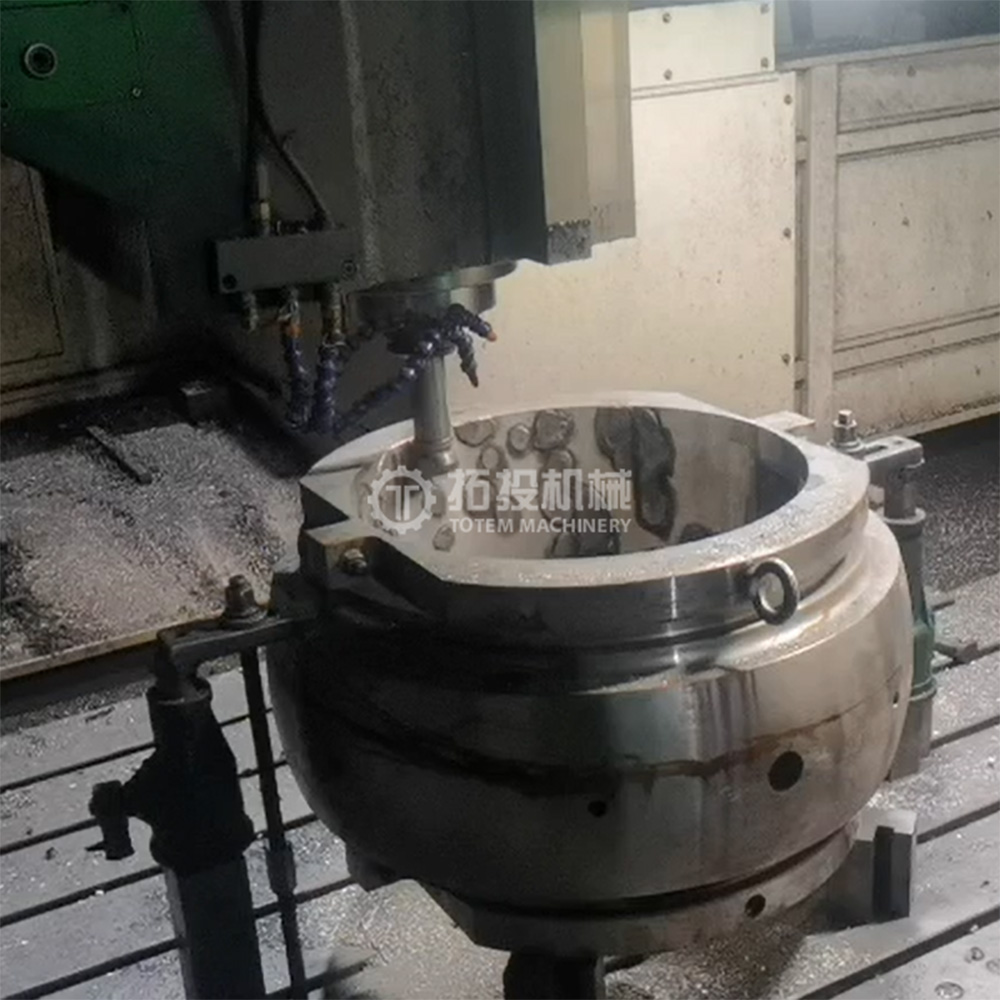
Die Gewährleistung der Betriebssicherheit von Schiffsantriebssystemen erfordert eine strenge Qualitätskontrolle. Nach Abschluss der Bearbeitungsphase wird jede reibungsarme Babbitt-Gleitbuchse einer umfassenden Reihe von Oberflächen- und internen Qualitätsprüfungen unterzogen. Diese systematischen Bewertungen sollen die strukturelle Integrität des Lagermaterials überprüfen und bestätigen, dass es die genauen Toleranzen einhält, die für kritische Schiffsanwendungen erforderlich sind. Durch die Implementierung strenger Inspektionsprotokolle helfen wir Beschaffungsteams und Schiffsingenieuren, Auswahlrisiken zu mindern, zukünftige Wartungskosten zu senken und langfristige Stabilität in anspruchsvollen maritimen Umgebungen sicherzustellen.
Ein zentraler Schwerpunkt unseres Qualitätssicherungsprozesses ist die Fehlererkennung mittels Penetrant Testing (PT), die speziell auf die innere Arbeitsfläche der Babbitt-Buchse angewendet wird. Die Babbitt-Legierungsschicht ist entscheidend für die Minimierung der Reibung und die Unterstützung der rotierenden Zwischenwelle. Die PT-Fehlererkennung wird hauptsächlich verwendet, um sorgfältig zu prüfen, ob diese Arbeitsfläche leichte Risse, Porosität oder subtile Herstellungsfehler aufweist, die bei standardmäßigen Sichtprüfungen unsichtbar bleiben könnten.
Durch die Anwendung eines speziellen flüssigen Eindringmittels werden selbst die mikroskopischsten Oberflächenunterbrechungen unter Inspektionsbeleuchtung deutlich sichtbar. Das Erkennen und Beseitigen dieser Mängel ist von entscheidender Bedeutung. Unentdeckte Mikrorisse können sich bei hoher Betriebsbelastung ausbreiten und möglicherweise zu vorzeitigem Lagerausfall, Verlust der Schmierwirkung oder örtlicher Überhitzung führen. Diese spezielle PT-Inspektion gewährleistet, dass die Dichtungsbuchse einen optimalen hydrodynamischen Schmierfilm aufrechterhält und dadurch eine deutlich höhere Zuverlässigkeit und Sicherheit im tatsächlichen Betriebsprozess bietet.
Schiffsantriebssysteme sind häufig rauen Betriebsbedingungen ausgesetzt, darunter kontinuierlicher Langzeitbetrieb, variable hydrodynamische Belastungen und komplexe dynamische Kräfte. Basierend auf einem ausgereiften Erkennungssystem und strengen Qualitätskriterien kann sich die von unserem Unternehmen hergestellte Babbitt-Buchse effektiv an diese strengen Nutzungsanforderungen anpassen. Unsere umfassenden Testverfahren simulieren die kritischen Parameter von Meeresumgebungen und stellen sicher, dass jede gelieferte Buchse den Torsionsschwingungen und schweren Lastzyklen standhält, die für den Betrieb von Zwischenwellen typisch sind, ohne die strukturelle Integrität zu beeinträchtigen.
Darüber hinaus ist unser Qualitätskontrollrahmen vollständig in unsere kundenspezifischen Produktionskapazitäten integriert. Das Produkt unterstützt die präzise Bearbeitung gemäß vom Kunden bereitgestellten Zeichnungen oder kundenspezifischen Fertigungsspezifikationen. Unabhängig von der spezifischen Zwischenwellenstruktur oder den besonderen Maßanforderungen Ihres Schiffsantriebsprojekts stellt unser Inspektionsteam sicher, dass alle kundenspezifischen Parameter strikt eingehalten werden. Diese Verpflichtung zur detaillierten Fehlererkennung und Maßüberprüfung gibt Käufern die Gewissheit, dass die endgültig installierte Gleitbuchse zuverlässig funktioniert, das Risiko unerwarteter Ausfallzeiten minimiert und die Gesamtlebensdauer des Antriebssystems verlängert.
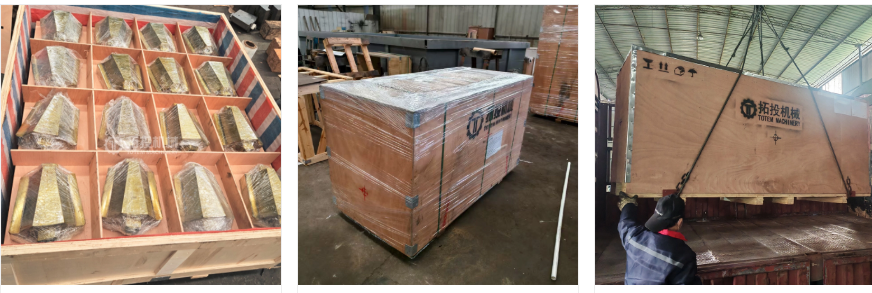
Um die Präzisionsbuchse beim weltweiten Transport vor Kratzern, Korrosion und Stoßschäden zu schützen, verwenden wir eine maßgeschneiderte mehrschichtige Exportschutzverpackungslösung:
Innerer Präzisionsschutz: Alle bearbeiteten Arbeitsflächen und Passflächen sind mit speziellem Rostschutzöl beschichtet und separat mit VCI-Dampf-Korrosionsschutzpapier umwickelt, wodurch Luft und Feuchtigkeit vollständig isoliert werden, um Korrosion und Kratzer auf der Präzisionsoberfläche zu verhindern.
Dämpfungspositionierungsschicht: Jede Buchse ist zur Pufferung einzeln mit maßgeschneiderten Perlenbaumwoll- und Schaumstoffpolstern umwickelt. In der Verpackung befindet sich außerdem ein spezieller Positionierungskartenschlitz, um zu verhindern, dass die Buchse während des Transports rollt, zusammenstößt und sich verschiebt.
Verstärkte Außenverpackung: Als Außenverpackung werden hochfeste Exportholzkisten verwendet, die eine hervorragende Trag- und Schlagfestigkeit aufweisen und für verschiedene globale Transportmethoden wie See-, Land- und Lufttransport geeignet sind.
Maßgeschneiderter Verpackungsservice: Das Schutzniveau, die Puffermethode und das äußere Verpackungslogo können je nach Kundenwunsch angepasst werden, um den besonderen Anforderungen verschiedener Zielhäfen und Projektstandorte gerecht zu werden.
TOTEM MACHINERY beschäftigt sich seit vielen Jahren intensiv mit der Herstellung von Schiffswellenlagerkomponenten, verfügt über ausgereifte Babbitt-Verbundtechnologie und hochpräzise Verarbeitungsgeräte und hat ein strenges Qualitätskontrollsystem für den gesamten Prozess etabliert. Für globale Industriekunden bieten wir Dienstleistungen aus einer Hand, vom maßgeschneiderten Design über die Präzisionsbearbeitung bis hin zur vollständigen Maßprüfung. Alle Produkte entsprechen den internationalen Standards der Schifffahrtsindustrie und können sich stabil an die langfristigen Nutzungsanforderungen komplexer Arbeitsbedingungen auf See anpassen. Wir verfügen über umfangreiche Erfahrung in der Unterstützung von Schiffswellensystemen, können Kunden bei der Optimierung des Wellenlager-Anpassungsschemas unterstützen, die Betriebszuverlässigkeit der Ausrüstung verbessern und sind Ihr vertrauenswürdiger professioneller Partner für Schiffsgleitlagerkomponenten.