
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 10.03.2026 Herkunft: Website
Große Industriekomponenten verursachen Bearbeitungsprobleme, die bei kleineren Maßstäben selten auftreten. Größere Abmessungen und Masse machen die Werkstückspannung, Bezugspunktkontrolle, Schnittstabilität, Materialbeschaffenheit, Handhabung und Endkontrolle anspruchsvoller, während komplexe Lochmuster oder mehrere Präzisionsoberflächen das Risiko akkumulierter Fehler zwischen den Aufspannungen erhöhen können. Für OEMs, die Schiffsantriebsteile, Turbinenkomponenten, Kompressorgehäuse, schwere Wellen oder Schweißkonstruktionen beschaffen, erfordert die Auswahl eines Lieferanten daher mehr als nur die Prüfung, ob eine CNC-Maschine physisch groß genug ist.
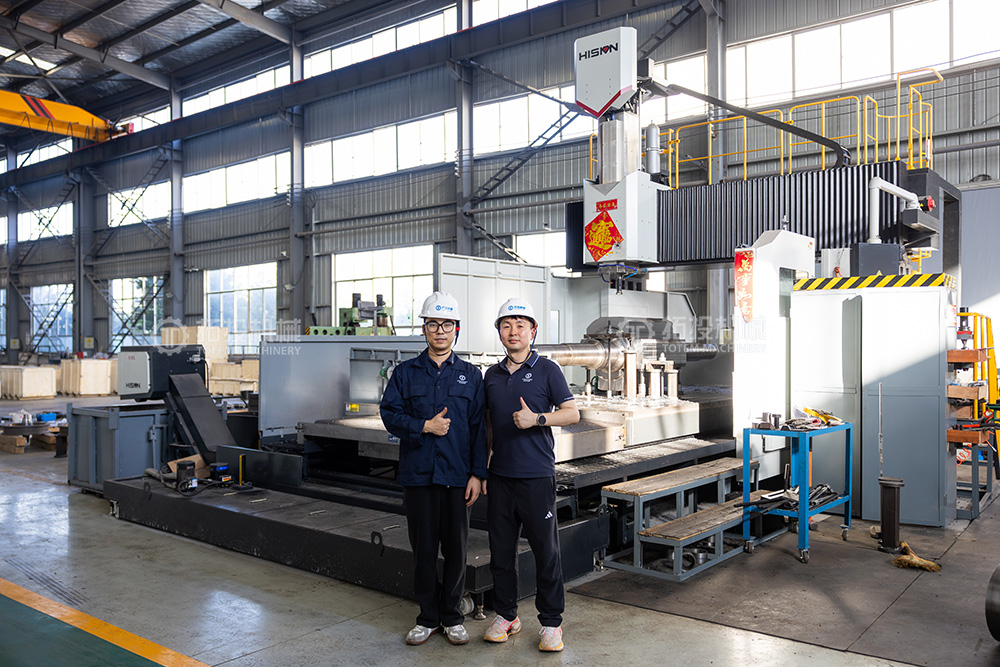
TOTEM Machinery hat seine Möglichkeiten zur CNC-Bearbeitung großer Teile durch die Einführung einer GAU32×40 CNC-Portalbohr- und Fräsmaschine mit einer FANUC 0i-Steuerungsplattform erweitert. Die Ausrüstung soll die Bearbeitung großer Wellen, komplexer Gehäuse, Gussteile, Schmiedeteile und schwerer geschweißter Komponenten unterstützen, die einen stabilen Schnitt und eine genaue Kontrolle kritischer Oberflächen erfordern. Anstatt die Maschine als isolierte Investition zu behandeln, integriert TOTEM sie in eine breitere Fertigungskette, die Materialvorbereitung, Schmieden oder Gießen, Wärmebehandlung, Grobbearbeitung, Endbearbeitung, Inspektion, Oberflächenbehandlung und Verpackung umfassen kann.
Unter CNC-Großteilbearbeitung versteht man die kontrollierte Bearbeitung von Bauteilen, deren Abmessungen, Masse, Geometrie oder Handhabungsanforderungen über den praktischen Bereich der gewöhnlichen Produktionsbearbeitung hinausgehen. Es gibt keine einzelne Dimension, die ein „großes“ Werkstück definiert, da der Maschinenraum nur ein Teil des technischen Problems ist. Eine lange Welle, ein breites Turbinengehäuse, ein schwerer Guss und ein gefertigter Rahmen können unterschiedliche Maschinen, Vorrichtungen, Hebemethoden, Schneidstrategien und Inspektionspläne erfordern.
Die größte Herausforderung besteht darin, Maßbeziehungen über ein Werkstück hinweg aufrechtzuerhalten, das weit voneinander entfernte Bohrungen, Passflächen, Zapfen, Flanschflächen oder Bezugsmerkmale enthalten kann. Mit zunehmender Bauteilgröße können Spannkräfte, Eigenspannungen, thermische Bewegungen, strukturelle Durchbiegungen und Aufbauänderungen einen größeren Einfluss auf die endgültige Geometrie haben. Eine effektive große CNC-Bearbeitung hängt daher ebenso von der Prozessplanung wie von der Maschinenkapazität ab.
Eine Portalkonfiguration bietet eine starre Bearbeitungsplattform für Werkstücke mit großer Grundfläche und mehreren Oberflächen, die Fräsen, Bohren, Bohren oder ähnliche Vorgänge erfordern. Der offene Arbeitsbereich erleichtert auch die Positionierung schwerer Gussteile, Fertigungen, Gehäuse und Strukturteile, die auf herkömmlichen Bearbeitungszentren nur schwer unterzubringen wären. Wenn präzise Löcher und breite Referenzflächen innerhalb derselben Fertigungssequenz hergestellt werden müssen, kann die Reduzierung unnötiger Neupositionierungen zur Verbesserung der Prozesskonsistenz beitragen.
Die Steifigkeit der Maschine ist besonders wertvoll, wenn Fräser über große Bauteile greifen oder Material von schweren Abschnitten entfernen müssen. Durch eine stabile Unterstützung werden Verformungen oder thermische Effekte nicht beseitigt, aber sie bietet Verfahrensingenieuren eine bessere Grundlage für deren Kontrolle durch geeignete Vorrichtungen, Schnittparameter, Reihenfolge und Inspektion.
TOTEM führte den GAU32×40 ein, um seine Fähigkeit zur Herstellung technisch anspruchsvoller schwerer Komponenten zu stärken. Laut der aktuellen Ausstattungsankündigung des Unternehmens ist die Maschine als CNC-Portalbohr- und Frässystem mit FANUC 0i-Steuerung konfiguriert und für komplexe Oberflächen, Präzisionslochsysteme, wellenbezogene Komponenten, Gehäuse, Gussteile, Schmiedeteile und Schweißkonstruktionen vorgesehen.
Für technische Einkäufer sollte jedoch die Modellbezeichnung allein niemals als Beweis dafür angesehen werden, dass ein bestimmtes Bauteil hergestellt werden kann. Bei einer ordnungsgemäßen Überprüfung der CNC-Bearbeitung großer Teile sollte die Zeichnung mit dem nutzbaren Maschinenweg, dem Arbeitstisch- oder Vorrichtungsraum, der Werkstückmasse, der Zugänglichkeit des Werkzeugs, den Hebeanforderungen, der Bearbeitungsausrichtung und der nach dem Schneiden erforderlichen Inspektionsmethode verglichen werden. Die endgültige Kapazität sollte daher bei der Angebotserstellung anhand der aktuellen Maschinenspezifikation und der tatsächlichen Teilezeichnung bestätigt werden.
Große Bauteile erfordern häufig mehrere Bearbeitungsvorgänge anstelle eines einfachen Fräszyklus. Abhängig von der Werkstückgeometrie und der gewählten Produktionsroute kann der Prozess Planfräsen, Konturfräsen, Bohren, Bohren, Lochfinishen, Bearbeiten von Passflächen oder die Vorbereitung kritischer Bezugsmerkmale umfassen. Wellenförmige Teile können außerdem das Drehen oder Schleifen auf speziellen Geräten innerhalb des gesamten Fertigungsweges und nicht auf der Portalmaschine selbst erfordern.
Diese Unterscheidung ist wichtig, da die gesamte Fertigungskapazität eines Lieferanten umfassender ist als die Kapazität einer einzelnen Maschine. Das von TOTEM kundenspezifische OEM- Bearbeitungsgeschäft umfasst schwere Industriekomponenten aus Schmiedeteilen, Gussteilen und Schweißkonstruktionen. Daher sollte die Ausrüstung entsprechend dem herzustellenden Merkmal ausgewählt und nicht als Ein-Maschinen-Lösung präsentiert werden.
Die Maschinengröße ist die erste Prüfbedingung, sie reicht jedoch nicht aus, um die Herstellbarkeit zu bestimmen. Eine realistische Fähigkeitsüberprüfung sollte die Beziehung zwischen Teilegeometrie, Rohmaterialzustand, Bearbeitungsreihenfolge, Toleranzen, Inspektionszugriff und Handhabungsanforderungen untersuchen. Zwei Teile mit ähnlichen Gesamtabmessungen erfordern möglicherweise völlig unterschiedliche Prozesse, wenn es sich bei dem einen um ein starres Schmiedestück und bei dem anderen um eine dünnwandige Schweißkonstruktion handelt.
| Kompetenzbereich: | Was überprüft werden sollte | , warum es wichtig ist |
|---|---|---|
| Werkstückhülle | Länge, Breite, Höhe, Einbauraum | Bestätigt die physische Passform der Maschine |
| Werkstückmasse | Teilegewicht plus Vorrichtungsanforderungen | Beeinflusst Handhabung und Maschinenbelastung |
| Bearbeitungsmerkmale | Bohrungen, Flächen, Löcher, Nuten, Zapfen | Bestimmt die Maschinen- und Werkzeugroute |
| Materialzustand | Schmieden, Gießen, Schweißen, wärmebehandelter Rohling | Beeinflusst das Schnitt- und Verformungsrisiko |
| Kritische Toleranzen | GD&T, Rundlauf, Koaxialität, Ebenheit, Position | Antriebseinrichtung und Inspektionsstrategie |
| Oberflächenanforderungen | Funktions- und Passflächen | Bestimmt Endbearbeitungsvorgänge |
| Inspektionsplan | Messbereich, Bezugspunkte, Berichterstattung | Bestätigt die endgültige Konformität |
Genaue Bearbeitungsgrenzen sollten anhand verifizierter Maschinendaten ermittelt und nicht anhand einer Modellbezeichnung geschätzt werden. Wenn die Toleranzen besonders eng sind, sollte TOTEM die gesamte Toleranzkette bewerten, einschließlich Zustand des Rohlings, Spannungszustand, Rüstanzahl, Bearbeitungszugabe, Temperatur, Werkzeuge und Messmethode, bevor die Machbarkeit bestätigt wird.
Die CNC-Bearbeitung großer Teile beginnt oft mit einem geschmiedeten, gegossenen oder geschweißten Rohling und nicht mit einem fertigen Stangenmaterial. Jede Ausgangsbedingung führt zu unterschiedlichen Herstellungsaspekten. Schmiedeteile erfordern möglicherweise eine sorgfältige Aufmaßplanung und Wärmebehandlungskontrolle, Gussteile können komplexe Bezugsbeziehungen und variable Lagerbestände aufweisen, während geschweißte Fertigungen vor der endgültigen Präzisionsbearbeitung möglicherweise besondere Aufmerksamkeit auf Restspannung und Verformung erfordern.
Die bestehende Produktpalette von TOTEM umfasst geschmiedete Wellen, Turbinenkomponenten sowie gegossene und gefertigte schwere Teile, was den Materialzustand zu einem wichtigen Bestandteil der Prozessplanung und nicht zu einem separaten Einkaufsthema macht. Spezifische Materialqualitäten, Wärmebehandlungen und Prüfanforderungen sollten dennoch anhand der Zeichnung des Kunden und der geltenden Projektspezifikation bewertet werden.
Der Wert der CNC-Bearbeitung großer Teile wird deutlicher, wenn die Maschinenleistung mit der tatsächlichen Bauteilgeometrie verknüpft wird. TOTEM bedient mehrere Industrieanwendungen mit schweren rotierenden Geräten und tragenden Präzisionskomponenten, darunter Schiffsantriebe, Energieerzeugung, Öl- und Gasgeräte, Bergbaumaschinen und allgemeine Schwerzerspanung.
Schiffswellen verbinden große Abmessungen mit anspruchsvollen Anforderungen an Ausrichtung, Zapfenzustand, Flanschbeziehungen und stabile Drehmomentübertragung. A eine geschmiedete Zwischenwelle korrekt in die umgebende Druckwelle, Propellerwelle, Lager und Kupplungsanordnung integriert werden. Beispielsweise muss Die bestehende Zwischenwellen-Produktpalette von TOTEM verwendet geschmiedeten Kohlenstoff- oder legierten Stahl und unterstützt eine maßgeschneiderte Fertigung entsprechend den Anforderungen des Antriebssystems.
Bei dieser Art von Teilen sollte die Bearbeitung großer Wellen über den Außendurchmesser und die Gesamtlänge hinaus geplant werden. Ingenieure müssen außerdem die kritischen Lagerzapfen, Kopplungsschnittstellen, Referenzzentren, Rundlaufanforderungen, Prüfstufen und alle Auswirkungen der Wärmebehandlung identifizieren, die die endgültige Geometrie beeinflussen könnten.
A Die Rotorwelle einer Dampfturbine enthält mehrere Funktionszonen wie Lagerzapfen, Dichtungsbereiche, Positionierungsflächen und Kupplungsmerkmale, die jeweils unterschiedliche Bearbeitungs- und Inspektionsanforderungen stellen können. Auf der Produktseite des Turbinenrotors von TOTEM werden Herstellungsverfahren beschrieben, bei denen große CNC-Drehmaschinen, Schleifen, zerstörungsfreie Prüfungen, Rundlaufprüfungen und die Überprüfung der Oberflächenrauheit entsprechend dem individuellen Rotordesign zum Einsatz kommen.
Große Turbinengehäuse verursachen ein anderes Problem. Ihre breiten Verbindungsflächen, inneren Hohlräume, Flanschmerkmale und Präzisionslochsysteme machen die Bezugspunktplanung und Bohrgenauigkeit besonders wichtig. Portalbohren und -fräsen können diese Geometrien unterstützen, wenn ein stabiler Zugang zu großen Flächen und getrennten Löchern erforderlich ist.
Große Kompressorzylinder und -gehäuse können Bohrungen, Flansche, Innenkanäle, Passflächen und Befestigungsmuster in einem einzigen Gussteil oder einer gefertigten Struktur kombinieren. Für eine zuverlässige Bearbeitung ist eine klare Bezugspunktstrategie erforderlich, damit die zugehörigen Merkmale nach dem Schruppen und Schlichten korrekt positioniert bleiben.
Geschweißte Strukturen bringen ein weiteres Problem mit sich: Durch die Bearbeitung können Eigenspannungen gelöst oder neu verteilt werden. Eine schwere Fertigung erfordert daher möglicherweise kontrolliertes Schweißen, geeignetes Spannungsmanagement, Bearbeitungszugabe und schrittweises Schneiden, bevor die endgültigen kritischen Oberflächen fertiggestellt werden. Diese Überlegungen machen die Bearbeitung schwerer Komponenten zu einem koordinierten Herstellungsprozess und nicht nur zu einem abschließenden CNC-Vorgang.
Große Bauteile erschweren Prozessentscheidungen, die bei kleineren Werkstücken möglicherweise relativ nachsichtig sind. Eine zu starre Vorrichtung kann einen dünnen Abschnitt verformen, während eine unzureichende Unterstützung zu Vibrationen oder Bewegungen während des Schneidens führen kann. Ebenso kann das Entfernen einer großen Materialmenge von nur einer Seite eines Schmiede-, Guss- oder Schweißstücks das innere Spannungsgleichgewicht und die Geometrie vor der Endbearbeitung verändern.
Eine weitere häufige Risikoquelle ist die Datumsübertragung. Wenn eine Komponente zwischen Maschinen oder Ausrichtungen neu positioniert werden muss, benötigt jede Einrichtung eine eindeutige Beziehung zum Zeichnungsbezugssystem. Kritische Flächen, Bohrungen, Zapfen und Lochmuster sollten so geplant werden, dass Messungen diese Beziehungen überprüfen können, anstatt nur einzelne Abmessungen zu überprüfen.
Bei der präzisen CNC-Bearbeitung verdienen auch thermische Effekte Beachtung. Ein großes Werkstück, eine Maschinenstruktur, ein Werkzeugsystem und eine Messausrüstung können unterschiedlich auf Temperaturänderungen reagieren, insbesondere während langer Bearbeitungszyklen. Eine geeignete Prozessplanung kombiniert daher stabile Bearbeitungsbedingungen mit einer stufenweisen Inspektion, anstatt sich auf eine abschließende Messung zu verlassen, um akkumulierte Fehler zu erkennen.
Ein Informationsvorteil, der TOTEM zur Verfügung steht, ist seine breitere Fertigungskette. Das Unternehmen beschreibt Fähigkeiten in den Bereichen Rohstoffkontrolle, Wärmebehandlung, Grob- und Endbearbeitung, Oberflächenbehandlung und Verpackung des Endprodukts, während sein Produktportfolio Schmiedeteile, Gussteile, bearbeitete Wellen, Zylinder, Lager und gefertigte schwere Geräte umfasst.
Ein praktischer Arbeitsablauf beginnt mit der Überprüfung von Zeichnungen, Materialspezifikationen, Rohlingszustand, Bearbeitungszugabe, Wärmebehandlungsanforderungen und kritischen Daten. Durch die Grobbearbeitung kann dann überschüssiges Material entfernt werden, während gleichzeitig Spielraum für die anschließende Stabilisierung und Endbearbeitung bleibt. Wenn die Zeichnung oder der Fertigungsplan Wärmebehandlungs- oder Entspannungsvorgänge vorschreibt, sollte deren Position in der Reihenfolge so gewählt werden, dass das Risiko einer Maßverschiebung nach dem endgültigen Schneiden verringert wird.
Durch die Fertigbearbeitung wird die kritische Funktionsgeometrie erst dann hergestellt, wenn durch frühere Arbeitsgänge eine stabile Basis für Präzisionsarbeiten geschaffen wurde. Die Inspektion sollte der gleichen Bezugslogik wie in der Fertigung folgen, damit die Abmessungen so beurteilt werden, wie es der Konstrukteur beabsichtigt hat. Bei Projekten, bei denen es um die Bearbeitung schwerer Wellen geht , ist für Rundlauf, Zapfenbeziehungen, Kupplungsmerkmale, Oberflächenbeschaffenheit und andere zeichnungsspezifische Merkmale möglicherweise eine schrittweise Überprüfung statt einer einzelnen Endprüfung erforderlich.
Die Qualitätskontrolle großer Teile sollte vor Beginn der Bearbeitung geplant werden. Die Prüfmethode muss in der Lage sein, die erforderlichen Merkmale zu erreichen, die Bezugsstruktur der Zeichnung zu reproduzieren und eine für das Projekt geeignete Dokumentation zu erstellen. Konventionelle Lehren, Rundlaufprüfungen, Dimensionsmesssysteme, Oberflächenrauheitsmessgeräte und zerstörungsfreie Prüfungen können je nach Teiletyp eine Rolle spielen.
Ein nützlicher technischer Grundsatz ist, dass die Positionierungsfähigkeit der Maschine und die Toleranz des fertigen Teils nicht dasselbe sind. Die endgültige Genauigkeit wird durch die Steifigkeit des Teils, den Materialzustand, den Werkzeugzugang, das Vorrichtungsdesign, die Rüstreihenfolge, das thermische Verhalten, die Schnittkräfte und die Messmethode beeinflusst. Aus diesem Grund überprüfen verantwortungsbewusste CNC-Bearbeitungslieferanten für große Teile schwierige Toleranzen auf Merkmalsbasis, anstatt einen allgemeinen Toleranzanspruch auf jedes übergroße Bauteil anzuwenden.
Bei kritischen rotierenden Teilen kann die Prüfung über die Maßmessung hinausgehen. Die vorhandenen TOTEM-Informationen zur Herstellung von Turbinenrotoren identifizieren beispielsweise Ultraschallprüfungen, Magnetpartikelprüfungen, Rundlaufprüfungen und Rauheitsprüfungen als relevante Qualitätskontrollaktivitäten für Rotorwellen. Welche Prüfungen für ein anderes Bauteil erforderlich sind, sollte anhand seiner Zeichnung, Materialspezifikation, Betriebsbedingungen und vertraglichen Anforderungen ermittelt werden.
Käufer sollten mit einer zeichnungsbasierten Machbarkeitsprüfung beginnen und nicht mit einer allgemeinen Ausrüstungsliste. Maschinenraum und Werkstückgewicht bestimmen grundsätzlich die Passung, entscheidender ist jedoch die Frage, ob der Lieferant einen kompletten Prozessweg vom gelieferten Rohling bis zum geprüften fertigen Bauteil erstellen kann. Erfahrungen mit vergleichbarer Geometrie, Materialien, Handhabung, Präzisionsmerkmalen und Qualitätsdokumentation können aussagekräftiger sein als die Anzahl der auf einer Werksseite angezeigten CNC-Maschinen.
Die Fertigungskette sollte auch auf Schnittstellen zwischen Betrieben untersucht werden. Wenn Schmieden, Gießen, Wärmebehandlung, Grobbearbeitung, Endbearbeitung, Inspektion und Verpackung mehrere Anlagen umfassen, müssen Prozessverantwortung und Qualitätsübergabe klar bleiben. Die bestehenden Inhalte zur Schwerwellenbearbeitung und das kundenspezifische Fertigungsportfolio von TOTEM spiegeln diesen breiteren prozessorientierten Ansatz wider, anstatt die Bearbeitung als isolierte Produktionsstufe darzustellen.
Die Bereitstellung vollständiger technischer Informationen zu Beginn einer Anfrage hilft einem Hersteller, das Prozessrisiko genauer einzuschätzen. Ein 3D-Modell kann die Geometrie und den Werkzeugzugriff verdeutlichen, während die kontrollierte 2D-Zeichnung Toleranzen, GD&T, Oberflächenbeschaffenheit, Materialanforderungen, Wärmebehandlung und Prüfhinweise identifizieren sollte. Gesamtabmessungen und ungefähres Rohlinggewicht sind gleichermaßen wichtig, da Handhabung und Vorrichtungsplanung Einfluss auf die verfügbare Fertigungsroute haben können.
Für eine effizientere Prüfung sollten Käufer normalerweise die folgenden Projektinformationen bereitstellen:
2D-Fertigungszeichnung und verfügbares 3D-Modell; Materialqualität und Rohlingsform; Gesamtabmessungen und geschätztes Gewicht; kritische GD&T-, Rundlauf-, Ebenheits-, Koaxialitäts- oder Positionsanforderungen; erforderliche Oberflächenbeschaffenheit und Wärmebehandlung; Mengen- und Nachbestellungserwartungen; Anforderungen an Inspektion, zerstörungsfreie Prüfung, Dokumentation, Verpackung und Lieferung.
Wenn in einer frühen Beschaffungsphase einige Informationen nicht verfügbar sind, sollten die fehlenden Elemente identifiziert und nicht angenommen werden. Dies ermöglicht es dem Bearbeitungslieferanten und dem Kunden, bestätigte Zeichnungsanforderungen von vorläufigen technischen Entscheidungen zu trennen, bevor mit der Produktionsplanung begonnen wird.
Die CNC-Bearbeitung großer Teile erfordert mehr als nur einen großen Maschinenraum. Eine erfolgreiche Produktion hängt von der Abstimmung des Werkstücks mit der richtigen Ausrüstung, der Kontrolle von Bezugspunkten und Vorrichtungen, der Planung des Materialabtrags, der Beherrschung des Verzerrungsrisikos und der Überprüfung kritischer Merkmale mit einer geeigneten Prüfstrategie ab. Der GAU32×40 erweitert die Kapazität von TOTEM zum Portalbohren und -fräsen innerhalb eines größeren Fertigungsnetzwerks zur Unterstützung von Wellen, Gehäusen, Schmiedeteilen, Gussteilen und schweren gefertigten Komponenten. Der zuverlässigste Ausgangspunkt für neue Projekte ist eine zeichnungsbasierte Machbarkeitsprüfung, die Geometrie, Material, Toleranzen, Prozessablauf, Prüfung und Handhabung gemeinsam berücksichtigt.
Ein Teil kann als „groß“ betrachtet werden, wenn seine Abmessungen, sein Gewicht, seine Vorrichtungsanforderungen, seine Handhabungsmethode oder seine Inspektionsanforderungen den praktischen Bereich der herkömmlichen Bearbeitung überschreiten. Es gibt keine allgemeingültige Größenschwelle. Sowohl ein langer Schaft als auch ein breites Gehäuse können eine große CNC-Bearbeitung erfordern, auch wenn ihre Geometrien völlig unterschiedlich sind.
Typische Vorgänge können Fräsen, Bohren, Bohren, Lochfinishen, Plandrehen, Konturbearbeitung und Bearbeitung von Bezugs- oder Passflächen umfassen. Drehen, Schleifen und andere Prozesse können auf speziellen Maschinen durchgeführt werden, wenn das Bauteil dies erfordert. Die endgültige Prozessroute sollte der Zeichnung entsprechen, anstatt jedes Feature einer Maschine aufzuzwingen.
Ja, vorausgesetzt, dass die ausgewählte Ausrüstung, der Vorrichtungsplan, die Materialbeschaffenheit, die Bearbeitungszugabe und die Prüfstrategie für das Bauteil geeignet sind. Gussteile, Schmiedeteile und Schweißteile verhalten sich beim Materialabtrag unterschiedlich, daher sollte die Bearbeitungsreihenfolge ihren individuellen Spannungszustand und ihre strukturellen Eigenschaften widerspiegeln.
Die Toleranzkontrolle beginnt mit der Planung des Bezugspunkts, der Werkstückspannung, der Maschinenauswahl, der Bearbeitungsreihenfolge und dem geeigneten Aufmaß zwischen Schrupp- und Schlichtbearbeitungen. Durch prozessbegleitende Kontrollen können Bewegungen erkannt werden, bevor das gesamte endgültige Material entfernt wird. Bei der Endabnahme sollte dann eine Inspektionsmethode zum Einsatz kommen, mit der die Zeichnungsanforderungen überprüft werden können.
Ein nützliches Angebotspaket umfasst normalerweise 2D-Zeichnungen, ein 3D-Modell, sofern verfügbar, Materialspezifikation, Rohlingstyp, Gesamtgröße, geschätztes Gewicht, Menge, kritische Toleranzen, Anforderungen an die Oberflächenbeschaffenheit, Wärmebehandlung und Inspektionsanforderungen. Durch umfassendere Informationen kann der Lieferant Werkzeuge, Einrichtung, Handhabung, Qualitätskontrolle und Fertigungsrisiken genauer beurteilen.


