
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 24.08.2026 Herkunft: Website
Die Kolbenstange in einem Kolbenkompressor verbindet den Kreuzkopf mit dem Kolbenkopf und überträgt die Axialkraft bei jedem Kompressionszyklus. Wenn es ausfällt, stoppt der Kompressor. Eine gebrochene Stange kann die Zylinderlaufbuchse beschädigen, das Packungssystem zerstören und den Gasstrom mit Schmutz verunreinigen. Bei Anlagen zur Hochdruck-Gasverdichtung in petrochemischen, Schiefergas- oder chemischen Verarbeitungsanwendungen kann ein Ausfall einer einzigen Kolbenstange tagelange ungeplante Ausfallzeiten und erhebliche Reparaturkosten bedeuten.
Der erste Schritt zur Vermeidung von Ausfällen besteht darin, zu verstehen, warum Kolbenstangen versagen. Dieser Leitfaden behandelt die wichtigsten Fehlermechanismen, wie man Frühwarnzeichen erkennt und welche Wartungs- und Beschaffungsentscheidungen das Risiko langfristig tatsächlich reduzieren.
Die häufigsten Ursachen für den Ausfall der Kolbenkompressorkolbenstange sind:
Ermüdungsrisse durch zyklische Zug- und Druckbelastungen an Spannungskonzentrationspunkten
Eine Fehlausrichtung zwischen Kolbenstange, Querkopf und Zylindermittellinie führt zu einer ungleichmäßigen Belastung
Oberflächenschäden einschließlich Riefenbildung, Abrieb und Lochfraß durch schlechte Schmierung oder Verschmutzung
Korrosion durch aggressive Gaszusammensetzungen, die die Stangenoberfläche oder den Stopfbuchsbereich angreifen
Überlastung durch anormale Betriebsbedingungen wie Flüssigkeitsverschleppung, Ventilversagen oder Druckspitzen
Der Verschleiß der Packung führt zu einem Gasaustritt, der mit der Zeit zur Erosion der Staboberfläche führt
Bei den meisten Ausfällen geht es um mehr als einen Faktor. Eine falsch ausgerichtete Stange beschleunigt den Packungsverschleiß, wodurch korrosives Gas mit der Oberfläche in Kontakt kommt und Ermüdungsrisse entstehen. Wenn Sie eines davon frühzeitig erkennen, kann die Kette unterbrochen werden.
Die Kolbenstange ist eine Präzisions-Rundwelle, die die verbindet geschmiedete Kolbenstangenbaugruppe des Kompressors an einem Ende mit dem Kreuzkopf verbunden Kolbenkopf des Kompressors andererseits. Bei jeder Drehung der Kurbelwelle überträgt die Stange eine Hin- und Herbewegung und mechanische Kraft auf den Kolbenkopf, der das Gas im Zylinder komprimiert. Die Stange verläuft durch die Stopfbuchse, wo Packungsringe eine dynamische Dichtung bilden, die verhindert, dass unter hohem Druck stehendes Gas in das Kurbelgehäuse entweicht.
Das bedeutet, dass die Stange gleichzeitig drei Aufgaben übernimmt: die Übertragung der Axialkraft, die Aufrechterhaltung der dynamischen Dichtungsintegrität mit dem Packungssystem und die Aufrechterhaltung der Ausrichtung zwischen Kolben und Zylinder. Ein Fehler in einer dieser Funktionen kann ein kaskadierendes Problem auslösen.
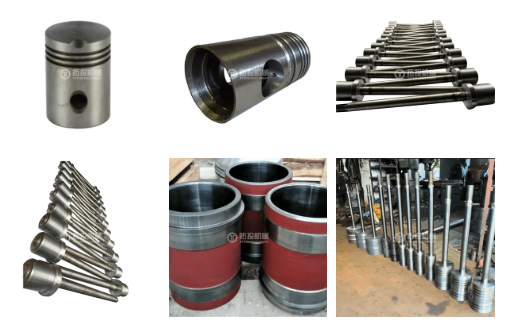
Ermüdung ist die Hauptursache für Kolbenstangenversagen. Bei jedem Kompressionszyklus wird der Stab abwechselnd auf Zug und Druck beansprucht. Über Millionen von Zyklen können Mikrorisse an Spannungskonzentrationspunkten entstehen: Gewindewurzeln, Kehlradien, Durchmesserübergänge und Oberflächenfehler. Sobald ein Riss entsteht, breitet er sich mit jedem Zyklus aus, bis der verbleibende Querschnitt die Last nicht mehr tragen kann und der Stab bricht.
Mehrere Faktoren beschleunigen die Ermüdungsrissbildung. Als Rissinitiator wirkt eine Staboberfläche mit Bearbeitungsspuren oder Schleifbränden. Gewindeverbindungen mit unzureichenden Kehlradien konzentrieren die Spannung an der Wurzel. Eine Wärmebehandlung, die Restspannungen in der Oberflächenschicht hinterlässt, verringert die Ermüdungslebensdauer. Und korrosive Umgebungen senken die Ermüdungsgrenze, indem sie die Oberfläche angreifen und durch Löcher verursachte Risse erzeugen.
Wenn Kolbenstange, Kreuzkopf und Zylinder nicht perfekt koaxial sind, erfährt die Stange zusätzlich zur axialen Belastung eine Biegebelastung. Diese Biegebeanspruchung wechselt bei jedem Schlag, was die Ermüdung beschleunigt. Eine Fehlausrichtung zwingt die Packung auch dazu, auf einer Seite stärker zu arbeiten, was zu ungleichmäßigem Verschleiß führt, der dazu führt, dass Gas an der Stange vorbei austritt. Diese Leckage kann die Staboberfläche erodieren und die lokale Temperatur erhöhen, wodurch eine Rückkopplungsschleife entsteht, die die Lebensdauer des Stabs verkürzt.
Häufige Ursachen für eine Fehlausrichtung sind unsachgemäße Montage, eine fehlerhafte Wärmeausdehnung zwischen Zylinder und Rahmen, Setzungen des Fundaments und verschlissene Abstände zwischen den Querhauptführungen. Der Hier spielt die Kreuzkopfbaugruppe des Kompressors eine direkte Rolle: Wenn die Kreuzkopfführung verschlissen ist oder der Abstand der Kreuzkopfstifte zu groß ist, weicht der Stangenweg von der Zylindermittellinie ab.
Die Stangenoberfläche, die das Packungssystem passiert, muss eine präzise Oberfläche und Härte aufweisen. Jegliche Beschädigung dieser Oberfläche verschlechtert die Packungsdichtung und beschleunigt den Stangenverschleiß. Riefenbildung kann auftreten, wenn feste Partikel durch schmutziges Gas, fehlerhafte Schmierung oder Ablagerungen durch den Ausfall vorgeschalteter Komponenten in die Stopfbuchse gelangen. Zum Fressen kommt es, wenn die Stange und das Packungsmaterial unter hohem Kontaktdruck ohne ausreichenden Schmierfilm zusammenwirken. Lochfraß durch Korrosion führt zu Spannungserhöhungen, die Ermüdungsrisse auslösen.
Gaszusammensetzungen, die Schwefelwasserstoff, Kohlendioxid, Chloride oder Feuchtigkeit enthalten, können die Staboberfläche direkt oder über die Packungsschnittstelle angreifen. Sulfidspannungsrisse und Wasserstoffversprödung sind besondere Risiken im Sauergasbetrieb. Auch bei nominell trockenen Gasanwendungen kann durch Kondensation bei Abschaltungen oder Temperaturschwankungen Feuchtigkeit entstehen, die die Staboberfläche im Stopfbuchsbereich korrodiert.
Durch die Flüssigkeitsübertragung in den Zylinder entsteht eine hydraulische Belastung, die die Streckgrenze der Stange in einem einzigen Zyklus überschreiten kann. Ein defektes Auslassventil, das den vollen Differenzdruck auf eine Seite des Kolbens wirken lässt, führt zu einer unausgeglichenen Belastung. Druckspitzen durch schnelles Schließen des Ventils, Rohrleitungsresonanzen oder Prozessstörungen können zu transienten Belastungen führen, die deutlich über dem Auslegungsbereich liegen. Jedes dieser Ereignisse kann die Stange verbiegen, die Gewindeverbindung beschädigen oder einen Riss auslösen, der sich später durch Ermüdung ausbreitet.
Kolbenstangenausfälle passieren selten ohne Vorwarnung. Die folgenden Symptome treten häufig vor einem katastrophalen Bruch auf:
Die Leckage der Packung steigt über die normalen Entlüftungsraten hinaus an, was auf Verschleiß der Stangenoberfläche oder einen Ausrichtungsverlust hinweist
Temperaturanstieg an der Stopfbuchse, was auf Reibung durch Riefenbildung, Abrieb oder unzureichende Schmierung schließen lässt
Vibrationsveränderungen im Traversen- oder Zylinderbereich weisen häufig auf eine sich entwickelnde Fehlausrichtung oder Lockerheit hin
Ungewöhnliche Geräusche aus dem Zylinderbereich, einschließlich metallischem Klopfen, die auf eine lockere Kolbenmutter oder einen sich entwickelnden Stangenriss hinweisen können
Gasverschmutzung im Kurbelgehäuse oder in der Rahmenentlüftung, was auf einen Packungsfehler und eine Beschädigung der Stangenoberfläche hinweist
Visuelle Oberflächenfehler, die bei der geplanten Inspektion festgestellt wurden: Riefenbildung, Lochfraß, Verfärbung oder Reibverschleiß an Gewindeverbindungen
Jedes dieser Anzeichen erfordert eine sofortige Untersuchung. Wenn Sie einen Kompressor mit einem vermuteten Stangenproblem weiter betreiben, besteht die Gefahr eines katastrophalen Ausfalls, der Zylinder, Kolben und Ventile beschädigen kann.
| Kolbenstangenfehler | Hauptursachen | Vorbeugungsmaßnahmen |
|---|---|---|
| Ermüdungsrisse | Zyklischer Stress an Spannungskonzentrationspunkten; Oberflächenfehler; unzureichende Wärmebehandlung | Geben Sie geeignete Verrundungsradien an den Gewindewurzeln an; erfordern eine Oberflächenbearbeitung mit kontrollierter Rauheit; Überprüfen Sie, ob durch die Wärmebehandlung Restspannungen beseitigt werden. Führen Sie regelmäßig NDT durch |
| Fehlausrichtung | Schlechte Montage; verschlissene Traversenführungen; Fundamentsetzung; thermisches Wachstum | Bei der Installation auf Koaxialität achten; Überwachen Sie den Abstand der Traversenführung. Ausrichtung nach Fundamentarbeiten prüfen; Verwenden Sie Laserausrichtungswerkzeuge |
| Oberflächenbewertung | Verschmutzung in der Stopfbuchse; fehlgeschlagene Schmierung; Trümmer aus stromaufwärts gelegenem Versagen | Installieren Sie eine ordnungsgemäße Gasfiltration. Halten Sie die Schmierung der Stopfbuchse aufrecht. Überprüfen Sie den Verpackungszustand. Ersetzen Sie die Packung, bevor Oberflächenschäden auftreten |
| Korrosion | Sauergas-Service; Feuchtigkeitskondensation; Inkompatibles Stabmaterial für die Gaszusammensetzung | Geben Sie für die Anwendung korrosionsbeständiges Material oder Oberflächenbehandlung an; Spülgas während Abschaltungen aufrechterhalten; Überwachen Sie Änderungen der Gaszusammensetzung |
| Überlast | Flüssigkeitsverschleppung; Ventilausfall; Druckspitzen; Prozessstörungen | Flüssigkeitsabscheidung vorgeschaltet installieren; Ventilleistung überwachen; Druckentlastungsschutz verwenden; Schulung der Bediener in Abschaltverfahren |
| Verpackungsbedingter Verschleiß | Härten des Packungsrings; falsches Verpackungsmaterial; verschlissene Packungsbohrung | Ersetzen Sie die Verpackung termingerecht; Passen Sie das Verpackungsmaterial an die Oberflächenbehandlung der Stange an. Überprüfen Sie die Stangenoberfläche beim Austausch der Packung |
Eine regelmäßige Inspektion ist das wirksamste Mittel, um einem Ausfall der Kolbenstange vorzubeugen. Die folgenden Methoden können einzeln oder in Kombination eingesetzt werden, um sich entwickelnde Probleme zu erkennen, bevor sie zu einem Bruch führen.
Eine visuelle Inspektion der Staboberfläche während geplanter Stillstände kann Riefen, Lochfraß, Verfärbungen und Risse im Frühstadium aufdecken. Verwenden Sie ein Endoskop, wenn die Stange nicht vollständig herausgezogen werden kann. Bei der Farbeindringprüfung (PT) werden oberflächendurchbrechende Risse erkannt, die mit bloßem Auge nicht erkennbar sind. Die Magnetpulverprüfung (MT) eignet sich für ferromagnetische Stabmaterialien und kann Risse in der Nähe der Oberfläche erkennen.
Messen Sie den Stabdurchmesser an mehreren Punkten entlang der Länge, um Verschleiß, Verjüngung oder Biegung festzustellen. Überprüfen Sie die Geradheit mit einer Messuhr oder einem Laserausrichtungswerkzeug, wobei die Stange an ihren Zapfenpunkten abgestützt ist. Jede Abweichung von der ursprünglichen Geradheitstoleranz weist entweder auf eine dauerhafte Biegung aufgrund von Überlastung oder auf ungleichmäßige Abnutzung aufgrund einer Fehlausrichtung hin.
Mit der Ultraschallprüfung (UT) können innere Fehler oder große Risse erkannt werden, die noch nicht die Oberfläche erreicht haben. Diese Methode eignet sich für Stäbe mit langer Betriebsgeschichte, bei denen sich unter der Oberfläche Ermüdungsschäden entwickeln können. Bei Gewindeverbindungen können mit der Wirbelstromprüfung oberflächliche und oberflächennahe Risse an Gewindewurzeln erkannt werden, die visuell nur schwer zu prüfen sind.
Online-Überwachungssysteme, die Vibrationen an der Traverse und am Zylinder sowie die Temperatur an der Stopfbuchse überwachen, können sich entwickelnde Probleme erkennen, während der Kompressor läuft. Ein tendenzieller Anstieg der Stopfbuchstemperatur über Wochen oder Monate geht häufig einem Defekt der Stangenoberfläche voraus. Veränderungen in der Vibrationssignatur am Querhaupt können auf eine sich entwickelnde Fehlausrichtung oder Lockerheit hinweisen, die letztendlich zu einer Beschädigung der Stange führen kann.
Die bei der Bestellung einer Ersatzkolbenstange getroffenen Entscheidungen wirken sich direkt auf deren Lebensdauer aus. Bevor Sie eine Bestellung aufgeben, sollten Sie einige Spezifikationen beachten.
Das Stabmaterial muss zur Anwendung passen. Für standardmäßige Schiefergas- und Petrochemieanwendungen bietet geschmiedeter legierter Stahl die Festigkeit und Zähigkeit, die für zyklische Hochfrequenzbelastungen erforderlich ist. Für Sauergasanwendungen muss das Material die Anforderungen von NACE MR0175 oder gleichwertigen Standards erfüllen und eine kontrollierte Härte aufweisen, um Sulfid-Spannungsrissen zu widerstehen. In korrosiven Umgebungen können Edelstahl oder Oberflächenbehandlungen wie Nitrieren die Lebensdauer verlängern. Das Materialzertifikat sollte auf den jeweiligen Stab rückführbar sein.
Die Stangenoberfläche, die mit der Packung in Kontakt kommt, erfordert eine bestimmte Härte und Oberflächenbeschaffenheit, um Verschleiß zu widerstehen und die Integrität der Dichtung aufrechtzuerhalten. Gehärtete Oberflächen, sei es durch Induktionshärten, Nitrieren oder Verchromen, verlängern die Lebensdauer der Packung und verhindern Riefenbildung. Die Oberflächenrauheit muss innerhalb des vom Verpackungshersteller angegebenen Bereichs liegen; Zu rau beschleunigt den Packungsverschleiß, zu glatt verhindert die Schmiermittelrückhaltung.
Geradheit, Rundheit und Koaxialität wirken sich direkt auf die Leistung der Rute aus. Eine unter strenger Kontrolle dieser Parameter hergestellte Stange sorgt für eine stabile axiale Präzision bei Hin- und Herbewegungen mit hoher Geschwindigkeit und verringert so das Risiko einer außermittigen Belastung und eines abnormalen Packungsverschleißes. Kritische Referenzflächen sollten in einer einzigen Aufspannung mit Präzisionsbearbeitungs- und Richtvorgängen in mehreren Prozessen erstellt werden, die die Maßhaltigkeit wahren.
Fordern Sie bei jeder Stangenlieferung Materialzertifikate, Wärmebehandlungsaufzeichnungen, Maßkontrollberichte und NDT-Ergebnisse an. Diese Dokumentation unterstützt die Ursachenanalyse im Fehlerfall und stellt die Chargenkonsistenz für den Ersatzteilbestand sicher. Ein Lieferant, der eine vollständige Rückverfolgbarkeit gewährleistet, beweist eine Fertigungsdisziplin, die sich auch auf das Produkt selbst erstreckt.
Shanghai TOTEM Machinery Co., Ltd. fertigt kundenspezifische Kolbenkompressorteile auf der Grundlage von Kundenzeichnungen, einschließlich Kolbenstangen, die durch integrales Schmieden mit strenger Kontrolle über Geradheit, Rundheit und Koaxialität hergestellt werden. Das Unternehmen stellt jeder Sendung eine vollständige Rückverfolgbarkeitsdokumentation zur Verfügung. Wenn Sie eine Ersatzstange benötigen oder einen Fehler festgestellt haben und Material- und Herstellungsspezifikationen besprechen möchten, wenden Sie sich an uns. Kontaktieren Sie Shanghai TOTEM Machinery für eine technische Diskussion.
Über die Beschaffung hinaus bestimmen laufende Wartungspraktiken die Lebensdauer einer Kolbenstange. Die folgenden Praktiken haben den größten Einfluss auf die Langlebigkeit der Rute.
Ersetzen Sie die Packungsringe rechtzeitig und nicht erst, wenn sie defekt sind. Verhärtete Packungsringe beschädigen die Stangenoberfläche. Überprüfen Sie beim Auswechseln der Packung die Stangenoberfläche auf Anzeichen von Abnutzung, Riefenbildung oder Verfärbung durch Hitze. Wenn die Stange Abnutzungserscheinungen aufweist, aber noch innerhalb der Toleranz liegt, kann die Aufarbeitung der Oberfläche ihre Lebensdauer verlängern. Wenn der Verschleiß die Toleranz überschreitet, ist der Austausch der Stange vor einem katastrophalen Ausfall weitaus kostengünstiger als der Umgang mit einer gebrochenen Stange in einem laufenden Kompressor.
Eine ausreichende Schmierung zwischen Stange und Packung ist von entscheidender Bedeutung. Zu wenig Schmierung führt zu Abrieb und Riefenbildung. Zu viel davon kann zum Anschwellen der Packung und zur Gasverunreinigung führen. Überwachen Sie die Durchflussraten und die Qualität des Schmiermittels. Bei ölfreien Kompressionsanwendungen müssen die Oberflächenbehandlung der Stange und das Packungsmaterial für den Trockenlauf geeignet sein.
Überprüfen Sie die Ausrichtung der Stange nach jedem größeren Wartungsereignis: Austausch des Zylinders, Austausch des Querhaupts, Überholung der Packung oder Fundamentarbeiten. Verwenden Sie Messuhren, um den Rundlauf der Stange am Zylinder- und Kreuzkopfende zu messen. Wenn die Unrundheit die Herstellerangabe überschreitet, korrigieren Sie die Ausrichtung, bevor Sie den Kompressor wieder in Betrieb nehmen.
Installieren und warten Sie eine Gasfiltration vor dem Kompressor. Partikelverunreinigungen im Gasstrom können in die Stopfbuchse eindringen und die Stange beschädigen. Flüssigkeitsverschleppung kann zu hydraulischer Überlastung führen. Überwachen Sie die Gaszusammensetzung auf Veränderungen, die zu korrosiven Bestandteilen führen können, die Material- oder Betriebsanpassungen erfordern.
Ein Ausfall der Kolbenkompressorkolbenstange ist in den meisten Fällen vermeidbar. Der Schlüssel liegt darin, zu verstehen, dass Ausfälle im Laufe der Zeit durch zusammenwirkende Mechanismen entstehen: Ermüdung, Fehlausrichtung, Oberflächenschäden, Korrosion und Überlastung beeinflussen sich gegenseitig. Durch regelmäßige Oberflächeninspektion, Maßprüfung, NDT und Online-Überwachung werden Probleme frühzeitig erkannt. Die richtige Materialauswahl, Oberflächenbehandlung und Fertigungspräzision legen den Grundstein für eine lange Lebensdauer. Und eine disziplinierte Wartung der Packung, Schmierung, Ausrichtung und Gasqualität sorgt dafür, dass die Stange innerhalb ihres Designbereichs arbeitet. Für Anlagen, die auf eine kontinuierliche Gasverdichtung angewiesen sind, ist die Investition in hochwertige Ersatzstäbe und eine proaktive Inspektion eine einfache Möglichkeit, die weitaus höheren Kosten ungeplanter Ausfallzeiten zu vermeiden.
Es gibt keine feste Lebensdauer. Die Lebensdauer der Stange hängt von den Betriebsbedingungen, der Wartungsqualität und der Materialauswahl ab. Unter normalen Bedingungen und richtiger Wartung kann eine gut verarbeitete Rute mehrere Jahre lang dienen. Stangen im korrosiven Betrieb oder unter häufiger Überlastung können viel früher ausfallen. Die einzige verlässliche Möglichkeit, die verbleibende Lebensdauer zu beurteilen, ist eine regelmäßige Inspektion.
Kleinere Oberflächenschäden können manchmal durch Schleifen oder Polieren ausgebessert werden, um den Defekt zu beseitigen, vorausgesetzt, der fertige Durchmesser bleibt innerhalb der Toleranz und die Oberflächenbehandlung kann wiederhergestellt werden. Tiefe Riefen, Risse oder Biegungen erfordern einen Austausch. Bei jeder Reparatur sollte eine zerstörungsfreie Prüfung erfolgen, um sicherzustellen, dass keine Risse mehr vorhanden sind.
Zunehmende Packungsleckagen und steigende Stopfbuchstemperatur sind die häufigsten Frühindikatoren. Diese Symptome deuten auf Verschleiß der Stangenoberfläche, Ausrichtungsverlust oder Verhärtung der Packung hin. Eine sofortige Untersuchung kann einen katastrophalen Ausfall verhindern.
Nicht unbedingt. Wenn die ursprüngliche Stange aufgrund von Korrosion oder Ermüdung ausgefallen ist, sollte beim Ersatz ein Material oder eine Oberflächenbehandlung verwendet werden, die besser für die tatsächlichen Betriebsbedingungen geeignet ist. Überprüfen Sie die Fehlerursache und wenden Sie sich an den Hersteller, um die geeignete Materialspezifikation auszuwählen.
Der Kreuzkopf führt die Kolbenstange und isoliert seitliche Kräfte. Wenn das Spiel der Querhauptführung zu groß ist oder der Querhauptstift abgenutzt ist, weicht der Stangenweg von der Zylindermittellinie ab. Diese Fehlausrichtung führt zu ungleichmäßigem Packungsverschleiß, Biegespannung in der Stange und beschleunigter Ermüdung. Die Überprüfung des Traversenzustands während der Stangeninspektion ist unerlässlich.


