
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 25.08.2026 Herkunft: Website
Der Kompressorzylinder ist das druckführende Herzstück eines Kolbenkompressors. Es enthält die Kompressionskammer, führt den Kolben und dichtet bei jedem Zyklus gegen Hochdruckgas ab. Da die Kolbenringe gegen die Zylinderbohrung gleiten, ist Verschleiß unvermeidlich. Die Frage für Wartungsingenieure und Beschaffungsteams ist nicht, ob Verschleiß vorliegt, sondern wie viel akzeptabel ist, wann er die Leistung gefährdet und was man dagegen tun kann.
In diesem Leitfaden erfahren Sie, wie Sie den Verschleiß des Kompressorzylinders messen, welche Toleranzen wichtig sind, wie die Ergebnisse zu interpretieren sind und welche Faktoren die Entscheidung für eine Neubohrung, Reparatur oder einen Austausch des Zylinders beeinflussen sollten.
Was zu messen ist: Bohrungsdurchmesser an mehreren Positionen und Ausrichtungen, Konizität, Unrundheit, Oberflächengüte und Zustand der Ringnut, falls zutreffend
Wo zu messen ist: Bereich des oberen Totpunkts, mittlerer Hub, Bereich des unteren Totpunkts und mindestens vier Umfangspositionen pro Station
Vergleichskriterien: Originalzeichnungen des Herstellers, OEM-Verschleißgrenzen oder Branchenrichtlinien für das jeweilige Kompressormodell
Wann zu handeln ist: Wenn der Verschleiß die zulässigen Grenzen überschreitet, die Leistung nachlässt oder wenn Oberflächenschäden zu Dichtungs- oder Schmierproblemen führen
Entscheidungsfaktoren: Schweregrad und Verschleißmuster, Zylindermaterial und -design, Verfügbarkeit übergroßer Teile, Kostenvergleich von Reparatur und Austausch sowie Kritikalität der Anwendung
Die Zylinderbohrung dient als Präzisionsdichtfläche für die Kolbenringe. Mit zunehmendem Verschleiß der Bohrung vergrößert sich das Spiel zwischen Kolben und Bohrungswand. Durch diesen zusätzlichen Spielraum kann mehr Gas an den Ringen vorbei von der Hochdruckseite zur Niederdruckseite entweichen, was den volumetrischen Wirkungsgrad verringert. Der Kompressor liefert weniger Gas pro Zyklus, der Energieverbrauch steigt und die Austrittstemperatur kann durch die erneute Komprimierung des ausgetretenen Gases ansteigen.
Ungleichmäßiger Verschleiß ist schlimmer als gleichmäßiger Verschleiß. Die Konizität, bei der die Bohrung an einem Ende stärker verschleißt als am anderen, verhindert, dass die Kolbenringe einen gleichmäßigen Kontakt aufrechterhalten. Eine Unrundheit, bei der die Bohrung elliptisch wird, führt dazu, dass sich die Ringe ungleichmäßig biegen und zum Ringbruch führen können. Riefen oder Abrieb verursachen Leckpfade und beschleunigen den Ringverschleiß. Alle diese Bedingungen verringern die Kompressorkapazität und können schließlich zu einem katastrophalen Komponentenausfall führen.
Dies ist das vorhersehbarste Verschleißmuster. Der Durchmesser der Bohrung vergrößert sich allmählich, wenn die Kolbenringe im Laufe von Tausenden von Betriebsstunden dagegen gleiten. Gleichmäßiger Verschleiß ist beherrschbar, da er gemessen, vorhergesagt und mit übergroßen Kolbenringen oder einer leichten Nachbohrung behoben werden kann. Die Rate hängt von der Kolbengeschwindigkeit, der Gasreinheit, der Schmierqualität und dem Ringmaterial ab.
Eine Verjüngung tritt auf, wenn die Bohrung an einem Ende des Hubs stärker verschleißt als am anderen. Der obere Totpunktbereich, in dem der Verbrennungsdruck am höchsten ist und der Kolben seine Richtung umkehrt, verschleißt oft schneller. Die Konizität ist problematisch, da sich Kolbenringe nicht ausreichend ausdehnen und zusammenziehen können, um einer konischen Bohrung zu folgen, sodass die Dichtung am verschlissenen Ende nachlässt. Die Verjüngung führt auch dazu, dass die Ringe in ihren Nuten wackeln, was zum Bruch der Ringe und zur Beschädigung des Kolbens führen kann.
Die Bohrung kann aufgrund ungleichmäßiger Belastung, Kolbengewicht oder thermischer Verformung elliptisch werden. Die Unrundheit wird als Differenz zwischen dem maximalen und dem minimalen Bohrungsdurchmesser an derselben axialen Position gemessen. Ringe können gegen eine elliptische Bohrung nicht wirksam abdichten, da sie sich nicht an die sich ändernde Krümmung anpassen können. Eine starke Unrundheit kann auch auf eine strukturelle Verformung des Zylinderkörpers hinweisen, die möglicherweise eher einen Austausch als eine Reparatur erfordert.
Riefen treten als axiale Kratzer entlang der Bohrungsoberfläche auf, meist durch harte Partikel im Gasstrom oder zerbrochene Ringfragmente. Unter Fressen versteht man die Materialübertragung zwischen Kolbenring und Bohrungsoberfläche unter hohem Anpressdruck ohne ausreichende Schmierung. Beide Bedingungen führen zu Leckpfaden und Oberflächenunregelmäßigkeiten, die den weiteren Verschleiß beschleunigen. Tiefe Riefen können nicht allein durch Honen entfernt werden und erfordern eine Neubohrung oder einen Austausch.
Korrosive Gasbestandteile, Feuchtigkeit oder eine unzureichende Materialauswahl können Lochfraß oder chemische Angriffe auf die Bohrungsoberfläche verursachen. Korrosionsschäden unterscheiden sich von mechanischem Verschleiß dadurch, dass sie die Materialstruktur angreifen. Vernarbte Oberflächen können die Dichtung nicht aufrechterhalten und beschleunigen oft den Ringverschleiß. Wenn die Korrosion tief in die Wand eingedrungen ist, muss der Zylinder möglicherweise durch ein korrosionsbeständiges Material oder eine Auskleidung ersetzt werden.
Verwenden Sie ein kalibriertes Bohrungsmikrometer oder eine Messuhr, um den Innendurchmesser an mehreren Stationen entlang der Hublänge zu messen. Nehmen Sie an jeder Station Messungen an mindestens vier Umfangspositionen vor: oben, unten, links und rechts. Dies erfasst sowohl Konizität als auch Unrundheit.
Die Messstationen sollten den oberen Totpunktbereich, den Mittelhubbereich und den unteren Totpunktbereich der Bohrung umfassen. Der OT-Bereich weist häufig den größten Verschleiß auf, da dort der höchste Druck und die höchste Temperatur herrschen. Der Vergleich der Durchmesser verschiedener Stationen zeigt die Konizität. Der Vergleich der Durchmesser verschiedener Ausrichtungen an derselben Station zeigt Unrundheiten.
Verwenden Sie ein Oberflächenrauheitsmessgerät, um die Bohrungsbeschaffenheit zu messen. Die Spezifikation der Oberflächenbeschaffenheit hängt vom Ringtyp und der Schmiermethode ab. Kreuzgeschliffene Oberflächen halten das Schmiermittel besser zurück als parallele Oberflächen. Eine verschlissene Bohrung, die ihr ursprüngliches Kreuzschraffurmuster verloren hat, muss unter Umständen erneut gehont oder aufgebohrt werden, auch wenn die Abmessungsabnutzung in Grenzen bleibt, da die Oberfläche keine ausreichende Schmierung verträgt.
Überprüfen Sie die Bohrungsoberfläche visuell auf Riefen, Abrieb, Lochfraß, Risse und Anzeichen von Ringkontaktmustern. Verwenden Sie ein Endoskop, wenn der Zylinder nicht vom Kompressor entfernt werden kann. Suchen Sie nach ungleichmäßigen Kontaktmustern, die auf eine Fehlausrichtung oder Kolbenneigung hinweisen. Prüfen Sie, ob es durch Hitze zu Verfärbungen kommt, die auf eine unzureichende Kühlung oder Schmierung hinweisen könnten. Untersuchen Sie den Wassermantel, wenn der Zylinder wassergekühlt ist, und achten Sie auf Kalkablagerungen, Korrosion oder Verstopfungen, die zu thermischen Verformungen führen könnten.
Bei Zylindern mit langer Lebensdauer oder bekanntermaßen hoher Beanspruchung kann die Farbeindringprüfung Oberflächenrisse in der Bohrung oder in kritischen Strukturbereichen erkennen. Ultraschallprüfungen können die verbleibende Wandstärke messen, insbesondere in Bereichen, in denen Korrosion die Wand verdünnt haben könnte. Diese Methoden sind wichtig für Zylinder, die sich dem Ende ihrer Lebensdauer nähern oder bei denen ungewöhnliche Betriebsereignisse aufgetreten sind.
| Verschleißparameter | -Messmethode | Typische Aktionsgrenze | Empfohlene Aktion |
|---|---|---|---|
| Gleichmäßiger Bohrungsverschleiß | Bohrlehre an mehreren Stationen | Nähert sich dem maximalen Abstand gemäß OEM-Spezifikation | Installieren Sie übergroße Ringe oder leichte Nachbohrungen |
| Konisch | Vergleichen Sie die Durchmesser entlang der Hublänge | Überschreitet die OEM-Konizitätsgrenze | Auf das nächste Übermaß aufbohren; Ersetzen Sie, wenn die Wand zu dünn ist |
| Unrund | Vergleichen Sie Durchmesser an derselben Station und unterschiedlichen Ausrichtungen | Übertrifft die Rundheitstoleranz des OEM | Nachbohren; Untersuchen Sie strukturelle Verzerrungen, wenn sie schwerwiegend sind |
| Wertungstiefe | Visuell, Tiefenmesser oder Endoskop | Die Riefentiefe übersteigt die Abtragskapazität beim Honen | Je nach Tiefe und Wandstärke neu bohren oder ersetzen |
| Verlust der Oberflächengüte | Oberflächenrauheitstester | Das Kreuzschraffurmuster ist verschwunden oder die Rauheit liegt außerhalb der Spezifikation | Nachschärfen oder erneut bohren, um die Oberfläche wiederherzustellen |
| Wandstärke | UT-Messung | Unterhalb der Mindestkonstruktionswandstärke | Zylinder ersetzen |
| Korrosionsnarben | Sicht- und Endoskop | Die Lochtiefe beeinflusst die Abdichtung oder die strukturelle Integrität | Bei geringer Tiefe erneut bohren; ersetzen, wenn tief oder weit verbreitet |
Nach Abschluss der Messungen hängt die Entscheidung zwischen Reparatur und Austausch von mehreren Faktoren ab, die über die reine Verschleißzahl hinausgehen.
Vergleichen Sie den gemessenen Verschleiß mit den zulässigen Verschleißgrenzen des OEM. Diese Grenzwerte berücksichtigen den in die Zylinderkonstruktion eingebauten Sicherheitsspielraum. Wenn der Verschleiß im Rahmen bleibt, kann der Zylinder wieder in Betrieb genommen werden. Wenn sich der Verschleiß dem Grenzwert nähert, aber innerhalb der Nachbohrungszugabe bleibt, kann eine Neubohrung auf das nächste Übermaß die Lebensdauer des Zylinders verlängern. Wenn der Verschleiß die maximale Nachbohrungszugabe überschreitet oder die verbleibende Wandstärke unter dem Mindestwert liegt, ist ein Austausch erforderlich.
Anhand des Verschleißmusters erkennen Sie, ob das zugrunde liegende Problem behoben wurde. Wenn der Kegelverschleiß auf eine falsch ausgerichtete Kolbenstange zurückzuführen ist, führt ein erneutes Aufbohren des Zylinders ohne Korrektur der Ausrichtung zu demselben Verschleißmuster. Wenn Riefen durch schmutziges Gas entstanden sind, führt ein erneutes Bohren ohne Installation einer Filterung zu Riefen in der neuen Bohrung. Identifizieren und beheben Sie immer die Grundursache, bevor Sie einen reparierten oder neuen Zylinder wieder in Betrieb nehmen.
Einige Zylinder sind mit austauschbaren Laufbuchsen ausgestattet. Wenn die Laufbuchse verschlissen ist, ist der Austausch der Laufbuchse weitaus kostengünstiger als der Austausch des gesamten Zylinderkörpers. Zylinder ohne Laufbuchsen erfordern eine Neubohrung oder einen vollständigen Austausch. Das Material des Zylinders beeinflusst die Reparaturmöglichkeiten: Gusseisenzylinder können innerhalb bestimmter Grenzen nachgebohrt werden, geschmiedete Stahlzylinder können unterschiedliche Nachbohrungszugabe haben und Zylinder mit Oberflächenbehandlungen oder Beschichtungen müssen nach dem Nachbohren möglicherweise erneut behandelt werden.
Um den Zylinder auf einen größeren Durchmesser aufzubohren, sind übergroße Kolbenringe und möglicherweise ein übergroßer Kolben erforderlich. Bevor Sie sich für eine Neubohrung entscheiden, vergewissern Sie sich, dass die erforderlichen übergroßen Teile für Ihr Kompressormodell verfügbar sind. Wenn übergroße Teile nicht verfügbar sind oder nicht mehr hergestellt werden, ist ein Austausch möglicherweise die einzige Option.
Vergleichen Sie die Gesamtkosten des Nachbohrens (einschließlich übergroßer Teile, Bearbeitungsaufwand und Ausfallzeit) mit den Kosten eines neuen Zylinders. Bei einem Zylinder, der bereits ein- oder zweimal neu gebohrt wurde, kann es sein, dass die verbleibende Wandstärke eine weitere Neubohrung nicht mehr unterstützt, sodass ein Austausch die kostengünstigere Wahl darstellt. Bei einem Zylinder mit starker struktureller Verformung oder Korrosion eliminiert der Austausch das Risiko wiederkehrender Probleme, die durch eine Reparatur nicht vollständig behoben werden können.
Bei Kompressoren im kritischen Betrieb, bei denen ungeplante Abschaltungen zu erheblichen Produktionsausfällen führen, kann der Zuverlässigkeitsvorteil eines neuen Zylinders die höheren Vorlaufkosten im Vergleich zur Reparatur rechtfertigen. Für weniger kritische Anwendungen oder Backup-Einheiten kann ein reparierter Zylinder mit dokumentierter Restlebensdauer akzeptabel sein.
Ein Ersatz ist gewährleistet, wenn:
Die Bohrung überschreitet die maximale Nachbohrzugabe oder die Wandstärke liegt unter dem Mindestwert
Strukturelle Verformungen, Risse oder Korrosion haben den Zylinderkörper beeinträchtigt
Der Zylinder wurde mehrfach nachgebohrt und hat seine Leistungsgrenze erreicht
Übergroße Kolben- und Ringteile sind nicht mehr verfügbar
Die Betriebsbedingungen haben sich geändert und ein neuer Zylinder mit aktualisiertem Material oder Design passt besser zur Anwendung
Die Reparaturkosten, einschließlich des Risikos eines wiederkehrenden Ausfalls, übersteigen die Kosten eines neuen Zylinders
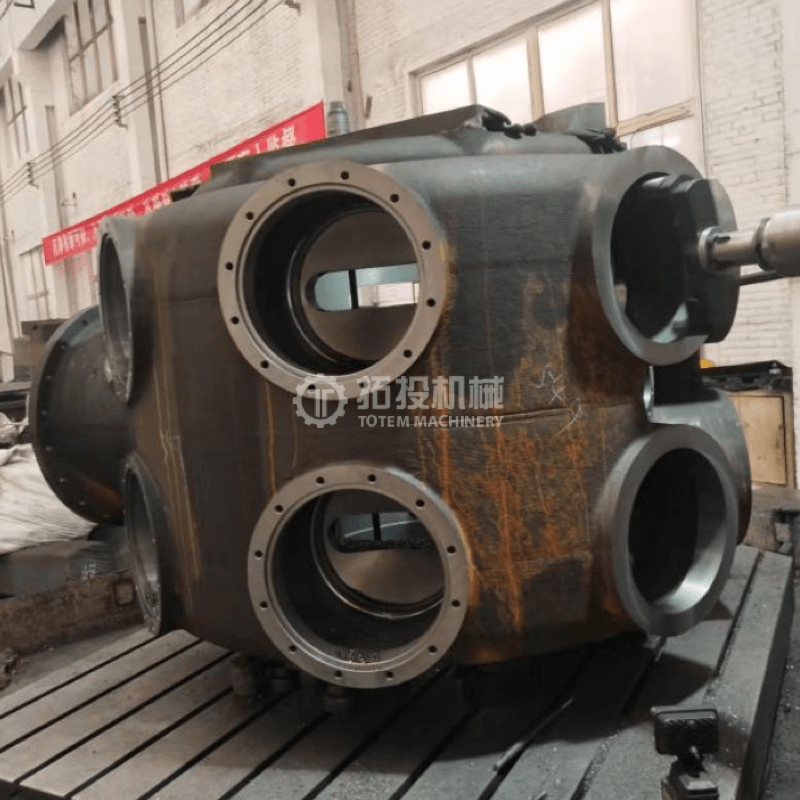
A Hochleistungskompressorzylinder aus hochwertigem legiertem Stahl oder korrosionsbeständigen Materialien mit präzisionsgefertigten Innenwänden und optionalen verschleißfesten Oberflächenbehandlungen können unter anspruchsvollen Bedingungen eine langfristige Leistung erbringen. Shanghai TOTEM Machinery Co., Ltd. produziert kundenspezifische Kompressorzylinder auf der Grundlage von Kundenzeichnungen, mit Materialoptionen wie legiertem Stahl, niedriglegiertem Stahl und korrosionsbeständigen Sorten. Der Fertigungsansatz des Unternehmens umfasst monolithische Guss- oder Schmiedeschweißkonstruktionen, präzisionsgefertigte Innenwände mit optionaler Härtung und eine vollständige Qualitätskontrolldokumentation. Um Zylinderspezifikationen oder Austauschoptionen zu besprechen, Kontaktieren Sie Shanghai TOTEM Machinery über deren Website.
Die Überprüfung des Kompressorzylinderverschleißes ist ein systematischer Prozess, der Bohrungsmessung, Oberflächeninspektion und zerstörungsfreie Prüfung kombiniert, um den Zustand des Zylinders anhand zulässiger Grenzwerte zu beurteilen. Die Entscheidung für eine Neubohrung, Reparatur oder einen Austausch hängt von der Schwere und dem Verschleißmuster, dem Zylindermaterial und -design, der Verfügbarkeit übergroßer Teile, dem Kostenvergleich und der Anwendungskritikalität ab. Um wiederkehrende Probleme zu vermeiden, ist es wichtig, die Grundursache des Verschleißes zu beheben, bevor ein Zylinder wieder in Betrieb genommen wird. Durch regelmäßige Messung, Trendverfolgung und ordnungsgemäße Wartung der Gasreinheit, Schmierung und Betriebsbedingungen können Kompressorzylinder eine lange, zuverlässige Lebensdauer gewährleisten und die Kosten und Unterbrechungen eines vorzeitigen Austauschs vermeiden.
Die Häufigkeit der Inspektionen hängt von den Betriebsbedingungen und der Kritikalität des Kompressors ab. Ein gängiger Ansatz besteht darin, die Bohrung bei jedem größeren Wartungsintervall zu messen, typischerweise alle 8.000 bis 12.000 Betriebsstunden, oder wenn Leistungsindikatoren wie sinkende Kapazität oder steigende Austrittstemperatur auf ein Problem hinweisen. Bei stark beanspruchtem oder korrosivem Betrieb kann eine häufigere Inspektion erforderlich sein.
Die zulässige Verschleißgrenze ist für jedes Kompressormodell und jede Zylinderkonstruktion spezifisch. OEM-Zeichnungen oder Servicehandbücher geben den maximalen Bohrungsdurchmesser, die Konizitätsgrenze und die Unrundheitstoleranz an. Gehen Sie niemals davon aus, dass ein allgemeiner Grenzwert gilt; Beachten Sie immer die Herstellerangaben für Ihre spezifische Ausrüstung.
Leichte Riefen können durch Honen entfernt werden, wenn die Riefentiefe gering ist und der Bohrungsdurchmesser nach der Materialentfernung innerhalb der Toleranz bleibt. Tiefe Riefen erfordern ein Nachbohren auf einen größeren Durchmesser. Wenn die Wandstärke ein Nachbohren nicht zulässt, muss der Zylinder ausgetauscht werden.
Eine Fehlausrichtung führt typischerweise zu ungleichmäßigen Verschleißmustern: mehr Verschleiß auf einer Seite der Bohrung als auf der anderen oder ein Kontaktmuster, das an einer Umfangsposition stärker ist. Die Messung des Bohrungsdurchmessers in mehreren Ausrichtungen an derselben axialen Station zeigt diese Asymmetrie. Wenn ungleichmäßiger Verschleiß festgestellt wird, überprüfen Sie den Rundlauf der Kolbenstange und die Ausrichtung des Querhaupts, bevor Sie den Zylinder wieder in Betrieb nehmen.
Flache Korrosionsnarben können durch Nachbohren entfernt werden, sofern die Wandstärke dies zulässt. Tiefgreifende oder ausgedehnte Korrosion, die die Wand unter das Minimum verdünnt oder die strukturelle Integrität beeinträchtigt hat, erfordert einen Austausch. Bei Flaschen im korrosiven Betrieb sollte beim Austausch ein Material oder eine Auskleidung verwendet werden, die besser für die Gaszusammensetzung geeignet ist, um ein erneutes Auftreten zu verhindern.


