
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 09.09.2026 Herkunft: Website
Eine beschädigte Propellerwelle führt zu sofortigen Schiffsstillständen und höheren Kosten. Sie müssen entscheiden, ob Sie die vorhandene Welle bearbeiten oder eine neue kaufen möchten. Bei dieser Wahl geht es nie nur um den Komponentenpreis. Es geht grundsätzlich um Risikominderung. Kompromittiert Teile des Schiffsantriebssystems beeinträchtigen die Schiffsleistung erheblich, beeinträchtigen die Kraftstoffeffizienz und gefährden die Sicherheit des Antriebsstrangs. Das Ignorieren dieser Komponenten birgt die Gefahr katastrophaler Pannen während der Reise.
Wir haben diesen Leitfaden erstellt, um einen strengen, auf Compliance ausgerichteten Rahmen bereitzustellen. Es hilft Ihnen, Reparatur und Austausch ohne Rätselraten zu bewerten. Sie lernen, diagnostische Symptome richtig zu deuten. Wir erklären Ihnen, warum die zerstörungsfreie Prüfung Ihre Optionen bestimmt. Sie werden auch verstehen, wie Sie Materialaufrüstungen mit Ausfallzeiten auf der Baustelle in Einklang bringen können. Am Ende dieses Artikels verfügen Sie über das praktische Wissen, um die sicherste und wirtschaftlichste Wahl für Ihr Schiff zu treffen.
Toleranzen bestimmen die Realität: Wenn eine Welle über bestimmte Hersteller- oder behördliche Toleranzen (z. B. ABYC) hinaus verbogen wird, ist der Austausch eine strukturelle Notwendigkeit und kein Upsell.
Versteckte Schäden sind das eigentliche Risiko: Sichtprüfungen reichen nicht aus; Um eine mikroskopische metallurgische Ermüdung auszuschließen, ist eine zerstörungsfreie Prüfung (NDT) erforderlich, bevor eine Prüfung durchgeführt wird Reparatur der Propellerwelle.
Die Ausrichtung ist nicht verhandelbar: Ob Reparatur oder Austausch, eine unsachgemäße Installation garantiert einen wiederholten Ausfall.
Ausfallzeit vs. Kapital: Die Entscheidung hängt oft von der Vorlaufzeit der kundenspezifischen Fertigung im Vergleich zur örtlichen Verfügbarkeit der Präzisionsbearbeitung ab.
Fachleute achten auf offensichtliche Symptome wie starke Vibrationen. Eine ordnungsgemäße Diagnose erfordert eine präzise Symptomvalidierung. Sie müssen zwischen verbogenen Wellen, verschlissenen Lagerzapfen und Kupplungsproblemen unterscheiden. Ein vibrierender Rumpf deutet oft darauf hin Defekt der Propellerwelle . Allerdings führen lose Motorlager zu identischen Symptomen. Sie können die Ursache nicht erraten. Sie benötigen Messuhren, um den Wellenschlag genau zu messen. Mechaniker montieren diese Indikatoren auf magnetischen Sockeln. Sie drehen die Welle langsam, um Abweichungen bis auf den Tausendstel Zoll zu erkennen.
Bei visuellen Kontrollen können gefährliche Mängel leicht übersehen werden. Dabei spielt die zerstörungsfreie Prüfung (NDT) eine entscheidende Rolle. Sie benötigen eine Farbeindringprüfung oder eine Ultraschallprüfung. Diese Methoden offenbaren Haarrisse, die sich unter Meeresbewuchs verbergen. Sie finden auch Risse, die unter Oberflächenkorrosion verborgen sind. Kleinere Lochfraßstellen können mit bloßem Auge harmlos aussehen. NDT deckt auf, ob diese Grübchen die Kernlegierungsstruktur beeinträchtigen. Bei der Farbeindringprüfung reinigen Techniker das Metall gründlich. Sie tragen einen gut sichtbaren Farbstoff auf, der in mikroskopisch kleine Risse eindringt. Ein Entwicklerspray entfernt dann den Farbstoff und macht schwerwiegende Strukturfehler deutlich sichtbar.
Fehler passieren selten isoliert. Sie müssen eine sekundäre Schadensbewertung durchführen. Untersuchen Sie die Federbeine, Entermesserlager und Getriebedichtungen gründlich. Eine verbogene Welle beschädigt das Entermesserlager normalerweise sofort. Die unausgeglichene Rotation hämmert auf die Gummiauskleidung. Überprüfen Sie auch die Getriebeausgangsdichtung auf Undichtigkeiten. Starke Vibrationen können mit der Zeit die Getriebelager zerstören. Bevor Sie sich für eine Wellenlösung entscheiden, müssen Sie den gesamten Antriebsstrang bewerten.
| Beobachtetes Symptom. | Wahrscheinlich zugrunde liegende Ursache. | Erforderliche Diagnosemaßnahme |
|---|---|---|
| Lokalisierte Rillenbildung an der Strebe | Verschleiß des Entermesserlagers oder Eindringen von Fremdkörpern | Messen Sie den Zapfendurchmesser mit Mikrometern |
| Starke Vibrationen im Reiseflug | Verbogene Welle oder starke Fehlausrichtung | Messuhr-Rundlauftest am Konus |
| Haarfeine Oberflächenrisse in der Nähe der Verjüngung | Ermüdungsbeanspruchung oder Torsionsüberlastung | Farbeindringprüfung oder Ultraschallprüfung |
| Braune, nässende Flecken in der Nähe der Kupplung | Spaltkorrosion oder innerer Wellenrost | Entfernen Sie die Kupplung und überprüfen Sie die Verzahnung |
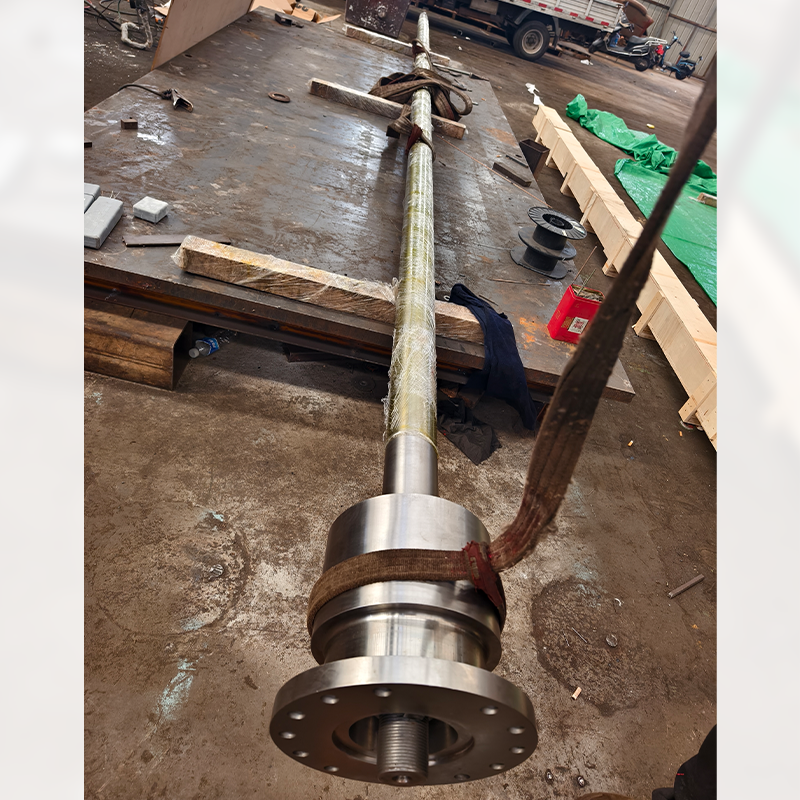
Sie müssen genau wissen, wann eine Reparatur wirtschaftlich sinnvoll ist. Begradigungszwänge diktieren diese Entscheidung vollständig. Akzeptable Rundlauftoleranzen liegen normalerweise zwischen 0,002 und 0,005 Zoll. Dies variiert je nach Schaftlänge und maximaler Drehzahl. Dem hydraulischen Richten sind strenge physikalische Grenzen gesetzt. Kleinere Biegungen reagieren oft gut auf Kaltrichtpressen. Erfahrene Maschinisten wenden kalkulierten Druck an, um das Metall wieder in die Phase zu biegen. Starke Knicke können jedoch bei Druck reißen. Sie können nachgegebenes Metall nicht wieder in einen sicheren Zustand zwingen.
Die Journalverkleidung bietet einen weiteren gültigen Reparaturpfad. Wir nennen dies auch thermisches Spritzen. Manchmal verschleißt die Welle genau dort, wo sie im Lager sitzt. Der Aufbau dieser abgenutzten Bereiche ist mechanisch einwandfrei. Der Maschinist unterschneidet zunächst den verschlissenen Bereich, um beschädigtes Material zu entfernen. Sie sprühen geschmolzenes Metallpulver auf die sich drehende Welle. Dieses neue Material verbindet sich mechanisch mit der Grundlegierung. Abschließend drehen sie die neue Schicht auf den exakten ursprünglichen Durchmesser herunter. Dadurch wird der feste Sitz des Lagers perfekt wiederhergestellt.
Die lokale Bearbeitung bietet einen enormen Kosten- und Zeitvorteil. Sie könnten wochenlange Vorlaufzeit einsparen. Die Bestellung eines individuell gefertigten Legierungsrohlings nimmt viel Zeit in Anspruch. Der Versand schwerer Materialien führt zu kostspieligen Verzögerungen. Eine örtliche Maschinenwerkstatt kann die Verkleidung oft in drei Tagen fertigstellen. Dadurch bleibt Ihr Schiff in Bewegung und die Werftgebühren werden minimiert.
Allerdings müssen Sie bestimmten historischen Methoden gegenüber skeptisch bleiben. Lassen Sie niemals ein „Wärmeglätten“ zu. Das Erhitzen von Legierungen in Marinequalität wie Aquamet ruiniert ihre Beschaffenheit. Es zerstört dauerhaft die konstruierte metallurgische Struktur. Sie verlieren die natürliche Korrosionsbeständigkeit des Metalls. Der erhitzte Abschnitt wird spröde und neigt unter Last zum Brechen. Fordern Sie Kaltrichttechniken immer bei der Maschinenwerkstatt Ihrer Wahl an.
Manchmal muss man aus Sicherheitsgründen eine Schiffspropellerwelle verschrotten. Als harte Grenze fungiert die metallurgische Nachgiebigkeit. Metalle besitzen eine Elastizitätsgrenze. Sobald eine Welle diese Grenze überschreitet, dehnt sie sich dauerhaft aus. Die innere Kornstruktur des Metalls wird schwächer. Sie können es nicht einfach wieder in einen zuverlässigen Zustand versetzen. Die Kernkraft ist verschwunden. Eine begradigte Welle, die zuvor nachgegeben hat, wird sich unter normalen Belastungen wahrscheinlich wieder verbiegen.
Spaltkorrosion und starke Lochfraßbildung stellen eine weitere nicht reparierbare Gefahr dar. Edelstahl benötigt Sauerstoff, um seine schützende Oxidschicht aufrechtzuerhalten. Unter dicht gepackten Meereslagern kommt es zu Sauerstoffmangel. Dies verursacht aggressive lokale Lochfraßbildung. Tiefe Gruben wirken als massive Spannungsverursacher. Sie erzeugen Schwachstellen, an denen Brüche unter Drehmoment entstehen. Sie können tiefe Löcher an einer rotierenden Antriebsstrangkomponente nicht sicher schweißen oder füllen. Es wird katastrophal scheitern.
Torsionsfrakturen erfordern unbedingt einen sofortigen Ersatz. Achten Sie auf Anzeichen einer Verdrehung an der Kupplung oder dem Konus. Beschädigte Splines weisen auf massive Überdrehmomentereignisse hin. Dies geschieht normalerweise nach einem heftigen Aufprall des Propellers auf Steine oder Baumstämme. Ein verdrehter Kegel kann einen Propeller nicht mehr sicher halten. Die Bearbeitung einer verdrehten Welle verschleiert nur den Strukturschaden. Die verlorene Rotationskraft wird dadurch nicht wiederhergestellt.
Katastrophale Ausfälle im laufenden Betrieb bergen ein hohes finanzielles Risiko. Die Verwendung zusammengeflickter Wellen kann zum Erlöschen der Transportversicherung führen. Es verstößt außerdem gegen strenge Sicherheitsstandards der Regierung und der Industrie. Die Vorschriften des American Boat and Yacht Council (ABYC) verlangen bestimmte strukturelle Integritäten für Antriebsstrangkomponenten. Eine defekte Welle kann dazu führen, dass sich ein Propeller dreht. Es kann dazu führen, dass die Rumpfdichtung aufreißt und zum Untergang führt. Der Austausch gewährleistet Compliance und höchste Sicherheit.
Um die richtige Wahl zu treffen, benötigen Sie einen direkten Bewertungsrahmen. Vergleichen Sie die unmittelbaren Kosten einer Reparatur mit dem lokalen Risiko eines sekundären Ausfalls. Wenn eine Reparatur 60 Prozent eines neuen Geräts kostet, aber eine um 30 Prozent kürzere Lebensdauer bietet, ist der Neukauf rechnerisch sinnvoller. Zahlen Sie nicht zweimal für eine schwache Lösung. Eine örtliche Reparatur mag zwar halten, aber ein älterer Schacht birgt versteckte Ermüdungsmeilen. Die Bewertung des verbleibenden Lebenszyklus hilft Ihnen, eine Wiederholung des Abbaus in der nächsten Saison zu vermeiden.
Ausfallzeitberechnungen haben großen Einfluss auf diese Matrix. Die Gebühren für den Transport und das Trockendock fallen täglich an. Für einen günstigeren Bearbeitungsauftrag kann eine Wartezeit von drei Wochen erforderlich sein. Die Lieferung eines vorgefertigten Ersatzes kann drei Tage dauern. Die erhöhten Yard-Gebühren machen die Einsparungen durch die Bearbeitung schnell zunichte. Sie müssen die gesamten finanziellen Auswirkungen abschätzen, die sich aus dem Aufenthalt außerhalb des Wassers ergeben. Berücksichtigen Sie entgangene Chartereinnahmen oder verlorene Urlaubszeit.
Betrachten Sie den Austausch als Chance für strategische Materialaufwertungen. Es handelt sich nicht nur um versunkene Kosten. Sie können auf Legierungen mit höherer Ergiebigkeit aufrüsten. Der Wechsel vom Standard-Aquamet 17 zu Aquamet 22 verbessert die Korrosionsbeständigkeit enorm. Aquamet 22 bietet eine höhere Zugfestigkeit für Dieselanwendungen mit hoher Leistung. Bessere Materialien verlängern die Zeit zwischen den erforderlichen Wartungsintervallen. Dieser proaktive Ansatz spart langfristig Kapital. Es erhöht auch den Wiederverkaufswert Ihres Schiffes.
Der Kauf eines makellosen Schachts löst nur die Hälfte des Problems. Der Irrtum über den „neuen Schacht“ täuscht viele Bootsbesitzer. Eine nagelneue oder perfekt gerichtete Welle wird bei unsachgemäßer Montage schnell selbst zerstört. Ausrichtungsfehler führen zu extremer Biegebeanspruchung während der Drehung. Diese Biegebeanspruchung führt zu einem vorzeitigen Verschleiß des Entermesserlagers. Dies führt schließlich zu Metallermüdung und -bruch.
Toleranzen zwischen Motor und Welle erfordern höchste Präzision. Sie müssen dies überprüfen akribische Ausrichtung von Schiffswellen . Techniker prüfen die Toleranzen der gegenseitigen Kupplung mithilfe spezieller Fühlerlehren. Der Spalt zwischen dem Getriebeflansch und dem Wellenflansch muss innerhalb von Tausendstel Zoll liegen. Alles, was breiter ist, führt zu katastrophalen Antriebsvibrationen.
Hier sind die Standardschritte für eine ordnungsgemäße Installation:
Installieren Sie die neue Welle in den Lagern, ohne die Kupplung anzubringen.
Zentrieren Sie die Welle perfekt im Stevenrohr, um sicherzustellen, dass sie nicht festklemmt.
Bringen Sie die Motorkupplung zur Wellenkupplung, nicht umgekehrt.
Messen Sie den Spalt oben, unten, an Backbord und Steuerbord mit einer Fühlerlehre.
Passen Sie die Motorlager in kleinen Schritten an, bis der Spalt gleichmäßig innerhalb von 0,003 Zoll liegt.
Eine statische Ausrichtung an Land reicht nie aus. Glasfaserrümpfe verbiegen sich erheblich, wenn sie ins Wasser gelegt werden. Die dynamische Realität des Wasserdrucks verändert die Geometrie der Motoraufhängung. Eine perfekte Ausrichtung auf dem Hardstand führt oft dazu, dass die Spezifikationen über Wasser nicht eingehalten werden. Die endgültige Ausrichtung muss erfolgen, während sich das Schiff im Wasser befindet. Warten Sie nach dem Start mindestens 24 bis 48 Stunden. Dadurch kann der Rumpf seine natürliche Form annehmen, bevor Sie die letzten Verbindungsschrauben festziehen.
Die Wahl zwischen Bearbeitung und Austausch hängt vollständig von harten Testdaten ab. Sie können sich nicht auf visuelle Vermutungen verlassen. Rundlaufmessungen und zerstörungsfreie Prüfungen liefern die Fakten, die Sie brauchen. Das Richten funktioniert wunderbar bei kleineren Abweichungen. Bei starkem Fließen, tiefem Lochfraß oder Torsionsbrüchen ist jedoch ein frischer Legierungsrohling erforderlich. Denken Sie beim Vergleich Ihrer Optionen daran, die täglichen Yard-Gebühren zu berechnen. Die günstigste Sofortreparatur kostet bei längeren Ausfallzeiten oft deutlich mehr.
Ergreifen Sie Maßnahmen, bevor eine geringfügige Vibration zu einem schwerwiegenden Betriebsausfall wird. Wenden Sie sich noch heute an einen zertifizierten Schiffsmechaniker oder einen vertrauenswürdigen Lieferanten. Teilen Sie ihnen Ihre genauen Wellenabmessungen, Materialspezifikationen und aktuellen Fehlersymptome mit. Fordern Sie eine formelle Diagnosebewertung oder ein Angebot für Ersatzkomponenten an. Ordnungsgemäß verwaltete Antriebssysteme sorgen für Ihre Sicherheit und sorgen dafür, dass Ihr Schiff Höchstleistungen erbringt.
A: Nein. Es hängt vom Grad der Biegung, der spezifischen Legierung und davon ab, ob das Metall seine Elastizitätsgrenze überschritten hat. Extreme Biegungen oder scharfe Knicke erfordern einen kompletten Austausch. Der Versuch, stark nachgiebiges Metall zu richten, führt dazu, dass die innere Kornstruktur beeinträchtigt und unsicher wird.
A: Das Richten und kleinere Bearbeitungen können 20 bis 40 Prozent einer neuen Welle kosten. Dies bietet ein hervorragendes Preis-Leistungs-Verhältnis. Wenn sich die Reparaturschätzungen jedoch 50 bis 60 Prozent eines neuen Geräts nähern, wird allgemein ein Austausch empfohlen. Die anhaltende Ermüdungsgefahr macht teure Reparaturen unwirtschaftlich.
A: Die Zeitrahmen variieren. Herstellung und Versand dauern in der Regel Tage bis Wochen, abhängig von den individuellen Konizitätsanforderungen. Die physische Installation und Ausrichtung dauert normalerweise ein bis drei Tage. Dies hängt stark von der Zugänglichkeit des Antriebsstrangs, dem Rumpfstil und dem Zustand der vorhandenen Motorlager ab.


