
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 25-08-2026 Nguồn gốc: Địa điểm
Xy lanh máy nén là trái tim chịu áp của máy nén pittông. Nó chứa buồng nén, dẫn hướng piston và bịt kín khí áp suất cao trong mỗi chu kỳ. Khi các vòng piston trượt vào lỗ xi lanh, sự mài mòn là không thể tránh khỏi. Câu hỏi dành cho các kỹ sư bảo trì và nhóm mua sắm không phải là liệu độ mòn có tồn tại hay không mà là mức độ hao mòn có thể chấp nhận được, khi nó đe dọa đến hiệu suất và phải làm gì với nó.
Hướng dẫn này bao gồm cách đo độ mòn của xi lanh máy nén, dung sai nào là quan trọng, cách diễn giải kết quả và những yếu tố nào sẽ dẫn đến quyết định khoan lại, sửa chữa hoặc thay thế xi lanh.
Những gì cần đo: Đường kính lỗ khoan ở nhiều vị trí và hướng, độ côn, độ không tròn, độ hoàn thiện bề mặt và tình trạng rãnh vòng nếu có
Nơi đo: Vùng chết trên, hành trình giữa, vùng chết dưới và ít nhất bốn vị trí chu vi trên mỗi trạm
Những gì cần so sánh: Bản vẽ gốc của nhà sản xuất, giới hạn hao mòn của OEM hoặc hướng dẫn của ngành đối với kiểu máy nén cụ thể
Khi nào cần hành động: Khi độ mòn vượt quá giới hạn cho phép, khi hiệu suất giảm hoặc khi hư hỏng bề mặt tạo ra các vấn đề về làm kín hoặc bôi trơn
Các yếu tố quyết định: Mức độ nghiêm trọng và kiểu mài mòn, vật liệu và thiết kế xi lanh, sự sẵn có của các bộ phận quá khổ, so sánh chi phí sửa chữa và thay thế, và mức độ quan trọng của ứng dụng
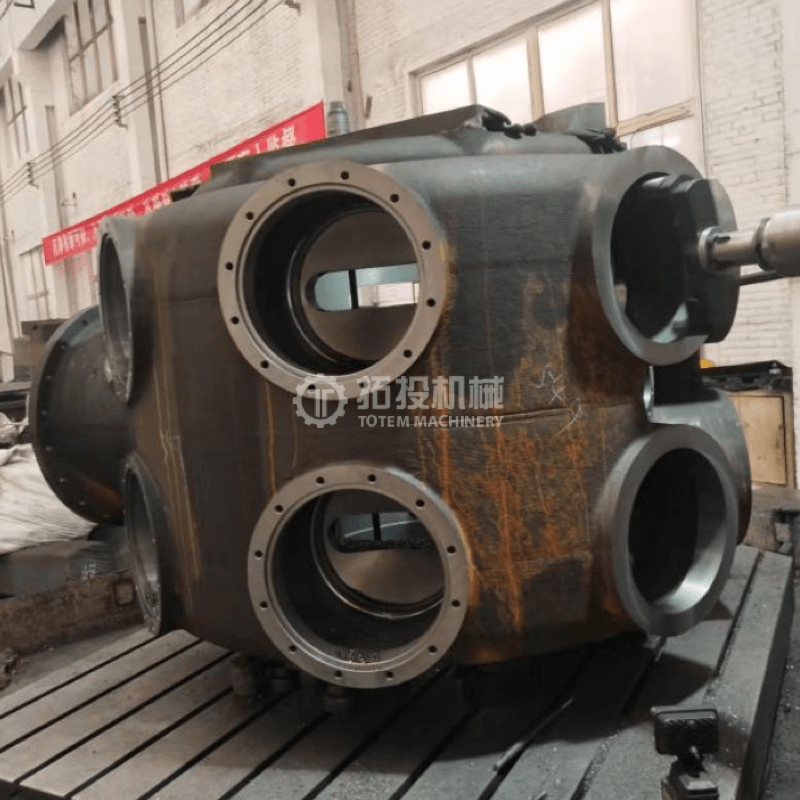
Lỗ xi lanh hoạt động như một bề mặt bịt kín chính xác cho các vòng piston. Khi lỗ khoan mòn, khe hở giữa piston và thành lỗ khoan tăng lên. Khoảng hở bổ sung này cho phép nhiều khí rò rỉ qua các vòng từ phía áp suất cao sang phía áp suất thấp, làm giảm hiệu suất thể tích. Máy nén cung cấp ít khí hơn trong mỗi chu kỳ, mức tiêu thụ năng lượng tăng và nhiệt độ xả có thể tăng do nén lại khí bị rò rỉ.
Mặc không đều còn tệ hơn mặc đồng phục. Độ côn, trong đó lỗ khoan bị mòn ở một đầu nhiều hơn đầu kia, ngăn cản các vòng piston duy trì sự tiếp xúc ổn định. Không tròn, khiến lỗ khoan trở thành hình elip, làm cho các vòng bị uốn không đều và có thể dẫn đến vỡ vòng. Vết lõm hoặc vết lõm tạo ra đường rò rỉ và làm tăng tốc độ mòn vòng. Tất cả những điều kiện này làm giảm công suất máy nén và cuối cùng có thể dẫn đến hỏng hóc nghiêm trọng ở các bộ phận.
Đây là kiểu mặc dễ đoán nhất. Đường kính lỗ khoan tăng dần khi các vòng piston trượt vào lỗ trong hàng nghìn giờ hoạt động. Độ mài mòn đồng đều có thể quản lý được vì nó có thể được đo lường, dự đoán và giải quyết bằng các vòng piston cỡ lớn hoặc lỗ khoan lại nhẹ. Tỷ lệ này phụ thuộc vào tốc độ piston, độ sạch của khí, chất lượng bôi trơn và vật liệu vòng đệm.
Độ côn xảy ra khi lỗ khoan bị mòn ở một đầu hành trình nhiều hơn đầu kia. Khu vực điểm chết trên, nơi có áp suất cháy cao nhất và piston quay ngược chiều, thường bị mòn nhanh hơn. Độ côn có vấn đề vì các vòng piston không thể giãn nở và co lại đủ để đi theo lỗ côn, do đó độ kín bị thoái hóa ở đầu bị mòn. Độ côn cũng làm cho các vòng rung lắc trong các rãnh của chúng, có thể làm vỡ các vòng và làm hỏng pít-tông.
Lỗ khoan có thể trở thành hình elip do tải không đều, trọng lượng piston hoặc biến dạng nhiệt. Độ lệch vòng được đo bằng chênh lệch giữa đường kính lỗ khoan tối đa và tối thiểu ở cùng một vị trí trục. Các vòng không thể bịt kín hiệu quả đối với lỗ khoan hình elip vì chúng không thể phù hợp với độ cong thay đổi. Độ lệch vòng nghiêm trọng cũng có thể cho thấy sự biến dạng về cấu trúc của thân xi lanh và có thể cần phải thay thế thay vì sửa chữa.
Vết xước xuất hiện dưới dạng vết xước dọc trục dọc theo bề mặt lỗ khoan, thường là do các hạt cứng trong dòng khí hoặc các mảnh vòng bị vỡ. Galling là sự chuyển giao vật liệu giữa vòng piston và bề mặt lỗ khoan dưới áp suất tiếp xúc cao mà không được bôi trơn đầy đủ. Cả hai điều kiện đều tạo ra các đường rò rỉ và sự bất thường trên bề mặt làm tăng tốc độ mài mòn. Điểm sâu không thể được loại bỏ chỉ bằng cách mài giũa và cần phải khoan lại hoặc thay thế.
Các thành phần khí ăn mòn, độ ẩm hoặc lựa chọn vật liệu không phù hợp có thể gây ra hiện tượng rỗ hoặc tấn công hóa học trên bề mặt lỗ khoan. Thiệt hại do ăn mòn khác với hao mòn cơ học vì nó tấn công cấu trúc vật liệu. Bề mặt bị rỗ không thể duy trì độ kín và thường làm tăng tốc độ mòn vòng. Nếu sự ăn mòn đã ăn sâu vào tường, xi lanh có thể cần được thay thế bằng vật liệu hoặc lớp lót chống ăn mòn.
Sử dụng micromet lỗ khoan đã hiệu chuẩn hoặc thước đo lỗ quay số để đo đường kính trong tại nhiều trạm dọc theo chiều dài hành trình. Tại mỗi vị trí, thực hiện đo ở ít nhất bốn vị trí chu vi: trên, dưới, trái và phải. Điều này ghi lại cả độ côn và độ không tròn.
Các trạm đo phải bao gồm vùng điểm chết trên, vùng giữa hành trình và vùng điểm chết dưới của lỗ khoan. Vùng TDC thường bị mài mòn nhiều nhất vì có áp suất và nhiệt độ cao nhất. So sánh đường kính giữa các trạm cho thấy độ côn. So sánh đường kính giữa các hướng tại cùng một trạm cho thấy sự không tròn trịa.
Sử dụng máy đo độ nhám bề mặt để đo độ hoàn thiện của lỗ khoan. Thông số kỹ thuật hoàn thiện bề mặt phụ thuộc vào loại vòng và phương pháp bôi trơn. Các lớp hoàn thiện được mài chéo giữ lại chất bôi trơn tốt hơn so với các lớp hoàn thiện song song. Lỗ khoan bị mòn đã mất hình dạng rãnh chéo ban đầu có thể cần phải mài lại hoặc khoét lại ngay cả khi độ mòn kích thước nằm trong giới hạn, vì bề mặt không thể hỗ trợ bôi trơn đầy đủ.
Kiểm tra trực quan bề mặt lỗ khoan xem có vết xước, vết lõm, vết rỗ, vết nứt và dấu hiệu của các kiểu tiếp xúc vòng. Sử dụng ống soi nếu không thể tháo xi lanh ra khỏi máy nén. Tìm các kiểu tiếp xúc không đều cho thấy độ lệch hoặc độ nghiêng của piston. Kiểm tra sự đổi màu do nhiệt có thể cho thấy khả năng làm mát hoặc bôi trơn không đủ. Kiểm tra áo nước nếu xi lanh được làm mát bằng nước, tìm kiếm sự tích tụ cặn, ăn mòn hoặc tắc nghẽn có thể gây biến dạng nhiệt.
Đối với các xi lanh có lịch sử sử dụng lâu dài hoặc hoạt động ở cường độ cao đã biết, thử nghiệm thẩm thấu thuốc nhuộm có thể phát hiện các vết nứt bề mặt trong lỗ khoan hoặc các khu vực kết cấu quan trọng. Kiểm tra siêu âm có thể đo độ dày còn lại của thành, đặc biệt ở những khu vực mà sự ăn mòn có thể làm mỏng thành. Những phương pháp này rất quan trọng đối với các chai đã sắp hết tuổi thọ thiết kế hoặc những chai đã trải qua các sự kiện vận hành bất thường.
| thông số độ mòn | Phương pháp đo Hành | động điển hình Giới hạn | Hành động khuyến nghị |
|---|---|---|---|
| Độ mài mòn đồng đều | Máy đo lỗ khoan tại nhiều trạm | Đạt đến khoảng trống tối đa cho mỗi thông số kỹ thuật OEM | Lắp các vòng cỡ lớn hoặc lỗ khoan nhẹ |
| Côn | So sánh đường kính dọc theo chiều dài hành trình | Vượt quá giới hạn độ côn của OEM | Re chán với kích thước quá khổ tiếp theo; thay thế nếu tường quá mỏng |
| Ngoài vòng | So sánh đường kính tại cùng một trạm, các hướng khác nhau | Vượt quá dung sai độ tròn OEM | Lại chán; điều tra sự biến dạng cấu trúc nếu nghiêm trọng |
| Độ sâu ghi điểm | Trực quan, thước đo độ sâu hoặc kính soi | Độ sâu điểm vượt quá khả năng loại bỏ mài giũa | Khoan lại hoặc thay thế tùy theo độ sâu và độ dày của tường |
| Mất hoàn thiện bề mặt | Máy đo độ nhám bề mặt | Mẫu gạch chéo không còn hoặc độ nhám vượt quá thông số kỹ thuật | Mài lại hoặc khoan lại để khôi phục bề mặt |
| Độ dày của tường | đo UT | Dưới độ dày thành thiết kế tối thiểu | Thay xi lanh |
| Ăn mòn rỗ | Hình ảnh và lỗ khoan | Độ sâu rỗ ảnh hưởng đến độ kín hoặc tính toàn vẹn của cấu trúc | Re khoan nếu nông; thay thế nếu sâu hoặc lan rộng |
Sau khi hoàn tất các phép đo, quyết định giữa sửa chữa và thay thế phụ thuộc vào một số yếu tố không chỉ riêng về số lượng hao mòn.
So sánh độ mòn đo được với giới hạn độ mòn cho phép của OEM. Những giới hạn này tính đến giới hạn an toàn được tích hợp trong thiết kế xi lanh. Nếu độ mòn nằm trong giới hạn, xi lanh có thể hoạt động trở lại. Nếu độ mài mòn đạt đến giới hạn nhưng vẫn nằm trong giới hạn cho phép lỗ khoan lại, thì lỗ khoan lại ở mức quá khổ tiếp theo có thể kéo dài tuổi thọ của xi lanh. Nếu độ mòn vượt quá giới hạn khoan lại tối đa hoặc độ dày thành còn lại dưới mức tối thiểu thì cần phải thay thế.
Kiểu hao mòn cho bạn biết liệu vấn đề cơ bản đã được khắc phục hay chưa. Nếu độ mòn côn do cần piston bị lệch, việc khoét lại xi lanh mà không điều chỉnh căn chỉnh sẽ tạo ra kiểu mòn tương tự. Nếu ghi điểm do khí bẩn, khoan lại mà không lắp bộ lọc sẽ ghi điểm cho lỗ khoan mới. Luôn xác định và khắc phục nguyên nhân cốt lõi trước khi đưa xi lanh đã sửa chữa hoặc xi lanh mới trở lại hoạt động.
Một số xi lanh được thiết kế với lớp lót có thể thay thế được. Nếu lớp lót bị mòn, việc thay lớp lót sẽ ít tốn kém hơn nhiều so với việc thay toàn bộ thân xi lanh. Xi lanh không có lớp lót cần được khoan lại hoặc thay thế hoàn toàn. Vật liệu của xi lanh ảnh hưởng đến các lựa chọn sửa chữa: xi lanh bằng gang có thể được khoan lại trong giới hạn, xi lanh bằng thép rèn có thể có dung sai khoan lại khác nhau và xi lanh được xử lý bề mặt hoặc lớp phủ có thể cần áp dụng lại biện pháp xử lý sau khi khoan lại.
Doa lại xi lanh đến đường kính lớn hơn đòi hỏi các vòng piston quá khổ và có thể cả một piston quá khổ. Trước khi chọn khoan lại, hãy xác nhận rằng các bộ phận quá khổ cần thiết có sẵn cho kiểu máy nén của bạn. Nếu các bộ phận quá khổ không có sẵn hoặc bị ngừng sản xuất, thay thế có thể là lựa chọn duy nhất.
So sánh tổng chi phí doa lại (bao gồm các bộ phận quá khổ, nhân công gia công và thời gian ngừng hoạt động) với chi phí của một xi lanh mới. Đối với xi lanh đã được khoan lại một hoặc hai lần, độ dày thành còn lại có thể không hỗ trợ cho một lỗ khoan lại khác, khiến việc thay thế trở thành lựa chọn hiệu quả hơn về mặt chi phí. Đối với xi lanh bị biến dạng hoặc ăn mòn cấu trúc nghiêm trọng, việc thay thế sẽ loại bỏ nguy cơ xảy ra sự cố tái diễn mà việc sửa chữa không thể giải quyết đầy đủ.
Đối với máy nén đang trong tình trạng hoạt động quan trọng mà việc tắt máy ngoài kế hoạch gây ra tổn thất sản xuất đáng kể, lợi thế về độ tin cậy của xi lanh mới có thể biện minh cho chi phí trả trước cao hơn so với sửa chữa. Đối với các ứng dụng ít quan trọng hơn hoặc các thiết bị dự phòng, một xi lanh đã được sửa chữa có tuổi thọ còn lại được ghi lại có thể được chấp nhận.
Việc thay thế được đảm bảo khi:
Lỗ khoan vượt quá mức cho phép doa lại tối đa hoặc độ dày thành dưới mức tối thiểu
Biến dạng cấu trúc, nứt hoặc ăn mòn đã làm tổn hại đến thân xi lanh
Xi lanh đã được khoan lại nhiều lần và đã đạt đến giới hạn
Các bộ phận piston và vòng cỡ lớn không còn nữa
Các điều kiện vận hành đã thay đổi và xi lanh mới với vật liệu hoặc thiết kế được cập nhật phù hợp hơn với ứng dụng
Chi phí sửa chữa, bao gồm cả rủi ro hỏng hóc định kỳ, vượt quá chi phí của một xi lanh mới
MỘT Xi lanh máy nén hạng nặng được sản xuất từ thép hợp kim chất lượng cao hoặc vật liệu chống ăn mòn, với các thành bên trong được gia công chính xác và xử lý bề mặt chống mài mòn tùy chọn, có thể mang lại hiệu suất lâu dài trong các điều kiện khắt khe. Shanghai TOTEM Machinery Co., Ltd. sản xuất xi lanh máy nén tùy chỉnh dựa trên bản vẽ của khách hàng, với các lựa chọn vật liệu bao gồm thép hợp kim, thép hợp kim thấp và các loại chống ăn mòn. Phương pháp sản xuất của công ty bao gồm đúc nguyên khối hoặc kết cấu hàn rèn, các bức tường bên trong được gia công chính xác với khả năng làm cứng tùy chọn và đầy đủ tài liệu kiểm soát chất lượng. Để thảo luận về thông số kỹ thuật của xi lanh hoặc các lựa chọn thay thế, Liên hệ với Shanghai TOTEM Machinery thông qua trang web của họ.
Kiểm tra độ mòn của xi lanh máy nén là một quá trình có hệ thống kết hợp đo lỗ khoan, kiểm tra bề mặt và thử nghiệm không phá hủy để đánh giá tình trạng của xi lanh so với giới hạn cho phép. Quyết định khoan lại, sửa chữa hoặc thay thế phụ thuộc vào mức độ mài mòn và kiểu dáng, vật liệu và thiết kế xi lanh, sự sẵn có của các bộ phận quá khổ, so sánh chi phí và mức độ quan trọng của ứng dụng. Việc khắc phục nguyên nhân gốc rễ của sự mài mòn trước khi đưa xi lanh trở lại hoạt động là điều cần thiết để ngăn ngừa các sự cố tái diễn. Với việc đo lường thường xuyên, theo dõi xu hướng và duy trì hợp lý độ sạch của khí, bôi trơn và điều kiện vận hành, xi lanh máy nén có thể mang lại tuổi thọ lâu dài, đáng tin cậy và tránh được chi phí cũng như sự gián đoạn khi thay thế sớm.
Tần suất kiểm tra phụ thuộc vào điều kiện vận hành và mức độ tới hạn của máy nén. Một cách tiếp cận phổ biến là đo lỗ khoan ở mỗi khoảng thời gian đại tu lớn, thường là sau mỗi 8.000 đến 12.000 giờ hoạt động hoặc khi các chỉ số hoạt động như công suất giảm hoặc nhiệt độ xả tăng cho thấy có vấn đề. Dịch vụ chịu áp lực cao hoặc ăn mòn có thể yêu cầu kiểm tra thường xuyên hơn.
Giới hạn hao mòn cho phép cụ thể đối với từng kiểu máy nén và thiết kế xi lanh. Bản vẽ OEM hoặc hướng dẫn sử dụng dịch vụ cung cấp đường kính lỗ khoan tối đa, giới hạn độ côn và dung sai ngoài vòng tròn. Đừng bao giờ cho rằng áp dụng giới hạn chung; luôn tham khảo thông số kỹ thuật của nhà sản xuất cho thiết bị cụ thể của bạn.
Vết khía nhẹ có thể được loại bỏ bằng cách mài giũa nếu độ sâu vết khía nông và đường kính lỗ khoan vẫn nằm trong dung sai sau khi loại bỏ vật liệu. Việc ghi điểm sâu đòi hỏi phải nhàm chán lại với đường kính lớn hơn. Nếu độ dày thành không cho phép khoan lại thì xi lanh phải được thay thế.
Sự lệch trục thường tạo ra kiểu mòn không đồng đều: độ mòn ở một bên của lỗ khoan nhiều hơn bên kia hoặc kiểu tiếp xúc nặng hơn ở một vị trí chu vi. Đo đường kính lỗ khoan ở nhiều hướng tại cùng một trạm trục cho thấy sự bất đối xứng này. Nếu phát hiện độ mòn không đồng đều, hãy kiểm tra độ lệch của thanh piston và độ thẳng hàng của đầu trượt trước khi đưa xi lanh trở lại hoạt động.
Các vết rỗ do ăn mòn nông có thể được loại bỏ bằng cách khoan lại nếu độ dày thành cho phép. Sự ăn mòn sâu hoặc lan rộng làm mỏng tường dưới mức tối thiểu hoặc làm tổn hại đến tính toàn vẹn của cấu trúc cần phải thay thế. Đối với các chai bị ăn mòn, việc thay thế nên sử dụng vật liệu hoặc lớp lót phù hợp hơn với thành phần khí để ngăn ngừa sự tái diễn.


