
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-25 Origine : Site
Le cylindre du compresseur est le cœur sous pression d’un compresseur alternatif. Il contient la chambre de compression, guide le piston et assure l'étanchéité contre les gaz à haute pression à chaque cycle. Lorsque les segments de piston glissent contre l’alésage du cylindre, l’usure est inévitable. La question pour les ingénieurs de maintenance et les équipes d’approvisionnement n’est pas de savoir si l’usure existe, mais dans quelle mesure elle est acceptable, quand elle menace les performances et que faire pour y remédier.
Ce guide explique comment mesurer l'usure des cylindres du compresseur, quelles tolérances sont importantes, comment interpréter les résultats et quels facteurs doivent déterminer la décision de ré-aléser, de réparer ou de remplacer le cylindre.
Ce qu'il faut mesurer : diamètre d'alésage dans plusieurs positions et orientations, cône, faux-rond, état de surface et état de la rainure annulaire, le cas échéant
Où mesurer : zone de point mort haut, zone à mi-course, zone de point mort bas et au moins quatre positions circonférentielles par station
À quoi comparer : les dessins originaux du fabricant, les limites d'usure du fabricant d'origine ou les directives de l'industrie pour le modèle de compresseur spécifique.
Quand agir : lorsque l'usure dépasse les limites autorisées, lorsque les performances diminuent ou lorsque des dommages à la surface créent des problèmes d'étanchéité ou de lubrification.
Facteurs de décision : gravité et type d'usure, matériau et conception du cylindre, disponibilité de pièces surdimensionnées, comparaison des coûts de réparation et de remplacement et caractère critique de l'application.
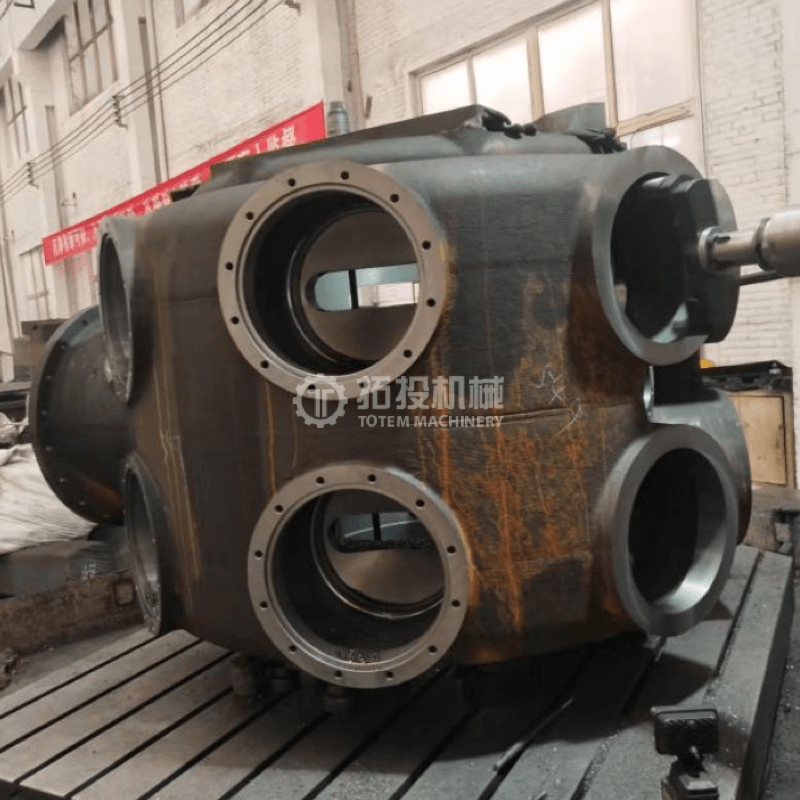
L'alésage du cylindre fonctionne comme une surface d'étanchéité de précision pour les segments de piston. À mesure que l'alésage s'use, le jeu entre le piston et la paroi de l'alésage augmente. Ce jeu supplémentaire permet à davantage de gaz de s'échapper au-delà des anneaux du côté haute pression vers le côté basse pression, réduisant ainsi l'efficacité volumétrique. Le compresseur délivre moins de gaz par cycle, la consommation d'énergie augmente et la température de refoulement peut augmenter en raison de la recompression du gaz qui fuit.
Une usure inégale est pire qu’une usure uniforme. La conicité, où l'alésage s'use plus à une extrémité qu'à l'autre, empêche les segments de piston de maintenir un contact constant. Un arrondi, où l'alésage devient elliptique, provoque une flexion inégale des anneaux et peut entraîner une rupture de l'anneau. Les rayures ou le grippage créent des chemins de fuite et accélèrent l'usure des bagues. Toutes ces conditions réduisent la capacité du compresseur et peuvent éventuellement conduire à une défaillance catastrophique des composants.
Il s’agit du modèle d’usure le plus prévisible. Le diamètre de l'alésage augmente progressivement à mesure que les segments de piston glissent contre lui au cours de milliers d'heures de fonctionnement. L'usure uniforme est gérable car elle peut être mesurée, prédite et traitée avec des segments de piston surdimensionnés ou un léger réalésage. Le taux dépend de la vitesse du piston, de la propreté du gaz, de la qualité de la lubrification et du matériau de la bague.
La conicité se produit lorsque l'alésage s'use plus à une extrémité de la course qu'à l'autre. La zone du point mort haut, où la pression de combustion est la plus élevée et où le piston inverse la direction, s'use souvent plus rapidement. La conicité est problématique car les segments de piston ne peuvent pas se dilater et se contracter suffisamment pour suivre un alésage conique, de sorte que l'étanchéité se dégrade à l'extrémité usée. La conicité fait également basculer les segments dans leurs rainures, ce qui peut casser les segments et endommager le piston.
L'alésage peut devenir elliptique en raison d'une charge inégale, du poids du piston ou d'une distorsion thermique. Le faux-rond est mesuré comme la différence entre les diamètres d'alésage maximum et minimum à la même position axiale. Les anneaux ne peuvent pas assurer une étanchéité efficace contre un alésage elliptique car ils ne peuvent pas s'adapter à la courbure changeante. Un déséquilibre important peut également indiquer une distorsion structurelle du corps du cylindre qui peut nécessiter un remplacement plutôt qu'une réparation.
Les rayures apparaissent sous forme de rayures axiales le long de la surface de l'alésage, généralement dues à des particules dures présentes dans le flux de gaz ou à des fragments d'anneau brisés. Le grippage est un transfert de matière entre le segment de piston et la surface de l'alésage sous une pression de contact élevée sans lubrification adéquate. Ces deux conditions créent des chemins de fuite et des irrégularités de surface qui accélèrent l’usure. Les rayures profondes ne peuvent pas être éliminées par le seul affûtage et nécessitent un réalésage ou un remplacement.
Les composants gazeux corrosifs, l'humidité ou un choix de matériaux inapproprié peuvent provoquer des piqûres ou une attaque chimique sur la surface de l'alésage. Les dommages dus à la corrosion se distinguent de l’usure mécanique car ils attaquent la structure du matériau. Les surfaces piquées ne peuvent pas maintenir une étanchéité et accélèrent souvent l'usure des bagues. Si la corrosion a pénétré profondément dans le mur, le cylindre devra peut-être être remplacé par un matériau ou un revêtement résistant à la corrosion.
Utilisez un micromètre d'alésage calibré ou une jauge d'alésage à cadran pour mesurer le diamètre interne à plusieurs stations le long de la longueur de course. À chaque station, prenez des mesures dans au moins quatre positions circonférentielles : haut, bas, gauche et droite. Cela capture à la fois la conicité et le faux-rond.
Les stations de mesure doivent inclure la zone du point mort haut, la zone à mi-course et la zone du point mort bas de l'alésage. La zone TDC présente souvent le plus d’usure car elle connaît la pression et la température les plus élevées. La comparaison des diamètres entre les stations révèle une conicité. La comparaison des diamètres selon les orientations à la même station révèle un faux-rond.
Utilisez un testeur de rugosité de surface pour mesurer la finition de l'alésage. Les spécifications de l'état de surface dépendent du type de bague et de la méthode de lubrification. Les finitions croisées retiennent mieux le lubrifiant que les finitions parallèles. Un alésage usé qui a perdu son motif hachuré d'origine peut nécessiter un affûtage ou un ré-alésage même si l'usure dimensionnelle est dans les limites, car la surface ne peut pas supporter une lubrification adéquate.
Inspectez visuellement la surface de l'alésage pour déceler des rayures, des grippages, des piqûres, des fissures et des signes de motifs de contact avec l'anneau. Utilisez un endoscope si le cylindre ne peut pas être retiré du compresseur. Recherchez des modèles de contact inégaux qui indiquent un désalignement ou une inclinaison du piston. Vérifiez la décoloration due à la chaleur qui pourrait indiquer un refroidissement ou une lubrification inadéquate. Examinez la chemise d'eau si le cylindre est refroidi par eau, à la recherche d'une accumulation de tartre, de corrosion ou d'un blocage susceptible de provoquer une distorsion thermique.
Pour les cylindres ayant un long historique de service ou un fonctionnement connu sous des contraintes élevées, le test par ressuage peut détecter des fissures superficielles dans l’alésage ou dans les zones structurelles critiques. Les tests par ultrasons peuvent mesurer l’épaisseur restante de la paroi, en particulier dans les zones où la corrosion peut avoir aminci la paroi. Ces méthodes sont importantes pour les cylindres approchant de la fin de leur durée de vie nominale ou pour ceux qui ont subi des événements de fonctionnement anormaux.
| Paramètre d'usure | Méthode de mesure | Limite d'action typique | Action recommandée |
|---|---|---|---|
| Usure uniforme de l'alésage | Jauge d'alésage à plusieurs stations | Approche du dégagement maximum selon les spécifications OEM | Installez des anneaux surdimensionnés ou un léger réalésage |
| Cône | Comparer les diamètres le long de la longueur de course | Dépasse la limite conique OEM | Réalésage à la prochaine surdimensionnée ; remplacer si mur trop fin |
| Hors de ronde | Comparez les diamètres à la même station, différentes orientations | Dépasse la tolérance de rondeur OEM | Réalésage ; enquêter sur la distorsion structurelle si elle est grave |
| Profondeur de notation | Visuel, jauge de profondeur ou endoscope | La profondeur de la rainure dépasse la capacité d'enlèvement de l'affûtage | Réaléser ou remplacer en fonction de la profondeur et de l'épaisseur de la paroi |
| Perte de finition de surface | Testeur de rugosité de surface | Le motif hachuré a disparu ou la rugosité est hors spécifications | Réaffûter ou ré-aléser pour restaurer la surface |
| Épaisseur de paroi | Mesure UT | Épaisseur de paroi inférieure à la conception minimale | Remplacer le cylindre |
| Piqûres de corrosion | Visuel et endoscope | La profondeur des piqûres affecte l’étanchéité ou l’intégrité structurelle | Réalésage si peu profond ; remplacer si profond ou répandu |
Une fois les mesures terminées, la décision entre réparation et remplacement dépend de plusieurs facteurs qui vont au-delà des seuls chiffres d'usure.
Comparez l'usure mesurée aux limites d'usure autorisées par le fabricant d'équipement d'origine. Ces limites tiennent compte de la marge de sécurité intégrée à la conception du cylindre. Si l’usure est dans les limites, le cylindre peut reprendre du service. Si l'usure s'approche des limites mais reste dans les limites de réalésage, un réalésage jusqu'à la taille supérieure suivante peut prolonger la durée de vie du cylindre. Si l'usure dépasse la tolérance maximale de réalésage ou si l'épaisseur de paroi restante est inférieure au minimum, un remplacement est nécessaire.
Le schéma d'usure vous indique si le problème sous-jacent a été résolu. Si l'usure conique résulte d'un mauvais alignement de la tige de piston, le réalésage du cylindre sans corriger l'alignement reproduira le même schéma d'usure. Si le marquage résulte de gaz sales, un nouveau perçage sans installer de filtration marquera le nouvel alésage. Identifiez et corrigez toujours la cause première avant de remettre en service un cylindre réparé ou neuf.
Certains cylindres sont conçus avec des chemises remplaçables. Si la chemise est usée, son remplacement est beaucoup moins coûteux que le remplacement de l'ensemble du corps du cylindre. Les cylindres sans chemise nécessitent un réalésage ou un remplacement complet. Le matériau du cylindre affecte les options de réparation : les cylindres en fonte peuvent être réalésés dans certaines limites, les cylindres en acier forgé peuvent avoir des tolérances d'alésage différentes et les cylindres avec des traitements de surface ou des revêtements peuvent nécessiter une nouvelle application du traitement après l'alésage.
Le réalésage du cylindre à un diamètre plus grand nécessite des segments de piston surdimensionnés et éventuellement un piston surdimensionné. Avant de choisir de ré-aléser, vérifiez que les pièces surdimensionnées nécessaires sont disponibles pour votre modèle de compresseur. Si les pièces surdimensionnées ne sont pas disponibles ou sont abandonnées, le remplacement peut être la seule option.
Comparez le coût total de l'alésage (y compris les pièces surdimensionnées, la main d'œuvre d'usinage et la durée des temps d'arrêt) avec le coût d'un nouveau cylindre. Pour un cylindre qui a déjà été réalésé une ou deux fois, l'épaisseur de paroi restante peut ne pas supporter un autre réalésage, ce qui fait du remplacement le choix le plus rentable. Pour un cylindre présentant une distorsion structurelle ou une corrosion importante, le remplacement élimine le risque de problèmes récurrents que la réparation ne peut pas résoudre complètement.
Pour les compresseurs en service critique où un arrêt imprévu entraîne une perte de production importante, l'avantage de fiabilité d'un nouveau cylindre peut justifier le coût initial plus élevé que celui d'une réparation. Pour les applications moins critiques ou les unités de secours, un cylindre réparé avec une durée de vie restante documentée peut être acceptable.
Le remplacement est garanti lorsque :
L'alésage dépasse la tolérance maximale d'alésage ou l'épaisseur de la paroi est inférieure au minimum
Une distorsion structurelle, une fissuration ou une corrosion a compromis le corps du cylindre.
Le cylindre a été réalésé plusieurs fois et a atteint sa limite
Les pièces de piston et de segment surdimensionnées ne sont plus disponibles
Les conditions de fonctionnement ont changé et un nouveau cylindre avec un matériau ou une conception mis à jour convient mieux à l'application.
Le coût de la réparation, y compris le risque de panne récurrente, dépasse le coût d'un nouveau cylindre
UN Un cylindre de compresseur robuste fabriqué à partir d'acier allié de haute qualité ou de matériaux résistants à la corrosion, avec des parois intérieures usinées avec précision et des traitements de surface résistants à l'usure en option, peut fournir des performances à long terme dans des conditions exigeantes. Shanghai TOTEM Machinery Co., Ltd. produit des cylindres de compresseur personnalisés sur la base des dessins des clients, avec des options de matériaux comprenant l'acier allié, l'acier faiblement allié et des qualités résistantes à la corrosion. L'approche de fabrication de l'entreprise comprend une construction monolithique en moulage ou forgée-soudée, des parois intérieures usinées avec précision avec durcissement en option et une documentation complète de contrôle qualité. Pour discuter des spécifications du cylindre ou des options de remplacement, Contactez Shanghai TOTEM Machinery via leur site Web.
L'inspection de l'usure des cylindres du compresseur est un processus systématique qui combine la mesure de l'alésage, l'inspection de la surface et des tests non destructifs pour évaluer l'état du cylindre par rapport aux limites autorisées. La décision de ré-aléser, de réparer ou de remplacer dépend de la gravité et du type d'usure, du matériau et de la conception du cylindre, de la disponibilité de pièces surdimensionnées, de la comparaison des coûts et de la criticité de l'application. Corriger la cause profonde de l’usure avant de remettre un cylindre en service est essentiel pour éviter des problèmes récurrents. Avec des mesures régulières, un suivi des tendances et un maintien approprié de la propreté du gaz, de la lubrification et des conditions de fonctionnement, les cylindres de compresseur peuvent offrir une durée de vie longue et fiable et éviter les coûts et les interruptions liés à un remplacement prématuré.
La fréquence des inspections dépend des conditions de fonctionnement et de la criticité du compresseur. Une approche courante consiste à mesurer l'alésage à chaque intervalle de révision majeure, généralement toutes les 8 000 à 12 000 heures de fonctionnement, ou lorsque des indicateurs de performance tels qu'une baisse de capacité ou une augmentation de la température de refoulement suggèrent un problème. Un service soumis à des contraintes élevées ou corrosif peut nécessiter une inspection plus fréquente.
La limite d'usure admissible est spécifique à chaque modèle de compresseur et conception de cylindre. Les dessins OEM ou les manuels d'entretien fournissent le diamètre d'alésage maximum, la limite de conicité et la tolérance de faux rond. Ne présumez jamais qu’une limite générique s’applique ; référez-vous toujours aux spécifications du fabricant pour votre équipement spécifique.
Les légères rayures peuvent être éliminées par affûtage si la profondeur de l'entaille est faible et si le diamètre de l'alésage reste dans les limites de tolérance après l'enlèvement de matière. Une incision profonde nécessite un nouvel alésage à un diamètre plus grand. Si l'épaisseur de la paroi ne permet pas un ré-alésage, le cylindre doit être remplacé.
Un mauvais alignement produit généralement des motifs d'usure inégaux : plus d'usure d'un côté de l'alésage que de l'autre, ou un motif de contact plus lourd à une position circonférentielle. La mesure du diamètre d'alésage dans plusieurs orientations au même poste axial révèle cette asymétrie. Si une usure inégale est détectée, vérifiez le faux-rond de la tige de piston et l'alignement de la traverse avant de remettre le cylindre en service.
Les piqûres de corrosion peu profondes peuvent être éliminées par re-alésage si l'épaisseur de la paroi le permet. Une corrosion profonde ou généralisée qui a aminci le mur en dessous du minimum ou a compromis l'intégrité structurelle doit être remplacée. Pour les bouteilles en service corrosif, le remplacement doit utiliser un matériau ou un revêtement mieux adapté à la composition du gaz pour éviter toute récidive.


