
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-25 Origen: Sitio
El cilindro del compresor es el corazón que soporta la presión de un compresor alternativo. Contiene la cámara de compresión, guía el pistón y sella contra el gas a alta presión en cada ciclo. A medida que los anillos del pistón se deslizan contra el diámetro interior del cilindro, el desgaste es inevitable. La pregunta para los ingenieros de mantenimiento y los equipos de adquisiciones no es si existe desgaste, sino cuánto es aceptable, cuándo amenaza el rendimiento y qué hacer al respecto.
Esta guía cubre cómo medir el desgaste del cilindro del compresor, qué tolerancias importan, cómo interpretar los resultados y qué factores deben impulsar la decisión de volver a perforar, reparar o reemplazar el cilindro.
Qué medir: diámetro del orificio en múltiples posiciones y orientaciones, conicidad, falta de redondez, acabado de la superficie y condición de la ranura del anillo, si corresponde
Dónde medir: área del punto muerto superior, mitad de la carrera, área del punto muerto inferior y al menos cuatro posiciones circunferenciales por estación
Con qué comparar: dibujos originales del fabricante, límites de desgaste del OEM o pautas de la industria para el modelo de compresor específico
Cuándo actuar: cuando el desgaste excede los límites permitidos, cuando el rendimiento disminuye o cuando el daño de la superficie crea problemas de sellado o lubricación.
Factores de decisión: gravedad y patrón de desgaste, material y diseño del cilindro, disponibilidad de piezas de gran tamaño, comparación de costos de reparación versus reemplazo y criticidad de la aplicación.
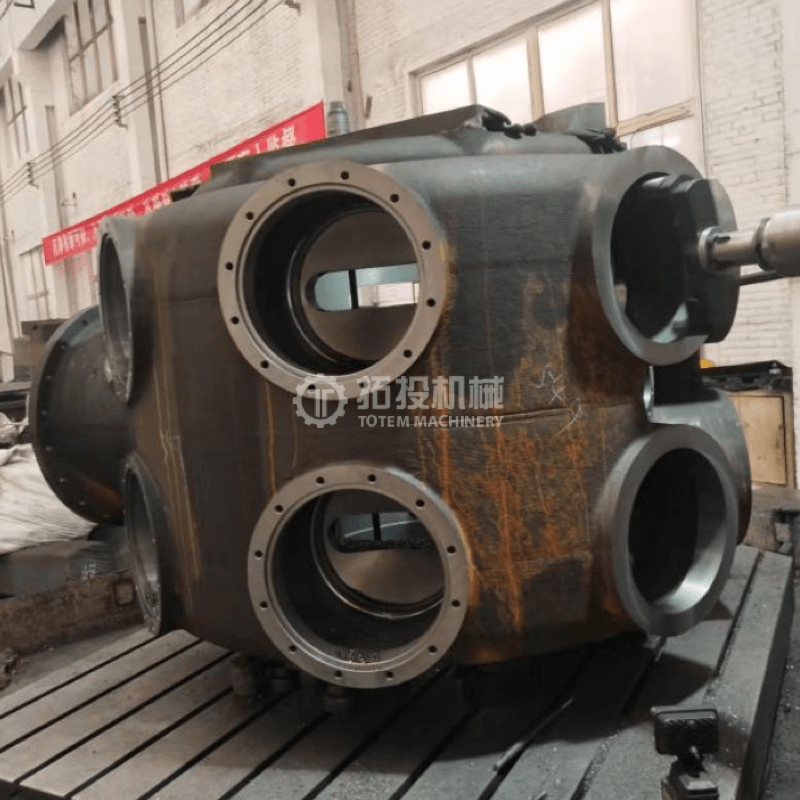
El orificio del cilindro funciona como una superficie de sellado de precisión para los segmentos del pistón. A medida que el orificio se desgasta, aumenta la holgura entre el pistón y la pared del orificio. Este espacio adicional permite que se escape más gas a través de los anillos desde el lado de alta presión al lado de baja presión, lo que reduce la eficiencia volumétrica. El compresor entrega menos gas por ciclo, el consumo de energía aumenta y la temperatura de descarga puede aumentar debido a la recompresión del gas fugado.
El desgaste desigual es peor que el desgaste uniforme. La forma cónica, donde el orificio se desgasta más en un extremo que en el otro, impide que los anillos del pistón mantengan un contacto constante. La forma deforme, donde el orificio se vuelve elíptico, hace que los anillos se flexionen de manera desigual y puede provocar su rotura. Las rayaduras o irritaciones crean vías de fuga y aceleran el desgaste de los anillos. Todas estas condiciones reducen la capacidad del compresor y eventualmente pueden provocar fallas catastróficas de los componentes.
Este es el patrón de desgaste más predecible. El diámetro del orificio aumenta gradualmente a medida que los anillos del pistón se deslizan contra él durante miles de horas de funcionamiento. El desgaste uniforme es manejable porque se puede medir, predecir y abordar con anillos de pistón de gran tamaño o un taladro ligero. La tasa depende de la velocidad del pistón, la limpieza del gas, la calidad de la lubricación y el material del anillo.
El cono se produce cuando el orificio se desgasta más en un extremo de la carrera que en el otro. El área del punto muerto superior, donde la presión de combustión es más alta y el pistón invierte la dirección, a menudo se desgasta más rápido. La forma cónica es problemática porque los anillos de pistón no pueden expandirse ni contraerse lo suficiente para seguir un orificio cónico, por lo que el sellado se degrada en el extremo desgastado. La forma cónica también hace que los anillos se balanceen en sus ranuras, lo que puede romperlos y dañar el pistón.
El orificio puede volverse elíptico debido a una carga desigual, al peso del pistón o a la distorsión térmica. La falta de redondez se mide como la diferencia entre los diámetros de orificio máximo y mínimo en la misma posición axial. Los anillos no pueden sellar eficazmente contra un orificio elíptico porque no pueden adaptarse a la curvatura cambiante. Una deformación severa también puede indicar una distorsión estructural del cuerpo del cilindro que puede requerir reemplazo en lugar de reparación.
Las rayas aparecen como rayones axiales a lo largo de la superficie del orificio, generalmente debido a partículas duras en la corriente de gas o fragmentos de anillos rotos. El irritamiento es la transferencia de material entre el anillo del pistón y la superficie del orificio bajo una alta presión de contacto sin una lubricación adecuada. Ambas condiciones crean vías de fuga e irregularidades en la superficie que aceleran un mayor desgaste. Las rayaduras profundas no se pueden eliminar solo con bruñido y requieren una nueva perforación o un reemplazo.
Los componentes de gas corrosivo, la humedad o la selección inadecuada de materiales pueden causar picaduras o ataques químicos en la superficie del orificio. El daño por corrosión se diferencia del desgaste mecánico porque ataca la estructura del material. Las superficies picadas no pueden mantener un sello y a menudo aceleran el desgaste de los anillos. Si la corrosión ha penetrado profundamente en la pared, es posible que sea necesario reemplazar el cilindro con un material o revestimiento resistente a la corrosión.
Utilice un micrómetro de diámetro interior calibrado o un medidor de diámetro interno para medir el diámetro interno en múltiples estaciones a lo largo de la carrera. En cada estación, tome medidas en al menos cuatro posiciones circunferenciales: arriba, abajo, izquierda y derecha. Esto captura tanto la forma cónica como la irregularidad.
Las estaciones de medición deben incluir el área del punto muerto superior, el área de mitad de carrera y el área del punto muerto inferior del orificio. El área del PMS a menudo muestra el mayor desgaste porque experimenta la presión y temperatura más altas. La comparación de diámetros entre estaciones revela una disminución. La comparación de diámetros entre orientaciones en la misma estación revela una falta de redondez.
Utilice un probador de rugosidad de superficies para medir el acabado del orificio. La especificación del acabado superficial depende del tipo de anillo y del método de lubricación. Los acabados con pulido cruzado retienen el lubricante mejor que los acabados paralelos. Un orificio desgastado que ha perdido su patrón de rayado original puede necesitar un nuevo bruñido o taladrado incluso si el desgaste dimensional está dentro de los límites, porque la superficie no puede soportar una lubricación adecuada.
Inspeccione visualmente la superficie del orificio para detectar rayas, irritaciones, picaduras, grietas y evidencia de patrones de contacto de los anillos. Utilice un boroscopio si el cilindro no se puede retirar del compresor. Busque patrones de contacto desiguales que indiquen desalineación o inclinación del pistón. Compruebe si hay decoloración por calor que pueda indicar refrigeración o lubricación inadecuada. Examine la camisa de agua si el cilindro está enfriado por agua, buscando acumulación de incrustaciones, corrosión o bloqueos que puedan causar distorsión térmica.
Para cilindros con un largo historial de servicio o operación conocida de alto estrés, las pruebas con tintes penetrantes pueden detectar grietas superficiales en el orificio o áreas estructurales críticas. Las pruebas ultrasónicas pueden medir el espesor restante de la pared, particularmente en áreas donde la corrosión puede haber adelgazado la pared. Estos métodos son importantes para cilindros que se acercan al final de su vida útil de diseño o aquellos que han experimentado eventos operativos anormales.
| Parámetro de desgaste | Método de medición | Acción típica Límite | Acción recomendada |
|---|---|---|---|
| Desgaste uniforme del diámetro interior | Calibre de orificios en múltiples estaciones | Acercándose al espacio libre máximo según las especificaciones del OEM | Instale anillos de gran tamaño o un taladro ligero |
| Afilar | Comparar diámetros a lo largo de la longitud de la carrera | Supera el límite de conicidad OEM | Vuelva a perforar hasta el siguiente tamaño grande; reemplazar si la pared es demasiado delgada |
| Fuera de redondez | Comparar diámetros en la misma estación, diferentes orientaciones | Supera la tolerancia de redondez OEM | Volver a aburrir; Investigar la distorsión estructural si es severa. |
| Profundidad de puntuación | Visual, medidor de profundidad o boroscopio | La profundidad de la raya excede la capacidad de eliminación del bruñido | Vuelva a perforar o reemplazar dependiendo de la profundidad y el espesor de la pared. |
| Pérdida de acabado superficial | Probador de rugosidad de superficies | Patrón de rayado desaparecido o rugosidad fuera de especificación | Vuelva a pulir o volver a perforar para restaurar la superficie |
| Grosor de la pared | medición UT | Por debajo del espesor mínimo de pared de diseño | Reemplace el cilindro |
| picaduras de corrosión | Visual y boroscopio | La profundidad de las picaduras afecta el sellado o la integridad estructural | Vuelva a perforar si es poco profundo; reemplazar si es profundo o extendido |
Una vez que se completan las mediciones, la decisión entre reparación y reemplazo depende de varios factores que van más allá de las cifras de desgaste únicamente.
Compare el desgaste medido con los límites de desgaste permitidos por el OEM. Estos límites representan el margen de seguridad incorporado en el diseño del cilindro. Si el desgaste está dentro de los límites, el cilindro puede volver a funcionar. Si el desgaste se acerca a los límites pero permanece dentro del margen de perforación, volver a perforar hasta el siguiente tamaño mayor puede extender la vida útil del cilindro. Si el desgaste excede el margen máximo de perforación o el espesor de pared restante está por debajo del mínimo, es necesario reemplazarlo.
El patrón de desgaste le indica si se ha solucionado el problema subyacente. Si el desgaste cónico se debe a un vástago del pistón desalineado, volver a perforar el cilindro sin corregir la alineación reproducirá el mismo patrón de desgaste. Si las marcas se deben a gas sucio, volver a perforar sin instalar filtración dañará la nueva perforación. Siempre identifique y corrija la causa raíz antes de devolver al servicio un cilindro nuevo o reparado.
Algunos cilindros están diseñados con camisas reemplazables. Si la camisa está desgastada, reemplazarla es mucho menos costoso que reemplazar todo el cuerpo del cilindro. Los cilindros sin camisas requieren una nueva perforación o un reemplazo completo. El material del cilindro afecta las opciones de reparación: los cilindros de hierro fundido se pueden volver a perforar dentro de ciertos límites, los cilindros de acero forjado pueden tener diferentes márgenes de perforación y los cilindros con tratamientos o revestimientos superficiales pueden necesitar una nueva aplicación del tratamiento después de volver a perforar.
Volver a perforar el cilindro a un diámetro mayor requiere anillos de pistón de gran tamaño y posiblemente un pistón de gran tamaño. Antes de optar por volver a perforar, confirme que las piezas de gran tamaño necesarias estén disponibles para su modelo de compresor. Si las piezas de gran tamaño no están disponibles o están descontinuadas, el reemplazo puede ser la única opción.
Compare el costo total de volver a perforar (incluidas piezas de gran tamaño, mano de obra de mecanizado y duración del tiempo de inactividad) con el costo de un cilindro nuevo. Para un cilindro que ya ha sido rectificado una o dos veces, es posible que el espesor de pared restante no soporte otro rectificado, lo que hace que el reemplazo sea la opción más rentable. Para un cilindro con severa distorsión estructural o corrosión, el reemplazo elimina el riesgo de problemas recurrentes que la reparación no puede solucionar por completo.
Para compresores en servicio crítico donde una parada no planificada causa una pérdida de producción significativa, la ventaja de confiabilidad de un cilindro nuevo puede justificar el costo inicial más alto en comparación con la reparación. Para aplicaciones menos críticas o unidades de respaldo, puede ser aceptable un cilindro reparado con vida restante documentada.
El reemplazo está garantizado cuando:
El orificio excede el margen máximo de reperforación o el espesor de la pared está por debajo del mínimo
La distorsión estructural, el agrietamiento o la corrosión han comprometido el cuerpo del cilindro.
El cilindro se ha vuelto a perforar varias veces y ha llegado a su límite.
Las piezas de pistón y anillo de gran tamaño ya no están disponibles
Las condiciones de funcionamiento han cambiado y un nuevo cilindro con material o diseño actualizado se adapta mejor a la aplicación.
El costo de la reparación, incluido el riesgo de fallas recurrentes, excede el costo de un cilindro nuevo.
A El cilindro compresor de alta resistencia fabricado con acero aleado de alta calidad o materiales resistentes a la corrosión, con paredes interiores mecanizadas con precisión y tratamientos superficiales resistentes al desgaste opcionales, puede proporcionar un rendimiento a largo plazo en condiciones exigentes. Shanghai TOTEM Machinery Co., Ltd. produce cilindros compresores personalizados según los planos del cliente, con opciones de materiales que incluyen acero aleado, acero de baja aleación y grados resistentes a la corrosión. El enfoque de fabricación de la empresa incluye fundición monolítica o construcción forjada y soldada, paredes interiores mecanizadas con precisión con endurecimiento opcional y documentación completa de control de calidad. Para discutir las especificaciones del cilindro u opciones de reemplazo, Póngase en contacto con Shanghai TOTEM Machinery a través de su sitio web.
La inspección del desgaste del cilindro del compresor es un proceso sistemático que combina la medición del diámetro interior, la inspección de la superficie y pruebas no destructivas para evaluar el estado del cilindro según los límites permitidos. La decisión de volver a perforar, reparar o reemplazar depende de la gravedad y el patrón del desgaste, el material y el diseño del cilindro, la disponibilidad de piezas de gran tamaño, la comparación de costos y la criticidad de la aplicación. Corregir la causa raíz del desgaste antes de volver a poner un cilindro en servicio es esencial para evitar problemas recurrentes. Con mediciones periódicas, seguimiento de tendencias y un mantenimiento adecuado de la limpieza del gas, la lubricación y las condiciones operativas, los cilindros del compresor pueden ofrecer una vida útil larga y confiable y evitar el costo y las interrupciones del reemplazo prematuro.
La frecuencia de la inspección depende de las condiciones de funcionamiento y la criticidad del compresor. Un enfoque común es medir el diámetro interior en cada intervalo de revisión importante, normalmente cada 8.000 a 12.000 horas de funcionamiento, o cuando los indicadores de rendimiento, como la disminución de la capacidad o el aumento de la temperatura de descarga, sugieren un problema. El servicio corrosivo o de alto estrés puede requerir inspecciones más frecuentes.
El límite de desgaste permitido es específico de cada modelo de compresor y diseño de cilindro. Los dibujos OEM o los manuales de servicio proporcionan el diámetro máximo del orificio, el límite de conicidad y la tolerancia de deformación. Nunca asuma que se aplica un límite genérico; Consulte siempre las especificaciones del fabricante de su equipo específico.
Las rayaduras ligeras se pueden eliminar mediante bruñido si la profundidad de la raya es poco profunda y el diámetro del orificio permanece dentro de la tolerancia después de la eliminación del material. El rayado profundo requiere volver a perforar a un diámetro mayor. Si el espesor de la pared no permite volver a perforar, se debe reemplazar el cilindro.
La desalineación generalmente produce patrones de desgaste desiguales: más desgaste en un lado del orificio que en el otro, o un patrón de contacto que es más pesado en una posición circunferencial. La medición del diámetro del orificio en múltiples orientaciones en la misma estación axial revela esta asimetría. Si se detecta un desgaste desigual, verifique el descentramiento del vástago del pistón y la alineación de la cruceta antes de volver a poner el cilindro en servicio.
Las picaduras de corrosión superficiales pueden eliminarse volviendo a perforar si el espesor de la pared lo permite. La corrosión profunda o generalizada que ha adelgazado la pared por debajo del mínimo o ha comprometido la integridad estructural requiere reemplazo. Para cilindros en servicio corrosivo, el reemplazo debe utilizar un material o revestimiento mejor adaptado a la composición del gas para evitar la recurrencia.


