
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-08-25 Pinagmulan: Site
Ang compressor cylinder ay ang pressure-bearing heart ng isang reciprocating compressor. Naglalaman ito ng compression chamber, gumagabay sa piston, at nagse-seal laban sa high-pressure na gas sa bawat cycle. Habang ang mga piston ring ay dumudulas laban sa cylinder bore, hindi maiiwasan ang pagkasira. Ang tanong para sa mga inhinyero ng pagpapanatili at mga koponan sa pagkuha ay hindi kung umiiral ang pagsusuot, ngunit kung magkano ang katanggap-tanggap, kapag nagbabanta ito sa pagganap, at kung ano ang gagawin tungkol dito.
Sinasaklaw ng gabay na ito kung paano sukatin ang pagkasuot ng silindro ng compressor, kung ano ang mahalaga sa mga pagpapaubaya, kung paano bigyang-kahulugan ang mga resulta, at kung anong mga salik ang dapat na magtulak sa desisyon na muling buuin, ayusin, o palitan ang silindro.
Ano ang susukatin: Bore diameter sa maraming posisyon at oryentasyon, taper, out-of-round, surface finish, at ring groove condition kung naaangkop
Kung saan susukatin: Top dead center area, mid-stroke, bottom dead center area, at hindi bababa sa apat na circumferential na posisyon bawat istasyon
Ano ang ihahambing sa: Mga orihinal na drawing ng manufacturer, mga limitasyon sa pagsusuot ng OEM, o mga alituntunin sa industriya para sa partikular na modelo ng compressor
Kailan kikilos: Kapag ang pagsusuot ay lumampas sa mga pinapayagang limitasyon, kapag bumaba ang pagganap, o kapag ang pinsala sa ibabaw ay lumilikha ng mga problema sa sealing o lubrication
Mga salik ng pagpapasya: Ang kalubhaan at pattern ng pagsusuot, materyal at disenyo ng silindro, pagkakaroon ng malalaking bahagi, paghahambing ng gastos ng pagkumpuni kumpara sa pagpapalit, at pagiging kritikal ng aplikasyon
Gumagana ang cylinder bore bilang precision sealing surface para sa mga piston ring. Habang nagsusuot ang bore, tumataas ang clearance sa pagitan ng piston at bore wall. Ang karagdagang clearance na ito ay nagbibigay-daan sa mas maraming gas na tumagas lampas sa mga singsing mula sa mataas na presyon patungo sa mababang presyon, na binabawasan ang volumetric na kahusayan. Ang compressor ay naghahatid ng mas kaunting gas sa bawat cycle, tumataas ang pagkonsumo ng enerhiya, at ang temperatura ng paglabas ay maaaring tumaas mula sa muling pag-compress ng tumagas na gas.
Ang hindi pantay na pagsusuot ay mas malala kaysa sa unipormeng pagsusuot. Ang taper, kung saan mas nasusuot ang bore sa isang dulo kaysa sa isa, pinipigilan ang mga piston ring na mapanatili ang pare-parehong contact. Out-of-round, kung saan nagiging elliptical ang bore, nagiging sanhi ng hindi pantay na pagbaluktot ng mga singsing at maaaring humantong sa pagkabasag ng singsing. Ang pagmamarka o galling ay lumilikha ng mga daanan ng pagtagas at nagpapabilis sa pagkasuot ng singsing. Ang lahat ng mga kundisyong ito ay nagbabawas sa kapasidad ng compressor at sa kalaunan ay maaaring humantong sa kabiguan ng sakuna.
Ito ang pinaka predictable na pattern ng pagsusuot. Ang bore ay unti-unting tumataas sa diameter habang ang mga piston ring ay dumudulas laban dito sa loob ng libu-libong oras ng operasyon. Mapapamahalaan ang unipormeng pagsusuot dahil maaari itong masukat, mahulaan, at matugunan ng malalaking piston ring o isang magaan na re bore. Ang rate ay depende sa bilis ng piston, kalinisan ng gas, kalidad ng pagpapadulas, at materyal ng singsing.
Ang taper ay nangyayari kapag ang bore ay nagsusuot ng higit sa isang dulo ng stroke kaysa sa isa. Ang lugar sa itaas na patay na sentro, kung saan ang presyon ng pagkasunog ay pinakamataas at ang piston ay bumabaligtad ng direksyon, kadalasang mas mabilis na nagsusuot. Ang taper ay may problema dahil ang mga piston ring ay hindi maaaring lumawak at makontrata nang sapat upang sumunod sa isang tapered bore, kaya ang sealing ay bumababa sa pagod na dulo. Ang taper ay nagdudulot din ng mga singsing na bumagsak sa kanilang mga uka, na maaaring masira ang mga singsing at makapinsala sa piston.
Maaaring maging elliptical ang bore dahil sa hindi pantay na pagkarga, bigat ng piston, o thermal distortion. Ang out-of-round ay sinusukat bilang pagkakaiba sa pagitan ng maximum at minimum na mga diameter ng bore sa parehong axial na posisyon. Ang mga singsing ay hindi maaaring magsely nang epektibo laban sa isang elliptical bore dahil hindi sila makaayon sa nagbabagong kurbada. Ang matinding out-of-round ay maaari ding magpahiwatig ng structural distortion ng cylinder body na maaaring mangailangan ng kapalit sa halip na ayusin.
Lumalabas ang pagmamarka bilang mga axial scratches sa kahabaan ng bore surface, kadalasan mula sa matitigas na particle sa gas stream o mga sirang ring fragment. Ang Galling ay paglipat ng materyal sa pagitan ng piston ring at bore surface sa ilalim ng mataas na contact pressure na walang sapat na lubrication. Ang parehong mga kondisyon ay lumilikha ng mga daanan ng pagtagas at mga iregularidad sa ibabaw na nagpapabilis ng karagdagang pagkasira. Ang malalim na pagmamarka ay hindi maaalis sa pamamagitan ng paghahasa nang nag-iisa at nangangailangan ng re bore o kapalit.
Ang mga kinakaing bahagi ng gas, kahalumigmigan, o hindi sapat na pagpili ng materyal ay maaaring magdulot ng pitting o chemical attack sa ibabaw ng bore. Ang pinsala sa kaagnasan ay iba sa mekanikal na pagkasuot dahil inaatake nito ang materyal na istraktura. Ang mga may pitted na ibabaw ay hindi makapagpanatili ng selyo at kadalasang nagpapabilis sa pagkasira ng singsing. Kung ang kaagnasan ay tumagos nang malalim sa dingding, ang silindro ay maaaring mangailangan ng kapalit ng isang materyal na lumalaban sa kaagnasan o lining.
Gumamit ng calibrated bore micrometer o dial bore gauge upang sukatin ang panloob na diameter sa maraming istasyon sa haba ng stroke. Sa bawat istasyon, magsagawa ng mga sukat sa hindi bababa sa apat na circumferential na posisyon: itaas, ibaba, kaliwa, at kanan. Kinukuha nito ang parehong taper at out-of-round.
Dapat isama sa mga istasyon ng pagsukat ang tuktok na dead center area, ang mid-stroke area, at ang bottom dead center area ng bore. Ang lugar ng TDC ay madalas na nagpapakita ng pinakamaraming pagsusuot dahil nakikita nito ang pinakamataas na presyon at temperatura. Ang paghahambing ng mga diameter sa mga istasyon ay nagpapakita ng taper. Ang paghahambing ng mga diameter sa mga oryentasyon sa parehong istasyon ay nagpapakita ng out-of-round.
Gumamit ng surface roughness tester para sukatin ang bore finish. Ang detalye ng surface finish ay depende sa uri ng singsing at paraan ng pagpapadulas. Ang mga cross-honed finish ay nagpapanatili ng lubricant na mas mahusay kaysa sa parallel finishes. Ang isang pagod na bore na nawala ang orihinal nitong cross-hatch pattern ay maaaring mangailangan ng muling paghasa o muling pagbubutas kahit na ang dimensional na pagsusuot ay nasa loob ng mga limitasyon, dahil ang ibabaw ay hindi makasuporta ng sapat na pagpapadulas.
Biswal na suriin ang bore surface para sa pagmamarka, pag-aalsa, pitting, pag-crack, at ebidensya ng mga pattern ng contact sa singsing. Gumamit ng borescope kung hindi maalis ang silindro sa compressor. Maghanap ng hindi pantay na pattern ng contact na nagpapahiwatig ng hindi pagkakahanay o piston tilt. Suriin kung may pagkawala ng init na maaaring magpahiwatig ng hindi sapat na paglamig o pagpapadulas. Suriin ang water jacket kung ang silindro ay pinalamig ng tubig, naghahanap ng scale buildup, corrosion, o bara na maaaring magdulot ng thermal distortion.
Para sa mga cylinder na may mahabang kasaysayan ng serbisyo o kilalang high-stress na operasyon, ang dye penetrant testing ay maaaring makakita ng mga bitak sa ibabaw sa bore o kritikal na mga structural area. Masusukat ng ultrasonic testing ang natitirang kapal ng pader, lalo na sa mga lugar kung saan maaaring pinanipis ng kaagnasan ang dingding. Ang mga pamamaraang ito ay mahalaga para sa mga cylinder na papalapit sa katapusan ng kanilang buhay sa disenyo o sa mga nakaranas ng hindi normal na mga kaganapan sa pagpapatakbo.
| Parameter ng Pagsusuot | Paraan ng Pagsukat ng | ng Karaniwang Limitasyon ng Aksyon | Inirerekumendang Aksyon |
|---|---|---|---|
| Uniform bore wear | Bore gauge sa maraming istasyon | Papalapit na sa max na clearance ayon sa OEM spec | Mag-install ng malalaking singsing o light re bore |
| Taper | Ihambing ang mga diameter sa haba ng stroke | Lampas sa limitasyon ng taper ng OEM | Re bore to next oversize; palitan kung masyadong manipis ang dingding |
| Out-of-round | Ihambing ang mga diameter sa parehong istasyon, iba't ibang oryentasyon | Lampas sa OEM roundness tolerance | Re bore; imbestigahan ang structural distortion kung malala |
| Lalim ng pagmamarka | Visual, depth gauge, o borescope | Ang lalim ng marka ay lumampas sa kakayahan sa pag-alis ng honing | Re bore o palitan depende sa lalim at kapal ng pader |
| Pagkawala ng pagtatapos sa ibabaw | Surface roughness tester | Nawala ang pattern ng cross-hatch o wala sa spec | Re hone o re bore upang maibalik ang ibabaw |
| Kapal ng pader | Pagsukat ng UT | Mas mababa sa minimum na kapal ng pader ng disenyo | Palitan ang silindro |
| Corrosion pitting | Visual at borescope | Ang lalim ng pitting ay nakakaapekto sa sealing o integridad ng istruktura | Re bore kung mababaw; palitan kung malalim o laganap |
Kapag nakumpleto na ang mga sukat, ang desisyon sa pagitan ng pagkumpuni at pagpapalit ay nakasalalay sa ilang mga salik na higit pa sa mga numero ng pagsusuot.
Ikumpara ang sinusukat na pagsusuot sa mga pinapahintulutang limitasyon ng pagsusuot ng OEM. Ang mga limitasyong ito ay tumutukoy sa margin ng kaligtasan na binuo sa disenyo ng silindro. Kung ang pagsusuot ay nasa loob ng mga limitasyon, ang silindro ay maaaring bumalik sa serbisyo. Kung ang pagsusuot ay lumalapit sa mga limitasyon ngunit nananatili sa loob ng re-bore allowance, ang re bore sa susunod na oversize ay maaaring pahabain ang buhay ng cylinder. Kung ang pagsusuot ay lumampas sa maximum na re-bore allowance o ang natitirang kapal ng pader ay mas mababa sa minimum, kinakailangan ang pagpapalit.
Ang pattern ng pagsusuot ay nagsasabi sa iyo kung ang pinagbabatayan na problema ay naayos na. Kung ang taper wear ay nagresulta mula sa isang hindi pagkakatugmang piston rod, muling pagbubutas ang silindro nang hindi itinatama ang pagkakahanay ay gagawa ng parehong pattern ng pagkasuot. Kung ang pagmamarka ay nagresulta mula sa maruming gas, muling pagbubutas nang walang pag-install ng pagsasala ay makakapuntos ng bagong bore. Laging tukuyin at itama ang ugat ng sanhi bago ibalik ang isang naayos o bagong silindro sa serbisyo.
Ang ilang mga cylinder ay idinisenyo na may mga palitan na liner. Kung ang liner ay pagod, ang pagpapalit ng liner ay mas mura kaysa sa pagpapalit ng buong cylinder body. Ang mga silindro na walang liner ay nangangailangan ng isang re bore o ganap na kapalit. Ang materyal ng silindro ay nakakaapekto sa mga opsyon sa pagkukumpuni: ang mga cast iron cylinder ay maaaring mabagot muli sa loob ng mga limitasyon, ang mga forged steel cylinder ay maaaring magkaroon ng iba't ibang re-bore allowance, at ang mga cylinder na may surface treatment o coatings ay maaaring mangailangan ng muling paggamit ng paggamot pagkatapos ng muling pagbubutas.
Ang pagbubutas muli ng silindro sa mas malaking diameter ay nangangailangan ng malalaking piston ring at posibleng sobrang laki ng piston. Bago piliin na muling magbutas, kumpirmahin na ang mga kinakailangang malalaking bahagi ay magagamit para sa iyong modelo ng compressor. Kung ang malalaking bahagi ay hindi magagamit o hindi na ipinagpatuloy, ang pagpapalit ay maaaring ang tanging pagpipilian.
Ihambing ang kabuuang halaga ng muling pagbubutas (kabilang ang malalaking bahagi, paggawa ng machining, at tagal ng downtime) laban sa halaga ng isang bagong silindro. Para sa isang silindro na na-re bored nang isang beses o dalawang beses, ang natitirang kapal ng pader ay maaaring hindi sumusuporta sa isa pang re bore, na ginagawang palitan ang mas cost-effective na pagpipilian. Para sa isang silindro na may matinding pagbaluktot sa istruktura o kaagnasan, ang pagpapalit ay nag-aalis ng panganib ng mga paulit-ulit na problema na hindi maaaring ganap na matugunan ng pagkukumpuni.
Para sa mga compressor sa kritikal na serbisyo kung saan ang hindi planadong shutdown ay nagdudulot ng malaking pagkawala ng produksyon, ang pagiging maaasahan ng isang bagong cylinder ay maaaring bigyang-katwiran ang mas mataas na upfront cost kumpara sa repair. Para sa hindi gaanong kritikal na mga aplikasyon o mga backup na yunit, ang isang naayos na silindro na may dokumentadong natitirang buhay ay maaaring katanggap-tanggap.
Ang pagpapalit ay ginagarantiyahan kapag:
Lumampas ang bore sa maximum re boring allowance o mas mababa sa minimum ang kapal ng pader
Ang pagbaluktot ng istruktura, pag-crack, o kaagnasan ay nakompromiso ang katawan ng silindro
Ang silindro ay muling nainis nang maraming beses at naabot na ang limitasyon nito
Hindi na available ang malalaking bahagi ng piston at ring
Ang mga kondisyon ng pagpapatakbo ay nagbago, at isang bagong silindro na may na-update na materyal o disenyo ay mas nababagay sa aplikasyon
Ang halaga ng pagkumpuni, kabilang ang panganib ng paulit-ulit na pagkabigo, ay lumampas sa halaga ng isang bagong silindro
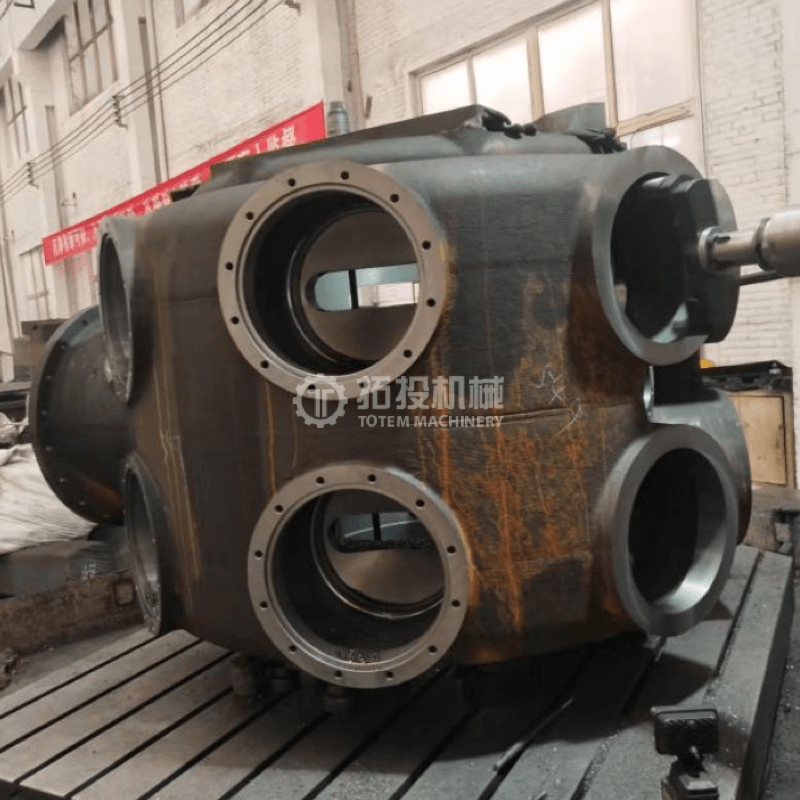
A heavy-duty compressor cylinder na gawa mula sa mataas na kalidad na alloy steel o corrosion-resistant na materyales, na may precision-machined na panloob na mga pader at opsyonal na wear-resistant surface treatment, ay maaaring magbigay ng pangmatagalang pagganap sa ilalim ng hinihingi na mga kondisyon. Gumagawa ang Shanghai TOTEM Machinery Co., Ltd. ng mga custom na compressor cylinder batay sa mga drawing ng kliyente, na may mga opsyon sa materyal kabilang ang alloy steel, low-alloy steel, at corrosion-resistant na mga grado. Kasama sa diskarte sa pagmamanupaktura ng kumpanya ang monolithic casting o forged-welded construction, precision-machined inner wall na may opsyonal na hardening, at full quality control documentation. Upang talakayin ang mga detalye ng silindro o mga opsyon sa pagpapalit, Makipag-ugnayan sa Shanghai TOTEM Machinery sa pamamagitan ng kanilang website.
Ang pag-inspeksyon sa pagkasuot ng compressor cylinder ay isang sistematikong proseso na pinagsasama ang pagsukat ng bore, inspeksyon sa ibabaw, at hindi mapanirang pagsubok upang masuri ang kondisyon ng cylinder laban sa mga pinapayagang limitasyon. Ang desisyon sa muling pagbutas, pagkukumpuni, o pagpapalit ay depende sa kalubhaan at pattern ng pagsusuot, materyal at disenyo ng silindro, pagkakaroon ng malalaking bahagi, paghahambing ng gastos, at kritikal na aplikasyon. Ang pagwawasto sa ugat ng pagkasira bago ibalik ang isang silindro sa serbisyo ay mahalaga upang maiwasan ang mga paulit-ulit na problema. Sa regular na pagsukat, pagsubaybay sa trend, at wastong pagpapanatili ng kalinisan ng gas, pagpapadulas, at mga kondisyon ng pagpapatakbo, ang mga silindro ng compressor ay maaaring maghatid ng mahaba, maaasahang buhay ng serbisyo at maiwasan ang gastos at pagkaantala ng napaaga na pagpapalit.
Ang dalas ng inspeksyon ay depende sa mga kondisyon ng pagpapatakbo at pagiging kritikal ng compressor. Ang isang karaniwang diskarte ay ang pagsukat ng bore sa bawat major overhaul interval, kadalasan tuwing 8,000 hanggang 12,000 operating hours, o kapag nagmumungkahi ng problema ang mga indicator ng performance gaya ng pagbaba ng kapasidad o pagtaas ng temperatura ng discharge. Ang high-stress o corrosive na serbisyo ay maaaring mangailangan ng mas madalas na inspeksyon.
Ang pinapayagang limitasyon sa pagsusuot ay tiyak sa bawat modelo ng compressor at disenyo ng silindro. Nagbibigay ang mga drawing o manual ng serbisyo ng OEM ng maximum na diameter ng bore, taper na limitasyon, at out-of-round tolerance. Huwag kailanman ipagpalagay na nalalapat ang pangkaraniwang limitasyon; palaging sumangguni sa mga detalye ng tagagawa para sa iyong partikular na kagamitan.
Ang light scoring ay maaaring matanggal sa pamamagitan ng honing kung mababaw ang lalim ng iskor at ang diameter ng bore ay nananatiling nasa loob ng tolerance pagkatapos ng pag-alis ng materyal. Ang malalim na pagmamarka ay nangangailangan ng muling pagbubutas sa mas malaking diameter. Kung ang kapal ng pader ay hindi pinahihintulutan ang muling pagbubutas, ang silindro ay dapat palitan.
Ang maling pagkakahanay ay karaniwang nagdudulot ng hindi pantay na mga pattern ng pagsusuot: mas maraming pagsusuot sa isang gilid ng bore kaysa sa isa, o isang pattern ng contact na mas mabigat sa isang circumferential na posisyon. Ang pagsukat ng diameter ng bore sa maraming oryentasyon sa parehong axial station ay nagpapakita ng kawalaan ng simetrya na ito. Kung may nakitang hindi pantay na pagkasuot, suriin ang runout ng piston rod at crosshead alignment bago ibalik ang cylinder sa serbisyo.
Ang mababaw na corrosion pitting ay maaaring maalis sa pamamagitan ng muling pagbubutas kung pinapayagan ang kapal ng pader. Ang malalim o malawak na kaagnasan na nagpanipis ng pader sa ibaba ng minimum o nakompromiso ang integridad ng istruktura ay nangangailangan ng kapalit. Para sa mga cylinder sa corrosive na serbisyo, ang kapalit ay dapat gumamit ng materyal o lining na mas angkop sa komposisyon ng gas upang maiwasan ang pag-ulit.


