コンプレッサーシリンダーは、往復コンプレッサーの圧力を支える心臓部です。圧縮チャンバーが含まれており、ピストンをガイドし、サイクルごとに高圧ガスを遮断します。ピストンリングはシリンダーボアに対して摺動するため、摩耗は避けられません。メンテナンス エンジニアや調達チームにとって問題となるのは、摩耗が存在するかどうかではなく、どの程度まで許容できるのか、摩耗がパフォーマンスを脅かす場合、そしてそれに対して何をすべきかということです。
このガイドでは、コンプレッサーシリンダーの磨耗を測定する方法、重要な公差、結果の解釈方法、シリンダーの穴開け、修理、交換の決定に必要な要因について説明します。
測定対象: 複数の位置および向きでの穴径、テーパー、真円度外れ、表面仕上げ、および該当する場合はリング溝の状態
測定箇所: 上死点領域、ストローク中点、下死点領域、および1ステーションあたり少なくとも円周方向4位置
比較対象: メーカーの元の図面、OEM の摩耗制限、または特定のコンプレッサー モデルの業界ガイドライン
いつ対処すべきか: 摩耗が許容限度を超えた場合、性能が低下した場合、または表面の損傷によりシールや潤滑に問題が生じた場合
決定要因: 磨耗の程度とパターン、シリンダーの材質と設計、特大部品の入手可能性、修理と交換のコスト比較、用途の重要性
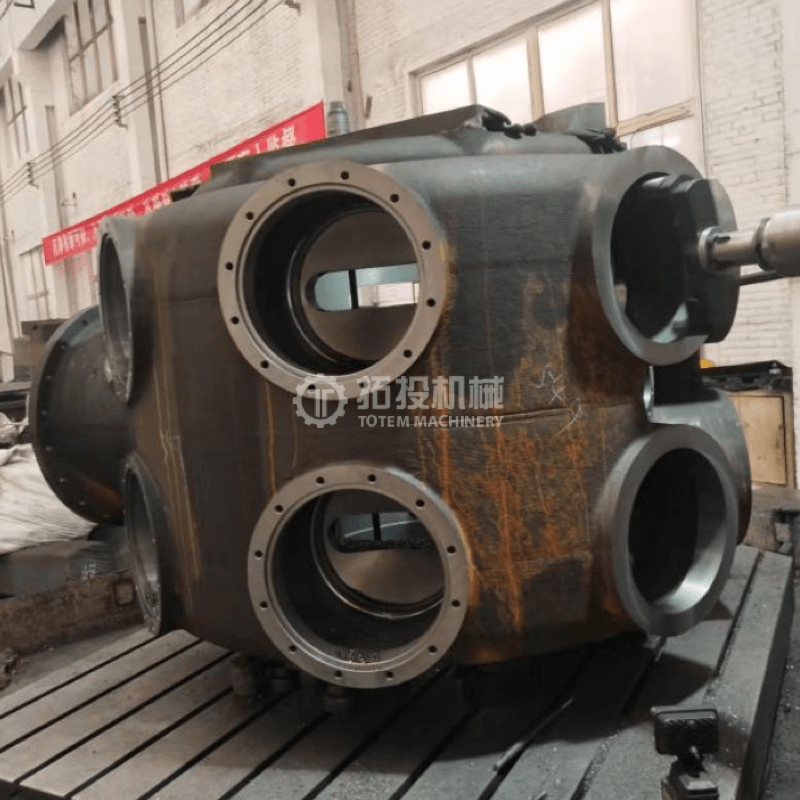
シリンダーボアはピストンリングの精密シール面として機能します。ボアが摩耗すると、ピストンとボア壁の間の隙間が増加します。この追加されたクリアランスにより、より多くのガスが高圧側から低圧側へリングを通って漏れることが可能になり、体積効率が低下します。コンプレッサーがサイクルごとに供給するガスが少なくなり、エネルギー消費が増加し、漏れたガスの再圧縮により吐出温度が上昇する可能性があります。
不均一な摩耗は均一な摩耗よりも悪いです。ボアの一端が他端よりも摩耗するテーパーにより、ピストン リングが一貫した接触を維持できなくなります。ボアが楕円になる真円でない場合、リングが不均一に曲がり、リングの破損につながる可能性があります。傷やかじりにより漏れ経路が生じ、リングの摩耗が促進されます。これらの状況はすべてコンプレッサーの能力を低下させ、最終的には致命的なコンポーネントの故障につながる可能性があります。
これは最も予測可能な摩耗パターンです。数千時間の運転中にピストンリングがボアに対して摺動するにつれて、ボアの直径は徐々に大きくなります。均一な摩耗は、特大のピストンリングや軽いボアを使用して測定、予測、対処できるため、管理可能です。この速度は、ピストン速度、ガスの清浄度、潤滑の品質、リングの材質によって異なります。
テーパーは、ボアのストロークの一端が他端よりも摩耗するときに発生します。上死点領域は、燃焼圧力が最も高く、ピストンの方向が反転する領域であり、多くの場合、摩耗が早くなります。テーパーが問題となるのは、ピストン リングがテーパー ボアに追従するほど十分に伸縮できないため、摩耗した端部でシールが劣化するためです。また、テーパーによりリングが溝内で揺れ、リングが破損してピストンが損傷する可能性があります。
不均一な荷重、ピストンの重量、または熱歪みにより、ボアが楕円形になることがあります。真円度は、同じ軸方向位置における最大穴径と最小穴径の差として測定されます。リングは曲率の変化に追従できないため、楕円形の穴に対して効果的にシールすることができません。重度の真円度のずれは、シリンダー本体の構造的な歪みを示している可能性があり、修理ではなく交換が必要になる場合があります。
スコアリングはボア表面に沿った軸方向の傷として現れ、通常はガス流中の硬い粒子や壊れたリングの破片によって生じます。かじりとは、適切な潤滑なしで高い接触圧力下でピストン リングとボア表面の間で物質が移動することです。どちらの状態でも漏れ経路や表面の不規則性が生じ、摩耗がさらに促進されます。深い傷はホーニングだけでは除去できず、リボアまたは交換が必要です。
腐食性ガス成分、湿気、または不適切な材料選択により、ボア表面に孔食や化学的攻撃が発生する可能性があります。腐食損傷は、材料構造を攻撃するため、機械的摩耗とは異なります。穴のある表面はシールを維持できず、リングの摩耗を促進することがよくあります。腐食が壁の奥まで浸透している場合は、シリンダーを耐食性素材またはライニングと交換する必要がある場合があります。
校正済みのボアマイクロメーターまたはダイヤルボアゲージを使用して、ストローク長に沿った複数のステーションで内径を測定します。各ステーションで、少なくとも 4 つの円周方向位置 (上、下、左、右) で測定を行います。これにより、テーパーとアウトオブラウンドの両方を捉えることができます。
測定ステーションには、ボアの上死点領域、中間ストローク領域、および下死点領域が含まれている必要があります。 TDC 領域は、最も高い圧力と温度が発生するため、多くの場合、最も多くの摩耗が発生します。ステーション間の直径を比較すると、テーパーが明らかになります。同じ測点で方向間の直径を比較すると、真円でないことがわかります。
表面粗さ計を使用して穴の仕上げを測定します。表面仕上げの仕様はリングの種類と潤滑方法により異なります。クロスホーニング仕上げは、平行仕上げよりも潤滑剤を保持します。元のクロスハッチパターンを失った摩耗したボアは、たとえ寸法摩耗が制限内であっても、表面が適切な潤滑をサポートできないため、再ホーニングまたは再ボーリングが必要になる場合があります。
ボア表面に傷、かじり、孔食、亀裂、リングの接触パターンの痕跡がないかを目視で検査します。シリンダーをコンプレッサーから取り外せない場合は、ボアスコープを使用してください。位置ずれやピストンの傾きを示す不均一な接触パターンを探します。冷却や潤滑が不十分である可能性がある熱による変色がないか確認してください。シリンダーが水冷式の場合は、ウォーター ジャケットを調べて、熱歪みを引き起こす可能性のあるスケールの蓄積、腐食、または詰まりがないか確認します。
長い使用歴があるシリンダーや高応力動作が知られているシリンダーの場合、染料浸透探傷試験によりボアや重要な構造領域の表面亀裂を検出できます。超音波検査では、特に腐食によって壁が薄くなった可能性がある領域で、残りの壁の厚さを測定できます。これらの方法は、設計寿命の終わりに近づいているシリンダーや、異常な動作事象が発生したシリンダーにとって重要です。
| 摩耗パラメータ | 測定方法 | 一般的な処置限界 | 推奨処置 |
|---|---|---|---|
| 均一なボア摩耗 | 複数連のボアゲージ | OEM仕様に基づく最大クリアランスに近づいています | オーバーサイズのリングまたは軽いボアを取り付けます |
| テーパー | ストローク長に沿った直径の比較 | OEM のテーパー限界を超えています | 次のオーバーサイズへの再ボア。壁が薄すぎる場合は交換してください |
| 丸くない | 同じステーション、異なる方向で直径を比較 | OEMの真円度公差を超えています | リボア。構造的な歪みがひどい場合は調査する |
| 得点の深さ | 視覚、深さゲージ、またはボアスコープ | 切り込みの深さがホーニング除去能力を超えています | 深さと壁の厚さに応じて再穴あけまたは交換します |
| 表面仕上げの損失 | 表面粗さ計 | クロスハッチパターンが消えたり、粗さが規格外になったりする | 再研磨または再穴あけして表面を復元します |
| 肉厚 | UT測定 | 最小設計壁厚を下回る | シリンダーを交換する |
| 腐食孔食 | 視覚およびボアスコープ | 孔食の深さはシールや構造の完全性に影響します | 浅ければボアを掘り直す。深い場合または広範囲にある場合は交換します |
測定が完了したら、修理するか交換するかの決定は、摩耗数だけを超えたいくつかの要因によって決まります。
測定された摩耗を OEM の許容摩耗制限と比較します。これらの制限は、シリンダー設計に組み込まれた安全マージンを考慮したものです。摩耗が限界内であれば、シリンダーは使用に戻ることができます。摩耗が限界に近づいているものの、再ボアの許容範囲内に留まっている場合は、次のオーバーサイズに再ボアするとシリンダーの寿命が延びる可能性があります。摩耗が最大内径許容値を超える場合、または残りの肉厚が最小値を下回る場合は、交換が必要です。
摩耗のパターンから、根本的な問題が解決されたかどうかがわかります。ピストンロッドの位置ずれが原因でテーパー摩耗が発生した場合、位置合わせを修正せずにシリンダーを再ボーリングすると、同じ摩耗パターンが再現されます。汚れたガスが原因で傷がついた場合、フィルターを設置せずに再度ボーリングを行うと、新しいボアに傷がつきます。修理したシリンダーまたは新しいシリンダーをサービスに戻す前に、必ず根本原因を特定して修正してください。
一部のシリンダーは交換可能なライナーを使用して設計されています。ライナーが磨耗している場合、シリンダー本体全体を交換するよりもライナーを交換する方がはるかに安価です。ライナーのないシリンダーは再ボアまたは完全交換が必要です。シリンダーの材質は修理オプションに影響します。鋳鉄シリンダーは限界内で再穴あけが可能ですが、鍛造鋼シリンダーは再穴あけ許容差が異なる場合があり、表面処理またはコーティングが施されたシリンダーは再穴あけ後に処理の再適用が必要になる場合があります。
シリンダーをより大きな直径に再穴あけするには、特大のピストンリングが必要になり、場合によっては特大のピストンが必要になります。リボアを選択する前に、必要なオーバーサイズ部品がコンプレッサーのモデルに利用可能であることを確認してください。特大部品が入手できない場合、または製造中止の場合は、交換が唯一の選択肢となる場合があります。
再ボーリングの総コスト (大型部品、機械加工労働、ダウンタイム期間を含む) と新しいシリンダーのコストを比較します。すでに 1 回または 2 回再ボア加工を行ったシリンダーの場合、残りの壁厚が次の再ボアアップに対応できない可能性があるため、交換の方が費用対効果の高い選択肢となります。重大な構造的歪みや腐食のあるシリンダーの場合、交換することで、修理では完全に対処できない問題が再発するリスクが排除されます。
計画外の停止が重大な生産損失を引き起こす重要なサービスにあるコンプレッサーの場合、新しいシリンダーの信頼性の利点により、修理に比べてより高い初期費用が正当化される可能性があります。それほど重要ではないアプリケーションまたはバックアップユニットの場合は、残寿命が文書化されている修理済みシリンダーが許容される場合があります。
次の場合には交換が保証されます。
穴が最大再ボーリング許容値を超えているか、肉厚が最小値を下回っています。
構造的な歪み、亀裂、または腐食がシリンダー本体に損傷を与えている
シリンダーは何度も穴あけされ、限界に達しました
オーバーサイズのピストンとリング部品は入手できなくなりました
動作条件が変化し、材料や設計が更新された新しいシリンダが用途により適したものになりました。
故障が再発するリスクを含む修理費用は、新しいシリンダーの費用を超えます。
あ 頑丈なコンプレッサー シリンダーは、精密加工された内壁とオプションの耐摩耗性表面処理を備えており、厳しい条件下でも長期にわたる性能を発揮します。 高品質の合金鋼または耐食性材料で製造されたShanghai TOTEM Machinery Co., Ltd. は、顧客の図面に基づいて、合金鋼、低合金鋼、耐食グレードなどの材料オプションを備えたカスタム コンプレッサー シリンダーを製造しています。同社の製造アプローチには、一体鋳造または鍛造溶接構造、オプションで硬化を伴う精密機械加工の内壁、および完全な品質管理文書が含まれます。シリンダーの仕様や交換オプションについては、 Shanghai TOTEM Machinery の ウェブサイトからお問い合わせください。
コンプレッサーシリンダーの摩耗検査は、ボア測定、表面検査、非破壊検査を組み合わせてシリンダーの状態を許容限度に対して評価する体系的なプロセスです。再ボア、修理、または交換の決定は、摩耗の程度とパターン、シリンダーの材質と設計、大型部品の入手可能性、コストの比較、および用途の重要度によって決まります。問題の再発を防ぐには、シリンダーを使用に戻す前に摩耗の根本原因を解決することが不可欠です。定期的な測定、傾向の追跡、ガスの清浄度、潤滑、動作条件の適切なメンテナンスにより、コンプレッサー シリンダーは信頼性の高い長い耐用年数を実現し、早期交換によるコストと中断を回避できます。
検査頻度はコンプレッサーの運転条件と臨界度によって異なります。一般的なアプローチは、大規模なオーバーホール間隔ごと (通常は 8,000 ~ 12,000 運転時間ごと)、または容量の低下や放電温度の上昇などの性能指標が問題を示唆するときにボアを測定することです。高ストレスまたは腐食性の使用では、より頻繁な検査が必要になる場合があります。
許容摩耗限界は、各コンプレッサーのモデルとシリンダーの設計に固有です。 OEM の図面またはサービス マニュアルには、最大ボア直径、テーパー限界、および真円度外の公差が記載されています。一般的な制限が適用されるとは決して想定しないでください。特定の機器については、必ずメーカーの仕様を参照してください。
軽い傷は、傷の深さが浅く、材料除去後も穴の直径が公差内に留まる場合には、ホーニングによって除去できる場合があります。深い切り込みを入れるには、より大きな直径に再ボーリングする必要があります。肉厚により再穴あけができない場合は、シリンダーを交換する必要があります。
通常、アライメントのずれにより、不均一な摩耗パターンが発生します。つまり、ボアの一方の側でもう一方の側よりも摩耗が多くなったり、円周方向の 1 つの位置でより重い接触パターンが発生したりします。同じ軸方向ステーションで複数の方向でボア直径を測定すると、この非対称性が明らかになります。不均一な摩耗が検出された場合は、シリンダーを使用に戻す前に、ピストンロッドの振れとクロスヘッドの位置を確認してください。
浅い腐食孔は、肉厚が許せばリボーリングによって除去できる場合があります。壁が最小限以下に薄くなったり、構造の完全性が損なわれたりする深い腐食または広範囲の腐食がある場合は、交換が必要です。腐食性の使用されているシリンダーの場合、再発を防ぐために、交換にはガス組成により適した材料またはライニングを使用する必要があります。


