
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 03.08.2026 Herkunft: Website
Vibrationen, vorzeitiger Lagerverschleiß, Dichtungsprobleme oder Schwierigkeiten beim Ausrichten der Wellenflansche können den Verdacht auf eine verbogene Welle erwecken, aber Symptome allein können die Ursache nicht identifizieren. Für eine zuverlässige Messung des Rundlaufs von Schiffspropellerwellen sind die richtige Messoberfläche, eine stabile Wellenunterstützung, eine kontrollierte Drehung und Messwerte von mehr als einem Ort erforderlich. Die wichtige Frage ist nicht nur, ob sich die Messuhr bewegt. Dabei geht es darum, welches Merkmal gemessen wurde, wie die Welle gestützt wurde, wo der Höhepunkt auftrat und ob die aufgezeichnete TIR das Akzeptanzkriterium für diese bestimmte Welle und Installation überschreitet.
Rundlauf beschreibt, wie sich eine Oberfläche relativ zu einer Achse bewegt, wenn sich die Welle dreht. Der Radialschlag wird auf einer zylindrischen Oberfläche gemessen, wobei der Indikator ungefähr senkrecht zur Wellenmittellinie wirkt. Der Axial- oder Planlauffehler wird in axialer Richtung gegenüber einer Flanschfläche oder einer anderen Fläche gemessen, die senkrecht zur Wellenachse verlaufen soll. Eine vollständige Umdrehung liefert einen maximalen und einen minimalen Indikatorwert, und ihre Differenz ist der Gesamtindikatorwert oder TIR.
Diese Messungen beantworten unterschiedliche Fragen. Eine übermäßige radiale Bewegung an einem Zapfen kann durch Wellenbiegung, Exzentrizität des Zapfens, lokale Oberflächenschäden, eine ungeeignete Rotationsreferenz oder Stützverformung verursacht werden. Planlauffehler können ein Hinweis darauf sein, dass eine Flanschfläche nicht rechtwinklig zu ihrer Rotationsachse verläuft, sie beweisen jedoch nicht automatisch, dass die gesamte Welle verbogen ist.
Auch die Ausrichtung unterscheidet sich vom Rundlauf. Die Ausrichtung bewertet die relative Position und den Winkel verbundener Wellenleitungskomponenten, Lager oder Flanschmitten. Eine Welle kann örtlich einen akzeptablen Rundlauffehler aufweisen und dennoch nicht richtig auf eine benachbarte Welle ausgerichtet sein. Umgekehrt kann ein Ausrichtungsvorgang keinen geometrischen Schlag korrigieren, der physisch in der Welle oder im Flansch vorhanden ist.
Für einen der Schiffspropellerwelle sollten daher als separate Zeichnungsanforderungen bewertet und nicht als austauschbare Indikatoren behandelt werden.Geradheit, Rundlauf, Koaxialität, Zapfenabmessungen und Flanschgeometrie
Eine Messuhr kann sehr genaue Zahlen liefern und dennoch ein irreführendes Ergebnis liefern, wenn sich der Messaufbau bewegt. Reinigen Sie vor der Montage des Instruments die Messstrecke und entfernen Sie Rostpartikel, getrocknete Schutzschichten, Grate, Ölablagerungen oder andere Verunreinigungen, die die Spitze des Anzeigegeräts anheben könnten. Überprüfen Sie die Oberfläche auch visuell; Ein Kratzer oder eine einzelne Delle kann eine lokale Nadelbewegung hervorrufen, die nicht mit der Gesamtexzentrizität des Schafts verwechselt werden sollte.
Der Indikatorsockel muss sich auf eine starre Struktur beziehen, die sich nicht mit der Welle bewegt. Positionieren Sie den Kontaktpunkt so, dass seine Bewegung der beabsichtigten Messrichtung folgt, spannen Sie den Indikator innerhalb seines nutzbaren Bereichs vor und stellen Sie sicher, dass der Stift während der gesamten 360-Grad-Drehung in Kontakt bleibt. Die grundlegende Methode zur Wellen-TIR-Messung besteht darin, eine Welle langsam um eine volle Umdrehung zu drehen und die maximalen und minimalen Messwerte zu vergleichen.
Erfassen Sie bei einer installierten Wellenleitung, ob Kupplungen verbunden oder getrennt sind, ob Lager belastet sind und ob Hilfsstützen oder Heber verwendet werden. Diese Bedingungen spielen insbesondere bei langen, schweren Wellen eine Rolle. Ihr Eigengewicht, Lagerspiele, Kopplungskräfte und temporäre Stützpositionen können den gemessenen Rotationszustand beeinflussen.
Bei einer ausgebauten Welle, die in einer Werkstatt gemessen wird, ist die Lagerungsanordnung ebenso wichtig. Die Welle sollte unter Verwendung der im Prüfplan geforderten Referenzbedingungen gedreht werden, z. B. geeignete Zentren, Rollen oder definierte Lagerzapfen. Das Ändern der Stützpositionen zwischen Inspektionen kann den Messwert verändern, sodass ein Vorher-Nachher-Vergleich nur dann sinnvoll ist, wenn die Messbedingungen reproduzierbar sind.
Eine Position der Messuhr kann nicht einen gesamten großen Schiffsschacht beschreiben. Die Messpunkte sollten funktionellen Merkmalen und wahrscheinlichen Verformungszonen entsprechen. Beginnen Sie mit zugänglichen bearbeiteten zylindrischen Oberflächen wie Lagerzapfen und an die Kupplung angrenzenden Wellenabschnitten. Fügen Sie Punkte in Richtung des Propellerendes hinzu, wo dies praktisch ist, insbesondere nach einem Aufprall, einer Beschädigung durch Handhabung, einer Bearbeitung oder einer Reparatur. Bei langen Wellen bieten mehrere Stationen entlang des Wellenkörpers einen viel größeren diagnostischen Wert als eine einzelne Messung nahe einem Ende.
Das gleiche Prinzip gilt für a Marine-Zwischenwelle . Seine Beziehung zu benachbarten Wellen, Lagern, Zapfen und Flanschverbindungen bedeutet, dass bei der Prüfung der geometrischen Genauigkeit nur an einem Flansch eine lokale oder verteilte Abweichung an anderer Stelle entlang der Welle übersehen werden kann.

Flansche erfordern zwei separate Prüfungen. Platzieren Sie den Indikator für den radialen Flanschschlag an einer geeigneten zylindrischen Führung, einem Register, einer Felge oder einem anderen in der Zeichnung definierten radialen Merkmal. Richten Sie den Anzeiger für die Unrundheit der Flanschfläche axial auf die bearbeitete Fläche, normalerweise so weit in Richtung des nutzbaren äußeren Messradius, wie es die Spezifikation zulässt. Kennzeichnen Sie diese beiden Messwerte nicht einfach als „Wellenschlag“ in einem Inspektionsprotokoll; Ihre Ursachen und Korrekturmaßnahmen können erheblich unterschiedlich sein.
Messorte sollen auch später erkennbar sein. Anstatt „mittlere“ oder „nahe Kupplung“ zu schreiben, erfassen Sie eine Station von einem festen Bezugspunkt aus oder identifizieren Sie den genauen Zapfen, Flansch oder Durchmesser. Das Markieren von Winkelpositionen wie 0°, 90°, 180° und 270° erleichtert wiederholte Messungen und hilft festzustellen, ob Hochpunkte an verschiedenen Stationen eine sinnvolle Winkelbeziehung aufweisen.
Stellen Sie für jede Station zunächst den Zustand der Welle fest und drehen Sie sie dann langsam von Hand um 360 Grad. Beobachten Sie den Indikator kontinuierlich, anstatt nur vier Vierteldrehungswerte aufzuzeichnen; Der wahre Spitzenwert kann zwischen diesen Positionen liegen. Notieren Sie sowohl den Maximal- als auch den Minimalwert und berechnen Sie:
TIR = Maximaler Indikatorwert − Minimaler Indikatorwert
Teilen Sie TIR nicht automatisch durch zwei. In einigen technischen Dokumenten werden Abweichung, Exzentrizität oder ein bestimmtes Akzeptanzkriterium als die Hälfte der TIR angegeben, während andere den zulässigen Rundlauf direkt als volle TIR angeben. Die Zeichnung, die Prüfspezifikation, die Klassenanforderung, das Reparaturverfahren oder die Gerätedokumentation müssen festlegen, welche Menge begrenzt wird.
Wiederholen Sie die Drehung, bevor Sie das Ergebnis akzeptieren. Wenn der zweite Messwert erheblich abweicht, überprüfen Sie die Basis des Anzeigegeräts, den Kontaktpunkt, die Wellenhalterung, den Oberflächenzustand und die Rotationsmethode, bevor Sie davon ausgehen, dass sich die Welle selbst verändert hat.
Ein nützlicher Inspektionsdatensatz enthält genügend Informationen, um die Prüfung zu reproduzieren:
| Datensatzfeld, | was erfasst werden soll |
|---|---|
| Messstation | Zapfen, Wellenkörperposition, Flanschrand oder Flanschfläche |
| Zustand der Welle | Eingebaut oder ausgebaut, gekuppelt oder entkuppelt, Lager- und Stützzustand |
| Anzeigerichtung | Radial oder axial |
| Maximum und Minimum | Tatsächlich beobachtete Indikatorwerte |
| TIR | Maximum minus Minimum |
| Hochpunktwinkel | Winkelposition des Spitzenwerts |
| Ergebnis wiederholen | Zweiter Vollrotations-TIR |
| Akzeptanzkriterium | Zeichnungs- oder projektspezifische Anforderung |
| Anordnung | Akzeptieren, untersuchen, erneut prüfen, reparieren oder ersetzen |
Besonders nützlich ist die Aufzeichnung des Spitzenwinkels. Eine endgültige TIR-Zahl gibt an, wie viel Variation vorhanden ist, während die Winkelposition und Verteilung dieser Variation dabei helfen, zu erklären, was sie möglicherweise verursacht.
Die erste Entscheidung ist, ob der Messwert über der geltenden Spezifikation liegt und nicht, ob er einen generischen Wert überschreitet, der in einer anderen Wellenanwendung gefunden wurde. Der akzeptable Rundlauffehler hängt von der Funktion, dem Durchmesser, der Wellenanordnung, den Messbedingungen, den Bearbeitungsanforderungen und dem Systemdesign ab. Eine für eine Motorwelle oder ein kleines Schiff vorgesehene Toleranz sollte nicht automatisch auf eine große Schiffsantriebswelle übertragen werden.
Untersuchen Sie als Nächstes das Muster an den Messstationen. Ein isolierter hoher Messwert an einem Lagerzapfen muss auf lokale Exzentrizität, Beschädigung, Verschmutzung oder Bearbeitungsfehler untersucht werden, bevor der Schluss gezogen wird, dass die gesamte Welle verbogen ist. Eine zunehmende radiale TIR über mehrere Längsstationen kann auf eine größere geometrische Abweichung hinweisen, die Stützanordnung sollte jedoch vor der Diagnosestellung überprüft werden.
Ähnliche Winkelhöhenpunkte an benachbarten Stationen können die Möglichkeit eines gemeinsamen Bogen- oder Referenzachsenfehlers unterstützen, wohingegen inkonsistente Höhenpunkte eine separate Überprüfung einzelner Merkmale und des Messaufbaus rechtfertigen können.
Flanschergebnisse erfordern eine eigene Interpretation. Ein hoher Planlauffehler mit relativ stabilen benachbarten radialen Messwerten lenkt die Aufmerksamkeit auf die Geometrie der Flanschfläche, den Sitz, die Rechtwinkligkeit oder die Kopplungsbedingungen. Ein hoher Rundlauffehler am Flanschregister weist auf eine andere geometrische Beziehung hin. Wenn man eines der beiden Ergebnisse als Beweis für eine „Wellenfehlausrichtung“ betrachtet, kann dies dazu führen, dass Wartungsarbeiten in die falsche Richtung gelenkt werden.
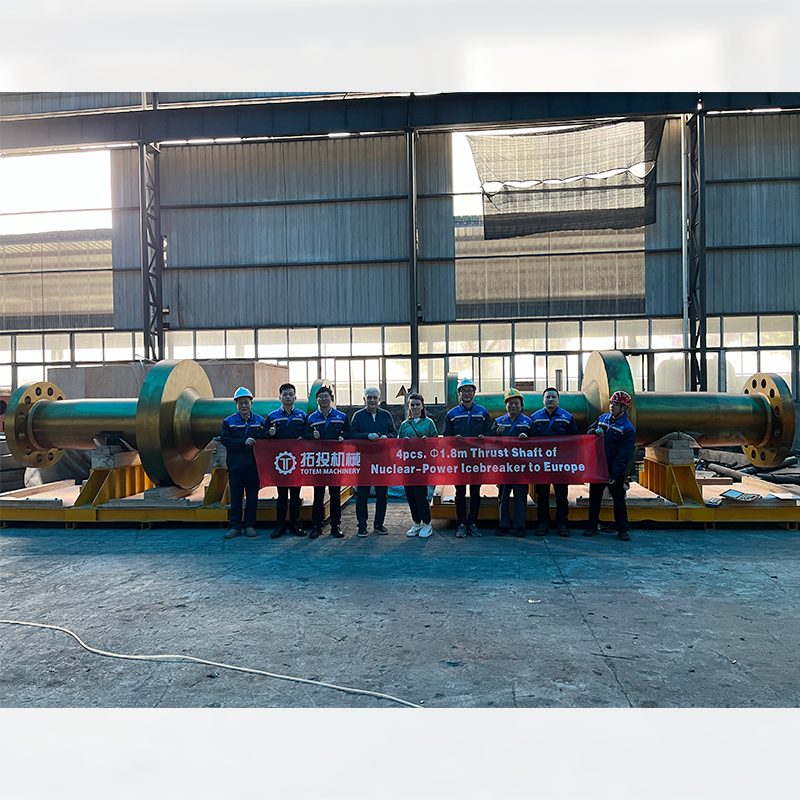
Für einen Bei geschmiedeten Antriebswellen kann die geometrische Prüfung den Rundlauf sowie die Maßkalibrierung und andere spezifizierte Prüfungen umfassen. Diese Kontrollen sollten zusammen berücksichtigt werden, wenn festgestellt wird, ob eine Bearbeitung, eine weitere Inspektion oder ein anderer Korrekturprozess angemessen ist.
Symptome einer gebogenen Schiffswelle wie geschwindigkeitsbedingte Vibrationen, ungewöhnliches Lagerverhalten, Dichtungsprobleme oder wiederholte Ausrichtungsschwierigkeiten sind Gründe für eine Untersuchung und ersetzen keine Messung. Diese Symptome können mit einem Wellenschlag zusammenhängen, können aber auch auf Lagerverschleiß, Kupplungsfehler, Ausrichtungsfehler oder andere Faktoren des Antriebssystems zurückzuführen sein.
Eine praktische Korrekturentscheidung folgt daher der Evidenz: Zuerst die Messung wiederholen; Beseitigen Sie dann Einrichtungs- und Supportfehler. mehrere Stationen vergleichen; Trennen Sie die Radial- und Flächenergebnisse; Überprüfen Sie die zugehörigen Lager, Kupplungen und Passflächen. und vergleichen abschließend die bestätigten Daten mit der geltenden Abnahmevoraussetzung. Ein Richten, Nachbearbeiten, eine weitere zerstörungsfreie Prüfung oder ein Austausch sollten erst in Betracht gezogen werden, nachdem der Ort und die wahrscheinliche Art der Abweichung festgestellt wurden.
Eine effektive Messung des Rundlaufs von Schiffspropellerwellen hängt mehr von der Messdisziplin ab als davon, einen einzelnen Messuhrwert zu erhalten. Radialer TIR, Flanschflächenschlag, Stützzustand, Messort und Winkelhöhepunkte sollten zusammen aufgezeichnet und interpretiert werden, bevor mit der Korrekturarbeit begonnen wird. Shanghai TOTEM Machinery Co., Ltd. ist ein Hersteller und Lieferant mit Bearbeitungs- und Produktionskapazitäten für Schiffswellenkomponenten. Klare geometrische und maßliche Prüfanforderungen tragen dazu bei, die Genauigkeit der Wellenfertigung mit späteren Ausrichtungs-, Installations- und Wartungsentscheidungen zu verbinden.
A: Montieren Sie eine stabile Messuhr an der angegebenen Oberfläche, drehen Sie die Welle langsam um 360 Grad, notieren Sie die Höchst- und Tiefstwerte und subtrahieren Sie sie, um die TIR zu erhalten.
A: Nein. TIR kann Biegung, Exzentrizität, lokale Oberflächenfehler, Stützeffekte und Referenzachsenabweichungen umfassen. Vor der Diagnose einer gebogenen Welle sind Messungen an mehreren Längspositionen erforderlich.
A: Nützliche Standorte sind Lagerzapfen, an die Kupplung angrenzende Abschnitte, zugängliche Wellenkörperstationen und Propellerendbereiche. Flanschränder und Flanschflächen sollten als separate Messungen erfasst werden.
A: Der Radialschlag misst die Bewegung senkrecht zur Wellenachse auf einer zylindrischen Oberfläche. Der Planlauf misst die axiale Abweichung eines Flansches oder einer anderen senkrechten Passfläche.
A: Wiederholen Sie zunächst die Messung, überprüfen Sie das Instrument und die Halterungen, vergleichen Sie andere Stationen, ermitteln Sie, ob die Abweichung lokal oder verteilt ist, und legen Sie dann die geeignete Reparatur- oder Austauschmaßnahme fest.


