
Visualizações: 0 Autor: Editor do site Horário de publicação: 03/08/2026 Origem: Site
Vibração, desgaste prematuro do rolamento, problemas de vedação ou dificuldade de alinhamento dos flanges da linha do eixo podem levar à suspeita de um eixo torto, mas os sintomas por si só não conseguem identificar a causa. Uma medição confiável do desvio do eixo da hélice marítima requer a superfície de medição correta, suporte estável do eixo, rotação controlada e leituras de mais de um local. A questão importante não é simplesmente se o relógio comparador se move. É qual característica foi medida, como o eixo foi apoiado, onde ocorreu o ponto alto e se o TIR registrado excede o critério de aceitação para aquele eixo e instalação específicos.
Runout descreve como uma superfície se move em relação a um eixo conforme o eixo gira. O desvio radial é medido em uma superfície cilíndrica com o indicador atuando aproximadamente perpendicular à linha central do eixo. O desvio axial ou de face é medido na direção axial contra uma face do flange ou outra superfície destinada a ser perpendicular ao eixo do eixo. Uma revolução completa fornece um valor máximo e mínimo do indicador, e sua diferença é a Leitura Total do Indicador, ou TIR.
Essas medições respondem a diferentes perguntas. O movimento radial excessivo em um munhão pode resultar de flexão do eixo, excentricidade do munhão, dano superficial local, referência rotacional inadequada ou distorção do suporte. O desvio da face pode indicar que a face do flange não está quadrada em relação ao seu eixo de rotação, mas não prova automaticamente que todo o eixo está dobrado.
O alinhamento também é diferente do desvio. O alinhamento avalia a posição relativa e o ângulo dos componentes conectados da linha do eixo, rolamentos ou centros de flange. Um eixo pode ter desvio local aceitável e ainda assim estar alinhado incorretamente com um eixo adjacente. Por outro lado, uma operação de alinhamento não pode corrigir desvio geométrico que está fisicamente presente no eixo ou flange.
Por um O eixo da hélice marítima , a retilineidade, o desvio, a coaxialidade, as dimensões do munhão e a geometria do flange devem, portanto, ser avaliados como requisitos de desenho separados, em vez de tratados como indicadores intercambiáveis.
Um relógio comparador pode produzir números muito precisos e, ao mesmo tempo, fornecer resultados enganosos se a configuração de medição se mover. Antes de montar o instrumento, limpe a pista de medição e remova partículas de ferrugem, revestimento protetor seco, rebarbas, depósitos de óleo ou outra contaminação que possa levantar a ponta do indicador. Inspecione a superfície visualmente também; um arranhão ou amassado isolado pode criar um movimento local da agulha que não deve ser confundido com a excentricidade geral do eixo.
A base do indicador deve referenciar uma estrutura rígida que não se mova com o eixo. Posicione o ponto de contato de forma que seu movimento siga a direção de medição pretendida, pré-carregue o indicador dentro de sua faixa utilizável e verifique se a ponta permanecerá em contato durante 360 graus de rotação. Girar lentamente um eixo em uma revolução completa e comparar as leituras máxima e mínima é o método básico usado para medição TIR do eixo.
Para uma linha de eixo instalada, registre se os acoplamentos estão conectados ou separados, se os rolamentos estão carregados e se estão sendo usados suportes auxiliares ou macacos. Estas condições são importantes especialmente em eixos longos e pesados. Seu próprio peso, folgas de rolamento, forças de acoplamento e posições de apoio temporárias podem influenciar a condição rotacional que está sendo medida.
Para um eixo removido medido numa oficina, a disposição do suporte é igualmente importante. O eixo deve ser girado usando a condição de referência exigida pelo plano de inspeção, como centros adequados, rolos ou suportes de munhão definidos. A alteração dos locais de suporte entre as inspeções pode alterar a leitura, portanto, uma comparação antes e depois só é significativa quando a condição de medição é reproduzível.
Uma posição do relógio comparador não pode descrever um grande eixo marítimo inteiro. Os pontos de medição devem corresponder às características funcionais e às prováveis zonas de deformação. Comece com superfícies cilíndricas usinadas acessíveis, como mancais de rolamento e seções de eixo adjacentes ao acoplamento. Adicione pontos em direção à extremidade da hélice sempre que for prático, especialmente após impacto, manuseio de danos, usinagem ou reparo. Em eixos longos, diversas estações ao longo do corpo do eixo fornecem muito mais valor de diagnóstico do que uma única medição próxima a uma extremidade.
O mesmo princípio se aplica a um Eixo Intermediário Marinho . Sua relação com eixos adjacentes, rolamentos, munhões e conexões de flange significa que a verificação da precisão geométrica apenas em um flange pode deixar passar um desvio local ou distribuído em outro lugar ao longo do eixo.

Os flanges requerem duas verificações separadas. Para desvio radial do flange , coloque o indicador contra um piloto cilíndrico adequado, registro, aro ou outro recurso radial definido pelo desenho. Para desvio da face do flange , aponte o indicador axialmente contra a face usinada, normalmente tão longe em direção ao raio de medição externo utilizável quanto a especificação permitir. Não rotule essas duas leituras simplesmente como “excentricidade do eixo” em um registro de inspeção; suas causas e ações corretivas podem diferir substancialmente.
Os locais de medição também devem ser identificáveis posteriormente. Em vez de escrever “meio” ou “próximo ao acoplamento”, registre uma estação a partir de um dado fixo ou identifique o munhão, flange ou diâmetro exato. A marcação de posições angulares como 0°, 90°, 180° e 270° facilita a repetição de medições e ajuda a determinar se pontos altos em diferentes estações compartilham uma relação angular significativa.
Para cada estação, estabeleça primeiro a condição do eixo e depois gire-o lentamente com a mão em 360 graus. Observe o indicador continuamente em vez de registar apenas quatro valores de um quarto de volta; o verdadeiro pico pode cair entre essas posições. Observe as leituras máxima e mínima e calcule:
TIR = Leitura máxima do indicador - Leitura mínima do indicador
Não divida automaticamente o TIR por dois. Alguns documentos de engenharia expressam desvio, excentricidade ou um critério de aceitação específico como metade do TIR, enquanto outros especificam o desvio permitido diretamente como TIR completo. O desenho, especificação de inspeção, exigência de classe, procedimento de reparo ou documentação do equipamento devem definir qual quantidade está sendo limitada.
Repita a rotação antes de aceitar o resultado. Se a segunda leitura diferir significativamente, inspecione a base do indicador, o ponto de contato, o suporte do eixo, a condição da superfície e o método de rotação antes de assumir que o próprio eixo foi alterado.
Um registro de inspeção útil contém informações suficientes para reproduzir a verificação:
| Campo de registro | O que capturar |
|---|---|
| Estação de medição | Munhão, posição do corpo do eixo, aro do flange ou face do flange |
| Condição do eixo | Condição de rolamento e suporte instalado ou removido, acoplado ou desacoplado |
| Direção do indicador | Radial ou axial |
| Máximo e mínimo | Valores reais do indicador observado |
| TIR | Máximo menos mínimo |
| Ângulo de ponto alto | Posição angular da leitura de pico |
| Repetir resultado | Segundo TIR de rotação completa |
| Critério de aceitação | Desenho ou requisito específico do projeto |
| Disposição | Aceitar, investigar, verificar novamente, reparar ou substituir |
Registrar o ângulo do ponto alto é particularmente útil. Um número TIR final informa quanta variação existe, enquanto a posição angular e a distribuição dessa variação ajudam a explicar o que pode estar criando-a.
A primeira decisão é se a leitura excede a especificação aplicável e não se excede um número genérico encontrado em outra aplicação de eixo. O desvio aceitável depende da característica, do diâmetro, da disposição do eixo, da condição de medição, dos requisitos de usinagem e do projeto do sistema. Uma tolerância destinada a um eixo de motor ou a uma embarcação pequena não deve ser automaticamente transferida para um grande eixo de propulsão marítima.
A seguir, examine o padrão nas estações de medição. Uma leitura alta isolada em um munhão merece inspeção quanto à excentricidade local, danos, contaminação ou erro de usinagem antes de concluir que o eixo completo está dobrado. O aumento do TIR radial ao longo de várias estações longitudinais pode indicar um desvio geométrico mais amplo, mas a disposição do suporte deve ser verificada antes de fazer esse diagnóstico.
Pontos altos angulares semelhantes em estações vizinhas podem apoiar a possibilidade de um arco comum ou erro de eixo de referência, enquanto pontos altos inconsistentes podem justificar a verificação de características individuais e da configuração de medição separadamente.
Os resultados do flange requerem sua própria interpretação. O alto desvio da face com leituras radiais adjacentes relativamente estáveis direciona a atenção para a geometria da face do flange, assentamento, perpendicularidade ou condições de acoplamento. O alto desvio radial no registro do flange aponta para uma relação geométrica diferente. Tratar qualquer um dos resultados como prova de “desalinhamento do eixo” pode direcionar o trabalho de manutenção na direção errada.
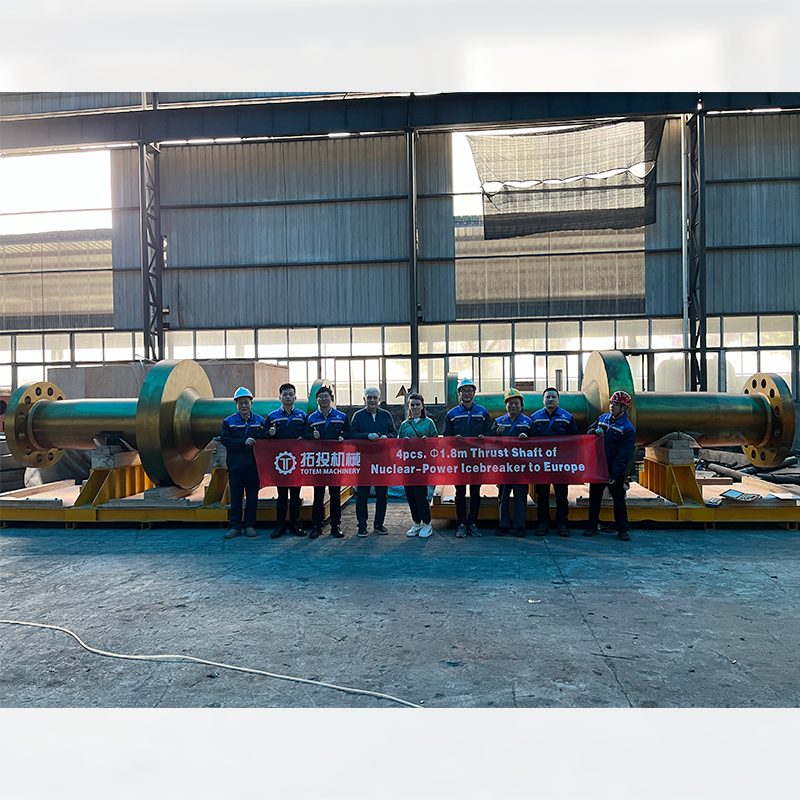
Por um Eixo de propulsão forjado , a inspeção geométrica pode incluir desvio juntamente com calibração dimensional e outros exames especificados. Esses controles devem ser considerados em conjunto ao determinar se a usinagem, inspeção adicional ou outro processo corretivo é apropriado.
Sintomas de eixo marítimo torto, como vibração relacionada à velocidade, comportamento incomum do rolamento, problemas de vedação ou dificuldade repetida de alinhamento são motivos para investigar, e não substitutos para medição. Esses sintomas podem estar associados ao desvio do eixo, mas também podem resultar de desgaste do rolamento, condições de acoplamento, erros de alinhamento ou outros fatores do sistema de propulsão.
Uma decisão corretiva prática segue, portanto, a evidência: primeiro repetir a medição; em seguida, elimine erros de configuração e suporte; compare várias estações; resultados radiais separados dos faciais; inspecionar rolamentos, acoplamentos e superfícies de contato associados; e finalmente comparar os dados confirmados com o requisito de aceitação aplicável. Endireitamento, reusinagem, exames não destrutivos adicionais ou substituição devem ser considerados somente após a localização e a natureza provável do desvio serem estabelecidas.
A medição eficaz do desvio do eixo da hélice marítima depende mais da disciplina de medição do que da obtenção de um único valor de indicador comparador. TIR radial, desvio da face do flange, condição de suporte, local de medição e pontos altos angulares devem ser registrados e interpretados em conjunto antes do início do trabalho corretivo. Shanghai TOTEM Machinery Co., Ltd. é um fabricante e fornecedor com capacidade de usinagem e produção de componentes de eixos marítimos. Requisitos claros de inspeção geométrica e dimensional ajudam a conectar a precisão da fabricação do eixo com decisões posteriores de alinhamento, instalação e manutenção.
R: Monte um relógio comparador estável contra a superfície especificada, gire o eixo lentamente 360 graus, registre as leituras máxima e mínima e subtraia-as para obter o TIR.
R: Não. O TIR pode incluir flexão, excentricidade, erro de superfície local, efeitos de suporte e variação do eixo de referência. São necessárias medições em diversas posições longitudinais antes de diagnosticar um eixo torto.
R: Os locais úteis incluem mancais de rolamento, seções adjacentes ao acoplamento, estações acessíveis do corpo do eixo e áreas da extremidade da hélice. Os aros e faces do flange devem ser registrados como medidas separadas.
A: O desvio radial mede o movimento perpendicular ao eixo do eixo em uma superfície cilíndrica. O desvio da face mede a variação axial de um flange ou outra superfície de contato perpendicular.
R: Repita a medição primeiro, verifique o instrumento e os suportes, compare outras estações, identifique se o desvio é local ou distribuído e, em seguida, determine a ação apropriada de reparo ou substituição.


