振動、ベアリングの早期摩耗、シールの問題、シャフトライン フランジの位置合わせの困難などにより、シャフトが曲がっている可能性がありますが、症状だけでは原因を特定することはできません。信頼性の高い 船舶用プロペラシャフトの振れ測定 には、正しい測定面、安定したシャフトサポート、制御された回転、および複数の場所からの測定値が必要です。重要なのは、ダイヤルインジケータが動くかどうかだけではありません。それは、どのような特徴が測定されたか、シャフトがどのようにサポートされたか、最高点が発生した場所、および記録された TIR がその特定のシャフトと取り付けの許容基準を超えているかどうかです。
振れは、シャフトが回転するときに表面が軸に対してどのように移動するかを表します。ラジアル振れは、インジケータがシャフトの中心線に対してほぼ垂直に作用する円筒面上で測定されます。軸振れまたは面振れは、フランジ面またはシャフト軸に垂直になるように意図された別の表面に対して軸方向に測定されます。完全に回転するとインジケーターの最大値と最小値が得られ、その差がインジケーターの合計読み取り値 (TIR) になります。
これらの測定値はさまざまな質問に答えます。ジャーナルにおける過度の半径方向の動きは、シャフトの曲がり、ジャーナルの偏心、局所的な表面の損傷、不適切な回転基準、またはサポートの歪みによって生じる可能性があります。面振れは、フランジ面が回転軸に対して直角でないことを示しますが、シャフト全体が曲がっていることを自動的に証明するものではありません。
アライメントとランナウトも異なります。アライメントは、接続されたシャフトラインコンポーネント、ベアリング、またはフランジ中心の相対的な位置と角度を評価します。シャフトの局部振れは許容範囲内であっても、隣接するシャフトとの位置合わせが不適切な場合があります。逆に、位置合わせ操作では、シャフトまたはフランジに物理的に存在する幾何学的な振れを修正することはできません。
のために したがって、船舶用プロペラ シャフト、真直度、振れ、同軸度、ジャーナル寸法、およびフランジの形状は、交換可能な指標として扱うのではなく、別個の図面要件として評価する必要があります。
ダイヤルインジケータは非常に正確な数値を生成できますが、測定設定が移動すると誤解を招く結果が得られます。機器を取り付ける前に、測定トラックを清掃し、錆びの粒子、乾燥した保護コーティング、バリ、油の堆積物、またはインジケータの先端を持ち上げる可能性のあるその他の汚れを取り除きます。表面を目視でも検査します。傷や孤立したへこみは局所的な針の動きを引き起こす可能性があり、シャフト全体の偏心と混同しないでください。
インジケーターベースは、シャフトと一緒に動かない剛性構造を参照する必要があります。意図した測定方向に動作するように接触点を配置し、インジケーターを使用可能な範囲内でプリロードし、スタイラスが 360 度回転しても接触したままであることを確認します。シャフトをゆっくりと 1 回転させて最大値と最小値を比較するのが、シャフト TIR 測定に使用される基本的な方法です。
設置されたシャフト ラインについて、カップリングが接続されているか分離されているか、ベアリングに負荷がかかっているかどうか、補助サポートやジャッキが使用されているかどうかを記録します。これらの条件は、長くて重いシャフトでは特に重要です。自重、ベアリングのクリアランス、結合力、および一時的な支持位置は、測定される回転状態に影響を与える可能性があります。
工場で測定された取り外したシャフトの場合、サポートの配置も同様に重要です。シャフトは、適切なセンター、ローラー、または定義されたジャーナル サポートなど、検査計画で要求される基準条件を使用して回転する必要があります。検査間でサポートの位置を変更すると測定値が変わる可能性があるため、前後の比較は測定条件が再現可能な場合にのみ意味があります。
1 つのダイヤル インジケータの位置では、大きな海洋立坑全体を説明することはできません。測定点は、機能的特徴および変形の可能性のあるゾーンに対応する必要があります。ベアリングジャーナルやカップリングに隣接するシャフトセクションなど、アクセス可能な機械加工された円筒面から始めます。特に衝撃、取り扱いによる損傷、機械加工、または修理の後など、実際的な場合には、プロペラの端に向かってポイントを追加します。長いシャフトでは、シャフト本体に沿ったいくつかのステーションにより、一端近くの 1 つの測定よりもはるかに多くの診断値が得られます。
同じ原則が次の場合にも当てはまります。 マリンインターミディエイトシャフト。隣接するシャフト、ベアリング、ジャーナル、およびフランジ接続との関係により、1 つのフランジのみで幾何学的精度をチェックすると、シャフトに沿った他の場所での局所的または分散的な偏差が見逃される可能性があります。

フランジには 2 つの個別のチェックが必要です。の場合は ラジアル フランジ振れ、適切な円筒形のパイロット、レジスタ、リム、またはその他の図面で定義されたラジアル フィーチャにインジケータを配置します。の場合は フランジ面の振れ、インジケータを機械加工面に対して軸方向に向けます。通常は、仕様で許容される使用可能な外側測定半径の方向に向けます。検査記録上、これら 2 つの測定値を単に「シャフト振れ」としてラベル付けしないでください。原因と是正措置は大幅に異なる場合があります。
測定場所も後で特定できるようにする必要があります。 「中間」または「カップリング付近」と書くのではなく、固定データムからステーションを記録するか、正確なジャーナル、フランジ、または直径を特定します。 0°、90°、180°、270°などの角度位置をマークすると、繰り返し測定が容易になり、異なる測点の高い点が意味のある角度関係を共有しているかどうかを判断するのに役立ちます。
各ステーションごとに、最初にシャフトの状態を確立し、次に手動でゆっくりと 360 度回転させます。 4 分の 1 回転の値だけを記録するのではなく、インジケーターを継続的に監視します。真のピークはこれらの位置の間にある可能性があります。最大値と最小値の両方を記録し、次のように計算します。
TIR = インジケーターの最大読み取り値 − インジケーターの最小読み取り値
TIR を自動的に 2 で割らないでください。エンジニアリング文書の中には、偏差、偏心、または特定の許容基準を TIR の 2 分の 1 として表現しているものもありますが、許容振れを直接最大 TIR として指定しているものもあります。図面、検査仕様、クラス要件、修理手順、または機器の文書で、どの数量が制限されるかを定義する必要があります。
結果を受け入れる前に回転を繰り返します。 2 番目の読み取り値が大きく異なる場合は、シャフト自体が変更されたと考える前に、インジケータベース、測定子、シャフト支持部、表面状態、回転方法を検査してください。
有用な検査記録には、チェックを再現するのに十分な情報が含まれています。
| 記録フィールド | キャプチャする内容 |
|---|---|
| 測定ステーション | ジャーナル、シャフト本体の位置、フランジリム、またはフランジ面 |
| シャフトの状態 | 取り付けまたは取り外し、結合または結合解除、ベアリングとサポートの状態 |
| インジケータの方向 | ラジアルまたはアキシャル |
| 最大値と最小値 | 実際に観測された指標値 |
| TIR | 最大値から最小値を引いたもの |
| ハイポイントアングル | ピーク読み取り値の角度位置 |
| リピート結果 | 2 回目の全回転 TIR |
| 合格基準 | 図面またはプロジェクト固有の要件 |
| 配置 | 受け入れ、調査、再検査、修理、または交換 |
ハイポイントアングルの記録は特に便利です。最終的な TIR 数値は、どれだけの変動が存在するかを示し、その変動の角度位置と分布は、何が変動を引き起こしているのかを説明するのに役立ちます。
最初の決定は、読み取り値が適用される仕様を超えているかどうかであり、別のシャフトの用途で見られる一般的な数値を超えているかどうかではありません。許容振れは、機能、直径、シャフト配置、測定条件、加工要件、システム設計によって異なります。モーターシャフトまたは小型船舶を対象とした公差を、自動的に大型船舶推進シャフトに転用すべきではありません。
次に、測定ステーション全体のパターンを調べます。 1 つのジャーナルで単独で高い読み取り値が得られた場合は、シャフト全体が曲がっていると結論付ける前に、局所的な偏心、損傷、汚染、または加工エラーがないか検査する必要があります。いくつかの長手方向ステーションにわたる半径方向 TIR の増加は、より広範な幾何学的偏差を示している可能性がありますが、診断を行う前にサポートの配置をチェックする必要があります。
隣接するステーションで同様の角度の最高点がある場合は、共通の湾曲誤差または基準軸誤差の可能性を裏付ける可能性がありますが、一貫性のない最高点がある場合は、個々の特徴と測定設定を個別にチェックすることが正当化される可能性があります。
フランジの結果には独自の解釈が必要です。比較的安定した隣接する半径方向の測定値を備えた高い面振れにより、フランジ面の形状、着座、直角度、または結合条件に注目が集まります。フランジ位置における高いラジアル振れは、異なる幾何学的関係を示しています。どちらの結果も「シャフトのずれ」の証拠として扱うと、メンテナンス作業が間違った方向に進む可能性があります。
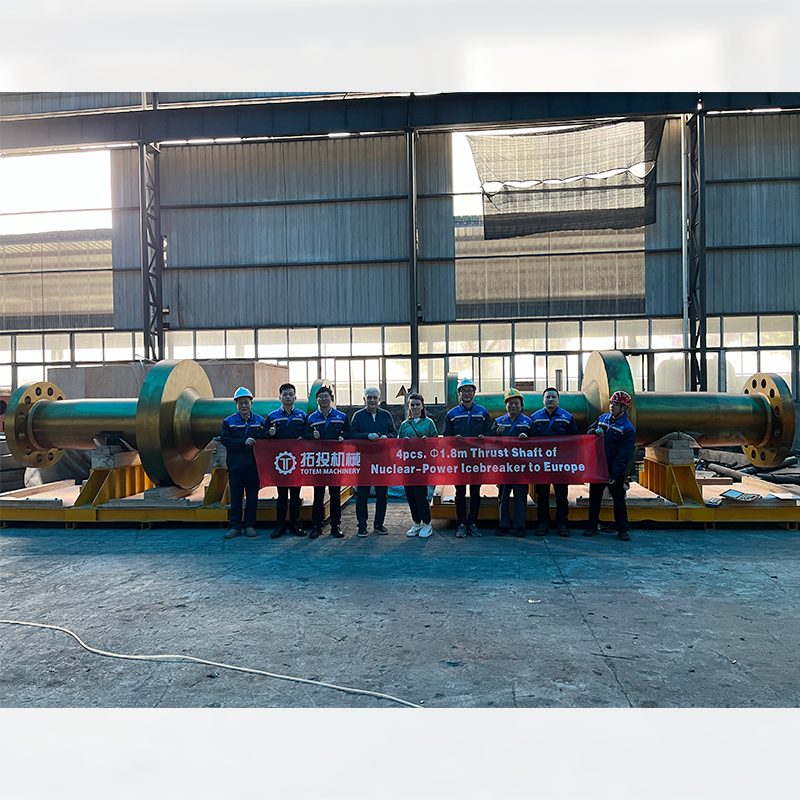
のために 鍛造推進シャフトの幾何学的検査には、寸法校正およびその他の指定された検査とともに振れが含まれる場合があります。機械加工、さらなる検査、または別の修正プロセスが適切かどうかを判断する際には、これらの管理を合わせて考慮する必要があります。
速度に関連した振動、ベアリングの異常な動作、シールの問題、または繰り返されるアライメントの困難などの曲がったマリンシャフトの症状は、調査の理由であり、測定の代替品ではありません。これらの症状はシャフトの振れに関連している可能性がありますが、ベアリングの摩耗、カップリングの状態、アライメントの誤差、またはその他の推進システムの要因によっても発生する可能性があります。
したがって、実際的な修正決定は証拠に従って行われます。まず測定を繰り返します。その後、セットアップとサポートのエラーを排除します。複数のステーションを比較する。ラジアル結果と面の結果を分離します。関連するベアリング、カップリング、および合わせ面を検査します。そして最後に、確認されたデータを該当する合格要件と比較します。矯正、再機械加工、さらなる非破壊検査、または交換は、逸脱の場所と可能性のある性質が確立された後にのみ検討する必要があります。
効果的な 船舶用プロペラシャフト振れ測定は、 単一のダイヤルインジケータ値を取得することよりも、測定規律に大きく依存します。半径方向の TIR、フランジ面の振れ、サポート状態、測定位置、および角度の高点を記録し、修正作業を開始する前に一緒に解釈する必要があります。 Shanghai TOTEM Machinery Co., Ltd. は、船舶用シャフト部品の機械加工および生産能力を備えたメーカーおよびサプライヤーです。明確な幾何学的および寸法検査要件は、シャフトの製造精度をその後の位置合わせ、設置、メンテナンスの決定に結び付けるのに役立ちます。
A: 指定された表面に対して安定したダイヤル インジケータを取り付け、シャフトを 360 度ゆっくり回転させ、最大値と最小値を記録し、それらを差し引いて TIR を取得します。
A: いいえ。TIR には、曲げ、偏心、局所的な表面誤差、サポート効果、基準軸の変動が含まれる場合があります。シャフトの曲がりを診断する前に、いくつかの長手方向位置での測定が必要です。
A: 有用な場所には、ベアリング ジャーナル、カップリング隣接セクション、アクセス可能なシャフト本体ステーション、プロペラ エンド エリアなどがあります。フランジのリムとフランジ面は別の測定値として記録する必要があります。
A: ラジアル振れは、円筒面上のシャフト軸に垂直な動きを測定します。面振れは、フランジまたは別の垂直合わせ面の軸方向の変動を測定します。
A: まず測定を繰り返し、機器とサポートを確認し、他のステーションを比較し、偏差が局所的であるか分散的であるかを特定してから、適切な修理または交換の措置を決定します。


