
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-09 Origine : Site
Un arbre d'hélice endommagé entraîne un temps d'arrêt immédiat du navire et des coûts aggravés. Vous devez décider si vous souhaitez usiner l’arbre existant ou en acheter un nouveau. Ce choix ne concerne jamais uniquement le prix des composants. Il s’agit fondamentalement d’atténuation des risques. Compromis Les pièces du système de propulsion marine dégradent considérablement les performances du navire, détruisent le rendement énergétique et menacent la sécurité de la transmission. Ignorer ces composants risque de provoquer des pannes catastrophiques en cours de voyage.
Nous avons créé ce guide pour fournir un cadre strict et axé sur la conformité. Il vous aide à évaluer la réparation par rapport au remplacement sans aucune conjecture. Vous apprendrez à lire correctement les symptômes diagnostiques. Nous vous expliquerons pourquoi les tests non destructifs dictent vos options. Vous comprendrez également comment équilibrer les améliorations matérielles et les temps d’arrêt du chantier. À la fin de cet article, vous disposerez des connaissances pratiques nécessaires pour faire le choix le plus sûr et le plus économique pour votre navire.
Les tolérances dictent la réalité : si un arbre est courbé au-delà des tolérances spécifiques du fabricant ou des réglementations (par exemple ABYC), le remplacement est une nécessité structurelle et non une vente incitative.
Les dommages cachés constituent le véritable risque : les inspections visuelles sont insuffisantes ; des essais non destructifs (CND) sont nécessaires pour exclure toute fatigue métallurgique microscopique avant de s'engager dans une réparation d'arbre d'hélice.
L'alignement n'est pas négociable : qu'il s'agisse d'une réparation ou d'un remplacement, une mauvaise installation garantit une défaillance répétée.
Temps d'arrêt ou capital : la décision dépend souvent du délai de fabrication sur mesure par rapport à la disponibilité localisée de l'usinage de précision.
Les professionnels ignorent les symptômes évidents comme les fortes vibrations. Un diagnostic approprié nécessite une validation précise des symptômes. Vous devez faire la différence entre les arbres pliés, les tourillons usés et les problèmes d’accouplement. Une coque vibrante indique souvent défaillance de l'arbre d'hélice . Cependant, des supports moteur desserrés créent des symptômes identiques. Vous ne pouvez pas deviner la cause. Vous avez besoin de comparateurs à cadran pour mesurer avec précision le faux-rond de l’arbre. Les mécaniciens montent ces indicateurs sur des bases magnétiques. Ils font tourner lentement l’arbre pour détecter les écarts jusqu’au millième de pouce.
Les contrôles visuels manquent facilement les défauts dangereux. Les contrôles non destructifs (CND) jouent ici un rôle crucial. Vous avez besoin d’un ressuage ou d’un test par ultrasons. Ces méthodes révèlent des fractures capillaires cachées sous la végétation marine. Ils découvrent également des fissures enfouies sous la corrosion superficielle. Des piqûres mineures peuvent sembler inoffensives à l’œil nu. Le CND révèle si ces piqûres compromettent la structure de l'alliage de base. Lors du ressuage, les techniciens nettoient soigneusement le métal. Ils appliquent un colorant très visible qui s'infiltre dans les fissures microscopiques. Un spray révélateur retire ensuite le colorant, mettant clairement en évidence les défauts structurels fatals.
Les échecs surviennent rarement de manière isolée. Vous devez procéder à une évaluation secondaire des dommages. Inspectez soigneusement les jambes de force, les roulements de coutelas et les joints de transmission. Un arbre plié endommage généralement immédiatement le roulement du coutelas. La rotation déséquilibrée martèle le revêtement en caoutchouc. Vérifiez également l'étanchéité du joint de sortie de la boîte de vitesses. De fortes vibrations peuvent endommager les roulements de la transmission au fil du temps. Vous devez évaluer l’ensemble de la transmission avant de décider d’une solution d’arbre.
| observée Symptôme | Cause sous-jacente probable | Action de diagnostic requise |
|---|---|---|
| Rainure localisée au niveau de la jambe de force | Usure des roulements du coutelas ou intrusion de débris | Mesurer le diamètre du tourillon avec des micromètres |
| Fortes vibrations en cours en croisière | Arbre plié ou désalignement grave | Test de faux-rond du comparateur à cadran sur le cône |
| La surface de la racine des cheveux se fissure près de la conicité | Contrainte de fatigue ou surcharge de torsion | Ressuage ou contrôle par ultrasons |
| Taches brunes suintantes près de l'accouplement | Corrosion caverneuse ou rouille de l'arbre interne | Retirez l'accouplement et inspectez les cannelures |
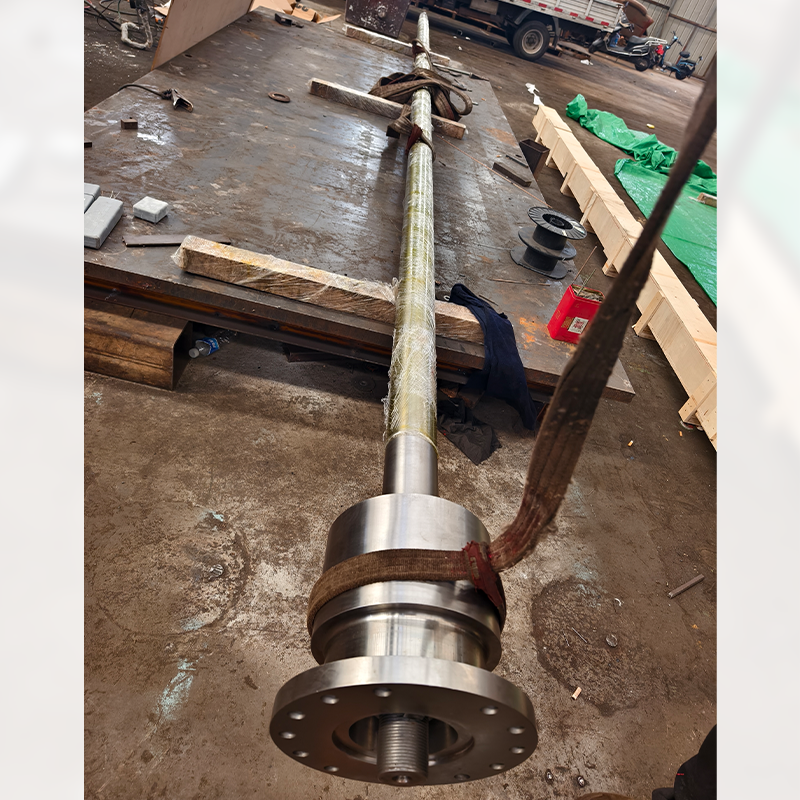
Vous devez savoir exactement quand la réparation est commercialement rentable. Les contraintes de redressement dictent entièrement cette décision. Les tolérances de faux-rond acceptables restent généralement comprises entre 0,002 et 0,005 pouces. Cela varie en fonction de la longueur de l'arbre et du régime maximum. Le redressage hydraulique a des limites physiques strictes. Les courbures mineures réagissent souvent bien aux presses à lisser à froid. Des machinistes qualifiés appliquent une pression calculée pour remettre le métal en phase. Cependant, des plis importants se fissureront s'ils sont pressés. Vous ne pouvez pas forcer le métal cédé à revenir dans un état sûr.
Le revêtement des journaux offre une autre voie de réparation valable. Nous appelons également cela la projection thermique. Parfois, l’arbre s’use exactement là où il se trouve à l’intérieur du roulement. La construction de ces zones usées est mécaniquement saine. Le machiniste coupe d'abord la section usée pour éliminer le matériau endommagé. Ils pulvérisent de la poudre de métal fondu sur l’arbre en rotation. Ce nouveau matériau se lie mécaniquement à l'alliage de base. Enfin, ils retournent la nouvelle couche jusqu'au diamètre exact d'origine. Cela rétablit parfaitement un ajustement serré du roulement.
L'usinage localisé offre un énorme avantage en termes de coût et de temps. Vous pourriez gagner des semaines de délai de livraison. Commander une ébauche en alliage usinée sur mesure prend beaucoup de temps. L’expédition de matériaux lourds ajoute des retards coûteux. Un atelier d'usinage local peut souvent terminer le revêtement en trois jours. Cela maintient votre navire en mouvement et minimise les frais de chantier.
Il faut cependant rester sceptique quant à certaines méthodes historiques. Ne permettez jamais le « redressage à la chaleur ». Chauffer des alliages de qualité marine comme Aquamet ruine leur trempe. Cela détruit définitivement la structure métallurgique technique. Vous perdrez la résistance naturelle à la corrosion du métal. La section chauffée devient cassante et a tendance à se briser sous la charge. Exigez toujours des techniques de redressage à froid auprès de l’atelier d’usinage de votre choix.
Parfois, vous devez mettre au rebut un arbre d’hélice marin pour assurer la sécurité. La limite d'élasticité métallurgique agit comme une frontière dure. Les métaux possèdent une limite élastique. Une fois qu’un arbre dépasse cette limite, il s’étire de façon permanente. La structure interne des grains du métal s'affaiblit. Vous ne pouvez pas simplement le remettre dans un état fiable. La force fondamentale a disparu. Un arbre redressé qui avait cédé auparavant se pliera probablement à nouveau sous des charges normales.
La corrosion caverneuse et les piqûres graves présentent un autre risque non réparable. L'acier inoxydable a besoin d'oxygène pour maintenir sa couche d'oxyde protectrice. Le manque d’oxygène se produit sous des roulements marins étroitement emballés. Cela provoque des piqûres localisées agressives. Les fosses profondes agissent comme d’énormes élévateurs de stress. Ils créent des points faibles où les fractures s'initient sous l'effet du couple. Vous ne pouvez pas souder ou remplir en toute sécurité des trous profonds sur un composant de transmission en rotation. L’échec sera catastrophique.
Les fractures par torsion imposent strictement un remplacement immédiat. Recherchez des signes de torsion au niveau de l’accouplement ou du cône. Les cannelures endommagées indiquent des événements de surcouple massifs. Cela se produit généralement après un choc violent contre des rochers ou des bûches. Un cône torsadé ne peut plus maintenir solidement une hélice. L'usinage d'un arbre tordu ne fait que masquer les dommages structurels. Il ne restaure pas la force de rotation perdue.
Les défaillances catastrophiques en cours risquent de lourdes responsabilités financières. L’utilisation de puits réparés peut annuler les polices d’assurance maritime. Cela viole également les normes de sécurité strictes du gouvernement et de l’industrie. Les règles de l'American Boat and Yacht Council (ABYC) exigent des intégrités structurelles spécifiques pour les composants de la transmission. Un arbre défaillant peut faire tomber une hélice en rotation. Cela peut déchirer le joint de la coque, entraînant le naufrage. Le remplacement garantit la conformité et une tranquillité d’esprit suprême.
Vous avez besoin d’un cadre d’évaluation directe pour faire le bon choix. Comparez le coût immédiat d’une réparation au risque localisé d’une panne secondaire. Si une réparation coûte 60 % du prix d’une unité neuve mais offre une durée de vie 30 % plus courte, l’achat d’une nouvelle unité est mathématiquement plus logique. Ne payez pas deux fois pour un correctif faible. Une réparation localisée pourrait tenir, mais un puits plus ancien transporte des kilomètres de fatigue cachés. L'évaluation du cycle de vie restant vous aide à éviter de répéter le démontage la saison prochaine.
Les calculs de temps d'arrêt influencent fortement cette matrice. Les frais de transport et de cale sèche s’accumulent quotidiennement. Un travail d'usinage moins cher peut nécessiter trois semaines d'attente. L’envoi d’un remplacement pré-usiné peut prendre trois jours. Les frais de chantier étendus effacent rapidement les économies réalisées grâce à l’usinage. Vous devez évaluer l’impact financier total de rester hors de l’eau. Tenez compte de la perte de revenus d’affrètement ou de temps de vacances perdu.
Considérez le remplacement comme une opportunité de mise à niveau stratégique des matériaux. Il ne s’agit pas seulement d’un coût irrécupérable. Vous pouvez passer à des alliages à plus haut rendement. Le passage de l'Aquamet 17 standard à l'Aquamet 22 améliore considérablement la résistance à la corrosion. Aquamet 22 offre une résistance à la traction plus élevée pour les applications diesel de grande puissance. De meilleurs matériaux prolongent le temps entre les intervalles de maintenance requis. Cette approche proactive permet d'économiser du capital sur le long terme. Cela augmente également la valeur de revente de votre navire.
L’achat d’un arbre vierge ne résout que la moitié du problème. L’erreur du « nouveau puits » piège de nombreux propriétaires de bateaux. Un arbre neuf ou parfaitement redressé se détruira rapidement s’il est mal installé. Les erreurs d’alignement introduisent des contraintes de flexion extrêmes lors de la rotation. Cette contrainte de flexion provoque une usure prématurée des roulements du coutelas. Cela conduit finalement à une fatigue et à une cassure du métal.
Les tolérances moteur-arbre nécessitent une précision extrême. Vous devez vérifier alignement des arbres marins méticuleusement. Les techniciens vérifient les tolérances d’accouplement face à face à l’aide de jauges d’épaisseur spécialisées. L'écart entre la bride de transmission et la bride d'arbre doit se situer à quelques millièmes de pouce. Tout ce qui est plus large induit des vibrations catastrophiques de la transmission.
Voici les étapes standard pour réaliser une installation correcte :
Installez le nouvel arbre dans les roulements sans fixer l'accouplement.
Centrez parfaitement l’arbre dans le tube d’étambot pour garantir une adhérence nulle.
Amenez l'accouplement du moteur à l'accouplement de l'arbre, et non l'inverse.
Mesurez l'écart en haut, en bas, à bâbord et à tribord à l'aide d'une jauge d'épaisseur.
Ajustez les supports de moteur par petits incréments jusqu'à ce que l'écart soit uniforme à moins de 0,003 pouces.
L’alignement statique sur terre n’est jamais suffisant. Les coques en fibre de verre fléchissent considérablement lorsqu'elles sont placées dans l'eau. La réalité dynamique de la pression de l’eau modifie la géométrie du support moteur. Un alignement parfait sur le support dur dérivera souvent hors des spécifications à flot. L'alignement final doit avoir lieu pendant que le navire est dans l'eau. Attendez au moins 24 à 48 heures après le lancement. Cela permet à la coque de reprendre sa forme naturelle avant de serrer les boulons d'accouplement finaux.
Le choix entre l'usinage et le remplacement repose entièrement sur des données de tests rigoureux. Vous ne pouvez pas vous fier à des suppositions visuelles. Les mesures de faux-rond et les tests non destructifs fournissent les informations dont vous avez besoin. Le redressement fonctionne à merveille pour les déviations mineures. Cependant, des élasticités sévères, des piqûres profondes ou des fractures de torsion nécessitent une nouvelle ébauche en alliage. N'oubliez pas de calculer les frais de jardinage quotidiens lorsque vous comparez vos options. La solution immédiate la moins chère coûte souvent beaucoup plus cher en cas de temps d'arrêt prolongé.
Agissez avant qu’une vibration mineure ne se transforme en une panne majeure en cours. Consultez un machiniste marin certifié ou un fournisseur de confiance dès aujourd’hui. Fournissez-leur les dimensions exactes de votre arbre, les spécifications des matériaux et les symptômes de défaillance actuels. Demandez une évaluation diagnostique formelle ou un devis pour les composants de remplacement. Des systèmes de propulsion correctement gérés garantissent votre sécurité et maintiennent les performances de votre navire à leur maximum.
R : Non. Cela dépend du degré de courbure, de l'alliage spécifique et si le métal a cédé au-delà de sa limite élastique. Les courbures extrêmes ou les plis brusques nécessitent un remplacement complet. Tenter de redresser un métal fortement cédé laisse la structure interne du grain compromise et dangereuse.
R : Le redressage et l'usinage mineur peuvent coûter entre 20 et 40 % du prix d'un arbre neuf. Cela offre un excellent rapport qualité-prix. Cependant, si les estimations de réparation s'approchent de 50 à 60 pour cent d'une nouvelle unité, le remplacement est universellement recommandé. Les risques de fatigue persistants rendent les réparations coûteuses non rentables.
R : Les délais varient. La fabrication et l'expédition prennent généralement des jours, voire des semaines, en fonction des exigences de réduction personnalisées. L'installation physique et l'alignement prennent généralement un à trois jours. Cela dépend fortement de l'accessibilité de la transmission, du style de coque et de l'état des supports moteur existants.


