プロペラシャフトが損傷すると、船舶の即時ダウンタイムと配合コストが発生します。既存のシャフトを加工するか、新しいシャフトを購入するかを決定する必要があります。この選択は、決してコンポーネントの価格だけを考慮したものではありません。それは基本的にリスクの軽減に関するものです。侵害された 船舶推進システムの部品は 船舶の性能を大幅に低下させ、燃料効率を破壊し、ドライブトレインの安全性を脅かします。これらのコンポーネントを無視すると、航海中に壊滅的な故障が発生する危険があります。
このガイドは、厳格でコンプライアンスを重視したフレームワークを提供するために作成されました。これは、推測に頼ることなく、修理か交換かを評価するのに役立ちます。診断症状を正しく読み取る方法を学びます。非破壊検査が選択肢を左右する理由を説明します。また、資材のアップグレードとヤードのダウンタイムのバランスを取る方法も理解できます。この記事を読み終えるまでに、あなたの船舶に最も安全で経済的な選択をするための実践的な知識が得られるでしょう。
公差が現実を左右する: シャフトが特定のメーカーまたは規制 (ABYC など) の公差を超えて曲がった場合、交換は構造上必要であり、アップセルではありません。
隠れた損傷こそが本当のリスクです。 目視検査では不十分です。非破壊検査(NDT)は、検査に着手する前に微細な金属疲労を除外するために必要です。 プロペラシャフトの修理.
アライメントは交渉の余地のないものです。 修理でも交換でも、不適切な取り付けは失敗の繰り返しを保証します。
ダウンタイム vs. 資本: 多くの場合、決定はカスタム製造のリード タイムと、局地的に精密加工が利用できるかどうかによって決まります。
専門家は、激しい振動などの明らかな症状を無視します。適切な診断には、正確な症状の検証が必要です。シャフトの曲がり、ベアリング ジャーナルの摩耗、カップリングの問題を区別する必要があります。船体が振動すると、次のことがよく起こります。 プロペラシャフトの故障。ただし、エンジン マウントが緩んでいると同様の症状が発生します。原因を推測することはできません。シャフトの振れを正確に測定するにはダイヤルインジケーターが必要です。整備士はこれらのインジケータを磁気ベースに取り付けます。シャフトをゆっくりと回転させて、1000 分の 1 インチまでの誤差を検出します。
目視チェックでは危険な欠陥を見逃しがちです。ここでは非破壊検査 (NDT) が重要な役割を果たします。染料浸透試験または超音波試験が必要です。これらの方法により、海洋成長の下に隠れているヘアライン亀裂が明らかになります。また、表面腐食の下に埋もれた亀裂も発見されます。小さな穴は肉眼では無害に見えるかもしれません。 NDT は、これらのピットがコア合金の構造を損なうかどうかを明らかにします。染料浸透テスト中、技術者は金属を徹底的に洗浄します。微細な亀裂に浸透する視認性の高い染料を塗布します。その後、現像液スプレーによって染料が引き出され、致命的な構造上の欠陥がはっきりと強調されます。
失敗が単独で発生することはほとんどありません。二次被害の評価を行う必要があります。ストラット、カトラスベアリング、トランスミッションシールを徹底的に検査します。通常、シャフトが曲がると、すぐにカットラスベアリングが損傷します。アンバランスな回転によりゴムライニングが衝撃を受けます。ギアボックスの出力シールにも漏れがないか確認してください。激しい振動により、時間の経過とともにトランスミッションのベアリングが破損する可能性があります。シャフトのソリューションを決定する前に、ドライブライン全体を評価する必要があります。
| 観察された症状考えられる | 根本原因 | 必要な診断処置 |
|---|---|---|
| ストラットの局所的な溝加工 | カットラスベアリングの摩耗または破片の侵入 | ジャーナル直径をマイクロメーターで測定 |
| 巡航時の激しい航行振動 | 曲がったシャフトまたは重大なミスアライメント | テーパー上のダイヤルインジケータ振れテスト |
| テーパー付近のヘアライン表面亀裂 | 疲労応力またはねじり過負荷 | 染料浸透試験または超音波試験 |
| カップリング付近の茶色のしだれ汚れ | 隙間腐食または軸内部の錆 | カップリングを取り外し、スプラインを検査します |
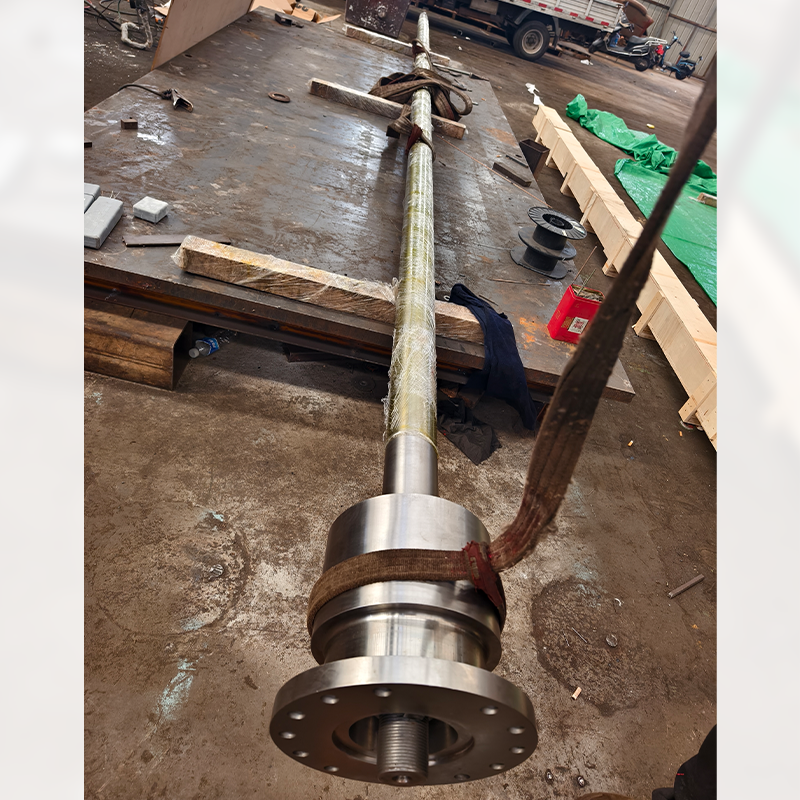
修理が商業的に意味のある場合を正確に知る必要があります。この決定は、矯正制約によって完全に決まります。許容可能な振れ公差は通常、0.002 ~ 0.005 インチの範囲内に収まります。シャフトの長さや最高回転数によって異なります。油圧矯正には厳しい物理的制限があります。軽度の曲げは、冷間矯正プレスによく反応することがよくあります。熟練した機械工が計算された圧力を加えて金属を曲げて元の状態に戻します。ただし、ねじれがひどい場合は、押すと亀裂が発生します。降伏した金属を安全な状態に強制的に戻すことはできません。
ジャーナル クラッディングは、別の有効な修復パスを提供します。これを溶射とも言います。場合によっては、シャフトがベアリング内の正確な位置で摩耗することがあります。これらの摩耗した領域を構築することは、機械的に健全です。機械工はまず摩耗した部分をアンダーカットして、損傷した材料を除去します。溶融金属粉末を回転シャフトに吹き付けます。この新しい材料はベース合金に機械的に結合します。最後に、新しい層を正確に元の直径まで縮小します。これにより、ベアリングの緊密な嵌合が完全に復元されます。
局所的な加工により、コストと時間に大きなメリットが得られます。リードタイムを数週間節約できる可能性があります。カスタム加工された合金ブランクの注文にはかなりの時間がかかります。重い材料を輸送すると、遅延が発生し、費用が高くなります。地元の機械工場では、多くの場合 3 日で外装仕上げを完了できます。これにより、船舶の航行が維持され、ヤード手数料が最小限に抑えられます。
ただし、特定の歴史的手法には懐疑的でなければなりません。 「熱矯正」は決して許可しないでください。アクアメットのような海洋グレードの合金を加熱すると、その性質が損なわれます。それは人工冶金構造を永久に破壊します。金属本来の耐食性が失われます。加熱された部分は脆くなり、負荷がかかると折れやすくなります。常に冷間矯正技術を選択した機械工場に依頼してください。
安全を維持するために船舶用プロペラシャフトを廃棄しなければならない場合があります。冶金降伏は厳密な境界として機能します。金属には弾性限界があります。シャフトがこの制限を超えて曲がると、永久に伸びてしまいます。金属の内部粒子構造が弱くなる。単純に信頼できる状態に戻すことはできません。芯の強さがなくなってしまいます。以前に曲がったまっすぐなシャフトは、通常の負荷の下では再び曲がる可能性があります。
隙間腐食と重度の孔食は、修復不可能な別の危険をもたらします。ステンレス鋼は、保護酸化層を維持するために酸素を必要とします。酸素欠乏は、密集した海洋ベアリングの下で発生します。これにより、局所的な激しい孔食が発生します。深い穴は大きなストレスを引き起こす原因となります。トルクがかかると破壊が始まる弱点が生じます。回転するドライブトレイン コンポーネントの深い穴を安全に溶接したり埋めたりすることはできません。それは壊滅的に失敗します。
ねじれ骨折の場合は、直ちに交換する必要があります。カップリングまたはテーパー部分にねじれの兆候がないかどうかを確認します。スプラインの損傷は、大規模なオーバートルクが発生したことを示しています。これは通常、プロップが岩や丸太に激しく当たった後に発生します。ねじれたテーパーではプロペラをしっかりと保持できなくなります。ねじれたシャフトを機械加工することは、構造上の損傷を隠すだけです。失われた回転力を回復するものではありません。
現在進行中の壊滅的な失敗は、多額の経済的責任を負うリスクがあります。継ぎ合わせたシャフトを使用すると、海上保険契約が無効になる可能性があります。また、政府および業界の厳格な安全基準にも違反します。米国ボートヨット評議会 (ABYC) の規則では、ドライブトレイン コンポーネントに特定の構造的完全性が求められています。シャフトが故障すると、回転しているプロペラが落下する可能性があります。船体のシールが破れ、沈没につながる可能性があります。交換により、コンプライアンスと最高の安心感が保証されます。
正しい選択をするには、直接的な評価フレームワークが必要です。当面の修理費用と、局所的な二次障害のリスクを比較します。修理にかかる費用は新品の 60% ですが、寿命が 30% 短くなる場合は、新品を購入するほうが数学的に合理的です。弱い修正に対して 2 回お金を支払わないでください。局所的な修理は可能かもしれませんが、古いシャフトには隠れた疲労が蓄積されています。残りのライフサイクルを評価すると、次のシーズンに分解を繰り返すことを避けることができます。
ダウンタイムの計算は、このマトリックスに大きな影響を与えます。搬出料金と乾ドック料金は毎日加算されます。安価な機械加工ジョブでは 3 週間の待ち時間が必要になる場合があります。事前に加工された交換品の導入には 3 日かかる場合があります。延長されたヤード料金により、機械加工による節約はすぐに消えてしまいます。水を飲まないことによる経済的影響を完全に評価する必要があります。チャーター収入の損失や休暇時間の損失を考慮に入れてください。
戦略的な材料アップグレードの機会として交換を検討してください。それは単なる埋没費用ではありません。高歩留まりの合金にアップグレードできます。標準のアクアメット 17 からアクアメット 22 に移行すると、耐食性が大幅に向上します。アクアメット 22 は、高馬力ディーゼル用途向けに、より高い引張強度を提供します。より良い材質を使用すると、必要なメンテナンス間隔の時間が延長されます。この積極的なアプローチにより、長期的に資本が節約されます。また、船舶の再販価値も高まります。
純正のシャフトを購入しても問題の半分しか解決しません。 「新しいシャフト」という誤った考えが、多くのボート所有者を陥れています。新品のシャフトや完全に真っ直ぐにされたシャフトは、取り付けが不十分だとすぐに壊れてしまいます。アライメントエラーにより、回転中に極度の曲げ応力が生じます。この曲げ応力は、カットラスベアリングの早期摩耗を引き起こします。最終的には金属疲労や折れにつながります。
エンジンとシャフトの公差には極めて高い精度が必要です。確認する必要があります マリンシャフトのアライメントを 注意深く調整します。技術者は、専用の隙間ゲージを使用して、対面カップリングの公差をチェックします。トランスミッション フランジとシャフト フランジの間の隙間は、1000 分の 1 インチ以内でなければなりません。これより幅が広いと、致命的なドライブトレインの振動が発生します。
適切にインストールするための標準的な手順は次のとおりです。
カップリングを取り付けずに新しいシャフトをベアリングに取り付けます。
シャフトを船尾チューブ内の中心に完全に配置して、バインディングをゼロにします。
エンジンカップリングをシャフトカップリングに接続します。その逆ではありません。
隙間ゲージを使用して、上下、左舷、右舷の隙間を測定します。
ギャップが 0.003 インチ以内で均一になるまで、エンジン マウントを少しずつ調整します。
陸上での静的な位置合わせだけでは決して十分ではありません。グラスファイバー製の船体は、水中に入れると大きく曲がります。水圧の動的な現実により、エンジン マウントの形状が変化します。ハードスタンド上で完璧に調整しても、仕様から外れて浮いてしまうことがよくあります。最終的な位置合わせは、船舶が水中にある間に行う必要があります。起動後、少なくとも 24 ~ 48 時間待ちます。これにより、最終的なカップリング ボルトを締める前に、船体が自然な形状に落ち着くことができます。
機械加工するか交換するかの選択は、厳しいテストデータに完全に依存します。視覚的な推測に頼ることはできません。振れ測定と非破壊検査により、必要な事実が得られます。矯正は小さな歪みに対しては美しく機能します。ただし、ひどい降伏、深い孔食、またはねじれ破壊がある場合は、新しい合金ブランクが必要です。オプションを比較するときは、日次のヤード料金を計算することを忘れないでください。最も安価な即時修正であっても、ダウンタイムが長くなるとコストが大幅に高くなることがよくあります。
小さな振動が進行中の大きな故障に発展する前に、行動を起こしてください。今すぐ認定船舶機械技師または信頼できるサプライヤーにご相談ください。正確なシャフト寸法、材料仕様、現在の故障症状を提供してください。正式な診断評価または交換コンポーネントの見積もりをリクエストしてください。適切に管理された推進システムは安全を確保し、船舶のパフォーマンスを最高の状態に保ちます。
A: いいえ。それは、曲げの程度、特定の合金、および金属が弾性限界を超えて降伏したかどうかによって異なります。極端な曲がりや鋭いねじれがある場合は、完全に交換する必要があります。著しく降伏した金属を真っ直ぐにしようとすると、内部の結晶粒構造が損なわれ、安全ではなくなります。
A: 矯正と軽度の機械加工には、新しいシャフトの 20 ~ 40% の費用がかかる場合があります。これは優れた価値を提供します。ただし、修理の見積もりが新しいユニットの 50 ~ 60 パーセントに近づく場合は、交換が一般的に推奨されます。疲労が長引くリスクがあるため、高価な修理は非経済的になります。
A: 期間は異なります。カスタムテーパの要件に応じて、製造と発送には通常、数日から数週間かかります。物理的な設置と調整には通常 1 ~ 3 日かかります。これは、ドライブトレインのアクセスのしやすさ、船体のスタイル、既存のエンジン マウントの状態に大きく依存します。


