
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 17.08.2026 Herkunft: Website
Ein Pleuelbruch ist selten ein Einzelfall. Typischerweise ist es das endgültige, katastrophale Ergebnis einer systemischen mechanischen oder betrieblichen Belastung. Wenn diese kritische Komponente bricht, wird der Betrieb sofort eingestellt. Das Ignorieren von Frühwarnzeichen führt fast immer zu umfassenden Überholungen der Ausrüstung.
Für Wartungs- und Zuverlässigkeitsingenieure ist die Diagnose von a Bei einem Ausfall der Pleuelstange eines Kolbenkompressors muss das Symptom von der Grundursache getrennt werden. Sie müssen den Fehlerpfad genau nachverfolgen. Dies trägt dazu bei, katastrophale Kollateralschäden an lebenswichtigen angrenzenden Komponenten zu verhindern.
Dieser Leitfaden beschreibt die evidenzbasierten Ursachen für Rutenversagen. Zur Früherkennung erstellen wir detaillierte Inspektionsprotokolle. Außerdem lernen Sie die technischen Kriterien kennen, die bei der Bewertung von Ersatzkomponenten erforderlich sind. Das Verständnis dieser mechanischen Zusammenhänge gewährleistet eine langfristige Betriebszuverlässigkeit Ihrer Kompressionssysteme.
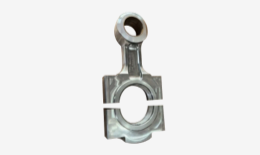
Identifizierung der Grundursache: Die meisten Ausfälle sind auf mangelnde Schmierung, schwere Fehlausrichtung oder Flüssigkeitsverschleppung (Hydroblockierung) zurückzuführen und nicht auf eigenständige Materialfehler.
Inspektionsvorschriften: Eine wirksame Prävention erfordert die Integration zerstörungsfreier Prüfungen (NDT) und präziser Maßhaltigkeitsprüfungen während geplanter Revisionen.
Austauschkriterien: Ein Upgrade auf eine Pleuelstange aus legiertem Stahl ist nur dann wirksam, wenn gleichzeitig die Ausrichtungs- und Schmiergrundanforderungen auf Systemebene erfüllt werden.
Beschaffungsstandard: Die Bewertung von Aftermarket- oder OEM-Gaskolbenkompressorteilen erfordert die strikte Einhaltung metallurgischer Zertifizierungen und Maßtoleranzen.
Wir können Stangenversagen nicht einfach als gebrochenes Teil betrachten. Es fungiert als Hauptauslöser für schwerwiegende Betriebsstörungen. Ein einzelner Bruch stoppt den Gasfluss sofort. Dieses Ereignis führt zu ungeplanten Ausfällen und schwerwiegenden Produktionsengpässen. In volatilen Umgebungen erhöht eine plötzliche mechanische Trennung auch das Risiko der Freisetzung gefährlicher Gase. Neben Produktionsausfällen sind Sie auch mit unmittelbaren Sicherheitsbedenken konfrontiert.
Systemische Schäden machen selten beim Stäbchen selbst Halt. Wenn es während eines Kompressionshubs mit hoher Geschwindigkeit zu einer Trennung kommt, überträgt die Maschine extreme kinetische Energie nach außen. Diese Kraft wirkt heftig auf das Kompressor-Kurbelwelle . Nach einem Stabbruch beobachten Ingenieure routinemäßig schwere Lagerschäden. Im schlimmsten Fall verbiegt der kinetische Stoß die Kurbelwelle vollständig. Es kann sogar zu einem Totalausfall der Website kommen.
Benachbarte Gegenkomponenten leiden gleichermaßen. Die unkontrollierte Stangenbewegung trifft auf das Traversengehäuse. Es führt zu einer sofortigen Fehlausrichtung. Kolben schleifen an Zylinderwänden. Durch dieses Ziehen entstehen tiefe Riefen in den Zylinderbohrungen.
Sie müssen eine strenge Bewertungsgrundlage festlegen, bevor Sie Reparaturen planen. Jede Entscheidung zwischen Reparatur und Austausch erfordert eine umfassende Inspektion aller angrenzenden Komponenten. Allein der Austausch der Stange garantiert künftige Ausfälle. Sie müssen den Rundlauf der Kurbelwelle messen, die Unversehrtheit des Kreuzkopfes überprüfen und die Zylinder mit einem Bohrungsmaß versehen. Die Behebung von Kollateralschäden verhindert Wiederholungsausfälle.
Das Verständnis der Fehlermechanismen hilft Ihnen, zukünftige Ereignisse zu verhindern. Komponentenbrüche treten aus eindeutigen, messbaren Gründen auf. Wir kategorisieren diese Grundursachen in vier Hauptbereiche.
Schmierungsausfall (Wärme- und Reibungsermüdung)
Sauberes Öl sorgt für einen hydrodynamischen Film an den Kurbelzapfen- und Kreuzkopfzapfenlagern. Durch den Verlust dieses Flüssigkeitsfilms entsteht ein unmittelbarer Metall-auf-Metall-Kontakt. Die Reibung steigt exponentiell an. In den Lagerschalen steigen die Temperaturen rasant an. Verunreinigtes Öl führt außerdem zu abrasivem Verschleiß. Partikel verschmutzen die Lagerflächen. Diese Spielverschlechterung führt zu einem starken Stößel der Stange. Die wiederholten Aufprallkräfte brechen schließlich das Stangenauge.
Abnormale Belastung und Hydroblockierung
Kompressoren verarbeiten Gas, keine Flüssigkeit. Eine Flüssigkeitsverschleppung im Gasstrom führt zu verheerenden Bedingungen. Wir nennen das Hydro-Locking. Flüssigkeiten sind inkompressibel. Wenn der Kolben versucht, einen Flüssigkeitsschwall zu komprimieren, stößt er auf eine unbewegliche Barriere. Dadurch entsteht eine augenblickliche Druckknickkraft. Die Stange knickt entweder sofort ein oder bricht unter starker Zugbelastung beim Rückhub. Auch defekte Saug- oder Auslassventile führen zu starkem Überdruck. Dies ahmt die Belastung durch Hydro-Locking nach.
Mechanische Fehlausrichtung
Das Fahrwerk muss perfekt ausgerichtet sein. Eine unsachgemäße Ausrichtung von Traverse und Zylinder führt zu zyklischer Biegebeanspruchung. Die Rute biegt sich bei jedem einzelnen Schlag leicht. Millionen von Zyklen später kommt es zur Ermüdungsrissbildung. Auch Bildverzerrungen tragen zu diesem Problem bei. Durch die Setzung des Fundaments werden ungleichmäßige Lasten direkt über das Fahrwerk übertragen. Möglicherweise bemerken Sie einen beschleunigten Packungsverschleiß, kurz bevor die Stange endgültig bricht.
Befestigungsfehler
Die Bolzen der Stangenkappen sind enormen Zugbelastungen ausgesetzt. Das Nachgeben von Verbindungselementen geht oft einer katastrophalen Trennung voraus. Eine häufige Ursache dafür ist ein unsachgemäßes Anziehen des Drehmoments während der Wartung. Unterdrehte Schrauben ermöglichen ein Lösen der Kappe und Reibverschleiß. Überdrehte Schrauben überschreiten ihre Streckgrenze. Im Normalbetrieb verlieren sie an Elastizität und brechen. Sobald eine Schraube versagt, nimmt die verbleibende Schraube die gesamte Last auf. Es schlägt Millisekunden später fehl.
Durch frühzeitiges Erkennen einer Verschlechterung wird der gesamte Kompressorrahmen geschont. Sie müssen strenge Inspektionsprotokolle implementieren. Wir unterteilen diese in visuelle, zerstörungsfreie und prädiktive Überwachungsstrategien.
Bei geplanten Wartungsarbeiten müssen Sie das Lagerspiel genau messen. Überprüfen Sie sowohl die Position des Kurbelzapfens als auch des Kolbenbolzens. Während Plastigauge eine schnelle visuelle Referenz bietet, bieten Mikrometer höchste Präzision. Vergleichen Sie Ihre Messungen mit den exakten OEM-Toleranzen.
Ingenieure müssen auch die Geradheit der Stange überprüfen. Messen Sie den genauen Mittenabstand zwischen der Bohrung des großen Endes und des kleinen Endes. Selbst eine mikroskopische Biegung weist auf eine vorherige Flüssigkeitsaufnahme hin. Ein verbogener Stab erfordert eine sofortige Ablehnung.
Magnetpulverinspektion (MPI): Diese Methode identifiziert Oberflächenermüdungsrisse. Wir konzentrieren uns stark auf die I-Träger-Übergangsbereiche. Sie sollten auch die Stangenaugen und Bolzenflächen genau prüfen. MPI hebt mikroskopische Defekte hervor, bevor sie sich zu vollständigen Brüchen ausbreiten.
Ultraschallprüfung (UT): Oberflächenprüfungen reichen nicht aus. UT erkennt interne metallurgische Hohlräume. Es erkennt die Rissausbreitung unter der Oberfläche in Zonen mit hoher Belastung. Wir empfehlen UT für alle Stangen, die in Umgebungen mit hohem Druck oder korrosiven Gasen betrieben werden.
Sie können Ausfälle vorhersagen, während die Maschine läuft. Die Vibrationsanalyse ist Ihre erste Verteidigungslinie. Überwachen Sie die Kurbelgehäusegeschwindigkeit genau. Plötzliche Vibrationsspitzen deuten häufig auf ein zunehmendes Lagerspiel hin.
Die Altölanalyse bietet ein chemisches Warnsystem. Trenden Sie Ihre Beispieldaten sorgfältig. Achten Sie auf plötzliche Spitzen bei Babbitt-, Kupfer- oder Stahlpartikeln. Babbitt-Flocken weisen auf eine Abnutzung der Lagerauflagen hin. Kupfer zeigt an, dass Sie das Lagerträgermaterial erreicht haben. Stahlpartikel deuten darauf hin, dass das Grundmaterial der Kurbelwelle oder der Stange aktiv abgebaut wird.
Tabelle: Standardisierte Prüfprotokolle für Stangen.
| Prüfart | Methode/Werkzeug | Zielfehler | Empfohlene Häufigkeit |
|---|---|---|---|
| Dimensional | Mikrometer/Bohrlehre | Verschlechterung des Spielraums, Ovalität | Bei jeder größeren Überholung |
| Oberflächen-ZfP | Magnetische Teilchen (MPI) | Oberflächenermüdung, Spannungsbrüche | 24.000 bis 40.000 Stunden |
| Interne ZfP | Ultraschallprüfung (UT) | Hohlräume unter der Oberfläche, Gussfehler | Nach einer Störung oder Generalüberholung |
| Vorausschauend | Ölanalyse und Vibration | Lagerverschleiß, Fehlausrichtung | Monatlich / Kontinuierlich |
Wenn eine Stange ausfällt, ist der Austausch eine technische Entscheidung. Standardkomponenten aus Kohlenstoffstahl sind bei anspruchsvollen Anwendungen oft unzureichend. Durch die Modernisierung der Komponentenmetallurgie wird die Zuverlässigkeit erheblich verbessert.
Wir empfehlen dringend, eine anzugeben Pleuelstange aus legiertem Stahl für kritische Anwendungen. Geschmiedeter 4140- oder 4340-Stahl bietet eine hervorragende Zugfestigkeit. Diese Legierungen widerstehen zyklischer Ermüdung viel besser als Standard-Kohlenstoffstähle.
Dabei spielt die Wärmebehandlung eine entscheidende Rolle. Abschreck- und Anlassprozesse manipulieren die Mikrostruktur des Stahls. Durch diesen Prozess wird genau die Streckgrenze erreicht, die für die schwere Gasverdichtung erforderlich ist. Es sorgt dafür, dass sich die Rute unter Belastung leicht durchbiegt, ohne sich dauerhaft zu verformen.
Die Bearbeitungsfähigkeiten der Anbieter sind von enormer Bedeutung. Bewerten Sie Ihre Lieferanten anhand der Einhaltung strenger Anforderungen an die Oberflächenbeschaffenheit. Wir messen dies in Ra (Roughness Average). Lagerbohrungen müssen den exakten Ra-Spezifikationen entsprechen. Eine raue Bohrung verhindert ein ordnungsgemäßes Quetschen des Lagers. Dies führt zu einem vorzeitigen Lagerabrieb und schließlich zu einem Klopfen der Stange.
Sie sollten auch die Anforderungen an das Kugelstrahlen überprüfen. Beim Kugelstrahlen wird die Staboberfläche mit winzigen Metallkügelchen bombardiert. Dadurch wird eine vorteilhafte Druckspannung auf die äußere Schicht ausgeübt. Es wirkt als Barriere gegen die Entstehung von Oberflächenrissen. Es ist für jeden wahren obligatorisch Hochleistungspleuel.
Diagramm: Leistungsvariablen Kohlenstoffstahl vs. legierter Stahl
| Leistungsvariable | Standard-Kohlenstoffstahl (z. B. 1045) | Legierter Stahl (z. B. 4140/4340 geschmiedet) |
|---|---|---|
| Zugfestigkeit | Mäßig (ausreichend für leichte Beanspruchung) | Hoch (widersteht starken Betriebsspitzen) |
| Ermüdungsbeständigkeit | Grundlinie | Superior (Ideal für kontinuierliches Radfahren) |
| Reaktion auf die Wärmebehandlung | Begrenzte Kernhärtung | Tiefes, gleichmäßiges Härteprofil |
| Beste Anwendung | Niederdruck-Luftkompressoren | Hochdruck-Prozessgaskompressoren |
Die Beschaffung zuverlässiger Komponenten erfordert eine strenge Prüfung. Bei der Bewertung von Lieferanten von Ersatzteile für Gaskolbenkompressoren erfordern Transparenz. Fordern Sie immer Materialtestberichte (MTRs) an. MTRs beweisen, dass die chemische Zusammensetzung Ihrer Spezifikation entspricht. Fragen Sie nach bewährten Feldstunden in ähnlichen Gasanwendungen. Lesen Sie abschließend die Garantiebedingungen sorgfältig durch. Seriöse Hersteller stehen hinter ihren metallurgischen Daten.
Die Beschaffung eines hochwertigen Bauteils ist nur die halbe Miete. Die endgültige Lebensdauer der Komponente wird durch die Installation bestimmt. Schlechte Installationspraktiken ruinieren perfekt konstruierte Teile.
Wir müssen das „Pflaster“-Risiko transparent angehen. Der Einbau einer Hochleistungslegierungsstange ohne Behebung des Fundamentproblems führt zu wiederholten Ausfällen. Wenn der ursprüngliche Bruch durch unzureichenden Druck der Schmierpumpe verursacht wurde, wird auch die neue Stange nicht ausreichend Öl aufnehmen. Wenn der Kippfuß des Fundaments zu einer starken Fehlausrichtung führt, verbiegt sich die neue Stange und bricht. Sie müssen zunächst die grundlegende Systemmechanik korrigieren.
Beim Zusammenbau kommt es auf Präzision an. Die strikte Einhaltung der Dehnungsprotokolle für Stangenbolzen ist nicht verhandelbar. Viele Mechaniker verlassen sich immer noch auf Drehmomentschlüssel. Die Messung der tatsächlichen Schraubendehnung liefert jedoch echte Klemmkraftdaten. Befolgen Sie die genaue Anzugsreihenfolge des Herstellers.
Überprüfen Sie vor dem Schließen des Kurbelgehäuses alle Querhauptabstände. Vor der Inbetriebnahme müssen Sie außerdem einen vollständigen Durchbiegungstest der Kurbelwellenbahn durchführen. Dieser Test stellt sicher, dass die neue Stangen- und Lagerbaugruppe keine unnatürliche Belastung auf die Kurbelwellenlagerzapfen ausübt.
Ein überholtes Fahrwerk benötigt eine kontrollierte Einlaufzeit. Führen Sie strenge Einlaufverfahren ein. Das Protokoll schreibt ein progressives Laden vor. Springen Sie nicht sofort auf 100 % Kapazität.
Überwachen Sie die Lagertemperaturen während der ersten 24 Stunden genau. Achten Sie auf ungewöhnliche Hitzespitzen. Planen Sie schließlich kurz nach der Inbetriebnahme nach der Installation eine erste Inspektion des Ölfilters ein. Beim Aufschneiden des Ölfilters erkennt man einen schnellen Vorverschleiß. Wenn Sie saubere Filtermedien finden, haben Sie die nötige Freiheit für den kontinuierlichen Hochleistungsbetrieb.
Ein Ausfall der Pleuelstange eines Kolbenkompressors erfordert eine ganzheitliche Bewertung der Systemmechanik. Es handelt sich nie nur um einen einfachen Teiletausch. Sie müssen die thermischen, mechanischen und betrieblichen Belastungen verstehen, denen das Fahrwerk ausgesetzt ist. Durch die Rückverfolgung des Schadens schützen Sie angrenzende Bauteile und stabilisieren die gesamte Maschine.
Ergreifen Sie noch heute proaktive Maßnahmen, um Ihre Ausrüstung zu sichern. Weisen Sie Ihre Wartungsbeteiligten darauf hin, die aktuellen NDT-Inspektionsintervalle zu überprüfen. Analysieren Sie Ihre letzten Altölproben auf versteckte Verschleißmetalle. Arbeiten Sie schließlich mit Komponentenherstellern zusammen, die transparente metallurgische Daten und solide technische Unterstützung bieten. Diese Maßnahmen verwandeln plötzliche katastrophale Ausfälle in beherrschbare, geplante Wartungsereignisse.
A: Untypisches Kurbelgehäuseklopfen ist das auffälligste hörbare Zeichen. Zu den Vorhersageindikatoren gehören plötzliche Spitzen in den Geschwindigkeitsschwingungsdaten oder das Auftreten von Bronze- und Babbitt-Flocken in Ihren Ölfiltern. Dies deutet auf eine starke Verschlechterung des Lagerspiels hin.
A: Im Allgemeinen nein. Der Versuch, eine Stange zu begradigen, beeinträchtigt dauerhaft ihre strukturelle Integrität. Das Material behält die Restspannung vom anfänglichen Biegeereignis bei. Der vollständige Austausch durch eine zertifizierte Hochleistungspleuelstange ist der Industriestandard zur Risikominderung.
A: Typischerweise erfolgt eine zerstörungsfreie Prüfung bei größeren geplanten Überholungen. Diese liegt zwischen 24.000 und 40.000 Betriebsstunden. Sie müssen jedoch unmittelbar nach einer Prozessstörung, wie z. B. einer starken Flüssigkeitsverschleppung oder einem Überdruckereignis, eine zerstörungsfreie Prüfung durchführen.
A: Nur wenn der Bruch auf eine Überschreitung des ursprünglich vorgesehenen Arbeitszyklus zurückzuführen ist. Wenn die Grundursache eine Fehlausrichtung, Hydroblockierung oder schlechte Schmierung ist, wird selbst die stärkste Legierung irgendwann versagen. Sie müssen zuerst das Systemproblem beheben.


