
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-17 Origen: Sitio
Una biela rota rara vez es un incidente aislado. Por lo general, es el resultado final y catastrófico de un estrés mecánico u operativo sistémico. Cuando este componente crítico se fractura, las operaciones se detienen inmediatamente. Ignorar las primeras señales de advertencia casi siempre conduce a revisiones masivas de los equipos.
Para los ingenieros de mantenimiento y confiabilidad, diagnosticar un La falla de la biela del compresor alternativo requiere separar el síntoma de la causa raíz. Debe rastrear la ruta del fallo con precisión. Hacerlo ayuda a prevenir daños colaterales catastróficos a componentes vitales adyacentes.
Esta guía describe las causas basadas en evidencia de falla de las varillas. Detallamos protocolos de inspección precisos para una detección temprana. También aprenderá los criterios técnicos necesarios al evaluar los componentes de repuesto. Comprender estas relaciones mecánicas garantiza la confiabilidad operativa a largo plazo de sus sistemas de compresión.
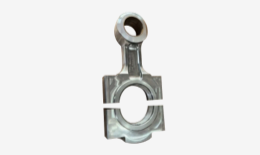
Identificación de la causa raíz: la mayoría de las fallas se deben a falta de lubricación, desalineación severa o arrastre de líquido (hidrobloqueo), en lugar de defectos del material independientes.
Mandatos de inspección: la prevención eficaz requiere la integración de pruebas no destructivas (END) y verificaciones precisas de desviación dimensional durante las paradas programadas.
Criterios de reemplazo: La actualización a una biela de acero aleado solo es efectiva si se abordan simultáneamente los requisitos básicos de alineación y lubricación a nivel del sistema.
Estándar de adquisición: La evaluación de piezas de compresores alternativos de gas OEM o no originales requiere un estricto cumplimiento de las certificaciones metalúrgicas y las tolerancias dimensionales.
No podemos ver el fallo de la varilla simplemente como una pieza rota. Actúa como un desencadenante principal de una interrupción operativa grave. Una sola fractura detiene inmediatamente el flujo de gas. Este evento desencadena interrupciones no planificadas y graves cuellos de botella en la producción. En ambientes volátiles, la separación mecánica repentina también eleva los riesgos de liberación de gases peligrosos. Se enfrenta a preocupaciones de seguridad inmediatas además de pérdidas de producción.
El daño sistémico rara vez se detiene en la propia varilla. Cuando se produce la separación durante una carrera de compresión de alta velocidad, la máquina transfiere energía cinética extrema hacia afuera. Esta fuerza impacta violentamente Cigüeñal del compresor . Los ingenieros observan habitualmente graves marcas de muñón después de una fractura de varilla. En el peor de los casos, el choque cinético dobla completamente el cigüeñal. Incluso puede provocar un fallo total de la web.
Los componentes acoplados adyacentes sufren igualmente. El movimiento incontrolado de la varilla golpea la carcasa de la cruceta. Provoca desalineación inmediata. Los pistones se arrastran contra las paredes del cilindro. Este arrastre crea marcas profundas en los orificios de los cilindros.
Debe establecer una base de evaluación estricta antes de planificar las reparaciones. Cualquier decisión entre reparar o reemplazar requiere una inspección exhaustiva de todos los componentes adyacentes. La sola sustitución de la varilla garantiza futuras averías. Debe medir el descentramiento del cigüeñal, verificar la integridad de la cruceta y calibrar los cilindros. Abordar los daños colaterales evita que se repitan los fracasos.
Comprender la mecánica de las fallas le ayuda a prevenir incidentes futuros. La fractura de los componentes ocurre por razones distintas y mensurables. Clasificamos estas causas fundamentales en cuatro áreas principales.
Avería de la lubricación (fatiga térmica y por fricción)
El aceite limpio mantiene una película hidrodinámica en los cojinetes de la muñequilla y de la cruceta. La pérdida de esta película fluida crea un contacto inmediato de metal con metal. La fricción aumenta exponencialmente. Las temperaturas aumentan rápidamente en los semicojinetes. El aceite contaminado también introduce desgaste abrasivo. Las partículas miden las superficies de los cojinetes. Esta degradación del espacio libre introduce un fuerte golpe en la varilla. Las fuerzas de impacto repetidas eventualmente fracturan el ojo de la varilla.
Carga anormal e hidrobloqueo
Los compresores procesan gas, no líquido. El arrastre de líquido en la corriente de gas crea una condición devastadora. A esto lo llamamos hidrobloqueo. Los líquidos son incompresibles. Cuando el pistón intenta comprimir un trozo de fluido, se topa con una barrera inamovible. Esto crea una fuerza de pandeo por compresión instantánea. La varilla se pandea instantáneamente o se rompe bajo una fuerte tensión de tracción en el recorrido de retorno. Las válvulas de succión o descarga defectuosas también causan una sobrepresurización severa. Esto imita la tensión del hidrobloqueo.
Desalineación mecánica
El tren de rodaje debe funcionar en perfecta alineación. Una alineación inadecuada de la cruceta con el cilindro induce una tensión de flexión cíclica. La varilla se flexiona ligeramente durante cada golpe. Millones de ciclos después, se inicia el agrietamiento por fatiga. La distorsión del marco también contribuye a este problema. El asentamiento de los cimientos transfiere cargas desiguales directamente a través del tren de rodaje. Es posible que notes un desgaste acelerado de la empaquetadura justo antes de que la varilla finalmente se rompa.
Fallo del sujetador
Los pernos de la tapa del vástago soportan enormes cargas de tracción. La fluencia del sujetador a menudo precede a una separación catastrófica. Un torque inadecuado durante el mantenimiento es un culpable frecuente. Los pernos con poco torque permiten la separación y el desgaste de la tapa. Los pernos demasiado apretados exceden su límite elástico. Pierden elasticidad y se rompen durante el funcionamiento estándar. Una vez que falla un perno, el perno restante absorbe toda la carga. Falla milisegundos después.
La detección temprana de la degradación salva todo el bastidor del compresor. Debe implementar estrictos protocolos de inspección. Las dividimos en estrategias de monitoreo visual, no destructiva y predictiva.
Durante las paradas programadas, debe medir con precisión las holguras de los rodamientos. Verifique las ubicaciones de la muñequilla y el pasador de muñeca. Mientras que el plastigauge ofrece una referencia visual rápida, los micrómetros proporcionan una precisión superior. Compare sus medidas con las tolerancias exactas del OEM.
Los ingenieros también deben verificar la rectitud de la varilla. Mida la distancia precisa de centro a centro entre los orificios del extremo de biela y del extremo pequeño. Incluso una curva microscópica indica una ingestión previa de líquidos. Una varilla doblada requiere un rechazo inmediato.
Inspección de partículas magnéticas (MPI): este método identifica grietas por fatiga superficial. Nos centramos principalmente en las áreas de transición de las vigas I. También debe inspeccionar de cerca los ojos de las varillas y las caras de los pernos. MPI resalta los defectos microscópicos antes de que se propaguen hasta convertirse en fracturas completas.
Pruebas ultrasónicas (UT): las comprobaciones de superficie no son suficientes. UT detecta huecos metalúrgicos internos. Detecta la propagación de grietas subterráneas en zonas de alta tensión. Recomendamos UT para todas las varillas que operan en ambientes de alta presión o gases corrosivos.
Puede predecir fallas mientras la máquina está en funcionamiento. El análisis de vibraciones es su primera línea de defensa. Controle estrictamente la velocidad del cárter. Los picos de vibración repentinos a menudo indican un aumento de la holgura de los rodamientos.
El análisis de aceite usado proporciona un sistema de advertencia química. Ten cuidado con tus datos de muestra. Esté atento a picos repentinos de partículas de Babbitt, cobre o acero. Las escamas de Babbitt indican desgaste del revestimiento del rodamiento. El cobre indica que ha llegado al material de respaldo del rodamiento. Las partículas de acero sugieren que el material de la base del cigüeñal o de la varilla se está degradando activamente.
Tabla: Protocolos estandarizados de inspección de varillas
| Tipo de inspección | Método/herramienta | Defecto objetivo | Frecuencia recomendada |
|---|---|---|---|
| Dimensional | Micrómetro/Medidor de orificios | Degradación del aclaramiento, ovalidad. | Cada revisión importante |
| END de superficie | Partícula magnética (MPI) | Fatiga superficial, fracturas por tensión. | 24.000 a 40.000 horas |
| END interno | Pruebas ultrasónicas (UT) | Huecos bajo la superficie, defectos de fundición. | Después de una alteración o una revisión importante |
| Profético | Análisis de aceite y vibración | Desgaste de rodamientos, desalineación | Mensual / Continuo |
Cuando una varilla falla, el reemplazo presenta una opción de ingeniería. Los componentes estándar de acero al carbono a menudo se quedan cortos en aplicaciones exigentes. La mejora de la metalurgia de los componentes mejora significativamente la fiabilidad.
Recomendamos encarecidamente especificar un Biela de acero aleado para servicios críticos. El acero forjado 4140 o 4340 proporciona una resistencia a la tracción superior. Estas aleaciones resisten la fatiga cíclica mucho mejor que los aceros al carbono estándar.
El tratamiento térmico juega aquí un papel vital. Los procesos de enfriamiento y revenido manipulan la microestructura del acero. Este proceso logra el límite elástico exacto requerido para la compresión de gases pesados. Garantiza que la varilla se flexione ligeramente bajo carga sin deformarse permanentemente.
Las capacidades de mecanizado de los proveedores son inmensamente importantes. Evalúe a sus proveedores en función de su cumplimiento de estrictos requisitos de acabado de superficies. Medimos esto en Ra (promedio de rugosidad). Los orificios de los rodamientos deben cumplir con las especificaciones Ra exactas. Un orificio rugoso impide el aplastamiento adecuado del rodamiento. Esto provoca un desgaste prematuro del rodamiento y un eventual golpe de la varilla.
También debe verificar los requisitos de granallado. El granallado bombardea la superficie de la varilla con pequeñas esferas metálicas. Esto introduce una tensión de compresión beneficiosa en la capa exterior. Actúa como barrera contra la iniciación de grietas superficiales. Es obligatorio para cualquier verdadero Biela de servicio pesado.
Gráfico: Variables de rendimiento del acero al carbono versus acero aleado
| Variable de rendimiento | Acero al carbono estándar (p. ej., 1045) | Acero aleado (p. ej., 4140/4340 forjado) |
|---|---|---|
| Resistencia a la tracción | Moderado (Adecuado para trabajos livianos) | Alto (Resiste picos operativos severos) |
| Resistencia a la fatiga | Base | Superior (Ideal para ciclismo continuo) |
| Respuesta al tratamiento térmico | Endurecimiento limitado del núcleo | Perfil de dureza profundo y uniforme |
| Mejor aplicación | Compresores de aire de baja presión | Compresores de gas de proceso de alta presión |
La obtención de componentes fiables requiere una investigación estricta. Al evaluar proveedores de Piezas de compresores alternativos de gas , exige transparencia. Solicite siempre informes de pruebas de materiales (MTR). Las MTR demuestran que la composición química coincide con sus especificaciones. Pregunte por horas de campo comprobadas en aplicaciones de gas similares. Finalmente, revise atentamente los términos de la garantía. Los fabricantes de renombre respaldan sus datos metalúrgicos.
Adquirir un componente de alta calidad es sólo la mitad de la batalla. La instalación dicta la vida útil máxima del componente. Las malas prácticas de instalación arruinan piezas perfectamente diseñadas.
Debemos abordar de manera transparente el riesgo de 'curitas'. Instalar una varilla de aleación de alto rendimiento sin corregir el problema fundamental garantiza que se repitan las fallas. Si una presión inadecuada de la bomba de lubricante causó la fractura original, la nueva varilla también carecerá de aceite. Si el pie blando de la base causó una desalineación severa, la nueva varilla se doblará y se romperá. Primero debe corregir la mecánica básica del sistema.
La precisión importa durante el reensamblaje. El estricto cumplimiento de los protocolos de estiramiento de pernos de varilla no es negociable. Muchos mecánicos todavía dependen de llaves dinamométricas. Sin embargo, medir el estiramiento real del perno proporciona datos reales de la fuerza de sujeción. Siga la secuencia de apriete exacta del fabricante.
Antes de cerrar el cárter, verifique todas las holguras de las crucetas. También debe realizar una prueba completa de deflexión del alma del cigüeñal antes del arranque. Esta prueba garantiza que el nuevo conjunto de biela y cojinete no haya introducido tensiones no naturales en los muñones del cigüeñal.
Un tren de rodaje reconstruido necesita un período de rodaje controlado. Implementar estrictos procedimientos de rodaje. El protocolo dicta la carga progresiva. No salte inmediatamente al 100% de su capacidad.
Monitoree de cerca las temperaturas de los rodamientos durante las primeras 24 horas. Esté atento a picos de calor anormales. Finalmente, programe una inspección inicial del filtro de aceite poco después del inicio posterior a la instalación. Al abrir el filtro de aceite se puede ver un rápido desgaste preliminar. Encontrar medios filtrantes limpios le brinda espacio para una operación continua de servicio pesado.
La falla de la biela del compresor alternativo requiere una evaluación holística de la mecánica del sistema. Nunca se trata simplemente de un simple cambio de piezas. Debe comprender las cargas térmicas, mecánicas y operativas aplicadas al tren de rodaje. Al rastrear los daños hacia atrás, se protegen los componentes adyacentes y se estabiliza toda la máquina.
Tome medidas proactivas hoy para proteger su equipo. Aconseje a sus partes interesadas en el mantenimiento que auditen los intervalos de inspección de END actuales. Analice sus muestras de aceite usado más recientes en busca de metales de desgaste ocultos. Por último, asóciese con fabricantes de componentes que proporcionen datos metalúrgicos transparentes y un sólido soporte de ingeniería. Estas acciones transforman fallas catastróficas repentinas en eventos de mantenimiento programados y manejables.
R: Los golpes inusuales en el cárter son el signo audible más destacado. Los indicadores predictivos incluyen picos repentinos en los datos de vibración de velocidad o la aparición de hojuelas de bronce y babbitt en los filtros de aceite. Estos sugieren una degradación severa del juego del rodamiento.
R: Generalmente no. Intentar enderezar una varilla compromete su integridad estructural de forma permanente. El material retiene la tensión residual del evento de flexión inicial. El reemplazo total con una biela certificada de alta resistencia es el estándar de la industria para la mitigación de riesgos.
R: Normalmente, los END se producen durante revisiones importantes programadas. Esto se sitúa entre 24.000 y 40.000 horas de funcionamiento. Sin embargo, debe realizar END inmediatamente después de una alteración del proceso, como un exceso de líquido grave o un evento de sobrepresurización.
R: Sólo si la rotura se debe a que se excede el ciclo de trabajo de diseño original. Si la causa fundamental es una desalineación, un hidrobloqueo o una mala lubricación, incluso la aleación más fuerte acabará fallando. Primero debe solucionar el problema del sistema.


