コンロッドの破損が単独で発生することはほとんどありません。これは通常、全身的な機械的ストレスまたは操作上のストレスによる最終的な壊滅的な結果です。この重要なコンポーネントが破損すると、業務は直ちに停止します。初期の警告サインを無視すると、ほとんどの場合、大規模な機器のオーバーホールが必要になります。
メンテナンスおよび信頼性エンジニア向け、故障診断 レシプロコンプレッサーのコンロッドの故障で は、症状を根本原因から切り離す必要があります。障害の経路を正確に追跡する必要があります。そうすることで、隣接する重要なコンポーネントへの壊滅的な付随的損傷を防ぐことができます。
このガイドでは、ロッドの破損の証拠に基づいた原因を概説します。早期発見のための正確な検査プロトコルを詳しく説明します。また、交換用コンポーネントを評価する際に必要な技術的基準についても学習します。これらの機械的関係を理解することで、圧縮システムの長期にわたる動作の信頼性が保証されます。
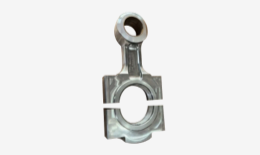
根本原因の特定: ほとんどの故障は、独立した材料欠陥ではなく、潤滑不足、重度の位置ずれ、または液体のキャリーオーバー (ハイドロロック) に起因します。
検査義務: 効果的な予防には、予定されたターンアラウンド中に非破壊検査 (NDT) と正確な寸法振れチェックを統合する必要があります。
交換基準: 合金鋼コンロッドへのアップグレードは、システムレベルのアライメントと潤滑ベースラインの要件が同時に解決される場合にのみ有効です。
調達基準: アフターマーケットまたは OEM のガス往復コンプレッサー部品を評価するには、冶金学的認証と寸法公差を厳守する必要があります。
ロッドの破損を単なる部品の破損とみなすことはできません。これは、重大な業務中断の主なトリガーとして機能します。単一の亀裂が発生すると、ガスの流れが直ちに停止します。このイベントは、計画外の停止と重大な運用ボトルネックを引き起こします。揮発性環境では、突然の機械的分離も有害なガス放出のリスクを高めます。生産損失とともに安全性の懸念にも当面直面します。
全身的な損傷がロッド自体にとどまることはほとんどありません。高速圧縮ストローク中に剥離が発生すると、機械は極度の運動エネルギーを外部に伝達します。この力は激しく衝撃を与えます コンプレッサーのクランクシャフト。エンジニアはロッド骨折後の厳しいジャーナルスコアリングを日常的に観察しています。最悪の場合、運動衝撃によりクランクシャフトが完全に曲がってしまいます。完全な Web 障害を引き起こす可能性もあります。
隣接する嵌合コンポーネントも同様に影響を受けます。制御されないロッドの動きがクロスヘッドハウジングに衝突します。すぐにズレが生じます。ピストンはシリンダーの壁に抗します。この引きずりにより、シリンダーボア全体に深い傷が生じます。
修理を計画する前に、厳密な評価ベースラインを確立する必要があります。修理するか交換するかを決定するには、隣接するすべてのコンポーネントを包括的に検査する必要があります。ロッドのみを交換すると、将来の故障が保証されます。クランクシャフトの振れを測定し、クロスヘッドの完全性を確認し、シリンダーのボアスコープを検査する必要があります。巻き添え被害に対処することで、失敗の繰り返しを防ぎます。
障害のメカニズムを理解することは、将来の発生を防ぐのに役立ちます。コンポーネントの破損は、明確で測定可能な理由で発生します。これらの根本原因を 4 つの主要な領域に分類します。
潤滑の故障(熱疲労と摩擦疲労)
きれいなオイルは、クランクピンとクロスヘッドピンのベアリングに流体力学的膜を維持します。この流体膜が失われると、即座に金属と金属の接触が生じます。摩擦は指数関数的に増加します。ベアリングシェル内の温度は急速に上昇します。汚染されたオイルも摩耗を引き起こします。微粒子がベアリング表面を計測します。このクリアランスの低下により、深刻なロッドノックが発生します。繰り返される衝撃力により、最終的にはロッドアイが破損します。
異常な荷重とハイドロロック
コンプレッサーは液体ではなく気体を処理します。ガス流中の液体のキャリーオーバーは、壊滅的な状態を引き起こします。これをハイドロロックと呼びます。液体は非圧縮性です。ピストンが流体スラグを圧縮しようとすると、動かない障壁にぶつかります。これにより、瞬間的な圧縮座屈力が発生します。ロッドは、戻りストローク時に強い引張応力がかかると即座に座屈するか、折れてしまいます。吸入バルブや吐出バルブの故障も深刻な過圧を引き起こします。これはハイドロロックの応力を模倣します。
機械的なミスアライメント
走行装置は完全に調整されて動作する必要があります。クロスヘッドとシリンダーの位置合わせが不適切であると、周期的な曲げ応力が生じます。ロッドはストロークごとにわずかに曲がります。数百万サイクル後、疲労亀裂が始まります。フレームの歪みもこの問題の原因となります。基礎の沈下により、不均一な荷重が走行装置に直接伝達されます。ロッドが最終的に折れる直前に、パッキンの摩耗が加速していることに気づく場合があります。
ファスナーの故障
ロッドキャップボルトは大きな引張荷重に耐えます。ファスナーの降伏は、多くの場合、壊滅的な分離に先立って発生します。メンテナンス中の不適切なトルクが原因となることがよくあります。ボルトのトルクが不足していると、キャップの分離やフレッチングが発生します。過剰にトルクをかけられたボルトは降伏強度を超えます。通常の操作中に弾力性が失われ、折れてしまいます。ボルトが破損すると、残りのボルトが荷重全体を吸収します。ミリ秒後に失敗します。
劣化を早期に捕捉することで、コンプレッサーのフレーム全体を節約します。厳密な検査プロトコルを実装する必要があります。これらを視覚的、非破壊的、予測的監視戦略に分類します。
計画されたターンアラウンド中に、ベアリングのクリアランスを正確に測定する必要があります。クランクピンとリストピンの両方の位置を確認します。プラスチゲージは迅速な視覚的参照を提供しますが、マイクロメーターは優れた精度を提供します。測定値を正確な OEM 公差と比較します。
エンジニアはロッドの真直度も確認する必要があります。大端の穴と小端の穴の間の中心間距離を正確に測定します。微細な曲がりでも、以前の液体摂取を示します。曲がったロッドは直ちに拒否する必要があります。
磁性粒子検査 (MPI): この方法では、表面の疲労亀裂を特定します。私たちは I ビーム移行領域に重点を置いています。ロッドアイとボルトのザグリ面も注意深く検査する必要があります。 MPI は、微細な欠陥が完全な骨折に広がる前に強調表示します。
超音波検査 (UT): 表面チェックだけでは十分ではありません。 UT は内部の金属空隙を検出します。高応力ゾーンにおける表面下の亀裂の伝播を特定します。高圧や腐食性ガス環境で使用されるロッドにはUTを推奨します。
マシンの稼働中に障害を予測できます。振動分析は防御の第一線です。クランクケース速度を厳密に監視してください。突然の振動スパイクは、多くの場合、ベアリングのクリアランスの増加を示します。
使用済みオイルの分析により、化学的警告システムが提供されます。サンプル データのトレンドを慎重に検討してください。バビット、銅、または鋼の粒子の突然のスパイクに注意してください。バビットの剥離はベアリングのオーバーレイ摩耗を示します。銅はベアリングの裏当て材に到達したことを示します。スチール粒子は、クランクシャフトまたはロッドのベース材料が活発に劣化していることを示唆しています。
表: 標準化されたロッド検査プロトコル
| 検査タイプ | 方法/ツール | 対象欠陥 | 推奨頻度 |
|---|---|---|---|
| 次元 | マイクロメータ・ボアゲージ | クリアランス劣化、楕円化 | 大規模なオーバーホールごとに |
| 表面NDT | 磁性粒子 (MPI) | 表面疲労、疲労破壊 | 24,000~40,000時間 |
| 内部NDT | 超音波検査(UT) | 表面下のボイド、鋳造欠陥 | アップセットまたは大規模なオーバーホール後 |
| 予測的 | オイル分析と振動 | ベアリングの摩耗、ミスアライメント | 毎月/継続 |
ロッドが故障した場合、交換は技術的な選択肢となります。標準的な炭素鋼コンポーネントは、多くの場合、要求の厳しい用途では不十分です。コンポーネントの冶金をアップグレードすると、信頼性が大幅に向上します。
を指定することを強くお勧めします。 合金鋼コンロッド。 重要なサービス向けの鍛造 4140 または 4340 スチールは優れた引張強度を提供します。これらの合金は、標準的な炭素鋼よりもはるかに優れた繰り返し疲労耐性を備えています。
ここでは熱処理が重要な役割を果たします。焼き入れと焼き戻しのプロセスは、鋼の微細構造を操作します。このプロセスにより、重ガスの圧縮に必要な正確な降伏強度が達成されます。これにより、負荷がかかってもロッドが永久に変形することなくわずかに曲がります。
ベンダーの加工能力は非常に重要です。厳しい表面仕上げ要件の順守に基づいてベンダーを評価します。これは Ra (平均粗さ) で測定されます。ベアリングの内径は Ra 仕様を正確に満たさなければなりません。ボアが粗いと、適切なベアリングのクラッシュが妨げられます。それはベアリングの早期ワイプと最終的なロッドノックにつながります。
ショットピーニング要件も確認する必要があります。ショットピーニングでは、ロッドの表面に小さな金属球が衝突します。これにより、外層に有益な圧縮応力が導入されます。表面亀裂の発生を防ぐバリアとして機能します。それは本当のことには必須です 耐久性の高いコンロッド.
グラフ: 炭素鋼と合金鋼のパフォーマンス変数
| パフォーマンス変数 | 標準炭素鋼 (例: 1045) | 合金鋼 (例: 4140/4340 鍛造) |
|---|---|---|
| 抗張力 | 中程度 (軽作業には十分) | 高 (激しい運用スパイクに耐える) |
| 耐疲労性 | ベースライン | 優れた (連続サイクリングに最適) |
| 熱処理応答性 | 限られたコア硬化 | 深く均一な硬度プロファイル |
| 最優秀アプリケーション | 低圧エアコンプレッサー | 高圧プロセスガスコンプレッサー |
信頼性の高いコンポーネントを調達するには、厳格な審査が必要です。サプライヤーを評価する場合 ガスレシプロコンプレッサー部品には透明性が求められます。常に材料試験レポート (MTR) をリクエストしてください。 MTR は、化学組成が仕様と一致していることを証明します。同様のガス用途で実証済みの現場時間を問い合わせてください。最後に、保証条件をよく確認してください。評判の高いメーカーは冶金データを支持しています。
高品質のコンポーネントを調達することは、戦いの半分に過ぎません。コンポーネントの最終的な寿命は設置によって決まります。不適切な取り付け方法では、完璧に設計された部品が台無しになります。
私たちは「絆創膏」のリスクに透過的に対処しなければなりません。根本的な問題を修正せずに高性能合金ロッドを取り付けると、故障が繰り返されることが保証されます。不適切な潤滑ポンプ圧力が元の破損を引き起こした場合、新しいロッドにもオイルが不足します。基礎のソフトフットにより大きな位置ずれが発生すると、新しいロッドが曲がって折れてしまいます。まず、ベースラインのシステムの仕組みを修正する必要があります。
再組み立て時には精度が重要になります。ロッドボルトのストレッチプロトコルを厳守することは交渉の余地がありません。多くの整備士は今でもトルクレンチに頼っています。ただし、実際のボルトの伸びを測定すると、真のクランプ力データが得られます。メーカーの正確な締め付け順序に従ってください。
クランクケースを閉じる前に、すべてのクロスヘッドクリアランスを確認してください。また、始動前に完全なクランクシャフトウェブたわみテストを実行する必要があります。このテストにより、新しいロッドとベアリング アセンブリがクランクシャフト ジャーナルに不自然な歪みを導入していないことが確認されます。
リビルトランニングギアには、管理された慣らし期間が必要です。厳格な慣らし運転手順を実施します。プロトコルはプログレッシブロードを指示します。すぐに 100% の容量に急上昇しないでください。
最初の 24 時間はベアリングの温度を注意深く監視してください。異常な熱スパイクに注意してください。最後に、取り付け後の始動直後に最初のオイル フィルター検査をスケジュールしてください。オイルフィルターを切り開くと、急激な予備摩耗が確認できます。きれいなフィルター媒体を見つけると、継続的な過酷な作業に耐えられるスペースが得られます。
レシプロコンプレッサーのコンロッドの故障には、システム機構の総合的な評価が必要です。単なる部品交換では決してありません。走行装置にかかる熱的、機械的、および動作上の負荷を理解する必要があります。損傷を後方に追跡することで、隣接するコンポーネントを保護し、マシン全体を安定させます。
今すぐ積極的な措置を講じて機器を保護してください。メンテナンス関係者に、現在の NDT 検査間隔を監査するようアドバイスしてください。最近使用したオイルサンプルを分析して、隠れた摩耗金属がないか調べます。最後に、透明な冶金データと堅牢なエンジニアリング サポートを提供する部品メーカーと提携します。これらのアクションにより、突然の壊滅的な障害が管理可能な計画されたメンテナンス イベントに変換されます。
A: 特徴のないクランクケースのノッキングが最も顕著な聴覚的兆候です。予測指標には、速度振動データの突然のスパイクや、オイル フィルター内のブロンズやバビットのフレークの出現が含まれます。これらは、ベアリングクリアランスの深刻な劣化を示唆しています。
A: 一般的にはノーです。ロッドを真っ直ぐにしようとすると、その構造的完全性が永久に損なわれてしまいます。材料は、最初の曲げイベントからの残留応力を保持します。リスク軽減のための業界標準は、認定された高耐久コンロッドに完全に交換することです。
A: 通常、NDT は計画された大規模なオーバーホール中に発生します。これは 24,000 ~ 40,000 動作時間に相当します。ただし、重度の液体キャリーオーバーや過圧イベントなどのプロセス異常の直後に NDT を実行する必要があります。
A: 破損の原因が元の設計デューティ サイクルを超えた場合のみです。根本的な原因が位置ずれ、ハイドロロック、または潤滑不良である場合、たとえ最強の合金であっても最終的には破損します。まずシステムの問題を解決する必要があります。


