
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 17-08-2026 Nguồn gốc: Địa điểm
Thanh kết nối bị gãy hiếm khi là một sự cố cá biệt. Nó thường là kết quả cuối cùng, thảm khốc của căng thẳng cơ học hoặc vận hành hệ thống. Khi bộ phận quan trọng này bị gãy, hoạt động sẽ dừng ngay lập tức. Việc bỏ qua các dấu hiệu cảnh báo sớm hầu như luôn dẫn đến việc phải đại tu thiết bị trên quy mô lớn.
Đối với các kỹ sư bảo trì và độ tin cậy, việc chẩn đoán một Lỗi thanh kết nối máy nén pittông đòi hỏi phải tách triệu chứng ra khỏi nguyên nhân gốc rễ. Bạn phải theo dõi đường dẫn thất bại một cách chính xác. Làm như vậy sẽ giúp ngăn ngừa thiệt hại tài sản thế chấp thảm khốc đối với các bộ phận quan trọng lân cận.
Hướng dẫn này nêu ra các nguyên nhân gây hư hỏng thanh dựa trên bằng chứng. Chúng tôi trình bày chi tiết các quy trình kiểm tra chính xác để phát hiện sớm. Bạn cũng sẽ tìm hiểu các tiêu chí kỹ thuật cần thiết khi đánh giá các bộ phận thay thế. Hiểu được các mối quan hệ cơ học này sẽ đảm bảo độ tin cậy vận hành lâu dài cho hệ thống nén của bạn.
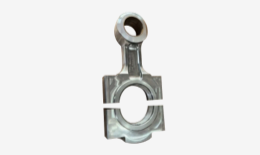
Xác định nguyên nhân gốc rễ: Hầu hết các hư hỏng đều xuất phát từ việc thiếu bôi trơn, lệch trục nghiêm trọng hoặc nhiễm chất lỏng (khóa thủy điện), chứ không phải do lỗi vật liệu đơn lẻ.
Nhiệm vụ kiểm tra: Phòng ngừa hiệu quả đòi hỏi phải tích hợp Thử nghiệm không phá hủy (NDT) và kiểm tra độ lệch kích thước chính xác trong quá trình quay vòng theo lịch trình.
Tiêu chí thay thế: Việc nâng cấp lên thanh kết nối bằng thép hợp kim chỉ có hiệu quả nếu các yêu cầu cơ bản về căn chỉnh và bôi trơn ở cấp độ hệ thống được giải quyết đồng thời.
Tiêu chuẩn mua sắm: Việc đánh giá các bộ phận máy nén pittông khí hậu mãi hoặc OEM đòi hỏi phải tuân thủ nghiêm ngặt các chứng nhận luyện kim và dung sai kích thước.
Chúng ta không thể xem sự hư hỏng của thanh truyền chỉ đơn thuần là một bộ phận bị hỏng. Nó hoạt động như một tác nhân chính gây ra sự gián đoạn hoạt động nghiêm trọng. Một vết nứt duy nhất sẽ dừng dòng khí ngay lập tức. Sự kiện này gây ra tình trạng ngừng hoạt động ngoài kế hoạch và tắc nghẽn sản xuất nghiêm trọng. Trong môi trường dễ bay hơi, sự phân tách cơ học đột ngột cũng làm tăng nguy cơ giải phóng khí độc hại. Bạn phải đối mặt với những lo ngại ngay lập tức về an toàn cùng với tổn thất trong sản xuất.
Thiệt hại hệ thống hiếm khi dừng lại ở chính thanh. Khi sự phân tách xảy ra trong quá trình nén tốc độ cao, máy sẽ truyền động năng cực lớn ra bên ngoài. Lực này tác động mạnh mẽ tới Trục khuỷu máy nén . Các kỹ sư thường xuyên quan sát việc ghi nhật ký nghiêm trọng sau khi gãy thanh. Trong trường hợp xấu nhất, cú sốc động học sẽ làm cong trục khuỷu hoàn toàn. Nó thậm chí có thể gây ra lỗi web hoàn toàn.
Các thành phần giao phối liền kề bị ảnh hưởng như nhau. Chuyển động của thanh truyền không được kiểm soát sẽ đập vào vỏ đầu chữ thập. Nó gây ra sai lệch ngay lập tức. Piston kéo vào thành xi lanh. Việc kéo này tạo ra vết hằn sâu trên các lỗ xi lanh.
Bạn phải thiết lập một cơ sở đánh giá nghiêm ngặt trước khi lập kế hoạch sửa chữa. Bất kỳ quyết định sửa chữa hay thay thế nào đều yêu cầu kiểm tra toàn diện tất cả các bộ phận liền kề. Chỉ thay thế thanh sẽ đảm bảo sự cố trong tương lai. Bạn phải đo độ đảo của trục khuỷu, xác minh tính nguyên vẹn của đầu trượt và xác định phạm vi lỗ khoan của các xi lanh. Giải quyết thiệt hại tài sản thế chấp ngăn ngừa thất bại lặp lại.
Hiểu cơ chế lỗi giúp bạn ngăn ngừa những sự cố xảy ra trong tương lai. Gãy thành phần xảy ra vì những lý do riêng biệt, có thể đo lường được. Chúng tôi phân loại những nguyên nhân gốc rễ này thành bốn lĩnh vực chính.
Sự cố bôi trơn (Mệt mỏi do nhiệt và ma sát)
Dầu sạch duy trì một lớp màng thủy động ở ổ trục trục khuỷu và chốt chữ thập. Mất màng chất lỏng này sẽ tạo ra sự tiếp xúc ngay lập tức giữa kim loại với kim loại. Lực ma sát tăng theo cấp số nhân. Nhiệt độ tăng nhanh trong vỏ ổ trục. Dầu bị nhiễm bẩn cũng gây mài mòn. Các hạt đo bề mặt ổ trục. Sự suy giảm khe hở này gây ra hiện tượng va đập mạnh vào thanh. Lực tác động lặp đi lặp lại cuối cùng làm gãy mắt que.
Tải và khóa nước bất thường
Máy nén xử lý khí, không xử lý chất lỏng. Chất lỏng mang theo trong dòng khí tạo ra tình trạng tàn phá. Chúng tôi gọi đây là khóa thủy lực. Chất lỏng không nén được. Khi piston cố gắng nén một khối chất lỏng, nó sẽ gặp một vật cản không thể di chuyển được. Điều này tạo ra một lực uốn nén tức thời. Thanh bị vênh ngay lập tức hoặc bị đứt khi chịu lực kéo nghiêm trọng ở hành trình quay trở lại. Van hút hoặc xả bị lỗi cũng gây ra hiện tượng quá áp nghiêm trọng. Điều này bắt chước áp lực của khóa thủy lực.
Sai lệch cơ học
Thiết bị chạy phải hoạt động ở sự liên kết hoàn hảo. Việc căn chỉnh đầu chữ thập với xi lanh không đúng sẽ gây ra ứng suất uốn theo chu kỳ. Thanh uốn cong nhẹ trong mỗi cú đánh. Hàng triệu chu kỳ sau đó, vết nứt do mỏi bắt đầu xuất hiện. Biến dạng khung cũng góp phần gây ra vấn đề này. Độ lún của nền chuyển tải không đồng đều trực tiếp qua thiết bị chạy. Bạn có thể nhận thấy vòng đệm bị mòn nhanh hơn ngay trước khi thanh cuối cùng bị gãy.
Lỗi dây buộc
Các bu lông nắp thanh chịu được tải trọng kéo lớn. Dây buộc bị chảy ra thường xảy ra trước sự phân tách thảm khốc. Việc vặn không đúng cách trong quá trình bảo trì là thủ phạm thường xuyên xảy ra. Các bu lông có mô-men xoắn thấp cho phép tách nắp và làm mòn. Bu lông bị vặn quá mức vượt quá giới hạn chảy của chúng. Chúng mất tính đàn hồi và bị gãy trong quá trình vận hành tiêu chuẩn. Khi một bu lông bị hỏng, bu lông còn lại sẽ hấp thụ toàn bộ tải trọng. Nó thất bại một phần nghìn giây sau đó.
Việc phát hiện sớm sự xuống cấp sẽ cứu được toàn bộ khung máy nén. Bạn phải thực hiện các quy trình kiểm tra nghiêm ngặt. Chúng tôi chia chúng thành các chiến lược giám sát trực quan, không phá hủy và dự đoán.
Trong quá trình quay vòng theo lịch trình, bạn phải đo độ hở vòng bi một cách chính xác. Kiểm tra cả vị trí chốt quây và chốt cổ tay. Trong khi máy đo nhựa cung cấp tham chiếu trực quan nhanh chóng thì micromet lại mang lại độ chính xác vượt trội. So sánh số đo của bạn với dung sai chính xác của OEM.
Các kỹ sư cũng phải xác minh độ thẳng của thanh. Đo khoảng cách chính xác từ tâm đến tâm giữa lỗ đầu lớn và đầu nhỏ. Ngay cả một vết uốn cong cực nhỏ cũng cho thấy việc nuốt chất lỏng trước đó. Một thanh cong cần được loại bỏ ngay lập tức.
Kiểm tra hạt từ tính (MPI): Phương pháp này xác định các vết nứt mỏi bề mặt. Chúng tôi tập trung chủ yếu vào các khu vực chuyển tiếp dầm chữ I. Bạn cũng nên kiểm tra kỹ các mắt thanh và các mặt bu lông. MPI nêu bật các khuyết tật vi mô trước khi chúng lan truyền thành các vết nứt hoàn toàn.
Kiểm tra siêu âm (UT): Kiểm tra bề mặt là chưa đủ. UT phát hiện các khoảng trống luyện kim bên trong. Nó phát hiện sự lan truyền vết nứt dưới bề mặt ở các vùng ứng suất cao. Chúng tôi khuyên dùng UT cho tất cả các thanh hoạt động trong môi trường khí áp suất cao hoặc ăn mòn.
Bạn có thể dự đoán lỗi trong khi máy chạy. Phân tích độ rung là tuyến phòng thủ đầu tiên của bạn. Giám sát vận tốc cacte một cách nghiêm ngặt. Các rung động đột ngột thường cho thấy độ hở ổ trục ngày càng tăng.
Phân tích dầu đã qua sử dụng cung cấp hệ thống cảnh báo hóa chất. Xu hướng dữ liệu mẫu của bạn một cách cẩn thận. Chú ý đến sự tăng vọt đột ngột của các hạt Babbitt, đồng hoặc thép. Các vảy Babbitt cho thấy lớp phủ ổ trục bị mòn. Đồng cho biết bạn đã đạt đến vật liệu lót ổ trục. Các hạt thép cho thấy vật liệu làm đế trục khuỷu hoặc thanh truyền đang xuống cấp tích cực.
Bảng: Các giao thức kiểm
| tra thanh được tiêu chuẩn hóa Loại | phương pháp/công cụ | Lỗi mục tiêu | Tần suất khuyến nghị |
|---|---|---|---|
| chiều | Micromet / Máy đo lỗ khoan | Suy thoái độ thanh thải, hình trứng | Mỗi lần đại tu lớn |
| NDT bề mặt | Hạt từ tính (MPI) | Mệt mỏi bề mặt, gãy xương do căng thẳng | 24.000 đến 40.000 giờ |
| NDT nội bộ | Kiểm tra siêu âm (UT) | Khoảng trống dưới bề mặt, khuyết tật đúc | Sau sự cố hoặc đại tu lớn |
| Dự đoán | Phân tích dầu & độ rung | Vòng bi bị mòn, lệch trục | Hàng tháng / Liên tục |
Khi một thanh bị hỏng, việc thay thế đưa ra một lựa chọn kỹ thuật. Các thành phần thép carbon tiêu chuẩn thường không phù hợp với các ứng dụng đòi hỏi khắt khe. Nâng cấp thành phần luyện kim cải thiện đáng kể độ tin cậy.
Chúng tôi thực sự khuyên bạn nên chỉ định một Thanh kết nối thép hợp kim cho các dịch vụ quan trọng. Thép rèn 4140 hoặc 4340 mang lại độ bền kéo vượt trội. Các hợp kim này chống lại sự mỏi theo chu kỳ tốt hơn nhiều so với thép cacbon tiêu chuẩn.
Xử lý nhiệt đóng một vai trò quan trọng ở đây. Quá trình làm nguội và ủ điều khiển cấu trúc vi mô của thép. Quá trình này đạt được cường độ năng suất chính xác cần thiết để nén khí nặng. Nó đảm bảo thanh uốn cong nhẹ dưới tải mà không bị biến dạng vĩnh viễn.
Khả năng gia công của nhà cung cấp rất quan trọng. Đánh giá các nhà cung cấp của bạn dựa trên việc họ tuân thủ các yêu cầu nghiêm ngặt về hoàn thiện bề mặt. Chúng tôi đo lường điều này bằng Ra (Độ nhám trung bình). Lỗ khoan của vòng bi phải đáp ứng các thông số kỹ thuật Ra chính xác. Lỗ khoan thô sẽ ngăn chặn vòng bi bị nghiền nát. Nó dẫn đến hiện tượng lau sớm vòng bi và cuối cùng là gõ thanh truyền.
Bạn cũng nên xác minh các yêu cầu về bắn. Bắn peening bắn phá bề mặt thanh bằng những quả cầu kim loại nhỏ. Điều này tạo ra ứng suất nén có lợi cho lớp bên ngoài. Nó hoạt động như một rào cản chống lại sự hình thành vết nứt bề mặt. Nó là bắt buộc đối với mọi sự thật Thanh kết nối hạng nặng.
Biểu đồ: Thép cacbon so với thép hợp kim Các biến hiệu suất
| Biến đổi hiệu suất | Thép cacbon tiêu chuẩn (ví dụ: 1045) | Thép hợp kim (ví dụ: 4140/4340 rèn) |
|---|---|---|
| Độ bền kéo | Trung bình (Thích hợp cho công việc nhẹ) | Cao (Chống lại các đột biến hoạt động nghiêm trọng) |
| Chống mỏi | Đường cơ sở | Superior (Lý tưởng cho việc đạp xe liên tục) |
| Phản ứng xử lý nhiệt | Làm cứng lõi hạn chế | Hồ sơ độ cứng đồng đều, sâu |
| Ứng dụng tốt nhất | Máy nén khí áp suất thấp | Máy nén khí xử lý áp suất cao |
Tìm nguồn cung ứng các thành phần đáng tin cậy đòi hỏi phải kiểm tra nghiêm ngặt. Khi đánh giá các nhà cung cấp Bộ phận máy nén khí pittông , yêu cầu minh bạch. Luôn yêu cầu Báo cáo thử nghiệm vật liệu (MTR). MTR chứng minh thành phần hóa học phù hợp với thông số kỹ thuật của bạn. Yêu cầu số giờ thực địa đã được chứng minh trong các ứng dụng khí tương tự. Cuối cùng, hãy xem xét kỹ các điều khoản bảo hành. Các nhà sản xuất có uy tín đứng đằng sau dữ liệu luyện kim của họ.
Mua được linh kiện chất lượng cao chỉ là một nửa trận chiến. Việc cài đặt quyết định tuổi thọ cuối cùng của thành phần. Thực hành lắp đặt kém làm hỏng các bộ phận được thiết kế hoàn hảo.
Chúng ta phải giải quyết rủi ro 'Band-Aid' một cách minh bạch. Việc lắp đặt một thanh hợp kim hiệu suất cao mà không khắc phục vấn đề về nền tảng sẽ dẫn đến lỗi lặp lại. Nếu áp suất bơm bôi trơn không đủ gây ra vết nứt ban đầu, thanh mới cũng sẽ thiếu dầu. Nếu chân đế mềm gây ra sai lệch nghiêm trọng, thanh mới sẽ bị cong và gãy. Trước tiên, bạn phải sửa cơ chế hệ thống cơ sở.
Độ chính xác là vấn đề quan trọng trong quá trình lắp ráp lại. Việc tuân thủ nghiêm ngặt các quy trình kéo căng bu lông thanh là không thể thương lượng. Nhiều thợ cơ khí vẫn dựa vào cờ lê lực. Tuy nhiên, việc đo độ giãn thực tế của bu lông sẽ cung cấp dữ liệu lực kẹp thực sự. Thực hiện theo trình tự thắt chặt chính xác của nhà sản xuất.
Trước khi đóng cacte, hãy kiểm tra tất cả các khe hở đầu chữ thập. Bạn cũng phải thực hiện kiểm tra độ lệch web trục khuỷu hoàn chỉnh trước khi khởi động. Thử nghiệm này đảm bảo cụm thanh truyền và ổ trục mới không tạo ra lực căng bất thường trên các cổ trục khuỷu.
Một thiết bị chạy được chế tạo lại cần có khoảng thời gian nghỉ ngơi được kiểm soát. Thực hiện nghiêm ngặt các thủ tục chạy vào. Giao thức ra lệnh tải lũy tiến. Đừng nhảy ngay tới 100% công suất.
Theo dõi nhiệt độ vòng bi chặt chẽ trong 24 giờ đầu tiên. Chú ý đến những đợt tăng nhiệt bất thường. Cuối cùng, hãy lên lịch kiểm tra bộ lọc dầu lần đầu ngay sau khi khởi động sau khi lắp đặt. Việc cắt mở bộ lọc dầu sẽ phát hiện ra bất kỳ sự mài mòn sơ bộ nhanh chóng nào. Việc tìm kiếm phương tiện lọc sạch sẽ mang lại cho bạn khoảng trống để hoạt động ở cường độ cao liên tục.
Sự cố hư hỏng thanh kết nối máy nén pittông đòi hỏi phải đánh giá toàn diện về cơ học hệ thống. Nó không bao giờ chỉ là một sự trao đổi các bộ phận đơn giản. Bạn phải hiểu các tải trọng nhiệt, cơ học và vận hành tác dụng lên thiết bị chạy. Bằng cách truy tìm hư hỏng ngược, bạn bảo vệ các bộ phận lân cận và ổn định toàn bộ máy.
Hãy thực hiện các bước chủ động ngay hôm nay để bảo mật thiết bị của bạn. Tư vấn cho các bên liên quan bảo trì của bạn kiểm tra các khoảng thời gian kiểm tra NDT hiện tại. Phân tích các mẫu dầu được sử dụng gần đây nhất của bạn để tìm kim loại mài mòn tiềm ẩn. Cuối cùng, hợp tác với các nhà sản xuất linh kiện cung cấp dữ liệu luyện kim minh bạch và hỗ trợ kỹ thuật mạnh mẽ. Những hành động này biến những sự cố thảm khốc đột ngột thành các sự kiện bảo trì theo lịch trình và có thể quản lý được.
A: Tiếng gõ bất thường của cacte là dấu hiệu dễ nghe thấy nhất. Các chỉ số dự đoán bao gồm dữ liệu rung động vận tốc tăng đột ngột hoặc sự xuất hiện của các vảy đồng và babbitt trong bộ lọc dầu của bạn. Những điều này cho thấy sự suy giảm khe hở vòng bi nghiêm trọng.
Đáp: Nói chung là không. Cố gắng làm thẳng một thanh sẽ làm tổn hại vĩnh viễn đến tính toàn vẹn cấu trúc của nó. Vật liệu giữ lại ứng suất dư từ sự kiện uốn ban đầu. Việc thay thế hoàn toàn bằng thanh kết nối công suất lớn đã được chứng nhận là tiêu chuẩn ngành để giảm thiểu rủi ro.
Đáp: Thông thường, NDT xảy ra trong quá trình đại tu lớn theo lịch trình. Con số này rơi vào khoảng 24.000 đến 40.000 giờ hoạt động. Tuy nhiên, bạn phải thực hiện NDT ngay sau khi xảy ra sự cố trong quy trình, chẳng hạn như sự nhiễm chất lỏng nghiêm trọng hoặc sự cố quá áp.
Trả lời: Chỉ khi sự cố xảy ra do vượt quá chu kỳ hoạt động thiết kế ban đầu. Nếu nguyên nhân sâu xa là do lệch trục, khóa thủy lực hoặc bôi trơn kém thì ngay cả hợp kim bền nhất cuối cùng cũng sẽ bị hỏng. Bạn phải khắc phục sự cố hệ thống trước.


