
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-17 Origine : Site
Une bielle cassée est rarement un incident isolé. Il s’agit généralement du résultat final et catastrophique d’un stress mécanique ou opérationnel systémique. Lorsque cet élément critique se brise, les opérations s’arrêtent immédiatement. Ignorer les signes avant-coureurs conduit presque toujours à des révisions massives des équipements.
Pour les ingénieurs de maintenance et de fiabilité, diagnostiquer un La défaillance de la bielle du compresseur alternatif nécessite de séparer le symptôme de la cause profonde. Vous devez retracer le chemin de l'échec avec précision. Cela permet d’éviter des dommages collatéraux catastrophiques aux composants vitaux adjacents.
Ce guide décrit les causes factuelles de défaillance des tiges. Nous détaillons des protocoles d’inspection précis pour une détection précoce. Vous apprendrez également les critères techniques requis lors de l’évaluation des composants de remplacement. Comprendre ces relations mécaniques garantit la fiabilité opérationnelle à long terme de vos systèmes de compression.
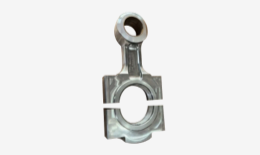
Identification des causes profondes : La plupart des défaillances proviennent d'un manque de lubrification, d'un désalignement grave ou d'un entraînement de liquide (hydroblocage), plutôt que de défauts matériels autonomes.
Mandats d'inspection : Une prévention efficace nécessite l'intégration de tests non destructifs (CND) et de contrôles dimensionnels précis lors des arrêts programmés.
Critères de remplacement : la mise à niveau vers une bielle en acier allié n'est efficace que si les exigences de base en matière d'alignement et de lubrification au niveau du système sont simultanément satisfaites.
Norme d'approvisionnement : L'évaluation des pièces de compresseur à piston à gaz de rechange ou OEM nécessite le strict respect des certifications métallurgiques et des tolérances dimensionnelles.
Nous ne pouvons pas considérer la défaillance d’une tige simplement comme une pièce cassée. Il s’agit du principal déclencheur de graves perturbations opérationnelles. Une seule fracture arrête immédiatement le flux de gaz. Cet événement déclenche des pannes imprévues et de graves goulots d’étranglement de production. Dans les environnements volatils, une séparation mécanique soudaine augmente également les risques de dégagement de gaz dangereux. Vous êtes confronté à des problèmes de sécurité immédiats ainsi qu'à des pertes de production.
Les dommages systémiques s’arrêtent rarement à la tige elle-même. Lorsque la séparation se produit pendant une course de compression à grande vitesse, la machine transfère une énergie cinétique extrême vers l'extérieur. Cette force impacte violemment le Vilebrequin de compresseur . Les ingénieurs observent régulièrement de graves rayures sur les tourillons suite à une fracture de la tige. Dans le pire des cas, le choc cinétique plie entièrement le vilebrequin. Cela peut même provoquer une panne totale du Web.
Les composants adjacents souffrent également. Le mouvement incontrôlé de la tige heurte le boîtier de la traverse. Cela provoque un désalignement immédiat. Les pistons traînent contre les parois des cylindres. Ce glissement crée des rayures profondes dans les alésages des cylindres.
Vous devez établir une base d’évaluation stricte avant de planifier des réparations. Toute décision de réparation ou de remplacement nécessite une inspection complète de tous les composants adjacents. Le remplacement de la tige seul garantit des pannes futures. Vous devez mesurer le faux-rond du vilebrequin, vérifier l'intégrité de la traverse et mesurer les cylindres. La résolution des dommages collatéraux évite les échecs répétés.
Comprendre les mécanismes de défaillance vous aide à prévenir de futures occurrences. La rupture d’un composant se produit pour des raisons distinctes et mesurables. Nous classons ces causes profondes en quatre domaines principaux.
Panne de lubrification (fatigue thermique et par friction)
Une huile propre maintient un film hydrodynamique au niveau des roulements du maneton et de la traverse. La perte de ce film fluide crée un contact métal sur métal immédiat. Les frictions augmentent de façon exponentielle. Les températures augmentent rapidement dans les coussinets. L'huile contaminée introduit également une usure abrasive. Les particules mesurent les surfaces d'appui. Cette dégradation du jeu introduit un fort cognement de la tige. Les forces d'impact répétées finissent par briser l'œil de la tige.
Chargement anormal et hydroblocage
Les compresseurs traitent du gaz, pas du liquide. Le transfert de liquide dans le flux gazeux crée une situation dévastatrice. Nous appelons cela l’hydroverrouillage. Les liquides sont incompressibles. Lorsque le piston tente de comprimer un bouchon de fluide, il rencontre une barrière inamovible. Cela crée une force de flambement par compression instantanée. La tige se déforme instantanément ou se casse sous l'effet d'une forte contrainte de traction lors de la course de retour. Des vannes d'aspiration ou de refoulement défectueuses provoquent également une grave surpression. Cela imite le stress de l’hydroverrouillage.
Désalignement mécanique
Les trains roulants doivent fonctionner dans un alignement parfait. Un mauvais alignement de la traverse au cylindre induit une contrainte de flexion cyclique. La tige fléchit légèrement à chaque coup. Des millions de cycles plus tard, la fissuration par fatigue apparaît. La distorsion du cadre contribue également à ce problème. Le tassement des fondations transfère les charges inégales directement à travers le train de roulement. Vous remarquerez peut-être une usure accélérée de la garniture juste avant que la tige ne se casse.
Défaillance des fixations
Les boulons des capuchons de tige supportent des charges de traction massives. La cession des fixations précède souvent une séparation catastrophique. Un serrage inapproprié lors de la maintenance est un coupable fréquent. Les boulons sous-serrés permettent la séparation du capuchon et le fretting. Les boulons trop serrés dépassent leur limite d'élasticité. Ils perdent leur élasticité et se cassent lors d'un fonctionnement standard. Lorsqu'un boulon tombe en panne, le boulon restant absorbe toute la charge. Il échoue quelques millisecondes plus tard.
La détection précoce de la dégradation permet de sauver l’ensemble du châssis du compresseur. Vous devez mettre en œuvre des protocoles d’inspection stricts. Nous les divisons en stratégies de surveillance visuelle, non destructive et prédictive.
Lors des révisions programmées, vous devez mesurer avec précision les jeux des roulements. Vérifiez les emplacements du maneton et de la goupille de poignet. Alors que la plastigauge offre une référence visuelle rapide, les micromètres offrent une précision supérieure. Comparez vos mesures aux tolérances exactes OEM.
Les ingénieurs doivent également vérifier la rectitude de la tige. Mesurez la distance précise de centre à centre entre les alésages de tête de bielle et de petite extrémité. Même une courbure microscopique indique une ingestion antérieure de liquide. Une tige pliée nécessite un rejet immédiat.
Inspection par particules magnétiques (MPI) : Cette méthode identifie les fissures de fatigue en surface. Nous nous concentrons fortement sur les zones de transition des poutres en I. Vous devez également inspecter de près les œillets de la tige et les faces des boulons. MPI met en évidence les défauts microscopiques avant qu’ils ne se propagent en fractures complètes.
Tests par ultrasons (UT) : les contrôles de surface ne suffisent pas. UT détecte les vides métallurgiques internes. Il détecte la propagation des fissures souterraines dans les zones à fortes contraintes. Nous recommandons l'UT pour toutes les tiges fonctionnant dans des environnements de gaz à haute pression ou corrosifs.
Vous pouvez prédire les pannes pendant que la machine fonctionne. L'analyse vibratoire est votre première ligne de défense. Surveillez strictement la vitesse du carter. Des pics de vibrations soudains indiquent souvent une augmentation des jeux des roulements.
L’analyse des huiles usées fournit un système d’alerte chimique. Tendancez soigneusement vos échantillons de données. Surveillez les pics soudains de particules de Babbitt, de cuivre ou d'acier. Les flocons de Babbitt indiquent une usure du revêtement de roulement. Le cuivre indique que vous avez atteint le matériau de support du roulement. Les particules d'acier suggèrent que le matériau de base du vilebrequin ou de la bielle se dégrade activement.
Tableau : Protocoles d'inspection normalisés des tiges
| Type d'inspection | Méthode/outil | Cible Défaut | Fréquence recommandée |
|---|---|---|---|
| Dimensionnel | Micromètre / Jauge d'alésage | Dégradation du jeu, ovalité | Chaque révision majeure |
| CND de surface | Particule magnétique (MPI) | Fatigue superficielle, fractures de contrainte | 24 000 à 40 000 heures |
| CND interne | Tests par ultrasons (UT) | Vides souterrains, défauts de coulée | Post-bouleversement ou révision majeure |
| Prédictif | Analyse d'huile et vibrations | Usure des roulements, désalignement | Mensuel / Continu |
Lorsqu'une tige tombe en panne, son remplacement constitue un choix technique. Les composants standard en acier au carbone ne répondent souvent pas aux exigences des applications exigeantes. La mise à niveau de la métallurgie des composants améliore considérablement la fiabilité.
Nous vous recommandons fortement de spécifier un Bielle en acier allié pour les services critiques. L'acier forgé 4140 ou 4340 offre une résistance à la traction supérieure. Ces alliages résistent bien mieux à la fatigue cyclique que les aciers au carbone standards.
Le traitement thermique joue ici un rôle essentiel. Les processus de trempe et de revenu manipulent la microstructure de l'acier. Ce processus permet d'obtenir la limite d'élasticité exacte requise pour la compression lourde des gaz. Il garantit que la tige fléchit légèrement sous la charge sans se déformer de façon permanente.
Les capacités d’usinage des fournisseurs sont extrêmement importantes. Évaluez vos fournisseurs en fonction de leur respect des exigences strictes en matière de finition de surface. Nous mesurons cela en Ra (Roughness Average). Les alésages des roulements doivent répondre exactement aux spécifications Ra. Un alésage rugueux empêche un écrasement correct du roulement. Cela entraîne un effacement prématuré des roulements et un éventuel cognement de la tige.
Vous devez également vérifier les exigences en matière de grenaillage. Le grenaillage bombarde la surface de la tige avec de minuscules sphères métalliques. Cela introduit une contrainte de compression bénéfique sur la couche externe. Il agit comme une barrière contre l’apparition de fissures en surface. C'est obligatoire pour tout vrai Bielle robuste.
Tableau : Variables de performance de l'acier au carbone et de l'acier allié
| Variable de performance | Acier au carbone standard (par exemple, 1045) | Acier allié (par exemple, 4140/4340 forgé) |
|---|---|---|
| Résistance à la traction | Modéré (adapté pour les travaux légers) | Élevé (résiste aux pics opérationnels sévères) |
| Résistance à la fatigue | Référence | Supérieur (Idéal pour le cyclisme continu) |
| Réponse au traitement thermique | Durcissement limité du noyau | Profil de dureté profond et uniforme |
| Meilleure application | Compresseurs d'air basse pression | Compresseurs de gaz de procédé haute pression |
L'approvisionnement en composants fiables nécessite un contrôle strict. Lors de l'évaluation des fournisseurs de Pièces de compresseur à piston à gaz , exigez de la transparence. Demandez toujours des rapports de tests de matériaux (MTR). Les MTR prouvent que la composition chimique correspond à vos spécifications. Demandez des heures de terrain éprouvées dans des applications de gaz similaires. Enfin, lisez attentivement les conditions de garantie. Les fabricants réputés soutiennent leurs données métallurgiques.
Se procurer un composant de haute qualité ne représente que la moitié de la bataille. L'installation dicte la durée de vie ultime du composant. De mauvaises pratiques d’installation ruinent des pièces parfaitement conçues.
Nous devons aborder de manière transparente le risque de « pansement ». L'installation d'une tige en alliage haute performance sans corriger le problème fondamental garantit des défaillances répétées. Si une pression inadéquate de la pompe de lubrification a provoqué la fracture d'origine, la nouvelle tige manquera également d'huile. Si le pied mou de la fondation provoque un grave désalignement, la nouvelle tige se pliera et se cassera. Vous devez d’abord corriger les mécanismes de base du système.
La précision compte lors du remontage. Le strict respect des protocoles d’étirement des boulons de tige n’est pas négociable. De nombreux mécaniciens utilisent encore des clés dynamométriques. Cependant, la mesure de l'étirement réel du boulon fournit de véritables données sur la force de serrage. Suivez la séquence de serrage exacte du fabricant.
Avant de fermer le carter, vérifiez tous les jeux de la traverse. Vous devez également effectuer un test complet de déflexion de l'âme du vilebrequin avant le démarrage. Ce test garantit que le nouvel ensemble bielle et roulement n'a pas introduit de contrainte anormale sur les tourillons de vilebrequin.
Un train de roulement reconstruit nécessite une période de rodage contrôlée. Mettez en œuvre des procédures de rodage strictes. Le protocole impose un chargement progressif. Ne passez pas immédiatement à 100 % de votre capacité.
Surveillez de près les températures des roulements pendant les premières 24 heures. Surveillez les pics de chaleur anormaux. Enfin, planifiez une inspection initiale du filtre à huile peu de temps après le démarrage après l'installation. L'ouverture du filtre à huile révèle une usure préliminaire rapide. Trouver un média filtrant propre vous donne l’espace nécessaire pour un fonctionnement intensif et continu.
La défaillance de la bielle d’un compresseur alternatif nécessite une évaluation globale de la mécanique du système. Il ne s’agit jamais d’un simple échange de pièces. Vous devez comprendre les charges thermiques, mécaniques et opérationnelles appliquées au train de roulement. En remontant les dommages, vous protégez les composants adjacents et stabilisez l’ensemble de la machine.
Prenez des mesures proactives dès aujourd’hui pour sécuriser votre équipement. Conseillez à vos parties prenantes de la maintenance de vérifier les intervalles d’inspection CND actuels. Analysez vos échantillons d’huile usée les plus récents pour détecter les métaux d’usure cachés. Enfin, associez-vous à des fabricants de composants qui fournissent des données métallurgiques transparentes et un support technique robuste. Ces actions transforment les pannes catastrophiques soudaines en événements de maintenance gérables et planifiés.
R : Le cognement inhabituel du carter est le signe audible le plus important. Les indicateurs prédictifs incluent des pics soudains de données de vibration de vitesse ou l'apparition de flocons de bronze et de régule dans vos filtres à huile. Ceux-ci suggèrent une grave dégradation du jeu des roulements.
R : En général, non. Tenter de redresser une tige compromet définitivement son intégrité structurelle. Le matériau conserve les contraintes résiduelles de l’événement de flexion initial. Le remplacement total par une bielle robuste certifiée est la norme industrielle en matière d'atténuation des risques.
R : En règle générale, les CND se produisent lors de révisions majeures programmées. Cela se situe entre 24 000 et 40 000 heures de fonctionnement. Cependant, vous devez effectuer un CND immédiatement après une perturbation du processus, telle qu'un important transfert de liquide ou un événement de surpressurisation.
R : Seulement si la casse est due à un dépassement du cycle de service de conception d'origine. Si la cause fondamentale est un désalignement, un hydroblocage ou une mauvaise lubrification, même l’alliage le plus résistant finira par échouer. Vous devez d’abord résoudre le problème du système.


