
Visualizações: 0 Autor: Editor do site Horário de publicação: 17/08/2026 Origem: Site
Uma biela quebrada raramente é um incidente isolado. Normalmente é o resultado final e catastrófico de estresse mecânico ou operacional sistêmico. Quando esse componente crítico se rompe, as operações são interrompidas imediatamente. Ignorar os primeiros sinais de alerta quase sempre leva a grandes revisões de equipamentos.
Para engenheiros de manutenção e confiabilidade, diagnosticar um A falha da biela do compressor alternativo requer a separação do sintoma da causa raiz. Você deve rastrear o caminho da falha com precisão. Isso ajuda a evitar danos colaterais catastróficos a componentes vitais adjacentes.
Este guia descreve as causas da falha da haste baseadas em evidências. Detalhamos protocolos de inspeção precisos para detecção precoce. Você também aprenderá os critérios técnicos exigidos ao avaliar componentes de reposição. A compreensão dessas relações mecânicas garante confiabilidade operacional de longo prazo para seus sistemas de compressão.
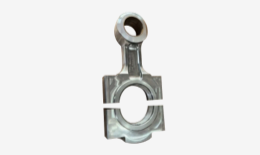
Identificação da causa raiz: A maioria das falhas resulta de falta de lubrificação, desalinhamento grave ou transporte de líquido (hidrotravamento), em vez de defeitos de material isolados.
Mandatos de inspeção: A prevenção eficaz requer a integração de testes não destrutivos (NDT) e verificações precisas de desgaste dimensional durante as paradas programadas.
Critérios de substituição: A atualização para uma biela de aço-liga só será eficaz se o alinhamento no nível do sistema e os requisitos básicos de lubrificação forem atendidos simultaneamente.
Padrão de aquisição: A avaliação de peças de compressores alternativos de gás de reposição ou OEM exige adesão estrita às certificações metalúrgicas e tolerâncias dimensionais.
Não podemos ver a falha da haste apenas como uma peça quebrada. Atua como um gatilho primário para interrupções operacionais graves. Uma única fratura interrompe imediatamente o fluxo de gás. Este evento desencadeia interrupções não planejadas e graves gargalos de produção. Em ambientes voláteis, a separação mecânica repentina também eleva os riscos de liberação de gases perigosos. Você enfrenta preocupações imediatas de segurança juntamente com perdas de produção.
O dano sistêmico raramente para na própria haste. Quando a separação ocorre durante um curso de compressão de alta velocidade, a máquina transfere energia cinética extrema para fora. Esta força impacta violentamente o Virabrequim do compressor . Os engenheiros observam rotineiramente pontuações severas no munhão após uma fratura da haste. Na pior das hipóteses, o choque cinético dobra totalmente o virabrequim. Pode até causar falha total na web.
Os componentes adjacentes sofrem igualmente. O movimento descontrolado da haste atinge o alojamento da cruzeta. Causa desalinhamento imediato. Os pistões se arrastam contra as paredes do cilindro. Esse arrasto cria marcas profundas nos furos do cilindro.
Você deve estabelecer uma linha de base de avaliação rigorosa antes de planejar reparos. Qualquer decisão de reparo versus substituição requer inspeção abrangente de todos os componentes adjacentes. A substituição da haste por si só garante avarias futuras. Você deve medir a excentricidade do virabrequim, verificar a integridade da cruzeta e perfurar os cilindros. Lidar com danos colaterais evita falhas repetidas.
Compreender a mecânica da falha ajuda a prevenir ocorrências futuras. A fratura de componentes ocorre por razões distintas e mensuráveis. Classificamos essas causas básicas em quatro áreas principais.
Quebra de lubrificação (fadiga térmica e por fricção)
O óleo limpo mantém uma película hidrodinâmica no moente e nos rolamentos do pino da cruzeta. A perda desta película fluida cria contato imediato de metal com metal. O atrito aumenta exponencialmente. As temperaturas aumentam rapidamente nos casquilhos. O óleo contaminado também introduz desgaste abrasivo. As partículas medem as superfícies dos rolamentos. Esta degradação da folga introduz uma forte batida na haste. As forças de impacto repetidas eventualmente fraturam o olhal da haste.
Carregamento anormal e bloqueio hidráulico
Os compressores processam gás, não líquido. O transporte de líquido no fluxo de gás cria uma condição devastadora. Chamamos isso de hidrotravamento. Os líquidos são incompressíveis. Quando o pistão tenta comprimir um jato de fluido, ele encontra uma barreira imóvel. Isso cria uma força de flambagem compressiva instantânea. A haste entorta instantaneamente ou quebra sob forte tensão de tração no curso de retorno. Válvulas de sucção ou descarga defeituosas também causam sobrepressurização severa. Isso imita o estresse do hidrotravamento.
Desalinhamento Mecânico
O trem de rolamento deve operar em perfeito alinhamento. O alinhamento incorreto da cruzeta com o cilindro induz tensão de flexão cíclica. A haste flexiona ligeiramente durante cada golpe. Milhões de ciclos depois, inicia-se a fissuração por fadiga. A distorção de quadro também contribui para esse problema. O assentamento da fundação transfere cargas irregulares diretamente através do trem de rolamento. Você pode notar um desgaste acelerado da gaxeta pouco antes de a haste finalmente quebrar.
Falha no fixador
Os parafusos da tampa da haste suportam enormes cargas de tração. A cedência do fixador muitas vezes precede a separação catastrófica. O torque inadequado durante a manutenção é um culpado frequente. Parafusos com torque insuficiente permitem separação e desgaste da tampa. Parafusos com torque excessivo excedem seu limite de escoamento. Eles perdem elasticidade e quebram durante a operação padrão. Quando um parafuso falha, o parafuso restante absorve toda a carga. Ele falha milissegundos depois.
Detectar a degradação precocemente salva toda a estrutura do compressor. Você deve implementar protocolos de inspeção rígidos. Nós os dividimos em estratégias de monitoramento visual, não destrutivo e preditivo.
Durante as paradas programadas, você deve medir as folgas dos rolamentos com precisão. Verifique a localização do pino da manivela e do pulso. Enquanto o plastigauge oferece uma referência visual rápida, os micrômetros fornecem precisão superior. Compare suas medidas com as tolerâncias exatas do OEM.
Os engenheiros também devem verificar a retilineidade da haste. Meça a distância precisa de centro a centro entre os furos da extremidade grande e da extremidade pequena. Mesmo uma curva microscópica indica ingestão prévia de líquidos. Uma haste dobrada requer rejeição imediata.
Inspeção de partículas magnéticas (MPI): Este método identifica trincas por fadiga superficial. Nós nos concentramos fortemente nas áreas de transição do feixe I. Você também deve inspecionar atentamente os olhais da haste e as faces dos parafusos. O MPI destaca defeitos microscópicos antes que eles se propaguem em fraturas completas.
Teste Ultrassônico (UT): As verificações de superfície não são suficientes. UT detecta vazios metalúrgicos internos. Ele detecta a propagação de fissuras subterrâneas em zonas de alta tensão. Recomendamos UT para todas as hastes que operam em ambientes de alta pressão ou gases corrosivos.
Você pode prever falhas enquanto a máquina funciona. A análise de vibração é sua primeira linha de defesa. Monitore rigorosamente a velocidade do cárter. Picos repentinos de vibração geralmente indicam aumento das folgas dos rolamentos.
A análise de óleo usado fornece um sistema de alerta químico. Faça a tendência de seus dados de amostra com cuidado. Fique atento a picos repentinos de partículas de Babbitt, cobre ou aço. Flocos de Babbitt indicam desgaste do revestimento do rolamento. O cobre indica que você alcançou o material de suporte do rolamento. Partículas de aço sugerem que o material do virabrequim ou da base da haste está se degradando ativamente.
Tabela: Protocolos padronizados de inspeção de hastes
| Tipo de inspeção | Método/ferramenta | Defeito alvo | Frequência recomendada |
|---|---|---|---|
| Dimensional | Micrômetro / Medidor de Furo | Degradação da folga, ovalidade | Cada grande revisão |
| END de superfície | Partícula Magnética (MPI) | Fadiga superficial, fraturas por estresse | 24.000 a 40.000 horas |
| END interno | Teste Ultrassônico (UT) | Vazios subterrâneos, falhas de fundição | Pós-perturbação ou grande revisão |
| Preditivo | Análise de óleo e vibração | Desgaste do rolamento, desalinhamento | Mensal / Contínuo |
Quando uma haste falha, a substituição representa uma opção de engenharia. Os componentes padrão de aço carbono geralmente ficam aquém das aplicações exigentes. A atualização da metalurgia dos componentes melhora significativamente a confiabilidade.
É altamente recomendável especificar um Biela de liga de aço para serviços críticos. O aço forjado 4140 ou 4340 oferece resistência à tração superior. Estas ligas resistem à fadiga cíclica muito melhor do que os aços carbono padrão.
O tratamento térmico desempenha um papel vital aqui. Os processos de têmpera e revenido manipulam a microestrutura do aço. Este processo atinge o limite de escoamento exato necessário para compressão de gases pesados. Garante que a haste flexione ligeiramente sob carga sem deformar permanentemente.
As capacidades de usinagem do fornecedor são extremamente importantes. Avalie seus fornecedores com base na adesão a requisitos rígidos de acabamento superficial. Medimos isso em Ra (Roughness Average). Os furos dos rolamentos devem atender às especificações Ra exatas. Um furo áspero impede o esmagamento adequado do rolamento. Isso leva à limpeza prematura do rolamento e eventual batida na haste.
Você também deve verificar os requisitos de shot peening. Shot peening bombardeia a superfície da haste com minúsculas esferas metálicas. Isto introduz uma tensão de compressão benéfica na camada externa. Atua como uma barreira contra o início de fissuras superficiais. É obrigatório para qualquer verdadeiro Biela para serviço pesado.
Gráfico: Aço Carbono vs. Aço Liga Variáveis
| de Desempenho Variável de Desempenho | Aço Carbono Padrão (por exemplo, 1045) | Aço Liga (por exemplo, 4140/4340 Forjado) |
|---|---|---|
| Resistência à tracção | Moderado (adequado para serviços leves) | Alto (Resiste a picos operacionais severos) |
| Resistência à fadiga | Linha de base | Superior (Ideal para ciclismo contínuo) |
| Resposta ao tratamento térmico | Endurecimento limitado do núcleo | Perfil de dureza profundo e uniforme |
| Melhor Aplicação | Compressores de ar de baixa pressão | Compressores de gás de processo de alta pressão |
A aquisição de componentes confiáveis exige uma verificação rigorosa. Ao avaliar fornecedores de Peças de compressores alternativos de gás exigem transparência. Sempre solicite Relatórios de Teste de Materiais (MTRs). Os MTRs comprovam que a composição química corresponde às suas especificações. Solicite horas de campo comprovadas em aplicações de gás semelhantes. Por fim, revise os termos da garantia com atenção. Fabricantes respeitáveis apoiam seus dados metalúrgicos.
Adquirir um componente de alta qualidade é apenas metade da batalha. A instalação determina a vida útil final do componente. Práticas de instalação inadequadas arruínam peças perfeitamente projetadas.
Devemos abordar de forma transparente o risco do “Band-Aid”. Instalar uma haste de liga de alto desempenho sem corrigir o problema fundamental garante falhas repetidas. Se a pressão inadequada da bomba de lubrificação causou a fratura original, a nova haste também ficará sem óleo. Se o pé manco da fundação causar desalinhamento grave, a nova haste irá entortar e quebrar. Você deve primeiro corrigir a mecânica básica do sistema.
A precisão é importante durante a remontagem. A adesão estrita aos protocolos de estiramento dos parafusos da haste não é negociável. Muitos mecânicos ainda dependem de chaves dinamométricas. No entanto, a medição do estiramento real do parafuso fornece dados reais da força de fixação. Siga a sequência de aperto exata do fabricante.
Antes de fechar o cárter, verifique todas as folgas da cruzeta. Você também deve realizar um teste completo de deflexão da alma do virabrequim antes da partida. Este teste garante que o novo conjunto de haste e rolamento não introduziu tensão não natural nos munhões do virabrequim.
Um chassi reconstruído precisa de um período de amaciamento controlado. Implemente procedimentos rigorosos de execução. O protocolo determina o carregamento progressivo. Não salte imediatamente para 100% da capacidade.
Monitore atentamente as temperaturas dos rolamentos durante as primeiras 24 horas. Fique atento a picos de calor anormais. Por fim, agende uma inspeção inicial do filtro de óleo logo após a inicialização pós-instalação. Cortar o filtro de óleo revela qualquer desgaste preliminar rápido. Encontrar meios filtrantes limpos proporciona espaço para operação contínua em serviços pesados.
A falha da biela do compressor alternativo requer uma avaliação holística da mecânica do sistema. Nunca é apenas uma simples troca de peças. Você deve compreender as cargas térmicas, mecânicas e operacionais aplicadas ao chassi. Ao rastrear os danos de trás para frente, você protege os componentes adjacentes e estabiliza a máquina inteira.
Tome medidas proativas hoje para proteger seu equipamento. Aconselhe as partes interessadas na manutenção a auditar os intervalos atuais de inspeção de END. Analise suas amostras de óleo usadas mais recentes em busca de metais de desgaste ocultos. Por fim, faça parceria com fabricantes de componentes que fornecem dados metalúrgicos transparentes e suporte robusto de engenharia. Essas ações transformam falhas catastróficas repentinas em eventos de manutenção programados e gerenciáveis.
R: Batidas incomuns no cárter são o sinal sonoro mais proeminente. Os indicadores preditivos incluem picos repentinos nos dados de vibração de velocidade ou o aparecimento de flocos de bronze e babbitt em seus filtros de óleo. Isto sugere grave degradação da folga do rolamento.
R: Geralmente, não. A tentativa de endireitar uma haste compromete permanentemente sua integridade estrutural. O material retém a tensão residual do evento de flexão inicial. A substituição total por uma biela certificada para serviços pesados é o padrão da indústria para mitigação de riscos.
R: Normalmente, o END ocorre durante grandes revisões programadas. Isso fica entre 24.000 e 40.000 horas de operação. No entanto, você deve realizar o END imediatamente após uma perturbação no processo, como um grave transporte de líquido ou um evento de sobrepressurização.
R: Somente se a quebra for causada por exceder o ciclo de trabalho do projeto original. Se a causa raiz for desalinhamento, travamento hidráulico ou lubrificação deficiente, mesmo a liga mais forte acabará falhando. Você deve corrigir o problema do sistema primeiro.


