
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-24 Origine : Site
La tige de piston dans un compresseur alternatif relie la traverse à la tête de piston, transmettant la force axiale à chaque cycle de compression. En cas de panne, le compresseur s'arrête. Une tige cassée peut endommager la chemise de cylindre, détruire le système de garniture et contaminer le flux de gaz avec des débris. Pour les installations utilisant la compression de gaz à haute pression dans des applications pétrochimiques, de gaz de schiste ou de traitement chimique, une seule défaillance de tige de piston peut entraîner des jours d'arrêt imprévus et des coûts de réparation importants.
Comprendre pourquoi les tiges de piston échouent est la première étape pour prévenir les pannes. Ce guide couvre les principaux mécanismes de défaillance, comment reconnaître les signes avant-coureurs et quelles décisions de maintenance et d'approvisionnement réduisent réellement les risques sur le long terme.
Les causes les plus courantes de défaillance de la tige de piston des compresseurs alternatifs sont :
Fissuration par fatigue due à des charges cycliques de traction et de compression aux points de concentration des contraintes
Désalignement entre la tige de piston, la traverse et l'axe du cylindre provoquant une charge inégale
Dommages à la surface, notamment rayures, grippages et piqûres dus à une mauvaise lubrification ou à une contamination
Corrosion due à des compositions gazeuses agressives attaquant la surface de la tige ou la zone du presse-étoupe
Surcharge due à des conditions de fonctionnement anormales telles qu'un entraînement de liquide, une défaillance de vanne ou des pics de pression
Usure de la garniture permettant une fuite de gaz qui érode la surface de la tige au fil du temps
La plupart des échecs impliquent plus d’un facteur. Une tige mal alignée accélère l'usure de la garniture, ce qui laisse le gaz corrosif entrer en contact avec la surface, ce qui initie des fissures de fatigue. Attraper l’un d’entre eux tôt peut briser la chaîne.
La tige de piston est un arbre rond de précision qui relie le ensemble de tige de piston de compresseur forgé à la traverse à une extrémité et au tête de piston du compresseur de l'autre. Lors de chaque rotation du vilebrequin, la tige transmet un mouvement alternatif et une force mécanique à la tête du piston, qui comprime le gaz à l'intérieur du cylindre. La tige passe à travers la boîte à garniture, où les bagues de garniture forment un joint dynamique qui empêche le gaz à haute pression de s'échapper dans le carter.
Cela signifie que la tige effectue simultanément trois tâches : transmettre la force axiale, maintenir l'intégrité dynamique du joint avec le système de garniture et préserver l'alignement entre le piston et le cylindre. Une défaillance de l’une de ces fonctions peut déclencher un problème en cascade.
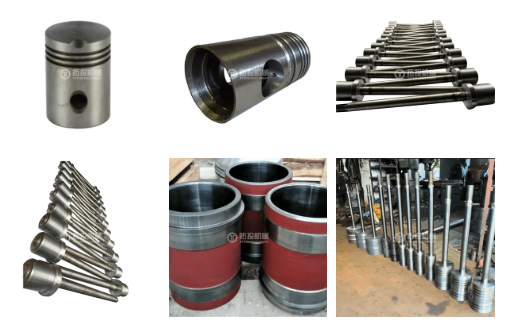
La fatigue est la principale cause de défaillance de la tige de piston. Chaque cycle de compression applique une contrainte de traction et de compression alternée à la tige. Au cours de millions de cycles, des microfissures peuvent s'initier aux points de concentration des contraintes : pieds de filetage, rayons de congé, transitions de diamètre et défauts de surface. Une fois qu'une fissure commence, elle se propage à chaque cycle jusqu'à ce que la section transversale restante ne puisse plus supporter la charge et que la tige se fracture.
Plusieurs facteurs accélèrent la fissuration par fatigue. Une surface de tige présentant des marques d'usinage ou des brûlures de meulage agit comme un initiateur de fissures. Les assemblages filetés avec des rayons de congé insuffisants concentrent les contraintes à la racine. Le traitement thermique qui laisse des contraintes résiduelles dans la couche superficielle réduit la durée de vie en fatigue. Et les environnements corrosifs abaissent la limite de fatigue en attaquant la surface et en créant des fissures provoquées par des piqûres.
Lorsque la tige de piston, la traverse et le cylindre ne sont pas parfaitement coaxiaux, la tige subit une contrainte de flexion en plus de la charge axiale. Cette contrainte de flexion alterne à chaque coup, accélérant la fatigue. Un mauvais alignement oblige également la garniture à travailler plus fort d'un côté, provoquant une usure inégale qui laisse passer le gaz au-delà de la tige. Cette fuite peut éroder la surface de la tige et augmenter la température locale, créant ainsi une boucle de rétroaction qui raccourcit la durée de vie de la tige.
Les sources courantes de désalignement incluent un assemblage incorrect, une inadéquation de croissance thermique entre le cylindre et le cadre, le tassement des fondations et l'usure des jeux de guidage de la traverse. Le L'ensemble de traverse de compresseur joue ici un rôle direct : si le guide de traverse est usé ou si le jeu de la goupille de traverse est excessif, le chemin de la tige s'écarte de l'axe central du cylindre.
La surface de la tige qui traverse le système de garniture doit conserver une finition et une dureté précises. Tout endommagement de cette surface dégrade le joint d'étanchéité et accélère l'usure de la tige. Des rayures peuvent se produire lorsque des particules solides pénètrent dans la boîte à garniture en raison de gaz sales, d'une lubrification défaillante ou de débris provenant d'une défaillance d'un composant en amont. Le grippage se produit lorsque la tige et les matériaux de garniture interagissent sous une pression de contact élevée sans film de lubrification adéquat. Les piqûres dues à la corrosion créent des augmentations de contraintes qui déclenchent des fissures de fatigue.
Les compositions gazeuses contenant du sulfure d'hydrogène, du dioxyde de carbone, des chlorures ou de l'humidité peuvent attaquer la surface de la tige directement ou à travers l'interface de garniture. La fissuration sous contrainte par les sulfures et la fragilisation par l’hydrogène constituent des risques spécifiques au service des gaz corrosifs. Même dans les applications de gaz nominalement secs, la condensation pendant les arrêts ou les transitoires de température peut introduire de l'humidité qui corrode la surface de la tige dans la zone du presse-étoupe.
L'entraînement de liquide dans le cylindre crée une charge hydraulique qui peut dépasser la limite d'élasticité de la tige en un seul cycle. Une soupape de décharge défaillante qui permet à la pleine pression différentielle d'agir sur un côté du piston crée une charge déséquilibrée. Les pics de pression dus à la fermeture rapide des vannes, à la résonance des canalisations ou aux perturbations du processus peuvent produire des charges transitoires bien supérieures à l'enveloppe de conception. N'importe lequel de ces événements peut plier la tige, endommager la connexion filetée ou provoquer une fissure qui se propagera plus tard par fatigue.
Les pannes de tige de piston se produisent rarement sans avertissement. Les symptômes suivants apparaissent souvent avant une rupture catastrophique :
Fuite de garniture augmentant au-delà des taux de ventilation normaux, indiquant une usure de la surface de la tige ou une perte d'alignement
Augmentation de la température au niveau du presse-étoupe, suggérant un frottement dû à des rayures, des grippages ou une lubrification insuffisante
Modifications des vibrations au niveau de la traverse ou de la zone du cylindre, indiquant souvent un désalignement ou un jeu
Bruit inhabituel provenant de la zone du cylindre, y compris un cognement métallique pouvant indiquer un écrou de piston desserré ou une fissure de tige en développement.
Contamination de gaz dans le carter ou l'évent du cadre, indiquant une défaillance de la garniture et des dommages à la surface de la tige.
Défauts de surface visuels détectés lors de l'inspection programmée : rayures, piqûres, décoloration ou frottement au niveau des connexions filetées
Chacun de ces signes justifie une enquête immédiate. Continuer à faire fonctionner un compresseur avec un problème de tige suspecté risque une panne catastrophique pouvant endommager le cylindre, le piston et les soupapes.
| Mode de défaillance | Causes principales | Mesures de prévention |
|---|---|---|
| Fissuration de fatigue | Contrainte cyclique aux points de concentration des contraintes ; défauts de surface ; traitement thermique inadéquat | Spécifiez des rayons de congé adéquats aux racines des filets ; exiger une finition de surface avec une rugosité contrôlée ; vérifier que le traitement thermique élimine les contraintes résiduelles ; effectuer des CND périodiques |
| Désalignement | Mauvais assemblage ; guides de traverse usés ; tassement des fondations ; croissance thermique | Vérifier la coaxialité lors de l'installation ; surveiller le jeu du guide de traverse ; vérifier l'alignement après les travaux de fondation ; utiliser des outils d'alignement laser |
| Notation des surfaces | Contamination dans le presse-étoupe ; lubrification défaillante ; débris provenant d'une défaillance en amont | Installer une filtration des gaz appropriée ; maintenir la lubrification du presse-étoupe ; inspecter l'état de l'emballage ; remplacer l'emballage avant que des dommages superficiels ne se produisent |
| Corrosion | Service de gaz acide ; condensation d'humidité; matériau de tige incompatible pour la composition du gaz | Spécifier un matériau résistant à la corrosion ou un traitement de surface pour l'application ; maintenir le gaz de purge pendant les arrêts ; surveiller les changements dans la composition des gaz |
| Surcharge | Transfert de liquide ; défaillance de vanne ; pics de pression; bouleversements de processus | Installer la séparation des liquides en amont ; surveiller les performances des vannes ; utiliser une protection contre la surpression ; former les opérateurs aux procédures d’arrêt |
| Usure liée à l'emballage | Durcissement des bagues de garniture ; matériel d'emballage incorrect ; alésage de garniture usé | Remplacer l'emballage dans les délais prévus ; faire correspondre le matériau d'emballage au traitement de surface de la tige ; inspecter la surface de la tige pendant le remplacement de la garniture |
Une inspection régulière est l’outil le plus efficace pour prévenir la défaillance de la tige de piston. Les méthodes suivantes, utilisées individuellement ou en combinaison, peuvent détecter les problèmes en développement avant qu'ils n'entraînent une rupture.
L'inspection visuelle de la surface de la tige pendant les arrêts programmés peut révéler des rayures, des piqûres, une décoloration et des fissures précoces. Utilisez un endoscope si la tige ne peut pas être complètement extraite. Le ressuage (PT) détecte les fissures superficielles qui sont trop petites pour être visibles à l’œil nu. Le test de particules magnétiques (MT) fonctionne sur les matériaux de tiges ferromagnétiques et peut détecter des fissures souterraines près de la surface.
Mesurez le diamètre de la tige en plusieurs points sur la longueur pour détecter l'usure, la conicité ou la flexion. Vérifiez la rectitude à l'aide d'un indicateur à cadran ou d'un outil d'alignement laser avec la tige soutenue au niveau de ses points d'arrêt. Tout écart par rapport à la tolérance de rectitude d'origine indique soit une flexion permanente due à une surcharge, soit une usure inégale due à un désalignement.
Les tests par ultrasons (UT) peuvent détecter des défauts internes ou de grandes fissures qui n'ont pas encore atteint la surface. Cette méthode est utile pour les tiges ayant un long historique de service et où des dommages de fatigue souterrains peuvent se développer. Pour les connexions filetées, les tests par courants de Foucault peuvent détecter des fissures en surface et proches de la surface au niveau des racines de filetage qui sont difficiles à inspecter visuellement.
Les systèmes de surveillance en ligne qui suivent les vibrations au niveau de la traverse et du cylindre, ainsi que la température au niveau du presse-étoupe, peuvent détecter l'apparition de problèmes pendant le fonctionnement du compresseur. Une tendance à l'augmentation de la température du presse-étoupe au fil des semaines ou des mois précède souvent une défaillance de la surface de la tige. Des changements dans la signature vibratoire au niveau de la traverse peuvent indiquer un désalignement ou un jeu qui finira par endommager la tige.
Les choix effectués lors de la commande d’une tige de piston de remplacement ont un impact direct sur sa durée de vie. Plusieurs spécifications méritent attention avant de passer commande.
Le matériau de la tige doit correspondre à l'application. Pour les services standard liés au gaz de schiste et à la pétrochimie, l’acier allié forgé offre la résistance et la ténacité nécessaires aux chargements cycliques à haute fréquence. Pour les applications de gaz corrosif, le matériau doit répondre aux exigences de la NACE MR0175 ou de normes équivalentes, avec une dureté contrôlée pour résister à la fissuration sous contrainte des sulfures. Pour les environnements corrosifs, l'acier inoxydable ou les traitements de surface tels que la nitruration peuvent prolonger la durée de vie. Le certificat de matériau doit être traçable jusqu'à la tige spécifique.
La surface de la tige qui entre en contact avec la garniture nécessite une dureté et une finition de surface spécifiques pour résister à l'usure et maintenir l'intégrité du joint. Les surfaces durcies, que ce soit par durcissement par induction, nitruration ou chromage, prolongent la durée de vie de la garniture et résistent aux rayures. La rugosité de la surface doit être comprise dans la plage spécifiée par le fabricant de l'emballage ; trop rugueux accélère l'usure de la garniture, trop lisse empêche la rétention du lubrifiant.
La rectitude, la rondeur et la coaxialité affectent directement les performances de la tige. Une tige fabriquée avec un contrôle strict de ces paramètres maintient une précision axiale stable pendant un mouvement alternatif à grande vitesse, réduisant ainsi le risque de chargement décentré et d'usure anormale des garnitures. Les surfaces de référence critiques doivent être établies dans une seule configuration, avec des opérations d'usinage et de redressage de précision multi-processus qui maintiennent l'intégrité dimensionnelle.
Exigez des certificats de matériaux, des enregistrements de traitement thermique, des rapports d'inspection dimensionnelle et des résultats CND avec chaque expédition de tige. Cette documentation prend en charge l'analyse des causes profondes en cas de panne et garantit la cohérence des lots pour l'inventaire des pièces de rechange. Un fournisseur qui assure une traçabilité complète fait preuve d’une discipline de fabrication qui s’étend au produit lui-même.
Shanghai TOTEM Machinery Co., Ltd. fabrique des pièces de compresseurs alternatifs personnalisées basées sur les dessins des clients, y compris des tiges de piston produites par forgeage intégral avec un contrôle strict de la rectitude, de la rondeur et de la coaxialité. L'entreprise fournit une documentation complète de traçabilité avec chaque expédition. Si vous avez besoin d'une tige de remplacement ou si vous avez rencontré une panne et souhaitez discuter des spécifications relatives aux matériaux et à la fabrication, Contactez Shanghai TOTEM Machinery pour une discussion technique.
Au-delà de l'approvisionnement, les pratiques de maintenance continue déterminent la durée de vie d'une tige de piston. Les pratiques suivantes ont le plus grand impact sur la longévité des cannes.
Remplacez les bagues de garniture dans les délais prévus, et non après leur défaillance. Les bagues d'étanchéité durcies endommagent la surface de la tige. Lors du remplacement de la garniture, inspectez la surface de la tige pour détecter tout signe d'usure, de rayures ou de décoloration due à la chaleur. Si la tige présente des signes d'usure mais reste dans les limites de tolérance, le reconditionnement de la surface peut prolonger sa durée de vie. Si l'usure dépasse la tolérance, remplacer la tige avant qu'elle ne tombe en panne de manière catastrophique est beaucoup moins coûteux que de traiter une tige cassée à l'intérieur d'un compresseur en marche.
Une lubrification adéquate entre la tige et la garniture est essentielle. Trop peu de lubrification provoque des grippages et des rayures. Une trop grande quantité peut provoquer un gonflement de la garniture et une contamination par les gaz. Surveiller les débits et la qualité du lubrifiant. Dans les applications de compression sans huile, le traitement de surface de la tige et le matériau de garniture doivent être compatibles avec le fonctionnement à sec.
Vérifiez l'alignement de la tige après tout événement de maintenance majeur : remplacement du cylindre, remplacement de la traverse, révision de la garniture ou travaux de fondation. Utilisez des indicateurs à cadran pour mesurer le faux-rond de la tige aux extrémités du cylindre et de la traverse. Si le faux-rond dépasse les spécifications du fabricant, corrigez l'alignement avant de remettre le compresseur en service.
Installer et entretenir une filtration des gaz en amont du compresseur. La contamination particulaire présente dans le flux gazeux peut pénétrer dans la boîte à garniture et rayer la tige. L'entraînement de liquide peut provoquer une surcharge hydraulique. Surveillez la composition du gaz pour détecter tout changement susceptible d'introduire des composants corrosifs nécessitant des ajustements matériels ou opérationnels.
La défaillance de la tige de piston du compresseur alternatif est évitable dans la plupart des cas. La clé est de comprendre que les défaillances se développent au fil du temps à travers des mécanismes d’interaction : la fatigue, le désalignement, les dommages de surface, la corrosion et la surcharge s’alimentent les uns les autres. L'inspection régulière des surfaces, la vérification dimensionnelle, les CND et la surveillance en ligne permettent de détecter rapidement les problèmes. La sélection correcte des matériaux, le traitement de surface et la précision de fabrication constituent la base d’une longue durée de vie. Et un entretien discipliné de la garniture, de la lubrification, de l'alignement et de la qualité du gaz permet à la tige de fonctionner dans les limites de son enveloppe de conception. Pour les installations qui dépendent d’une compression continue de gaz, investir dans des barres de remplacement de haute qualité et dans une inspection proactive est un moyen simple d’éviter le coût bien plus élevé des temps d’arrêt imprévus.
Il n’y a pas de durée de vie fixe. La durée de vie de la tige dépend des conditions de fonctionnement, de la qualité de la maintenance et du choix des matériaux. Dans des conditions normales et avec un entretien approprié, une tige bien fabriquée peut servir pendant plusieurs années. Les tiges en service corrosif ou soumises à des surcharges fréquentes peuvent tomber en panne beaucoup plus tôt. Une inspection régulière est le seul moyen fiable d’évaluer la durée de vie restante.
Des dommages mineurs à la surface peuvent parfois être reconditionnés par meulage ou polissage pour éliminer le défaut, à condition que le diamètre fini reste dans les limites de tolérance et que le traitement de surface puisse être restauré. Les rayures profondes, les fissures ou les courbures doivent être remplacées. Toute réparation doit inclure une vérification CND qu'il ne reste aucune fissure.
L’augmentation des fuites de garniture et l’augmentation de la température du presse-étoupe sont les premiers indicateurs les plus courants. Ces symptômes suggèrent une usure de la surface de la tige, une perte d'alignement ou un durcissement de la garniture. Une enquête immédiate peut éviter une défaillance catastrophique.
Pas nécessairement. Si la tige d'origine tombe en panne en raison de la corrosion ou de la fatigue, le remplacement doit utiliser un matériau ou un traitement de surface mieux adapté aux conditions réelles de fonctionnement. Examinez la cause première de la défaillance et consultez le fabricant pour sélectionner la spécification de matériau appropriée.
La traverse guide la tige de piston et isole les forces latérales. Si le jeu du guide de traverse est excessif ou si la goupille de traverse est usée, le chemin de la tige s'écarte de l'axe du cylindre. Ce désalignement provoque une usure inégale de la garniture, une contrainte de flexion dans la tige et une fatigue accélérée. Il est essentiel de vérifier l’état de la traverse lors de l’inspection de la tige.


