
Please Choose Your Language
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-08-24 उत्पत्ति: साइट
प्रत्यागामी कंप्रेसर में पिस्टन रॉड क्रॉसहेड को पिस्टन हेड से जोड़ती है, प्रत्येक संपीड़न चक्र के माध्यम से अक्षीय बल संचारित करती है। जब यह विफल हो जाता है, तो कंप्रेसर बंद हो जाता है। एक टूटी हुई छड़ सिलेंडर लाइनर को नुकसान पहुंचा सकती है, पैकिंग सिस्टम को नष्ट कर सकती है, और मलबे के साथ गैस धारा को दूषित कर सकती है। पेट्रोकेमिकल, शेल गैस, या रासायनिक प्रसंस्करण अनुप्रयोगों में उच्च दबाव गैस संपीड़न चलाने वाली सुविधाओं के लिए, एक पिस्टन रॉड की विफलता का मतलब अनियोजित डाउनटाइम और महत्वपूर्ण मरम्मत लागत के दिन हो सकते हैं।
यह समझना कि पिस्टन की छड़ें विफल क्यों होती हैं, विफलताओं को रोकने में पहला कदम है। यह मार्गदर्शिका मुख्य विफलता तंत्रों, प्रारंभिक चेतावनी संकेतों को कैसे पहचानें, और कौन से रखरखाव और खरीद निर्णय वास्तव में लंबी अवधि में जोखिम को कम करते हैं, को कवर करती है।
प्रत्यागामी कंप्रेसर पिस्टन रॉड विफलता के सबसे आम कारण हैं:
होने वाली थकान तनाव एकाग्रता बिंदुओं पर चक्रीय तन्यता और संपीड़न भार से
गलत संरेखण के कारण असमान लोडिंग हो रही है पिस्टन रॉड, क्रॉसहेड और सिलेंडर सेंटरलाइन के बीच
सतह की क्षति खराब चिकनाई या संदूषण से खरोंच, पित्त, और गड्ढे सहित
संक्षारण रॉड की सतह या स्टफिंग बॉक्स क्षेत्र पर हमला करने वाली आक्रामक गैस रचनाओं से
अधिभार तरल कैरीओवर, वाल्व विफलता, या दबाव स्पाइक्स जैसी असामान्य परिचालन स्थितियों से
पैकिंग घिसने से गैस का रिसाव होता है जिससे समय के साथ रॉड की सतह नष्ट हो जाती है
अधिकांश विफलताओं में एक से अधिक कारक शामिल होते हैं। एक गलत संरेखित रॉड पैकिंग के घिसाव को तेज कर देती है, जिससे संक्षारक गैस सतह के संपर्क में आ जाती है, जिससे थकान दरारें शुरू हो जाती हैं। इनमें से किसी एक को भी जल्दी पकड़ने से श्रृंखला टूट सकती है।
पिस्टन रॉड एक सटीक गोल शाफ्ट है जो जोड़ता है जाली कंप्रेसर पिस्टन रॉड असेंबली और एक छोर पर क्रॉसहेड पर कंप्रेसर पिस्टन सिर । दूसरे पर क्रैंकशाफ्ट के प्रत्येक घूर्णन के दौरान, रॉड पारस्परिक गति और यांत्रिक बल को पिस्टन हेड तक पहुंचाता है, जो सिलेंडर के अंदर गैस को संपीड़ित करता है। रॉड स्टफिंग बॉक्स से होकर गुजरती है, जहां पैकिंग रिंग एक गतिशील सील बनाती है जो उच्च दबाव वाली गैस को क्रैंककेस में जाने से रोकती है।
इसका मतलब है कि रॉड एक साथ तीन काम संभालती है: अक्षीय बल संचारित करना, पैकिंग सिस्टम के साथ गतिशील सील अखंडता को बनाए रखना, और पिस्टन और सिलेंडर के बीच संरेखण को संरक्षित करना। इनमें से किसी भी कार्य में विफलता एक व्यापक समस्या को जन्म दे सकती है।
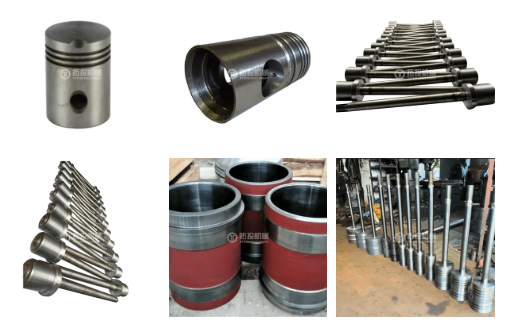
पिस्टन रॉड की विफलता का प्रमुख कारण थकान है। प्रत्येक संपीड़न चक्र रॉड पर बारी-बारी से तन्य और संपीड़ित तनाव लागू करता है। लाखों चक्रों में, माइक्रोक्रैक तनाव एकाग्रता बिंदुओं पर शुरू हो सकते हैं: धागे की जड़ें, पट्टिका त्रिज्या, व्यास संक्रमण और सतह दोष। एक बार दरार शुरू होने के बाद, यह प्रत्येक चक्र के साथ तब तक फैलती जाती है जब तक कि शेष क्रॉस-सेक्शन भार सहन नहीं कर पाता और रॉड टूट जाती है।
कई कारक थकान को दूर करने में तेजी लाते हैं। मशीनिंग के निशान या पीसने की जलन वाली छड़ की सतह दरार आरंभकर्ता के रूप में कार्य करती है। अपर्याप्त फ़िलेट रेडी के साथ थ्रेड कनेक्शन जड़ पर तनाव को केंद्रित करते हैं। ताप उपचार जो सतह परत में अवशिष्ट तनाव छोड़ता है, थकान भरे जीवन को कम करता है। और संक्षारक वातावरण सतह पर हमला करके और गड्ढे वाली दरारें बनाकर थकान की सीमा को कम कर देता है।
जब पिस्टन रॉड, क्रॉसहेड और सिलेंडर पूरी तरह से समाक्षीय नहीं होते हैं, तो रॉड अक्षीय भार के अलावा झुकने वाले तनाव का अनुभव करती है। यह झुकने वाला तनाव प्रत्येक स्ट्रोक के साथ बदलता रहता है, जिससे थकान बढ़ती है। मिसलिग्न्मेंट भी पैकिंग को एक तरफ अधिक मेहनत करने के लिए मजबूर करता है, जिससे असमान घिसाव होता है जिससे रॉड से गैस का रिसाव होता है। वह रिसाव रॉड की सतह को नष्ट कर सकता है और स्थानीय तापमान बढ़ा सकता है, जिससे एक फीडबैक लूप बन सकता है जो रॉड के जीवन को छोटा कर देता है।
मिसलिग्न्मेंट के सामान्य स्रोतों में अनुचित असेंबली, सिलेंडर और फ्रेम के बीच थर्मल ग्रोथ बेमेल, नींव का व्यवस्थित होना और क्रॉसहेड गाइड क्लीयरेंस का घिसना शामिल है। कंप्रेसर क्रॉसहेड असेंबली यहां प्रत्यक्ष भूमिका निभाती है: यदि क्रॉसहेड गाइड खराब हो गया है या क्रॉसहेड पिन क्लीयरेंस अत्यधिक है, तो रॉड पथ सिलेंडर सेंटरलाइन से भटक जाता है।
पैकिंग सिस्टम से गुजरने वाली रॉड की सतह को सटीक फिनिश और कठोरता बनाए रखनी चाहिए। इस सतह को कोई भी क्षति पैकिंग सील को ख़राब कर देती है और रॉड के घिसाव को तेज़ कर देती है। स्कोरिंग तब हो सकती है जब ठोस कण गंदी गैस, विफल स्नेहन, या अपस्ट्रीम घटक विफलता से मलबे के कारण स्टफिंग बॉक्स में प्रवेश करते हैं। गैलिंग तब होती है जब रॉड और पैकिंग सामग्री पर्याप्त स्नेहन फिल्म के बिना उच्च संपर्क दबाव के तहत परस्पर क्रिया करती है। संक्षारण से उत्पन्न गड्ढे तनाव उत्पन्न करते हैं जो थकान दरारें शुरू करते हैं।
हाइड्रोजन सल्फाइड, कार्बन डाइऑक्साइड, क्लोराइड या नमी युक्त गैस संरचनाएं सीधे या पैकिंग इंटरफ़ेस के माध्यम से रॉड की सतह पर हमला कर सकती हैं। सल्फाइड स्ट्रेस क्रैकिंग और हाइड्रोजन भंगुरता खट्टा गैस सेवा में विशिष्ट जोखिम हैं। यहां तक कि नाममात्र शुष्क गैस अनुप्रयोगों में, शटडाउन या तापमान परिवर्तन के दौरान संघनन नमी ला सकता है जो स्टफिंग बॉक्स क्षेत्र में रॉड की सतह को खराब कर देता है।
सिलेंडर में तरल पदार्थ ले जाने से हाइड्रोलिक भार पैदा होता है जो एक ही चक्र में रॉड की उपज शक्ति से अधिक हो सकता है। एक असफल डिस्चार्ज वाल्व जो पिस्टन के एक तरफ पूर्ण अंतर दबाव को कार्य करने की अनुमति देता है, असंतुलित लोडिंग बनाता है। तेजी से वाल्व बंद होने, पाइपिंग अनुनाद, या प्रक्रिया गड़बड़ी से दबाव स्पाइक्स डिजाइन लिफाफे के ऊपर क्षणिक भार उत्पन्न कर सकते हैं। इनमें से कोई भी घटना रॉड को मोड़ सकती है, थ्रेड कनेक्शन को नुकसान पहुंचा सकती है, या दरार पैदा कर सकती है जो बाद में थकान के कारण फैल सकती है।
पिस्टन रॉड की विफलता शायद ही कभी बिना किसी चेतावनी के होती है। किसी भयावह ब्रेक से पहले अक्सर निम्नलिखित लक्षण प्रकट होते हैं:
पैकिंग रिसाव सामान्य वेंट दर से अधिक बढ़ रहा है, जो रॉड की सतह के घिसाव या संरेखण के नुकसान का संकेत देता है
तापमान में वृद्धि , स्कोरिंग, गैलिंग या अपर्याप्त स्नेहन से घर्षण का सुझाव देती है स्टफिंग बॉक्स में
कंपन परिवर्तन , अक्सर गलत संरेखण या ढीलेपन के विकास की ओर इशारा करता है क्रॉसहेड या सिलेंडर क्षेत्र में
असामान्य शोर , जिसमें धातु की खटखटाहट भी शामिल है, जो पिस्टन नट के ढीले होने या रॉड में दरार विकसित होने का संकेत दे सकता है सिलेंडर क्षेत्र से
गैस संदूषण , पैकिंग विफलता और रॉड सतह क्षति का संकेत देता है क्रैंककेस या फ्रेम वेंट में
निर्धारित निरीक्षण के दौरान दृश्य सतह दोषों का पता चला: थ्रेड कनेक्शन पर स्कोरिंग, गड्ढा, मलिनकिरण, या झल्लाहट
इनमें से कोई भी संकेत तत्काल जांच की गारंटी देता है। संदिग्ध रॉड समस्या के साथ कंप्रेसर को चालू रखने से भयावह विफलता का खतरा होता है जो सिलेंडर, पिस्टन और वाल्व को नुकसान पहुंचा सकता है।
| विफलता मोड | प्राथमिक कारण | रोकथाम के उपाय |
|---|---|---|
| थकान टूटना | तनाव एकाग्रता बिंदुओं पर चक्रीय तनाव; सतह दोष; अपर्याप्त ताप उपचार | धागे की जड़ों पर पर्याप्त पट्टिका त्रिज्या निर्दिष्ट करें; नियंत्रित खुरदरापन के साथ सतह परिष्करण की आवश्यकता है; सत्यापित करें कि ताप उपचार से अवशिष्ट तनाव समाप्त हो जाता है; समय-समय पर एनडीटी करें |
| मिसलिग्न्मेंट | ख़राब असेंबली; घिसे-पिटे क्रॉसहेड गाइड; नींव जमाना; तापीय वृद्धि | स्थापना के दौरान समाक्षीयता सत्यापित करें; मॉनिटर क्रॉसहेड गाइड क्लीयरेंस; नींव के काम के बाद संरेखण की जाँच करें; लेजर संरेखण उपकरण का उपयोग करें |
| सतह स्कोरिंग | स्टफिंग बॉक्स में संदूषण; असफल स्नेहन; अपस्ट्रीम विफलता से मलबा | उचित गैस निस्पंदन स्थापित करें; स्टफिंग बॉक्स की चिकनाई बनाए रखें; पैकिंग की स्थिति का निरीक्षण करें; सतह पर क्षति होने से पहले पैकिंग बदलें |
| जंग | खट्टी गैस सेवा; नमी संघनन; गैस संरचना के लिए असंगत रॉड सामग्री | अनुप्रयोग के लिए संक्षारण प्रतिरोधी सामग्री या सतह उपचार निर्दिष्ट करें; शटडाउन के दौरान शुद्ध गैस बनाए रखें; गैस संरचना परिवर्तन की निगरानी करें |
| अधिभार | तरल कैरीओवर; वाल्व विफलता; दबाव स्पाइक्स; प्रक्रिया परेशान करती है | अपस्ट्रीम में तरल पृथक्करण स्थापित करें; वाल्व प्रदर्शन की निगरानी करें; दबाव राहत सुरक्षा का उपयोग करें; शटडाउन प्रक्रियाओं पर ट्रेन ऑपरेटर |
| पैकिंग संबंधी घिसाव | पैकिंग रिंग सख्त करना; गलत पैकिंग सामग्री; घिसा हुआ पैकिंग बोर | पैकिंग को समय पर बदलें; रॉड की सतह के उपचार के लिए पैकिंग सामग्री का मिलान करें; पैकिंग प्रतिस्थापन के दौरान रॉड की सतह का निरीक्षण करें |
पिस्टन रॉड की विफलता को रोकने के लिए नियमित निरीक्षण सबसे प्रभावी उपकरण है। व्यक्तिगत रूप से या संयोजन में उपयोग की जाने वाली निम्नलिखित विधियाँ, विघटन की ओर ले जाने से पहले विकासशील समस्याओं का पता लगा सकती हैं।
निर्धारित शटडाउन के दौरान रॉड की सतह के दृश्य निरीक्षण से स्कोरिंग, गड्ढा, मलिनकिरण और प्रारंभिक चरण की दरार का पता चल सकता है। यदि छड़ को पूरी तरह से नहीं निकाला जा सकता है तो बोरस्कोप का उपयोग करें। डाई पेनेट्रेंट परीक्षण (पीटी) सतह तोड़ने वाली दरारों का पता लगाता है जो नग्न आंखों से देखने के लिए बहुत छोटी होती हैं। चुंबकीय कण परीक्षण (एमटी) लौहचुंबकीय छड़ सामग्रियों पर काम करता है और सतह के निकट उपसतह दरारें ढूंढ सकता है।
घिसाव, टेपर या झुकने का पता लगाने के लिए लंबाई के साथ कई बिंदुओं पर रॉड के व्यास को मापें। डायल इंडिकेटर या लेजर अलाइनमेंट टूल का उपयोग करके इसके जर्नल बिंदुओं पर रॉड के सहारे सीधापन जांचें। मूल सीधेपन की सहनशीलता से कोई भी विचलन या तो अधिभार से स्थायी झुकने या गलत संरेखण से असमान पहनने का संकेत देता है।
अल्ट्रासोनिक परीक्षण (यूटी) आंतरिक खामियों या बड़ी दरारों का पता लगा सकता है जो अभी तक सतह तक नहीं पहुंची हैं। यह विधि लंबी सेवा इतिहास वाली छड़ों के लिए उपयोगी है जहां उपसतह थकान क्षति विकसित हो सकती है। थ्रेड कनेक्शन के लिए, एड़ी वर्तमान परीक्षण थ्रेड जड़ों पर सतह और निकट-सतह दरारों का पता लगा सकता है जिन्हें दृष्टि से निरीक्षण करना मुश्किल होता है।
ऑनलाइन मॉनिटरिंग सिस्टम जो क्रॉसहेड और सिलेंडर पर कंपन, साथ ही स्टफिंग बॉक्स में तापमान को ट्रैक करते हैं, कंप्रेसर चलने के दौरान विकासशील समस्याओं का पता लगा सकते हैं। हफ्तों या महीनों में स्टफिंग बॉक्स के तापमान में वृद्धि की प्रवृत्ति अक्सर रॉड की सतह की विफलता से पहले होती है। क्रॉसहेड पर कंपन हस्ताक्षर में परिवर्तन गलत संरेखण या ढीलापन विकसित होने का संकेत दे सकता है जो अंततः रॉड को नुकसान पहुंचाएगा।
प्रतिस्थापन पिस्टन रॉड का ऑर्डर करते समय चुने गए विकल्पों का उसके सेवा जीवन पर सीधा प्रभाव पड़ता है। ऑर्डर देने से पहले कई विशिष्टताओं पर ध्यान दिया जाना चाहिए।
रॉड सामग्री को अनुप्रयोग से मेल खाना चाहिए। मानक शेल गैस और पेट्रोकेमिकल सेवा के लिए, जाली मिश्र धातु इस्पात उच्च आवृत्ति चक्रीय लोडिंग के लिए आवश्यक ताकत और कठोरता प्रदान करता है। खट्टा गैस अनुप्रयोगों के लिए, सामग्री को सल्फाइड तनाव क्रैकिंग का विरोध करने के लिए नियंत्रित कठोरता के साथ NACE MR0175 या समकक्ष मानकों की आवश्यकताओं को पूरा करना चाहिए। संक्षारक वातावरण के लिए, स्टेनलेस स्टील या नाइट्राइडिंग जैसे सतह उपचार सेवा जीवन को बढ़ा सकते हैं। सामग्री प्रमाणपत्र विशिष्ट छड़ से पता लगाया जाना चाहिए।
पैकिंग से संपर्क करने वाली रॉड की सतह को घिसाव से बचाने और सील की अखंडता बनाए रखने के लिए विशिष्ट कठोरता और सतह फिनिश की आवश्यकता होती है। कठोर सतहें, चाहे इंडक्शन हार्डनिंग, नाइट्राइडिंग, या क्रोम प्लेटिंग के माध्यम से, पैकिंग जीवन का विस्तार करती हैं और स्कोरिंग का प्रतिरोध करती हैं। सतह का खुरदरापन पैकिंग निर्माता द्वारा निर्दिष्ट सीमा के भीतर होना चाहिए; बहुत अधिक खुरदरापन पैकिंग के घिसाव को तेज करता है, बहुत अधिक चिकना होने से चिकनाई बनाए रखने से रोकता है।
सीधापन, गोलाई और समाक्षीयता सीधे रॉड के प्रदर्शन को प्रभावित करती है। इन मापदंडों पर सख्त नियंत्रण के साथ निर्मित एक रॉड उच्च गति पारस्परिक गति के दौरान स्थिर अक्षीय परिशुद्धता बनाए रखती है, जिससे ऑफ-सेंटर लोडिंग और असामान्य पैकिंग पहनने का जोखिम कम हो जाता है। महत्वपूर्ण संदर्भ सतहों को एक ही सेटअप में स्थापित किया जाना चाहिए, जिसमें बहु-प्रक्रिया सटीक मशीनिंग और स्ट्रेटनिंग ऑपरेशन शामिल हों जो आयामी अखंडता बनाए रखें।
प्रत्येक रॉड शिपमेंट के साथ सामग्री प्रमाणपत्र, ताप उपचार रिकॉर्ड, आयामी निरीक्षण रिपोर्ट और एनडीटी परिणाम की आवश्यकता होती है। यदि कोई विफलता होती है तो यह दस्तावेज़ मूल कारण विश्लेषण का समर्थन करता है और स्पेयर पार्ट्स इन्वेंट्री के लिए बैच स्थिरता सुनिश्चित करता है। एक आपूर्तिकर्ता जो पूर्ण ट्रैसेबिलिटी प्रदान करता है वह विनिर्माण अनुशासन को प्रदर्शित करता है जो उत्पाद तक फैला हुआ है।
शंघाई टोटेम मशीनरी कं, लिमिटेड रिसीप्रोकेटिंग कंप्रेसर पार्ट्स का निर्माण करती है, जिसमें सीधेपन, गोलाई और समाक्षीयता पर सख्त नियंत्रण के साथ इंटीग्रल फोर्जिंग के माध्यम से उत्पादित पिस्टन रॉड शामिल हैं। ग्राहक चित्र के आधार पर कस्टम कंपनी प्रत्येक शिपमेंट के साथ पूर्ण ट्रैसेबिलिटी दस्तावेज़ प्रदान करती है। यदि आपको प्रतिस्थापन रॉड की आवश्यकता है या आपको किसी विफलता का अनुभव हुआ है और आप सामग्री और विनिर्माण विशिष्टताओं पर चर्चा करना चाहते हैं, शंघाई टोटेम मशीनरी से संपर्क करें । तकनीकी चर्चा के लिए
खरीद के अलावा, चल रही रखरखाव प्रथाएं यह निर्धारित करती हैं कि पिस्टन रॉड कितने समय तक सेवा में रहेगी। निम्नलिखित प्रथाओं का रॉड की दीर्घायु पर सबसे अधिक प्रभाव पड़ता है।
पैकिंग रिंग्स को समय पर बदलें, खराब होने पर नहीं। कठोर पैकिंग रिंग रॉड की सतह को नुकसान पहुंचाती हैं। पैकिंग बदलते समय, रॉड की सतह पर घिसाव, खरोंच या गर्मी के कारण रंग बदलने के संकेतों का निरीक्षण करें। यदि छड़ घिस गई है लेकिन अभी भी सहनशीलता के भीतर है, तो सतह की मरम्मत से उसका जीवन बढ़ाया जा सकता है। यदि टूट-फूट सहनशीलता से अधिक हो जाती है, तो रॉड के बुरी तरह विफल होने से पहले उसे बदलना एक चालू कंप्रेसर के अंदर टूटी हुई रॉड को संभालने की तुलना में बहुत कम महंगा है।
रॉड और पैकिंग के बीच पर्याप्त चिकनाई महत्वपूर्ण है। बहुत कम चिकनाई पित्त और जलन का कारण बनती है। बहुत अधिक मात्रा में पैकिंग में सूजन और गैस संदूषण हो सकता है। स्नेहक प्रवाह दर और गुणवत्ता की निगरानी करें। तेल मुक्त संपीड़न अनुप्रयोगों में, रॉड की सतह का उपचार और पैकिंग सामग्री ड्राई रनिंग के लिए अनुकूल होनी चाहिए।
किसी भी बड़े रखरखाव कार्यक्रम के बाद रॉड संरेखण की जाँच करें: सिलेंडर प्रतिस्थापन, क्रॉसहेड प्रतिस्थापन, पैकिंग ओवरहाल, या नींव का काम। सिलेंडर और क्रॉसहेड सिरों पर रॉड रनआउट को मापने के लिए डायल संकेतक का उपयोग करें। यदि रनआउट निर्माता के विनिर्देश से अधिक है, तो कंप्रेसर को सेवा में वापस करने से पहले संरेखण को ठीक करें।
कंप्रेसर के अपस्ट्रीम में गैस निस्पंदन स्थापित करें और बनाए रखें। गैस धारा में कणीय संदूषण स्टफिंग बॉक्स में प्रवेश कर सकता है और रॉड को नुकसान पहुंचा सकता है। तरल पदार्थ ले जाने से हाइड्रोलिक अधिभार हो सकता है। उन परिवर्तनों के लिए गैस संरचना की निगरानी करें जो सामग्री या परिचालन समायोजन की आवश्यकता वाले संक्षारक घटकों को पेश कर सकते हैं।
ज्यादातर मामलों में रिसीप्रोकेटिंग कंप्रेसर पिस्टन रॉड की विफलता को रोका जा सकता है। मुख्य बात यह समझना है कि विफलताएं समय के साथ परस्पर क्रिया तंत्र के माध्यम से विकसित होती हैं: थकान, गलत संरेखण, सतह क्षति, संक्षारण, और अधिभार सभी एक दूसरे में फ़ीड करते हैं। नियमित सतह निरीक्षण, आयामी सत्यापन, एनडीटी और ऑनलाइन निगरानी समस्याओं को जल्दी पकड़ लेते हैं। सही सामग्री चयन, सतह उपचार, और विनिर्माण परिशुद्धता लंबी सेवा जीवन की नींव निर्धारित करती है। और पैकिंग, स्नेहन, संरेखण और गैस की गुणवत्ता का अनुशासित रखरखाव रॉड को उसके डिज़ाइन लिफाफे के भीतर संचालित रखता है। उन सुविधाओं के लिए जो निरंतर गैस संपीड़न पर निर्भर हैं, उच्च गुणवत्ता वाली प्रतिस्थापन छड़ों और सक्रिय निरीक्षण में निवेश करना अनियोजित डाउनटाइम की कहीं अधिक लागत से बचने का एक सीधा तरीका है।
कोई निश्चित जीवनकाल नहीं है. रॉड का जीवन परिचालन स्थितियों, रखरखाव की गुणवत्ता और सामग्री चयन पर निर्भर करता है। सामान्य परिस्थितियों में उचित रखरखाव के साथ, एक अच्छी तरह से निर्मित छड़ कई वर्षों तक काम कर सकती है। संक्षारक सेवा में या लगातार ओवरलोड के तहत छड़ें बहुत जल्दी विफल हो सकती हैं। शेष जीवन का आकलन करने के लिए नियमित निरीक्षण ही एकमात्र विश्वसनीय तरीका है।
दोष को दूर करने के लिए सतह की मामूली क्षति को कभी-कभी पीसकर या पॉलिश करके ठीक किया जा सकता है, बशर्ते तैयार व्यास सहनशीलता के भीतर रहे और सतह के उपचार को बहाल किया जा सके। गहरी खरोंच, दरारें या मोड़ के लिए प्रतिस्थापन की आवश्यकता होती है। किसी भी मरम्मत में एनडीटी सत्यापन शामिल होना चाहिए कि कोई दरार न रहे।
बढ़ती पैकिंग लीकेज और स्टफिंग बॉक्स का बढ़ता तापमान सबसे आम शुरुआती संकेतक हैं। ये लक्षण रॉड की सतह के घिसाव, संरेखण की हानि, या पैकिंग के सख्त होने का सुझाव देते हैं। तुरंत जांच करने से भयावह विफलता को रोका जा सकता है।
आवश्यक रूप से नहीं। यदि मूल छड़ जंग या थकान के कारण विफल हो जाती है, तो प्रतिस्थापन के लिए ऐसी सामग्री या सतह उपचार का उपयोग करना चाहिए जो वास्तविक परिचालन स्थितियों के लिए बेहतर अनुकूल हो। विफलता के मूल कारण की समीक्षा करें और उचित सामग्री विनिर्देश का चयन करने के लिए निर्माता से परामर्श करें।
क्रॉसहेड पिस्टन रॉड का मार्गदर्शन करता है और पार्श्व बलों को अलग करता है। यदि क्रॉसहेड गाइड क्लीयरेंस अत्यधिक है या क्रॉसहेड पिन घिसा हुआ है, तो रॉड पथ सिलेंडर केंद्र रेखा से भटक जाता है। यह गलत संरेखण असमान पैकिंग घिसाव, रॉड में झुकने वाले तनाव और त्वरित थकान का कारण बनता है। रॉड निरीक्षण के दौरान क्रॉसहेड स्थिति की जाँच करना आवश्यक है।


