
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-08-24 Pinagmulan: Site
Ang piston rod sa isang reciprocating compressor ay nagkokonekta sa crosshead sa piston head, na nagpapadala ng axial force sa bawat compression cycle. Kapag nabigo ito, hihinto ang compressor. Ang isang sirang baras ay maaaring makapinsala sa cylinder liner, sirain ang packing system, at mahawahan ang gas stream ng mga labi. Para sa mga pasilidad na nagpapatakbo ng high-pressure na gas compression sa petrochemical, shale gas, o mga aplikasyon sa pagpoproseso ng kemikal, ang isang pagkabigo ng piston rod ay maaaring mangahulugan ng mga araw ng hindi planadong downtime at makabuluhang gastos sa pagkumpuni.
Ang pag-unawa kung bakit nabigo ang mga piston rod ay ang unang hakbang sa pagpigil sa mga pagkabigo. Sinasaklaw ng gabay na ito ang mga pangunahing mekanismo ng pagkabigo, kung paano makilala ang mga palatandaan ng maagang babala, at kung anong mga desisyon sa pagpapanatili at pagkuha ang aktwal na nagbabawas sa panganib sa mahabang panahon.
Ang pinakakaraniwang dahilan ng reciprocating compressor piston rod failure ay:
Nakakapagod na pag-crack mula sa cyclic tensile at compressive load sa mga stress concentration point
Maling pagkakahanay sa pagitan ng piston rod, crosshead, at cylinder centerline na nagdudulot ng hindi pantay na pagkarga
Ang pinsala sa ibabaw kabilang ang pagmamarka, galling, at pitting mula sa mahinang pagpapadulas o kontaminasyon
Kaagnasan mula sa mga agresibong komposisyon ng gas na umaatake sa ibabaw ng baras o lugar ng kahon ng palaman
Overload mula sa hindi normal na mga kondisyon ng operating gaya ng liquid carryover, valve failure, o pressure spike
Ang pagsusuot ng pag-impake ay nagbibigay-daan sa pagtagas ng gas na nakakasira sa ibabaw ng baras sa paglipas ng panahon
Karamihan sa mga pagkabigo ay nagsasangkot ng higit sa isang kadahilanan. Ang isang hindi naka-align na baras ay nagpapabilis sa pagkasira ng pag-iimpake, na nagbibigay-daan sa kinakaing unti-unti na gas na madikit sa ibabaw, na nagpapasimula ng mga bitak sa pagkapagod. Ang paghuli sa alinman sa mga ito nang maaga ay maaaring masira ang kadena.
Ang piston rod ay isang precision round shaft na nag-uugnay sa huwad na compressor piston rod assembly sa crosshead sa isang dulo at ang compressor piston head sa kabilang. Sa bawat pag-ikot ng crankshaft, ang baras ay nagpapadala ng reciprocating motion at mekanikal na puwersa sa ulo ng piston, na nag-compress ng gas sa loob ng silindro. Ang baras ay dumadaan sa kahon ng palaman, kung saan ang mga packing ring ay bumubuo ng isang dynamic na selyo na pumipigil sa mataas na presyon ng gas mula sa pagtakas sa crankcase.
Nangangahulugan ito na ang rod ay sabay-sabay na humahawak ng tatlong trabaho: pagpapadala ng axial force, pagpapanatili ng dynamic na integridad ng seal sa packing system, at pagpapanatili ng pagkakahanay sa pagitan ng piston at cylinder. Ang isang pagkabigo sa alinman sa mga function na ito ay maaaring mag-trigger ng isang problema sa pag-cascade.
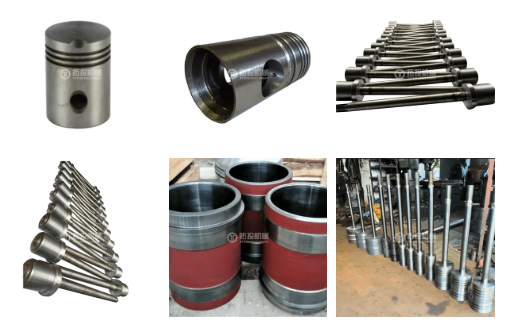
Ang pagkapagod ay ang pangunahing sanhi ng pagkabigo ng piston rod. Bawat compression cycle ay naglalapat ng alternating tensile at compressive stress sa rod. Sa paglipas ng milyun-milyong cycle, maaaring magsimula ang mga microcrack sa mga punto ng konsentrasyon ng stress: mga ugat ng thread, radii ng fillet, mga paglipat ng diameter, at mga depekto sa ibabaw. Sa sandaling magsimula ang isang crack, ito ay dumadami sa bawat cycle hanggang sa ang natitirang cross-section ay hindi na madala ang load at ang baras ay nabali.
Maraming mga kadahilanan ang nagpapabilis sa pag-crack ng pagkapagod. Ang ibabaw ng baras na may mga marka ng machining o nakakagiling na paso ay nagsisilbing crack initiator. Ang mga koneksyon sa thread na may hindi sapat na fillet radii ay nagkonsentra ng stress sa ugat. Ang paggamot sa init na nag-iiwan ng natitirang stress sa layer ng ibabaw ay binabawasan ang buhay ng pagkapagod. At pinapababa ng mga corrosive na kapaligiran ang limitasyon sa pagkapagod sa pamamagitan ng pag-atake sa ibabaw at paglikha ng mga bitak na sinimulan ng hukay.
Kapag ang piston rod, crosshead, at cylinder ay hindi perpektong coaxial, ang rod ay nakakaranas ng bending stress bilang karagdagan sa axial load. Ang baluktot na stress na ito ay kahalili sa bawat stroke, na nagpapabilis ng pagkapagod. Pinipilit din ng maling pagkakahanay ang pag-iimpake na gumana nang mas mahirap sa isang gilid, na nagiging sanhi ng hindi pantay na pagkasuot na nagbibigay-daan sa pagtagas ng gas sa rod. Maaaring masira ng pagtagas na iyon ang ibabaw ng baras at tumaas ang lokal na temperatura, na lumilikha ng feedback loop na nagpapaikli sa buhay ng baras.
Kabilang sa mga karaniwang pinagmumulan ng misalignment ang hindi tamang assembly, thermal growth mismatch sa pagitan ng cylinder at frame, foundation settling, at pagod na crosshead guide clearances. Ang Ang compressor crosshead assembly ay gumaganap ng isang direktang papel dito: kung ang crosshead guide ay pagod o ang crosshead pin clearance ay labis, ang rod path ay lumihis mula sa cylinder centerline.
Ang ibabaw ng baras na dumadaan sa sistema ng pag-iimpake ay dapat mapanatili ang isang tumpak na pagtatapos at tigas. Ang anumang pinsala sa ibabaw na ito ay nagpapababa sa packing seal at nagpapabilis sa pagkasuot ng baras. Maaaring mangyari ang pagmamarka kapag ang mga solidong particle ay pumasok sa kahon ng palaman mula sa maruming gas, nabigong pagpapadulas, o mga debris mula sa upstream component failure. Nangyayari ang Galling kapag nag-interact ang rod at mga packing materials sa ilalim ng mataas na contact pressure nang walang sapat na lubrication film. Ang pag-pit mula sa kaagnasan ay lumilikha ng mga stress risers na nagpapasimula ng mga bitak sa pagkapagod.
Ang mga komposisyon ng gas na naglalaman ng hydrogen sulfide, carbon dioxide, chlorides, o moisture ay maaaring direktang umatake sa ibabaw ng baras o sa pamamagitan ng packing interface. Ang sulfide stress cracking at hydrogen embrittlement ay mga partikular na panganib sa serbisyo ng sour gas. Kahit na sa nominally dry gas application, ang condensation sa panahon ng shutdowns o temperature transients ay maaaring magpasok ng moisture na nakakasira sa ibabaw ng baras sa lugar ng stuffing box.
Ang pag-carryover ng likido sa cylinder ay lumilikha ng hydraulic load na maaaring lumampas sa lakas ng yield ng rod sa isang solong cycle. Ang isang bigong discharge valve na nagpapahintulot sa buong differential pressure na kumilos sa isang bahagi ng piston ay lumilikha ng hindi balanseng pagkarga. Ang mga pressure spike mula sa mabilis na pagsasara ng balbula, piping resonance, o process upsets ay maaaring makabuo ng mga lumilipas na load sa itaas ng design envelope. Ang alinman sa mga kaganapang ito ay maaaring yumuko sa baras, makapinsala sa koneksyon ng sinulid, o magsimula ng isang bitak na sa kalaunan ay dumarami sa pamamagitan ng pagkapagod.
Ang mga pagkabigo ng piston rod ay bihirang mangyari nang walang babala. Ang mga sumusunod na sintomas ay madalas na lumilitaw bago ang isang sakuna na pahinga:
Ang pagtagas ng packing ay tumataas nang higit sa normal na mga rate ng vent, na nagpapahiwatig ng pagkasira ng ibabaw ng baras o pagkawala ng pagkakahanay
Pagtaas ng temperatura sa kahon ng palaman, na nagmumungkahi ng alitan mula sa pagmamarka, nakakapanghina, o hindi sapat na pagpapadulas
Nagbabago ang vibration sa crosshead o cylinder area, kadalasang nagtuturo sa pagkakaroon ng misalignment o looseness
Hindi pangkaraniwang ingay mula sa lugar ng silindro, kabilang ang metalikong katok na maaaring magpahiwatig ng maluwag na piston nut o pagbuo ng baras ng baras
Ang kontaminasyon ng gas sa crankcase o frame vent, na nagpapahiwatig ng pagkabigo sa pag-iimpake at pinsala sa ibabaw ng baras
Nakita ang mga visual na depekto sa ibabaw sa panahon ng naka-iskedyul na inspeksyon: pagmamarka, pitting, pagkawalan ng kulay, o pagkabalisa sa mga koneksyon sa thread
Anuman sa mga palatandaang ito ay nangangailangan ng agarang pagsisiyasat. Ang patuloy na pagpapatakbo ng compressor na may pinaghihinalaang problema sa baras ay nanganganib ng sakuna na pagkabigo na maaaring makapinsala sa silindro, piston, at mga balbula.
| Failure Mode | Pangunahing Sanhi | Mga Panukala sa Pag-iwas |
|---|---|---|
| Nakakapagod na pumutok | Paikot na stress sa mga punto ng konsentrasyon ng stress; mga depekto sa ibabaw; hindi sapat na paggamot sa init | Tukuyin ang sapat na fillet radii sa mga ugat ng thread; nangangailangan ng pagtatapos ng ibabaw na may kinokontrol na pagkamagaspang; i-verify ang heat treatment ay nag-aalis ng natitirang stress; magsagawa ng pana-panahong NDT |
| Maling pagkakahanay | Hindi magandang pagpupulong; pagod na mga gabay sa crosshead; pag-aayos ng pundasyon; thermal paglago | I-verify ang coaxiality sa panahon ng pag-install; subaybayan ang clearance ng gabay sa crosshead; suriin ang pagkakahanay pagkatapos ng gawaing pundasyon; gumamit ng mga tool sa pag-align ng laser |
| Surface scoring | Kontaminasyon sa kahon ng palaman; nabigo ang pagpapadulas; mga labi mula sa upstream failure | Mag-install ng wastong pagsasala ng gas; mapanatili ang pagpapadulas ng kahon ng palaman; suriin ang kondisyon ng pag-iimpake; palitan ang packing bago mangyari ang pinsala sa ibabaw |
| Kaagnasan | Serbisyo ng maasim na gas; paghalay ng kahalumigmigan; hindi tugmang materyal ng baras para sa komposisyon ng gas | Tukuyin ang materyal na lumalaban sa kaagnasan o paggamot sa ibabaw para sa aplikasyon; panatilihin ang paglilinis ng gas sa panahon ng pagsara; subaybayan ang mga pagbabago sa komposisyon ng gas |
| Overload | Pagdala ng likido; pagkabigo ng balbula; mga spike ng presyon; mga kaguluhan sa proseso | Mag-install ng likidong paghihiwalay sa itaas ng agos; subaybayan ang pagganap ng balbula; gumamit ng proteksyon sa pressure relief; mga operator ng tren sa mga pamamaraan ng pagsasara |
| Pagsuot na may kaugnayan sa pag-iimpake | pagpapatigas ng singsing sa pagpapakete; maling materyal sa pag-iimpake; pagod packing bore | Palitan ang pag-iimpake sa iskedyul; itugma ang packing material sa rod surface treatment; siyasatin ang ibabaw ng baras sa panahon ng pagpapalit ng packing |
Ang regular na inspeksyon ay ang pinaka-epektibong tool para maiwasan ang pagkabigo ng piston rod. Ang mga sumusunod na pamamaraan, na ginagamit nang paisa-isa o pinagsama, ay maaaring makakita ng mga problema bago sila humantong sa isang pahinga.
Ang visual na inspeksyon sa ibabaw ng baras sa panahon ng mga naka-iskedyul na pagsasara ay maaaring magpakita ng pagmamarka, pag-pit, pagkawalan ng kulay, at maagang yugto ng pag-crack. Gumamit ng borescope kung ang baras ay hindi ganap na makuha. Nakikita ng dye penetrant testing (PT) ang mga bitak na nakakasira sa ibabaw na napakaliit upang makita ng mata. Gumagana ang magnetic particle testing (MT) sa mga ferromagnetic rod na materyales at makakahanap ng mga bitak sa ilalim ng lupa malapit sa ibabaw.
Sukatin ang diameter ng baras sa maraming punto sa haba upang makita ang pagkasira, taper, o baluktot. Suriin ang tuwid gamit ang isang dial indicator o laser alignment tool na may suporta sa baras sa mga punto ng journal nito. Ang anumang paglihis mula sa orihinal na straightness tolerance ay nagpapahiwatig ng alinman sa permanenteng baluktot mula sa labis na karga o hindi pantay na pagkasuot mula sa misalignment.
Ang ultrasonic testing (UT) ay maaaring makakita ng mga panloob na depekto o malalaking bitak na hindi pa nakakarating sa ibabaw. Ang pamamaraang ito ay kapaki-pakinabang para sa mga tungkod na may mahabang kasaysayan ng serbisyo kung saan maaaring magkaroon ng pinsala sa pagkapagod sa ilalim ng balat. Para sa mga koneksyon sa thread, ang eddy current testing ay maaaring makakita ng mga bitak sa ibabaw at malapit sa ibabaw sa mga ugat ng thread na mahirap suriin nang makita.
Ang mga online monitoring system na sumusubaybay sa vibration sa crosshead at cylinder, kasama ang temperatura sa stuffing box, ay makaka-detect ng pagkakaroon ng mga problema habang tumatakbo ang compressor. Ang isang trend ng pagtaas ng temperatura ng kahon ng palaman sa paglipas ng mga linggo o buwan ay madalas na nauuna sa pagkabigo sa ibabaw ng baras. Ang mga pagbabago sa signature ng vibration sa crosshead ay maaaring magpahiwatig ng pagkakaroon ng misalignment o pagkaluwag na kalaunan ay makakasira sa rod.
Ang mga pagpipiliang ginawa kapag nag-order ng kapalit na piston rod ay may direktang epekto sa buhay ng serbisyo nito. Maraming mga pagtutukoy ang nararapat pansinin bago maglagay ng order.
Ang materyal ng pamalo ay dapat tumugma sa aplikasyon. Para sa karaniwang shale gas at petrochemical service, ang forged alloy steel ay nagbibigay ng lakas at tibay na kailangan para sa high-frequency cyclic loading. Para sa mga aplikasyon ng sour gas, ang materyal ay dapat matugunan ang mga kinakailangan ng NACE MR0175 o katumbas na mga pamantayan, na may kontroladong katigasan upang labanan ang sulfide stress cracking. Para sa mga kinakaing unti-unting kapaligiran, hindi kinakalawang na asero o mga pang-ibabaw na paggamot tulad ng nitriding ay maaaring pahabain ang buhay ng serbisyo. Ang materyal na sertipiko ay dapat na masubaybayan sa tiyak na baras.
Ang ibabaw ng baras na nakikipag-ugnay sa packing ay nangangailangan ng tiyak na katigasan at pagtatapos sa ibabaw upang labanan ang pagkasira at mapanatili ang integridad ng selyo. Ang mga pinatigas na ibabaw, sa pamamagitan man ng induction hardening, nitriding, o chrome plating, ay nagpapahaba ng buhay ng pag-iimpake at lumalaban sa pagmamarka. Ang pagkamagaspang sa ibabaw ay dapat nasa loob ng saklaw na tinukoy ng tagagawa ng packing; ang masyadong magaspang ay nagpapabilis sa pagkasira ng pag-iimpake, ang masyadong makinis ay pumipigil sa pagpapanatili ng pampadulas.
Direktang nakakaapekto ang straightness, roundness, at coaxiality sa performance ng rod. Ang isang baras na ginawa na may mahigpit na kontrol sa mga parameter na ito ay nagpapanatili ng matatag na axial precision sa panahon ng high-speed reciprocating motion, na binabawasan ang panganib ng off-center loading at abnormal na pagkasuot ng packing. Ang mga kritikal na reference surface ay dapat itatag sa isang solong setup, na may multi-process na precision machining at straightening operations na nagpapanatili ng dimensional na integridad.
Nangangailangan ng mga sertipiko ng materyal, mga talaan ng paggamot sa init, mga ulat ng dimensional na inspeksyon, at mga resulta ng NDT sa bawat pagpapadala ng baras. Sinusuportahan ng dokumentasyong ito ang root cause analysis kung may nangyaring pagkabigo at tinitiyak ang pagkakapare-pareho ng batch para sa imbentaryo ng mga ekstrang bahagi. Ang isang supplier na nagbibigay ng ganap na traceability ay nagpapakita ng disiplina sa pagmamanupaktura na umaabot sa produkto mismo.
Gumagawa ang Shanghai TOTEM Machinery Co., Ltd. ng mga custom na reciprocating compressor parts batay sa mga drawing ng kliyente, kabilang ang mga piston rod na ginawa sa pamamagitan ng integral forging na may mahigpit na kontrol sa straightness, roundness, at coaxiality. Ang kumpanya ay nagbibigay ng buong traceability na dokumentasyon sa bawat kargamento. Kung kailangan mo ng kapalit na baras o nakaranas ng pagkabigo at gustong talakayin ang mga detalye ng materyal at pagmamanupaktura, Makipag-ugnayan sa Shanghai TOTEM Machinery para sa teknikal na talakayan.
Higit pa sa pagkuha, tinutukoy ng patuloy na mga kasanayan sa pagpapanatili kung gaano katagal ang isang piston rod sa serbisyo. Ang mga sumusunod na kasanayan ay may pinakamataas na epekto sa mahabang buhay ng baras.
Palitan ang mga packing ring ayon sa iskedyul, hindi pagkatapos mabigo. Ang mga hardened packing ring ay nakakasira sa ibabaw ng baras. Kapag pinapalitan ang packing, siyasatin ang ibabaw ng baras para sa mga palatandaan ng pagkasira, pagmamarka, o pagkawalan ng kulay ng init. Kung ang baras ay nagpapakita ng pagkasira ngunit nasa loob pa rin ng tolerance, ang pag-recondition sa ibabaw ay maaaring pahabain ang buhay nito. Kung ang pagsusuot ay lumampas sa tolerance, ang pagpapalit ng baras bago ito mabigo sa sakuna ay mas mura kaysa sa pagharap sa isang sirang baras sa loob ng tumatakbong compressor.
Ang sapat na pagpapadulas sa pagitan ng baras at pag-iimpake ay kritikal. Masyadong maliit na pagpapadulas ay nagiging sanhi ng pag-aalsa at pagmamarka. Ang labis ay maaaring magdulot ng pamamaga ng packing at kontaminasyon ng gas. Subaybayan ang mga rate at kalidad ng daloy ng pampadulas. Sa oil-free compression application, ang rod surface treatment at packing material ay dapat na tugma para sa dry running.
Suriin ang pagkakahanay ng baras pagkatapos ng anumang pangunahing kaganapan sa pagpapanatili: pagpapalit ng silindro, pagpapalit ng crosshead, packing overhaul, o trabaho sa pundasyon. Gumamit ng mga dial indicator para sukatin ang rod runout sa cylinder at crosshead ends. Kung ang runout ay lumampas sa detalye ng tagagawa, itama ang pagkakahanay bago ibalik ang compressor sa serbisyo.
I-install at panatilihin ang gas filtration sa itaas ng compressor. Ang mga particulate contamination sa gas stream ay maaaring pumasok sa palaman box at puntos ang baras. Ang pagdadala ng likido ay maaaring magdulot ng sobrang haydroliko na karga. Subaybayan ang komposisyon ng gas para sa mga pagbabago na maaaring magpasok ng mga kinakaing unti-unting bahagi na nangangailangan ng mga pagsasaayos ng materyal o pagpapatakbo.
Ang reciprocating compressor piston rod failure ay maiiwasan sa karamihan ng mga kaso. Ang susi ay ang pag-unawa na ang mga pagkabigo ay nabubuo sa paglipas ng panahon sa pamamagitan ng mga mekanismong nakikipag-ugnayan: pagkapagod, hindi pagkakapantay-pantay, pinsala sa ibabaw, kaagnasan, at labis na karga lahat ng feed sa isa't isa. Ang regular na inspeksyon sa ibabaw, dimensional na pag-verify, NDT, at online na pagsubaybay ay nakakakuha ng mga problema nang maaga. Ang tamang pagpili ng materyal, paggamot sa ibabaw, at katumpakan ng pagmamanupaktura ay nagtatakda ng pundasyon para sa mahabang buhay ng serbisyo. At pinapanatili ng disiplinadong pagpapanatili ng pag-iimpake, pagpapadulas, pagkakahanay, at kalidad ng gas ang baras sa loob ng disenyong sobre nito. Para sa mga pasilidad na umaasa sa tuluy-tuloy na gas compression, ang pamumuhunan sa mga de-kalidad na pamalit na rod at proactive na inspeksyon ay isang direktang paraan upang maiwasan ang mas malaking halaga ng hindi planadong downtime.
Walang fixed lifespan. Ang buhay ng baras ay nakasalalay sa mga kondisyon ng pagpapatakbo, kalidad ng pagpapanatili, at pagpili ng materyal. Sa ilalim ng normal na mga kondisyon na may wastong pagpapanatili, ang isang mahusay na ginawa na baras ay maaaring maglingkod sa loob ng ilang taon. Ang mga rod sa kinakaing unti-unting serbisyo o sa ilalim ng madalas na labis na karga ay maaaring mabigo nang mas maaga. Ang regular na inspeksyon ay ang tanging maaasahang paraan upang masuri ang natitirang buhay.
Minsan ay maaaring i-recondition ang kaunting pinsala sa ibabaw sa pamamagitan ng paggiling o pag-polish upang maalis ang depekto, sa kondisyon na ang natapos na diameter ay nananatili sa loob ng tolerance at maaaring maibalik ang surface treatment. Ang malalim na pagmamarka, mga bitak, o mga liko ay nangangailangan ng kapalit. Ang anumang pagkukumpuni ay dapat magsama ng pag-verify ng NDT na walang natitira pang mga bitak.
Ang pagtaas ng pagtagas ng pag-iimpake at pagtaas ng temperatura ng kahon ng palaman ay ang pinakakaraniwang maagang tagapagpahiwatig. Ang mga sintomas na ito ay nagpapahiwatig ng pagkasira ng ibabaw ng baras, pagkawala ng pagkakahanay, o pagtigas ng packing. Ang pagsisiyasat kaagad ay maaaring maiwasan ang sakuna na kabiguan.
Hindi naman kailangan. Kung nabigo ang orihinal na baras dahil sa kaagnasan o pagkapagod, ang kapalit ay dapat gumamit ng materyal o pang-ibabaw na paggamot na mas angkop sa aktwal na mga kondisyon ng pagpapatakbo. Suriin ang sanhi ng pagkabigo at kumunsulta sa tagagawa upang piliin ang naaangkop na detalye ng materyal.
Ginagabayan ng crosshead ang piston rod at ihihiwalay ang mga lateral forces. Kung ang clearance ng gabay sa crosshead ay sobra-sobra o ang crosshead pin ay pagod, ang path ng baras ay lumihis mula sa cylinder centerline. Ang maling pagkakahanay na ito ay nagdudulot ng hindi pantay na pagkasuot ng pag-iimpake, pagbaluktot ng stress sa baras, at pinabilis na pagkapagod. Ang pagsuri sa kondisyon ng crosshead sa panahon ng pag-inspeksyon ng baras ay mahalaga.


