
Please Choose Your Language
பார்வைகள்: 0 ஆசிரியர்: தள ஆசிரியர் வெளியிடும் நேரம்: 2026-08-24 தோற்றம்: தளம்


ஒரு பரஸ்பர அமுக்கியில் உள்ள பிஸ்டன் கம்பி குறுக்குவெட்டை பிஸ்டன் தலையுடன் இணைக்கிறது, ஒவ்வொரு சுருக்க சுழற்சியிலும் அச்சு சக்தியை கடத்துகிறது. அது தோல்வியுற்றால், அமுக்கி நிறுத்தப்படும். உடைந்த கம்பி சிலிண்டர் லைனரை சேதப்படுத்தும், பேக்கிங் அமைப்பை அழித்து, குப்பைகளால் எரிவாயு நீரோட்டத்தை மாசுபடுத்தும். பெட்ரோகெமிக்கல், ஷேல் கேஸ் அல்லது ரசாயன செயலாக்க பயன்பாடுகளில் உயர் அழுத்த வாயு சுருக்கத்தை இயக்கும் வசதிகளுக்கு, ஒரு பிஸ்டன் கம்பி செயலிழந்தால், திட்டமிடப்படாத வேலையில்லா நாட்கள் மற்றும் குறிப்பிடத்தக்க பழுதுபார்ப்பு செலவுகள் ஏற்படும்.
பிஸ்டன் கம்பிகள் ஏன் தோல்வியடைகின்றன என்பதைப் புரிந்துகொள்வது தோல்விகளைத் தடுப்பதற்கான முதல் படியாகும். இந்த வழிகாட்டி முக்கிய தோல்வி வழிமுறைகள், முன்கூட்டியே எச்சரிக்கை அறிகுறிகளை எவ்வாறு அங்கீகரிப்பது, மற்றும் பராமரிப்பு மற்றும் கொள்முதல் முடிவுகள் நீண்ட காலத்திற்கு ஆபத்தை குறைக்கின்றன.
பரஸ்பர அமுக்கி பிஸ்டன் கம்பி தோல்விக்கான பொதுவான காரணங்கள்:
சோர்வு விரிசல் அழுத்த செறிவு புள்ளிகளில் சுழற்சி இழுவிசை மற்றும் சுருக்க சுமைகளால் ஏற்படும்
தவறான சீரமைப்பு சீரற்ற ஏற்றத்தை ஏற்படுத்துகிறது பிஸ்டன் கம்பி, குறுக்குவெட்டு மற்றும் சிலிண்டர் சென்டர்லைன் ஆகியவற்றுக்கு இடையே உள்ள
மேற்பரப்பு சேதம் மோசமான லூப்ரிகேஷன் அல்லது மாசுபாட்டால் ஸ்கோரிங், பாய்ச்சல் மற்றும் குழி உட்பட
அரிப்பு தடியின் மேற்பரப்பு அல்லது திணிப்பு பெட்டியின் பகுதியை தாக்கும் ஆக்கிரமிப்பு வாயு கலவைகளிலிருந்து
அதிக சுமை திரவ கேரிஓவர், வால்வு செயலிழப்பு அல்லது அழுத்தம் கூர்முனை போன்ற அசாதாரண இயக்க நிலைமைகளிலிருந்து
பேக்கிங் உடைகள் வாயு கசிவை அனுமதிக்கும், இது காலப்போக்கில் கம்பியின் மேற்பரப்பை அரிக்கிறது
பெரும்பாலான தோல்விகள் ஒன்றுக்கு மேற்பட்ட காரணிகளை உள்ளடக்கியது. ஒழுங்கமைக்கப்பட்ட தடியானது பேக்கிங் உடைகளை துரிதப்படுத்துகிறது, இது அரிக்கும் வாயுவை மேற்பரப்புடன் தொடர்பு கொள்ள அனுமதிக்கிறது, இது சோர்வு விரிசல்களைத் தொடங்குகிறது. இவற்றில் ஏதேனும் ஒன்றை முன்கூட்டியே பிடிப்பது சங்கிலியை உடைத்துவிடும்.
பிஸ்டன் கம்பி என்பது ஒரு துல்லியமான சுற்று தண்டு ஆகும் போலி அமுக்கி பிஸ்டன் கம்பி அசெம்பிளி மற்றும் ஒரு முனையில் குறுக்குவெட்டுக்கு அமுக்கி பிஸ்டன் தலை . மறுபுறம் கிரான்ஸ்காஃப்ட்டின் ஒவ்வொரு சுழற்சியின் போதும், தடி பரஸ்பர இயக்கம் மற்றும் இயந்திர சக்தியை பிஸ்டன் தலைக்கு கடத்துகிறது, இது சிலிண்டருக்குள் வாயுவை அழுத்துகிறது. தடி திணிப்பு பெட்டி வழியாக செல்கிறது, அங்கு பேக்கிங் மோதிரங்கள் ஒரு டைனமிக் முத்திரையை உருவாக்குகின்றன, இது உயர் அழுத்த வாயு கிரான்கேஸுக்குள் வெளியேறுவதைத் தடுக்கிறது.
இதன் பொருள் தடி ஒரே நேரத்தில் மூன்று வேலைகளைக் கையாளுகிறது: அச்சு சக்தியை கடத்துதல், பேக்கிங் அமைப்பில் டைனமிக் சீல் ஒருமைப்பாடு மற்றும் பிஸ்டன் மற்றும் சிலிண்டருக்கு இடையே சீரமைப்பைப் பாதுகாத்தல். இந்த செயல்பாடுகளில் ஏதேனும் ஒரு தோல்வியானது ஒரு அடுக்குச் சிக்கலைத் தூண்டலாம்.
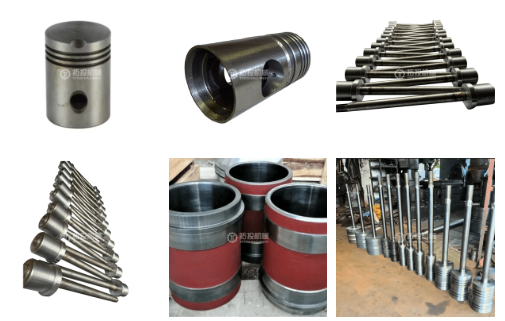
பிஸ்டன் கம்பி செயலிழக்க சோர்வு முக்கிய காரணமாகும். ஒவ்வொரு சுருக்க சுழற்சியும் தடிக்கு மாற்று இழுவிசை மற்றும் அழுத்த அழுத்தத்தைப் பயன்படுத்துகிறது. மில்லியன் கணக்கான சுழற்சிகளுக்கு மேல், மைக்ரோகிராக்குகள் அழுத்த செறிவு புள்ளிகளில் தொடங்கலாம்: நூல் வேர்கள், ஃபில்லட் ஆரங்கள், விட்டம் மாற்றங்கள் மற்றும் மேற்பரப்பு குறைபாடுகள். ஒரு விரிசல் தொடங்கியவுடன், மீதமுள்ள குறுக்குவெட்டு சுமை மற்றும் தடி முறிவுகளைச் சுமக்க முடியாத வரை ஒவ்வொரு சுழற்சியிலும் பரவுகிறது.
பல காரணிகள் சோர்வு விரிசலை துரிதப்படுத்துகின்றன. எந்திர குறிகள் அல்லது அரைக்கும் தீக்காயங்கள் கொண்ட தடி மேற்பரப்பு ஒரு விரிசல் துவக்கியாக செயல்படுகிறது. போதுமான ஃபில்லட் ரேடியுடன் கூடிய நூல் இணைப்புகள் வேரில் அழுத்தத்தை குவிக்கின்றன. மேற்பரப்பு அடுக்கில் எஞ்சிய அழுத்தத்தை விட்டுச்செல்லும் வெப்ப சிகிச்சையானது சோர்வு வாழ்க்கையை குறைக்கிறது. மேலும் அரிக்கும் சூழல்கள் மேற்பரப்பைத் தாக்கி, குழியால் தொடங்கப்பட்ட விரிசல்களை உருவாக்குவதன் மூலம் சோர்வு வரம்பை குறைக்கிறது.
பிஸ்டன் கம்பி, குறுக்குத் தலை மற்றும் சிலிண்டர் ஆகியவை முழுமையாக கோஆக்சியல் இல்லாத போது, தடியானது அச்சு சுமைக்கு கூடுதலாக வளைக்கும் அழுத்தத்தை அனுபவிக்கிறது. இந்த வளைக்கும் அழுத்தம் ஒவ்வொரு பக்கவாதத்திலும் மாறி மாறி, சோர்வை துரிதப்படுத்துகிறது. தவறான சீரமைப்பு பேக்கிங்கை ஒரு பக்கத்தில் கடினமாக உழைக்கச் செய்கிறது, இதனால் சீரற்ற தேய்மானம் தடியைக் கடந்து வாயு கசிவை ஏற்படுத்துகிறது. அந்த கசிவு தடியின் மேற்பரப்பை அரித்து, உள்ளூர் வெப்பநிலையை உயர்த்தி, தடியின் ஆயுளைக் குறைக்கும் பின்னூட்ட வளையத்தை உருவாக்குகிறது.
தவறான அசெம்பிளி, சிலிண்டர் மற்றும் ஃப்ரேம் இடையே வெப்ப வளர்ச்சி பொருந்தாமை, அடித்தளம் அமைத்தல் மற்றும் தேய்ந்த குறுக்கு வழிகாட்டி அனுமதிகள் ஆகியவை தவறான சீரமைப்புக்கான பொதுவான ஆதாரங்கள். தி கம்ப்ரசர் கிராஸ்ஹெட் அசெம்பிளி இங்கு நேரடிப் பங்கு வகிக்கிறது: கிராஸ்ஹெட் வழிகாட்டி அணிந்திருந்தால் அல்லது கிராஸ்ஹெட் பின் கிளியரன்ஸ் அதிகமாக இருந்தால், தடி பாதை சிலிண்டர் மையக் கோட்டிலிருந்து விலகுகிறது.
பேக்கிங் அமைப்பின் வழியாக செல்லும் தடி மேற்பரப்பு துல்லியமான பூச்சு மற்றும் கடினத்தன்மையை பராமரிக்க வேண்டும். இந்த மேற்பரப்பில் ஏற்படும் ஏதேனும் சேதம் பேக்கிங் முத்திரையை சிதைத்து, தடியின் உடைகளை துரிதப்படுத்துகிறது. திடமான துகள்கள் அழுக்கு வாயு, தோல்வியுற்ற லூப்ரிகேஷன், அல்லது அப்ஸ்ட்ரீம் கூறு தோல்வியிலிருந்து குப்பைகள் ஆகியவற்றிலிருந்து அடைப்புப் பெட்டியில் நுழையும் போது ஸ்கோரிங் ஏற்படலாம். தடி மற்றும் பேக்கிங் பொருட்கள் போதுமான லூப்ரிகேஷன் ஃபிலிம் இல்லாமல் அதிக தொடர்பு அழுத்தத்தின் கீழ் தொடர்பு கொள்ளும்போது கேலிங் ஏற்படுகிறது. அரிப்பிலிருந்து குழி ஏற்படுவது சோர்வு விரிசல்களைத் தொடங்கும் அழுத்தத்தை உருவாக்குகிறது.
ஹைட்ரஜன் சல்பைடு, கார்பன் டை ஆக்சைடு, குளோரைடுகள் அல்லது ஈரப்பதம் கொண்ட வாயு கலவைகள் தடியின் மேற்பரப்பை நேரடியாகவோ அல்லது பேக்கிங் இடைமுகத்தின் மூலமாகவோ தாக்கலாம். சல்பைட் அழுத்த விரிசல் மற்றும் ஹைட்ரஜன் எம்பிரிட்டில்மென்ட் ஆகியவை புளிப்பு வாயு சேவையில் குறிப்பிட்ட அபாயங்கள். பெயரளவிலான வறண்ட வாயு பயன்பாடுகளில் கூட, பணிநிறுத்தம் அல்லது வெப்பநிலை நிலைமாற்றங்களின் போது ஒடுக்கம், திணிப்பு பெட்டி பகுதியில் தடியின் மேற்பரப்பை அரிக்கும் ஈரப்பதத்தை அறிமுகப்படுத்தலாம்.
சிலிண்டருக்குள் திரவத்தை எடுத்துச் செல்வது ஒரு சுழற்சியில் தடியின் மகசூல் வலிமையை மீறக்கூடிய ஹைட்ராலிக் சுமையை உருவாக்குகிறது. பிஸ்டனின் ஒரு பக்கத்தில் முழு வேறுபட்ட அழுத்தத்தை செயல்பட அனுமதிக்கும் தோல்வியுற்ற வெளியேற்ற வால்வு சமநிலையற்ற ஏற்றுதலை உருவாக்குகிறது. விரைவான வால்வு மூடல், பைப்பிங் அதிர்வு அல்லது செயல்முறை அப்செட்டுகள் ஆகியவற்றால் ஏற்படும் அழுத்த கூர்முனை வடிவமைப்பு உறைக்கு மேல் நிலையற்ற சுமைகளை உருவாக்கலாம். இந்த நிகழ்வுகளில் ஏதேனும் தடியை வளைக்கலாம், நூல் இணைப்பை சேதப்படுத்தலாம் அல்லது பின்னர் சோர்வு மூலம் பரவும் விரிசலைத் தொடங்கலாம்.
பிஸ்டன் கம்பி தோல்விகள் எச்சரிக்கை இல்லாமல் அரிதாக நடக்கும். ஒரு பேரழிவு இடைவெளிக்கு முன் பின்வரும் அறிகுறிகள் அடிக்கடி தோன்றும்:
பேக்கிங் கசிவு சாதாரண வென்ட் விகிதங்களுக்கு அப்பால் அதிகரித்து, தடியின் மேற்பரப்பு தேய்மானம் அல்லது சீரமைப்பு இழப்பைக் குறிக்கிறது
வெப்பநிலை அதிகரிப்பு , ஸ்கோரிங், கேலிங் அல்லது போதுமான உயவு ஆகியவற்றிலிருந்து உராய்வு ஏற்படுகிறது ஸ்டஃபிங் பாக்ஸில்
அதிர்வு மாற்றங்கள் , பெரும்பாலும் தவறான சீரமைப்பு அல்லது தளர்வு வளர்ச்சியை சுட்டிக்காட்டுகிறது குறுக்குவெட்டு அல்லது சிலிண்டர் பகுதியில்
அசாதாரண சத்தம் , உலோக தட்டுதல் உட்பட இது ஒரு தளர்வான பிஸ்டன் நட்டு அல்லது வளரும் தடி விரிசல் ஆகியவற்றைக் குறிக்கலாம் சிலிண்டர் பகுதியில் இருந்து
வாயு மாசுபாடு , பேக்கிங் தோல்வி மற்றும் தடி மேற்பரப்பு சேதம் ஆகியவற்றைக் குறிக்கிறது கிரான்கேஸ் அல்லது பிரேம் வென்ட்டில்
திட்டமிடப்பட்ட ஆய்வின் போது கண்டறியப்பட்ட காட்சி மேற்பரப்பு குறைபாடுகள் : நூல் இணைப்புகளில் மதிப்பெண், குழி, நிறமாற்றம் அல்லது பதற்றம்
இந்த அறிகுறிகளில் ஏதேனும் உடனடி விசாரணைக்கு உத்தரவாதம் அளிக்கிறது. சந்தேகத்திற்கிடமான தடி சிக்கலுடன் கம்ப்ரசரை தொடர்ந்து இயக்குவது சிலிண்டர், பிஸ்டன் மற்றும் வால்வுகளை சேதப்படுத்தும் பேரழிவு தோல்வியை ஏற்படுத்தும்.
| தோல்வி முறை | முதன்மை காரணங்கள் | தடுப்பு நடவடிக்கைகள் |
|---|---|---|
| சோர்வு விரிசல் | அழுத்த செறிவு புள்ளிகளில் சுழற்சி அழுத்தம்; மேற்பரப்பு குறைபாடுகள்; போதுமான வெப்ப சிகிச்சை | நூல் வேர்களில் போதுமான ஃபில்லட் கதிர்களைக் குறிப்பிடவும்; கட்டுப்படுத்தப்பட்ட கடினத்தன்மையுடன் மேற்பரப்பு முடித்தல் தேவை; வெப்ப சிகிச்சை எஞ்சிய அழுத்தத்தை நீக்குகிறது என்பதை சரிபார்க்கவும்; காலமுறை NDT செய்ய |
| தவறான சீரமைப்பு | மோசமான சட்டசபை; அணிந்த குறுக்கு வழிகாட்டிகள்; அடித்தளம் அமைத்தல்; வெப்ப வளர்ச்சி | நிறுவலின் போது கோஆக்சியலிட்டியை சரிபார்க்கவும்; குறுக்குவழி வழிகாட்டி அனுமதியை கண்காணிக்கவும்; அடித்தள வேலைக்குப் பிறகு சீரமைப்பை சரிபார்க்கவும்; லேசர் சீரமைப்பு கருவிகளைப் பயன்படுத்தவும் |
| மேற்பரப்பு மதிப்பெண் | திணிப்பு பெட்டியில் மாசுபாடு; தோல்வியுற்ற உயவு; அப்ஸ்ட்ரீம் தோல்வியில் இருந்து குப்பைகள் | சரியான எரிவாயு வடிகட்டுதலை நிறுவவும்; திணிப்பு பெட்டி உயவு பராமரிக்க; பேக்கிங் நிலையை ஆய்வு; மேற்பரப்பு சேதம் ஏற்படும் முன் பேக்கிங்கை மாற்றவும் |
| அரிப்பு | புளிப்பு எரிவாயு சேவை; ஈரப்பதம் ஒடுக்கம்; வாயு கலவைக்கு பொருந்தாத கம்பி பொருள் | பயன்பாட்டிற்கான அரிப்பை-எதிர்ப்பு பொருள் அல்லது மேற்பரப்பு சிகிச்சையைக் குறிப்பிடவும்; பணிநிறுத்தத்தின் போது சுத்திகரிப்பு வாயுவை பராமரிக்கவும்; வாயு கலவை மாற்றங்களைக் கண்காணிக்கவும் |
| அதிக சுமை | திரவ எடுத்துச் செல்லுதல்; வால்வு தோல்வி; அழுத்தம் கூர்முனை; செயல்முறை தொந்தரவுகள் | அப்ஸ்ட்ரீம் திரவ பிரிப்பை நிறுவவும்; கண்காணிப்பு வால்வு செயல்திறன்; அழுத்தம் நிவாரண பாதுகாப்பு பயன்படுத்த; பணிநிறுத்தம் நடைமுறைகள் மீது ரயில் ஆபரேட்டர்கள் |
| பேக்கிங் தொடர்பான உடைகள் | பேக்கிங் மோதிரம் கடினப்படுத்துதல்; தவறான பேக்கிங் பொருள்; தேய்ந்த பேக்கிங் போர் | அட்டவணையில் பேக்கிங்கை மாற்றவும்; தடி மேற்பரப்பு சிகிச்சையுடன் பேக்கிங் பொருளை பொருத்தவும்; பேக்கிங் மாற்றும் போது தடியின் மேற்பரப்பை ஆய்வு செய்யவும் |
பிஸ்டன் கம்பி செயலிழப்பைத் தடுக்க வழக்கமான ஆய்வு மிகவும் பயனுள்ள கருவியாகும். பின்வரும் முறைகள், தனித்தனியாக அல்லது இணைந்து பயன்படுத்தப்படுகின்றன, அவை இடைவேளைக்கு வழிவகுக்கும் முன் வளரும் சிக்கல்களைக் கண்டறியலாம்.
திட்டமிடப்பட்ட பணிநிறுத்தங்களின் போது கம்பியின் மேற்பரப்பின் காட்சி ஆய்வு, ஸ்கோரிங், பிட்டிங், நிறமாற்றம் மற்றும் ஆரம்ப-நிலை விரிசல் ஆகியவற்றை வெளிப்படுத்தலாம். கம்பியை முழுவதுமாக பிரித்தெடுக்க முடியாவிட்டால் போர்ஸ்கோப்பைப் பயன்படுத்தவும். சாய ஊடுருவல் சோதனை (PT) நிர்வாணக் கண்ணால் பார்க்க முடியாத அளவுக்கு சிறியதாக இருக்கும் மேற்பரப்பை உடைக்கும் விரிசல்களைக் கண்டறிகிறது. காந்த துகள் சோதனை (MT) ஃபெரோமேக்னடிக் ராட் பொருட்களில் வேலை செய்கிறது மற்றும் மேற்பரப்புக்கு அருகில் உள்ள மேற்பரப்பு விரிசல்களைக் கண்டறிய முடியும்.
தேய்மானம், சுருக்கம் அல்லது வளைவு ஆகியவற்றைக் கண்டறிய நீளத்தின் பல புள்ளிகளில் கம்பி விட்டத்தை அளவிடவும். டயல் இண்டிகேட்டர் அல்லது லேசர் சீரமைப்புக் கருவியைப் பயன்படுத்தி அதன் ஜர்னல் புள்ளிகளில் ஆதரிக்கப்படும் தடியைப் பயன்படுத்தி நேரானதைச் சரிபார்க்கவும். அசல் நேரான சகிப்புத்தன்மையிலிருந்து ஏதேனும் விலகல் அதிக சுமையிலிருந்து நிரந்தர வளைவு அல்லது தவறான அமைப்பிலிருந்து சீரற்ற உடைகள் ஆகியவற்றைக் குறிக்கிறது.
மீயொலி சோதனை (UT) உள் குறைபாடுகள் அல்லது மேற்பரப்பில் இன்னும் அடையாத பெரிய விரிசல்களை கண்டறிய முடியும். இந்த முறை நீண்ட சேவை வரலாற்றைக் கொண்ட தண்டுகளுக்கு பயனுள்ளதாக இருக்கும், அங்கு மேற்பரப்பு சோர்வு சேதம் உருவாகலாம். நூல் இணைப்புகளுக்கு, சுழல் மின்னோட்டம் சோதனையானது, பார்வைக்கு ஆய்வு செய்ய கடினமாக இருக்கும் நூல் வேர்களில் மேற்பரப்பு மற்றும் மேற்பரப்புக்கு அருகிலுள்ள விரிசல்களைக் கண்டறிய முடியும்.
கிராஸ்ஹெட் மற்றும் சிலிண்டரில் அதிர்வுகளைக் கண்காணிக்கும் ஆன்லைன் கண்காணிப்பு அமைப்புகள், மேலும் ஸ்டஃபிங் பாக்ஸில் வெப்பநிலை, கம்ப்ரசர் இயங்கும் போது வளரும் சிக்கல்களைக் கண்டறிய முடியும். வாரங்கள் அல்லது மாதங்களில் அடைப்புப் பெட்டியின் வெப்பநிலையை அதிகரிக்கும் போக்கு பெரும்பாலும் தடியின் மேற்பரப்பு தோல்விக்கு முன்னதாகவே இருக்கும். கிராஸ்ஹெட்டில் அதிர்வு கையொப்பத்தில் ஏற்படும் மாற்றங்கள், தடியை சேதப்படுத்தும் தவறான சீரமைப்பு அல்லது தளர்வு வளர்ச்சியைக் குறிக்கலாம்.
மாற்று பிஸ்டன் கம்பியை ஆர்டர் செய்யும் போது செய்யப்படும் தேர்வுகள் அதன் சேவை வாழ்க்கையில் நேரடி தாக்கத்தை ஏற்படுத்துகின்றன. ஒரு ஆர்டரை வைப்பதற்கு முன் பல விவரக்குறிப்புகள் கவனம் செலுத்த வேண்டும்.
தடி பொருள் பயன்பாட்டுடன் பொருந்த வேண்டும். நிலையான ஷேல் வாயு மற்றும் பெட்ரோ கெமிக்கல் சேவைக்கு, போலியான அலாய் ஸ்டீல் அதிக அதிர்வெண் சுழற்சி ஏற்றலுக்குத் தேவையான வலிமையையும் கடினத்தன்மையையும் வழங்குகிறது. புளிப்பு வாயு பயன்பாடுகளுக்கு, பொருள் NACE MR0175 அல்லது அதற்கு சமமான தரநிலைகளின் தேவைகளைப் பூர்த்தி செய்ய வேண்டும், சல்பைட் அழுத்த விரிசலை எதிர்க்கும் கட்டுப்படுத்தப்பட்ட கடினத்தன்மையுடன். அரிக்கும் சூழல்களுக்கு, துருப்பிடிக்காத எஃகு அல்லது நைட்ரைடிங் போன்ற மேற்பரப்பு சிகிச்சைகள் சேவை ஆயுளை நீட்டிக்கும். பொருள் சான்றிதழானது குறிப்பிட்ட கம்பியில் கண்டறியக்கூடியதாக இருக்க வேண்டும்.
பேக்கிங்குடன் தொடர்பு கொள்ளும் தடியின் மேற்பரப்புக்கு குறிப்பிட்ட கடினத்தன்மை மற்றும் மேற்பரப்பு பூச்சு உடைகளை எதிர்க்கவும் மற்றும் முத்திரை ஒருமைப்பாட்டை பராமரிக்கவும் தேவைப்படுகிறது. கடினப்படுத்தப்பட்ட மேற்பரப்புகள், தூண்டல் கடினப்படுத்துதல், நைட்ரைடிங் அல்லது குரோம் முலாம் மூலம், பேக்கிங் ஆயுளை நீட்டித்து ஸ்கோரை எதிர்க்கும். மேற்பரப்பு கடினத்தன்மை பேக்கிங் உற்பத்தியாளரால் குறிப்பிடப்பட்ட வரம்பிற்குள் இருக்க வேண்டும்; மிகவும் கடினமானது பேக்கிங் உடைகளை துரிதப்படுத்துகிறது, மிகவும் மென்மையானது மசகு எண்ணெய் தக்கவைப்பை தடுக்கிறது.
நேரான தன்மை, வட்டத்தன்மை மற்றும் கோஆக்சியலிட்டி ஆகியவை தடியின் செயல்திறனை நேரடியாக பாதிக்கின்றன. இந்த அளவுருக்கள் மீது கடுமையான கட்டுப்பாட்டுடன் தயாரிக்கப்படும் தடியானது அதிவேக பரஸ்பர இயக்கத்தின் போது நிலையான அச்சுத் துல்லியத்தை பராமரிக்கிறது, இது ஆஃப் சென்டர் ஏற்றுதல் மற்றும் அசாதாரண பேக்கிங் உடைகள் ஆகியவற்றின் அபாயத்தைக் குறைக்கிறது. முக்கியமான குறிப்பு மேற்பரப்புகள் ஒரே அமைப்பில் நிறுவப்பட வேண்டும், பல-செயல்முறை துல்லியமான எந்திரம் மற்றும் பரிமாண ஒருமைப்பாட்டைப் பராமரிக்கும் நேராக்க செயல்பாடுகளுடன்.
ஒவ்வொரு ராட் ஏற்றுமதிக்கும் பொருள் சான்றிதழ்கள், வெப்ப சிகிச்சை பதிவுகள், பரிமாண ஆய்வு அறிக்கைகள் மற்றும் NDT முடிவுகள் தேவை. இந்த ஆவணம் தோல்வி ஏற்பட்டால் மூல காரண பகுப்பாய்வை ஆதரிக்கிறது மற்றும் உதிரி பாகங்கள் இருப்புக்கான தொகுதி நிலைத்தன்மையை உறுதி செய்கிறது. முழு கண்டுபிடிப்புத்தன்மையை வழங்கும் ஒரு சப்ளையர், தயாரிப்புக்கு நீட்டிக்கப்படும் உற்பத்தி ஒழுக்கத்தை நிரூபிக்கிறார்.
ஷாங்காய் TOTEM மெஷினரி கோ., தயாரிக்கிறது , இதில் பிஸ்டன் கம்பிகள், நேர்த்திறன், வட்டத்தன்மை மற்றும் கோஆக்சியலிட்டி ஆகியவற்றின் மீது கடுமையான கட்டுப்பாட்டுடன் ஒருங்கிணைந்த மோசடி மூலம் தயாரிக்கப்படுகின்றன. ரெசிப்ரோகேட்டிங் கம்ப்ரசர் பாகங்களைத் லிமிடெட் கிளையன்ட் வரைபடங்களின் அடிப்படையில் தனிப்பயன் ஒவ்வொரு கப்பலுக்கும் நிறுவனம் முழு கண்டுபிடிப்பு ஆவணங்களை வழங்குகிறது. உங்களுக்கு மாற்று கம்பி தேவைப்பட்டால் அல்லது தோல்வியை சந்தித்திருந்தால் மற்றும் பொருள் மற்றும் உற்பத்தி விவரக்குறிப்புகளைப் பற்றி விவாதிக்க விரும்பினால், ஷாங்காய் TOTEM இயந்திரத்தைத் தொடர்பு கொள்ளவும் . தொழில்நுட்ப விவாதத்திற்கு
கொள்முதலுக்கு அப்பால், தற்போதைய பராமரிப்பு நடைமுறைகள், பிஸ்டன் கம்பி எவ்வளவு காலம் சேவையில் நீடிக்கும் என்பதை தீர்மானிக்கிறது. பின்வரும் நடைமுறைகள் தடியின் நீண்ட ஆயுளில் அதிக தாக்கத்தை ஏற்படுத்துகின்றன.
பேக்கிங் மோதிரங்களை அட்டவணையில் மாற்றவும், அவை தோல்வியடைந்த பிறகு அல்ல. கடினப்படுத்தப்பட்ட பேக்கிங் மோதிரங்கள் தடியின் மேற்பரப்பை சேதப்படுத்தும். பேக்கிங்கை மாற்றும் போது, தடியின் மேற்பரப்பை தேய்மானம், ஸ்கோரிங் அல்லது வெப்ப நிறமாற்றம் போன்ற அறிகுறிகளுக்கு பரிசோதிக்கவும். தடி தேய்மானத்தைக் காட்டினாலும், சகிப்புத்தன்மையுடன் இருந்தால், மேற்பரப்பை மறுசீரமைப்பது அதன் ஆயுளை நீட்டிக்கும். தேய்மானம் சகிப்புத்தன்மையை விட அதிகமாக இருந்தால், அது பேரழிவை ஏற்படுத்தும் முன் தடியை மாற்றுவது, இயங்கும் அமுக்கியின் உள்ளே உடைந்த கம்பியைக் கையாள்வதை விட மிகக் குறைவான செலவாகும்.
தடி மற்றும் பேக்கிங் இடையே போதுமான உயவு முக்கியமானது. மிகக் குறைந்த உயவு, கூச்சத்தையும் ஸ்கோரையும் ஏற்படுத்துகிறது. அதிகப்படியான பொதி வீக்கம் மற்றும் வாயு மாசுபாட்டை ஏற்படுத்தும். மசகு எண்ணெய் ஓட்ட விகிதம் மற்றும் தரத்தை கண்காணிக்கவும். எண்ணெய் இல்லாத சுருக்க பயன்பாடுகளில், தடியின் மேற்பரப்பு சிகிச்சை மற்றும் பேக்கிங் பொருள் உலர் இயங்குவதற்கு இணக்கமாக இருக்க வேண்டும்.
எந்தவொரு பெரிய பராமரிப்பு நிகழ்வுக்குப் பிறகும் கம்பி சீரமைப்பைச் சரிபார்க்கவும்: சிலிண்டர் மாற்றுதல், குறுக்குவெட்டு மாற்றுதல், பேக்கிங் மாற்றியமைத்தல் அல்லது அடித்தள வேலை. சிலிண்டர் மற்றும் குறுக்கு முனைகளில் ராட் ரன்அவுட்டை அளவிட டயல் குறிகாட்டிகளைப் பயன்படுத்தவும். ரன்அவுட் உற்பத்தியாளரின் விவரக்குறிப்பை மீறினால், கம்ப்ரசரை சேவைக்குத் திரும்புவதற்கு முன் சீரமைப்பைச் சரிசெய்யவும்.
அமுக்கியின் மேல்புறத்தில் வாயு வடிகட்டுதலை நிறுவி பராமரிக்கவும். வாயு நீரோட்டத்தில் துகள்கள் மாசுபடுதல் திணிப்பு பெட்டியில் நுழைந்து தடியை அடிக்கலாம். திரவ கேரிஓவர் ஹைட்ராலிக் ஓவர்லோடை ஏற்படுத்தும். பொருள் அல்லது செயல்பாட்டு சரிசெய்தல் தேவைப்படும் அரிக்கும் கூறுகளை அறிமுகப்படுத்தக்கூடிய மாற்றங்களுக்கான வாயு கலவையை கண்காணிக்கவும்.
கம்ப்ரசர் பிஸ்டன் கம்பி செயலிழப்பு பெரும்பாலான சந்தர்ப்பங்களில் தடுக்கக்கூடியது. முக்கிய விஷயம் என்னவென்றால், இடைவினைப் பொறிமுறைகள் மூலம் காலப்போக்கில் தோல்விகள் உருவாகின்றன: சோர்வு, தவறான சீரமைப்பு, மேற்பரப்பு சேதம், அரிப்பு மற்றும் அதிக சுமை அனைத்தும் ஒருவருக்கொருவர் ஊட்டமளிக்கின்றன. வழக்கமான மேற்பரப்பு ஆய்வு, பரிமாண சரிபார்ப்பு, NDT மற்றும் ஆன்லைன் கண்காணிப்பு சிக்கல்களை ஆரம்பத்திலேயே பிடிக்கும். சரியான பொருள் தேர்வு, மேற்பரப்பு சிகிச்சை மற்றும் உற்பத்தி துல்லியம் ஆகியவை நீண்ட சேவை வாழ்க்கைக்கு அடித்தளமாக அமைகின்றன. பேக்கிங், லூப்ரிகேஷன், சீரமைப்பு மற்றும் எரிவாயு தரம் ஆகியவற்றின் ஒழுக்கமான பராமரிப்பு தடியை அதன் வடிவமைப்பு உறைக்குள் இயங்க வைக்கிறது. தொடர்ச்சியான எரிவாயு சுருக்கத்தைச் சார்ந்திருக்கும் வசதிகளுக்கு, உயர்தர மாற்றுத் தண்டுகளில் முதலீடு செய்வது மற்றும் செயலில் உள்ள ஆய்வு ஆகியவை திட்டமிடப்படாத வேலையில்லா நேரத்தின் அதிக செலவைத் தவிர்ப்பதற்கான நேரடியான வழியாகும்.
நிலையான ஆயுட்காலம் இல்லை. ராட் வாழ்க்கை இயக்க நிலைமைகள், பராமரிப்பு தரம் மற்றும் பொருள் தேர்வு ஆகியவற்றை சார்ந்துள்ளது. சரியான பராமரிப்புடன் சாதாரண நிலைமைகளின் கீழ், நன்கு தயாரிக்கப்பட்ட தடி பல ஆண்டுகளாக சேவை செய்ய முடியும். அரிக்கும் சேவையில் அல்லது அடிக்கடி அதிக சுமைகளில் உள்ள கம்பிகள் மிக விரைவில் தோல்வியடையும். வழக்கமான ஆய்வு மட்டுமே மீதமுள்ள வாழ்க்கையை மதிப்பிடுவதற்கான ஒரே நம்பகமான வழியாகும்.
சிறிய மேற்பரப்பு சேதத்தை சில சமயங்களில் அரைத்து அல்லது மெருகூட்டுவதன் மூலம் குறைபாட்டை அகற்றலாம், முடிக்கப்பட்ட விட்டம் சகிப்புத்தன்மையுடன் இருந்தால் மற்றும் மேற்பரப்பு சிகிச்சையை மீட்டெடுக்க முடியும். ஆழமான மதிப்பெண்கள், விரிசல்கள் அல்லது வளைவுகளுக்கு மாற்றீடு தேவைப்படுகிறது. எந்தவொரு பழுதுபார்ப்பும் NDT சரிபார்ப்பை உள்ளடக்கியதாக இருக்க வேண்டும்.
பேக்கிங் கசிவு அதிகரிப்பு மற்றும் அடைப்பு பெட்டியின் வெப்பநிலை அதிகரிப்பது மிகவும் பொதுவான ஆரம்ப குறிகாட்டிகளாகும். இந்த அறிகுறிகள் தடியின் மேற்பரப்பு தேய்மானம், சீரமைப்பு இழப்பு அல்லது பேக்கிங் கடினப்படுத்துதல் ஆகியவற்றைக் குறிக்கின்றன. உடனடியாக ஆய்வு செய்தால் பேரழிவைத் தடுக்கலாம்.
அவசியம் இல்லை. அரிப்பு அல்லது சோர்வு காரணமாக அசல் கம்பி தோல்வியுற்றால், மாற்றீடு உண்மையான இயக்க நிலைமைகளுக்கு மிகவும் பொருத்தமான ஒரு பொருள் அல்லது மேற்பரப்பு சிகிச்சையைப் பயன்படுத்த வேண்டும். தோல்வியின் மூல காரணத்தை மதிப்பாய்வு செய்து, பொருத்தமான பொருள் விவரக்குறிப்பைத் தேர்ந்தெடுக்க உற்பத்தியாளருடன் கலந்தாலோசிக்கவும்.
குறுக்குவெட்டு பிஸ்டன் கம்பியை வழிநடத்துகிறது மற்றும் பக்கவாட்டு சக்திகளை தனிமைப்படுத்துகிறது. கிராஸ்ஹெட் வழிகாட்டி அனுமதி அதிகமாக இருந்தாலோ அல்லது கிராஸ்ஹெட் முள் அணிந்திருந்தாலோ, தடி பாதை சிலிண்டர் மையக் கோட்டிலிருந்து விலகும். இந்த தவறான சீரமைப்பு சீரற்ற பேக்கிங் உடைகள், கம்பியில் வளைக்கும் அழுத்தம் மற்றும் விரைவான சோர்வை ஏற்படுத்துகிறது. தடி பரிசோதனையின் போது குறுக்குவெட்டு நிலையை சரிபார்க்க வேண்டியது அவசியம்.


