往復コンプレッサーのピストン ロッドはクロスヘッドをピストン ヘッドに接続し、圧縮サイクルごとに軸方向の力を伝達します。故障するとコンプレッサーが停止します。ロッドが破損すると、シリンダーライナーが損傷し、パッキンシステムが破壊され、ガス流が破片で汚染される可能性があります。石油化学、シェールガス、または化学処理用途で高圧ガス圧縮を実行する施設では、1 つのピストン ロッドの故障により、数日間の計画外のダウンタイムと多額の修理費用が発生する可能性があります。
ピストンロッドが故障する理由を理解することが故障を防ぐ第一歩です。このガイドでは、主な障害メカニズム、早期の警告サインを認識する方法、および実際に長期的にリスクを軽減するメンテナンスと調達の決定について説明します。
往復コンプレッサーのピストンロッドの故障の最も一般的な原因は次のとおりです。
疲労亀裂 応力集中点での繰返し引張および圧縮荷重による
ミスアライメントにより不均一な負荷が発生する ピストンロッド、クロスヘッド、シリンダー中心線の間の
表面損傷 潤滑不良や汚れによる擦り傷、かじり、穴あきなどの
腐食 ロッド表面またはスタフィングボックス領域を攻撃する攻撃的なガス組成物による
過負荷 液体のキャリーオーバー、バルブの故障、圧力スパイクなどの異常な動作条件による
パッキンの摩耗 によりガス漏れが発生し、時間の経過とともにロッドの表面が侵食されます
ほとんどの失敗には複数の要因が関係しています。ロッドの位置がずれているとパッキンの摩耗が促進され、表面に腐食性ガスが接触して疲労亀裂が発生します。これらのいずれかを早期に発見すると、連鎖を断ち切ることができます。
ピストンロッドは精密な丸軸であり、 鍛造コンプレッサーピストンロッド アセンブリを一端のクロスヘッドに取り付け、 コンプレッサーのピストンヘッドです。 もう一方はクランクシャフトが回転するたびに、ロッドは往復運動と機械力をピストンヘッドに伝達し、シリンダー内のガスを圧縮します。ロッドはスタッフィング ボックスを通過し、そこでパッキン リングが動的シールを形成し、高圧ガスがクランクケース内に漏れるのを防ぎます。
これは、ロッドが軸方向の力の伝達、パッキンシステムとの動的シールの完全性の維持、ピストンとシリンダー間の位置合わせの維持という 3 つの仕事を同時に処理することを意味します。これらの機能のいずれかで障害が発生すると、連鎖的な問題が引き起こされる可能性があります。
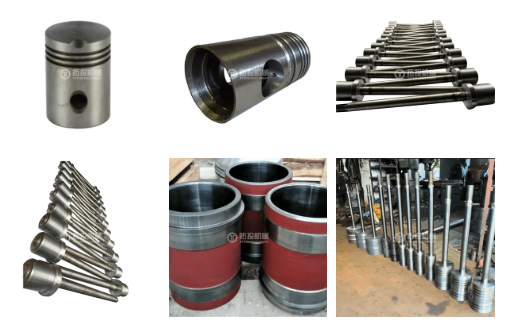
ピストンロッドの故障の主な原因は疲労です。圧縮サイクルごとに、ロッドには引張応力と圧縮応力が交互にかかります。数百万回のサイクルを繰り返すと、ねじの根元、フィレットの半径、直径の変化、表面欠陥などの応力集中点で微小亀裂が発生する可能性があります。亀裂が発生すると、残りの断面が荷重に耐えられなくなりロッドが破損するまで、サイクルごとに亀裂が広がります。
いくつかの要因が疲労亀裂を加速させます。ロッド表面に加工痕や研削焼けがあると、クラック発生の原因となります。フィレット半径が不十分なねじ接続では、根元に応力が集中します。熱処理により表層に残留応力が残ると疲労寿命が短くなります。また、腐食環境では、表面が攻撃され、ピットから始まる亀裂が形成されるため、疲労限界が低下します。
ピストンロッド、クロスヘッド、シリンダーが完全に同軸でない場合、ロッドは軸方向の荷重に加えて曲げ応力を受けます。この曲げ応力はストロークごとに変化し、疲労を加速させます。また、位置がずれると、パッキンの片側での負担が大きくなり、不均一な摩耗が生じ、ガスがロッドを通って漏れてしまいます。この漏れによりロッドの表面が侵食され、局所的な温度が上昇し、ロッドの寿命を縮めるフィードバック ループが形成される可能性があります。
位置ずれの一般的な原因には、不適切な組み立て、シリンダーとフレーム間の熱膨張の不一致、基礎の沈下、クロスヘッド ガイドのクリアランスの摩耗などが含まれます。の ここでは、コンプレッサーのクロスヘッド アセンブリが 直接的な役割を果たします。クロスヘッド ガイドが摩耗したり、クロスヘッド ピンのクリアランスが過剰になったりすると、ロッドの経路がシリンダーの中心線から外れます。
パッキンシステムを通過するロッド表面は、正確な仕上げと硬度を維持する必要があります。この表面に損傷があると、パッキンシールが劣化し、ロッドの摩耗が促進されます。スコアリングは、汚れたガス、潤滑不良、または上流のコンポーネントの故障による破片から固体粒子がスタッフィング ボックスに侵入したときに発生する可能性があります。かじりは、適切な潤滑膜がないと、高い接触圧力下でロッドとパッキン材料が相互作用するときに発生します。腐食による孔食は応力上昇を引き起こし、疲労亀裂を引き起こします。
硫化水素、二酸化炭素、塩化物、または水分を含むガス組成物は、直接またはパッキン界面を介してロッド表面を攻撃する可能性があります。硫化物応力亀裂と水素脆化は、サワーガスサービスにおける特有のリスクです。名目上は乾燥したガス用途であっても、シャットダウン中または温度過渡時の結露によって水分が侵入し、スタッフィング ボックス領域のロッド表面を腐食させる可能性があります。
シリンダー内への液体のキャリーオーバーにより、単一サイクルでロッドの降伏強度を超える油圧負荷が発生します。吐出バルブが故障すると、ピストンの片側に完全な差圧が作用し、負荷の不均衡が生じます。バルブの急速な閉鎖、配管の共振、またはプロセスの混乱による圧力スパイクにより、設計範囲をはるかに超える過渡荷重が発生する可能性があります。これらの事象により、ロッドが曲がったり、ねじ山の接続が損傷したり、後に疲労によって亀裂が広がる可能性があります。
ピストンロッドの故障は、警告なしに起こることはほとんどありません。致命的な破損が起こる前に、次のような症状が現れることがよくあります。
パッキンの漏れが 通常の通気量を超えて増加しており、ロッド表面の摩耗またはアライメントの損失を示しています
温度上昇。傷、かじり、または潤滑不足による摩擦を示唆します。 スタフィングボックスの
振動の変化は、多くの場合、位置ずれや緩みの発生を示します。 クロスヘッドまたはシリンダー領域での
異常なノイズ ピストンナットの緩みやロッドの亀裂の進行を示す可能性のある金属的なノック音など、シリンダー領域からの
ガス汚染。パッキンの不良とロッド表面の損傷を示します。 クランクケースまたはフレームベント内の
視覚的な表面欠陥: ねじ接続部の傷、孔食、変色、またはフレッチング 定期検査中に検出された
これらの兆候のいずれかが発生した場合は、直ちに調査する必要があります。ロッドに問題があると思われるコンプレッサーの運転を続けると、シリンダー、ピストン、バルブに損傷を与える致命的な故障が発生する危険があります。
| 破損モード | 主な原因 | 予防策 |
|---|---|---|
| 疲労亀裂 | 応力集中点における周期的応力。表面欠陥。不十分な熱処理 | ねじの根元に適切なフィレット半径を指定します。粗さを制御した表面仕上げが必要。熱処理により残留応力が除去されていることを確認します。定期的なNDTを実行する |
| 位置ずれ | 組み立てが不十分。磨耗したクロスヘッドガイド。基礎の沈下。熱膨張 | 取り付け時に同軸度を確認してください。クロスヘッドガイドのクリアランスを監視します。基礎工事後にアライメントを確認します。レーザー位置合わせツールを使用する |
| 表面スコアリング | スタッフィングボックス内の汚染。潤滑の失敗。上流の障害による破片 | 適切なガス濾過装置を設置してください。スタッフィングボックスの潤滑を維持する。梱包状態を検査します。表面に損傷が生じる前にパッキンを交換してください |
| 腐食 | サワーガスサービス;湿気の結露。ガス組成に対して適合しないロッド材料 | 用途に応じて耐食性の材質または表面処理を指定します。シャットダウン中にパージガスを維持します。ガス組成の変化を監視する |
| 過負荷 | 液体キャリーオーバー。バルブの故障。圧力スパイク。プロセスの混乱 | 上流に液体分離を設置します。バルブの性能を監視する。圧力解放保護を使用します。運転士による運転停止手続きについて |
| パッキン関連の摩耗 | パッキンリング硬化。不適切な梱包材。磨耗したパッキン穴 | 計画通りにパッキンを交換してください。パッキンの材質とロッドの表面処理を一致させます。パッキン交換時のロッド表面の検査 |
ピストンロッドの故障を防ぐには定期的な点検が最も効果的です。以下の方法を個別にまたは組み合わせて使用すると、中断につながる前に進行中の問題を検出できます。
計画停止中にロッド表面を目視検査すると、傷、孔食、変色、初期段階の亀裂が見つかる可能性があります。ロッドを完全に引き抜くことができない場合は、ボアスコープを使用してください。染料浸透探傷試験 (PT) は、肉眼では見えないほど小さい表面破壊亀裂を検出します。磁粉試験 (MT) は強磁性ロッド材料に作用し、表面近くの地下亀裂を見つけることができます。
長さに沿った複数のポイントでロッドの直径を測定し、摩耗、テーパー、曲がりを検出します。ジャーナルポイントでロッドを支持した状態で、ダイヤルインジケータまたはレーザー位置合わせツールを使用して真直度をチェックします。元の真直度公差からの逸脱は、過負荷による永久的な曲がり、または位置ずれによる不均一な摩耗のいずれかを示します。
超音波検査 (UT) では、表面にまだ到達していない内部欠陥や大きな亀裂を検出できます。この方法は、使用歴が長く、表面下の疲労損傷が進行している可能性があるロッドに役立ちます。ねじ接続の場合、渦電流試験では、目視検査が難しいねじの付け根の表面および表面近くの亀裂を検出できます。
クロスヘッドとシリンダーの振動とスタッフィング ボックスの温度を追跡するオンライン監視システムにより、コンプレッサーの稼働中に発生している問題を検出できます。スタッフィング ボックスの温度が数週間または数か月にわたって上昇する傾向が、ロッド表面の破損に先立って発生することがよくあります。クロスヘッドの振動サインの変化は、最終的にロッドに損傷を与える位置ずれや緩みの発生を示している可能性があります。
交換用ピストンロッドを注文する際の選択は、その耐用年数に直接影響します。注文する前に、いくつかの仕様に注意する必要があります。
ロッドの材質は用途に適合する必要があります。標準的なシェールガスおよび石油化学サービスの場合、鍛造合金鋼は、高周波の繰り返し荷重に必要な強度と靭性を備えています。サワーガス用途の場合、材料は NACE MR0175 または同等の規格の要件を満たし、硫化物応力亀裂に耐えるように制御された硬度を備えている必要があります。腐食環境では、ステンレス鋼または窒化などの表面処理を行うと耐用年数を延ばすことができます。材料証明書は特定のロッドまで追跡できる必要があります。
パッキンと接触するロッド表面には、耐摩耗性とシールの完全性を維持するための特定の硬度と表面仕上げが必要です。高周波焼入れ、窒化処理、またはクロムメッキのいずれによっても表面を硬化すると、パッキンの寿命が延び、傷がつきにくくなります。表面粗さはパッキンメーカーの指定範囲内である必要があります。粗すぎるとパッキンの摩耗が促進され、滑らかすぎると潤滑剤の保持が妨げられます。
真直度、真円度、同軸度はロッドの性能に直接影響します。これらを厳密に管理して製作されたロッドは、高速往復運動においても安定した軸精度を維持し、偏心荷重やパッキンの異常摩耗のリスクを軽減します。重要な基準面は、寸法の完全性を維持する複数のプロセスの精密機械加工と矯正操作を使用して、単一のセットアップで確立する必要があります。
ロッドの出荷ごとに、材料証明書、熱処理記録、寸法検査報告書、NDT 結果が必要です。このドキュメントは、障害が発生した場合の根本原因分析をサポートし、スペアパーツ在庫のバッチの一貫性を保証します。完全なトレーサビリティを提供するサプライヤーは、製品自体にまで及ぶ製造規律を示しています。
上海トーテム機械有限公司では、 レシプロコンプレッサーのカスタム部品を製造しています。 真直度、真円度、同軸度を厳密に管理した一体鍛造で製作されるピストンロッドをはじめ、お客様の図面に基づいて同社は、出荷ごとに完全なトレーサビリティ文書を提供します。交換用ロッドが必要な場合、または故障が発生し、材質や製造仕様について相談したい場合は、 技術的な相談については、 Shanghai TOTEM Machinery にお問い合わせください 。
ピストンロッドの使用期間は、調達だけでなく、継続的なメンテナンスによって決まります。以下の実践はロッドの寿命に最も大きな影響を与えます。
パッキンリングは故障してからではなく、計画どおりに交換してください。パッキンリングが硬化するとロッド表面が傷つきます。パッキンを交換するときは、ロッドの表面に摩耗、傷、または熱による変色の兆候がないか検査してください。ロッドに摩耗が見られるものの、まだ許容範囲内にある場合は、表面を再調整することで寿命を延ばすことができます。摩耗が許容範囲を超えた場合、致命的に故障する前にロッドを交換する方が、稼働中のコンプレッサー内で破損したロッドに対処するよりもはるかに安価です。
ロッドとパッキン間の適切な潤滑が重要です。潤滑油が少なすぎるとかじりやかじりの原因となります。多すぎるとパッキンの膨潤やガス混入の原因になります。潤滑油の流量と品質を監視します。オイルフリー圧縮用途では、ロッドの表面処理とパッキン材料が空運転に適合する必要があります。
シリンダーの交換、クロスヘッドの交換、パッキンのオーバーホール、基礎工事などの主要なメンテナンスイベントの後には、ロッドのアライメントを確認してください。ダイヤルインジケータを使用して、シリンダーおよびクロスヘッド端でのロッドの振れを測定します。振れがメーカーの仕様を超えている場合は、コンプレッサーを稼働状態に戻す前にアライメントを修正してください。
コンプレッサーの上流にガス濾過装置を設置し、維持します。ガス流中の微粒子汚染物がスタッフィングボックスに入り込み、ロッドに傷が付く可能性があります。液体のキャリーオーバーは油圧過負荷を引き起こす可能性があります。材料や操作の調整が必要な腐食性成分を導入する可能性のあるガス組成の変化を監視します。
往復コンプレッサーのピストンロッドの破損は、ほとんどの場合、防ぐことができます。重要なのは、故障は、疲労、位置ずれ、表面損傷、腐食、過負荷などの相互作用メカニズムによって時間の経過とともに進行することを理解することです。定期的な表面検査、寸法検証、NDT、オンライン監視により、問題を早期に発見します。正しい材料の選択、表面処理、製造精度が長寿命の基礎となります。また、パッキン、潤滑、アライメント、ガス品質の規律あるメンテナンスにより、ロッドは設計範囲内で動作し続けます。継続的なガス圧縮に依存する施設の場合、高品質の交換用ロッドと事前の検査に投資することが、計画外のダウンタイムによるはるかに大きなコストを回避する簡単な方法です。
決まった寿命はありません。ロッドの寿命は、動作条件、メンテナンスの質、および材料の選択によって異なります。適切なメンテナンスを行った通常の条件下では、適切に製造されたロッドは数年間使用できます。腐食性の使用や頻繁な過負荷にさらされているロッドは、はるかに早く故障する可能性があります。定期的な検査が、残りの寿命を評価する唯一の信頼できる方法です。
仕上げ直径が許容範囲内に留まり、表面処理が復元できる場合、小さな表面損傷は、研削または研磨によって欠陥を除去することによって修復できる場合があります。深い傷、亀裂、曲がりがある場合は交換が必要です。あらゆる修理には、亀裂が残っていないことの NDT 検証を含める必要があります。
パッキンの漏れの増加とスタッフィング ボックスの温度の上昇は、最も一般的な初期の兆候です。これらの症状は、ロッド表面の摩耗、アライメントの損失、またはパッキンの硬化を示唆しています。すぐに調査することで、致命的な障害を防ぐことができます。
必ずしもそうとは限りません。元のロッドが腐食や疲労により故障した場合、交換品には実際の動作条件により適した材料または表面処理を使用する必要があります。故障の根本原因を確認し、製造元に相談して適切な材料仕様を選択してください。
クロスヘッドはピストンロッドをガイドし、横方向の力を遮断します。クロスヘッドガイドのクリアランスが大きすぎたり、クロスヘッドピンが摩耗したりすると、ロッド経路がシリンダ中心線から外れます。このミスアライメントにより、不均一なパッキンの摩耗、ロッドの曲げ応力、および疲労の加速が発生します。ロッド検査時にクロスヘッドの状態を確認することは不可欠です。


