
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 15.08.2026 Herkunft: Website
Hohe Vibrationsalarme und fehlgeschlagene Ausfallinspektionen erfordern sofortige Aufmerksamkeit. In diesen kritischen Betriebsmomenten sind Ingenieure häufig mit starken Rotorverformungen konfrontiert. Unkorrigierte Wellenabweichungen führen zu katastrophalem Innenreiben und unerwarteten Lagerausfällen. Außerdem riskieren Sie mit der Zeit ungeplante Ausfälle und schwere mechanische Schäden. Die Wahl einer falschen Reparaturmethode führt zu gefährlichen metallurgischen Fehlern im Grundmaterial. Sie müssen diese irreversiblen Fehler vermeiden.
Dieser Artikel bietet einen umfassenden technischen Bewertungsrahmen. Wir helfen Ihnen bei der Diagnose den Rundlauf des Dampfturbinenrotors und der Welle genau. Sie erfahren, wie Sie verschiedene Reparaturmethoden effektiv bewerten können. Wir erforschen Möglichkeiten zur Minderung langfristiger Zuverlässigkeitsrisiken bei größeren Anlagenüberholungen. Wir begleiten Sie durch Präzisionsmessungen, Ursachenanalyse und Qualitätskontrollverifizierung. Sie erfahren genau, wie Sie Ihre rotierenden Anlagen sicher restaurieren.
Die Unterscheidung zwischen temporärer (thermischer) und permanenter (mechanischer) Rotorverbiegung ist der entscheidende erste Schritt vor der Durchführung physikalischer Eingriffe.
Bei der Rundlaufmessung müssen die strengen Toleranzschwellen am Zapfen und an der DIN-Gleitlagerschnittstelle berücksichtigt werden , um die hydrodynamische Stabilität wiederherzustellen.
Reparaturmethoden – vom thermischen Hot-Spotting bis zum mechanischen Strahlen – bergen bestimmte metallurgische Risiken, die gegen die Ausfalldauer und die Austauschkosten abgewogen werden müssen.
Die Auswahl eines MRO-Partners (Maintenance, Repair, and Operations) erfordert die Überprüfung seiner Fähigkeit, nach der Reparatur eine Spannungsentlastung und einen Low-Speed-/High-Speed-Ausgleich durchzuführen.
Die Formulierung des Problems liegt weiterhin in Ihrer primären technischen Verantwortung. Sie müssen feststellen, ob die Verzerrung ein umkehrbares Betriebsproblem darstellt. Manchmal weist es auf eine bleibende Materialverformung hin. Eine Fehldiagnose dieses Zustands führt zu katastrophalen Reparaturversuchen. Sie müssen vorübergehende thermische Ereignisse von irreversiblen physikalischen Nachgiebigkeiten trennen.
Ungleichmäßige Kühlung während des Drehvorgangs führt zu vorübergehendem Verzug. Auf einen heißen, stillstehenden Rotor wirkt ständig die Schwerkraft. Heiße Luft steigt im Gehäuseraum auf. Die obere Hälfte des Rotors bleibt heißer und dehnt sich stärker aus. Diese Dynamik beugt den Schaft nach oben. Die Wasserinduktion verursacht auch einen plötzlichen und heftigen Thermoschock. Kaltes Wasser trifft unerwartet auf heißes Metall. Dies erzwingt eine schnelle Oberflächenkontraktion in der unteren Hälfte. Der Schaft beugt sich heftig nach unten.
Eine asymmetrische Erwärmung kommt häufig vor Verformung des HP/IP/LP-Turbinengehäuses . Lokale innere Reibung erzeugt eine enorme, ungleichmäßige Reibungswärme. Diese lokalisierte Hitze verursacht eine schnelle thermische Ausdehnung an der Reibstelle. Durch die Erweiterung wird die Schaftbiegung weiter vergrößert. Der stärkere Bogen führt zu stärkerem Reiben. Branchenexperten nennen diese destruktive Spirale den Newkirk-Effekt.
Materialkriechen und Materialermüdung entwickeln sich über längere Betriebslebenszyklen. Hohe Temperaturen und ständige dynamische Belastungen verändern das Metall nachhaltig. Eine starke Unwucht führt während des Turbinenbetriebs zu hohen Radiallasten. Mit der Zeit verzerren diese zyklischen Kräfte die Geometrie dauerhaft. Schäden durch Fremdkörper (FOD) wirken sich direkt auf das rotierende System aus. Hochgeschwindigkeitsstöße verbiegen empfindliche Bauteile sofort. Starke radiale Reibungen können das dauerhaft beeinträchtigen Rotorwelle einer Dampfturbine.
Stellen Sie sicher, dass die Ursache genau ermittelt wird, bevor Sie Korrekturmaßnahmen ergreifen. Diese Überprüfung verhindert die Durchführung mechanischer Reparaturen bei einem thermischen Problem. Andernfalls könnte der Rotor irreparabel beschädigt werden. Überprüfen Sie stets die Temperaturgleichmäßigkeit im gesamten Schmiedeteil. Tun Sie dies, bevor Sie grundlegende mechanische Messungen vornehmen. Sie müssen dafür sorgen, dass das Gerät auf natürliche Weise Umgebungstemperatur annimmt.
Es ist unbedingt erforderlich, die Stärke des Bogens zu quantifizieren. Diese genauen Daten dienen als Grundlage für Ihre wichtige Reparatur- oder Austauschentscheidung. Um sicher vorgehen zu können, benötigen Sie exakte Maßzahlen. Ingenieure können sich nicht allein auf Sichtprüfungen verlassen.
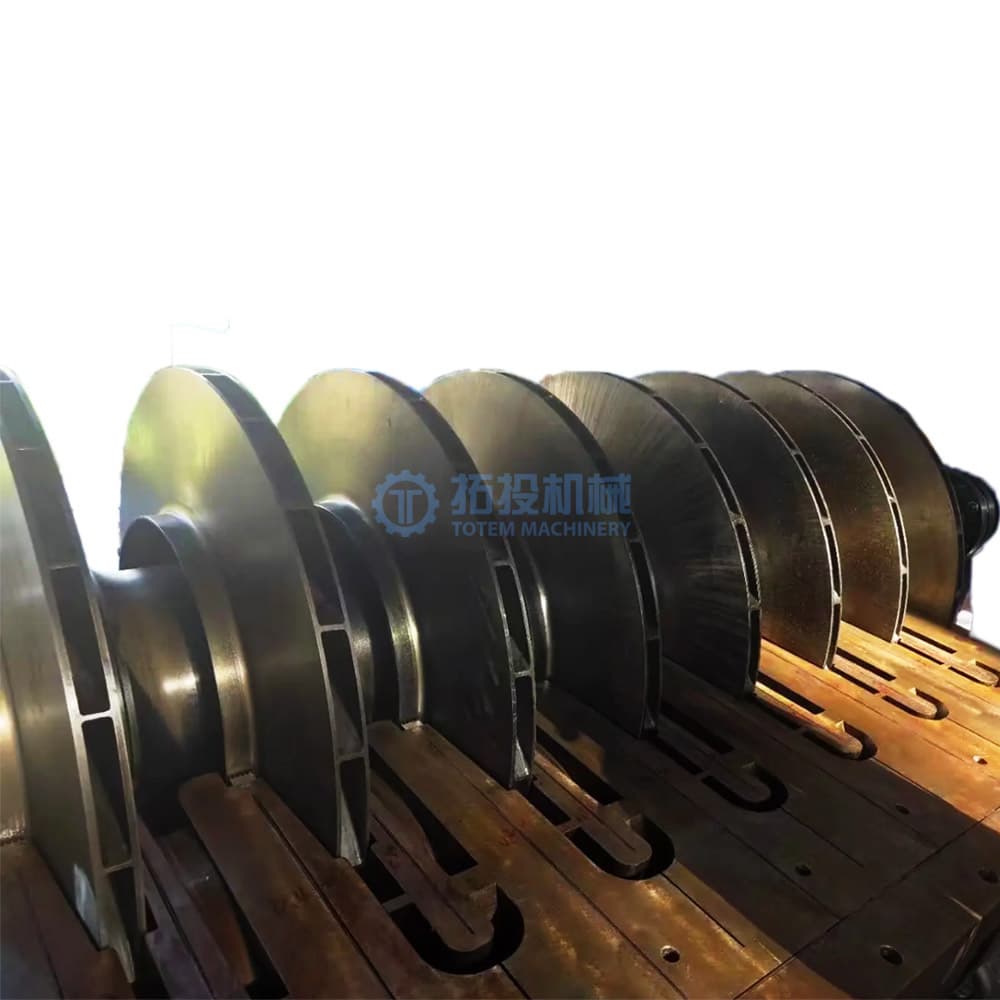
Ingenieure verwenden typischerweise Präzisionsmessuhren. Sie montieren diese Instrumente auf V-Blöcken oder Drehmaschinenstützen. Diese Aufbauten bieten eine stabile Messgrundlage. Näherungssondendaten bieten während der Laufzeit dynamische Einblicke in den Betrieb. Sie müssen den Gesamtindikatorwert (TIR) genau dokumentieren. Zeichnen Sie diese Messwerte an mehreren axialen Stellen entlang der Welle auf.
Befolgen Sie dieses genaue Messverfahren:
Isolieren Sie den Rotor von allen äußeren thermischen Einflüssen.
Montieren Sie kalibrierte Messuhren sicher auf einer starren Unterlage.
Drehen Sie die Welle manuell mit langsamer, gleichmäßiger Geschwindigkeit.
Zeichnen Sie die Spitze-zu-Spitze-Amplitude an bestimmten kritischen Journalen auf.
Kartieren Sie das gesamte Wellenprofil, um den maximalen Durchbiegungspunkt zu identifizieren.
Messen Sie den Rundlauf an den Kupplungs- und Mittelspannabschnitten sorgfältig. Lagerzapfen erfordern ein Höchstmaß an Maßprüfung. Sie müssen die Auswirkungen der aktuellen TIR-Werte abschätzen. Eine hohe Exzentrizität zerstört die Integrität des Ölkeils. Dieser entscheidende Keil wirkt innerhalb eines DIN-Gleitlager . Die hydrodynamische Stabilität hängt ausschließlich von der Aufrechterhaltung dieses mikroskopischen Radialspiels ab.
Vergleichen Sie Felddaten mit etablierten ASME-Richtlinien. Überprüfen Sie sorgfältig die spezifischen OEM-Toleranzen für Ihr Gerät. Dadurch wird eine eindeutige Pass/Fail-Grundlinie für die Ausrüstung festgelegt. Akzeptable Journalgrenzwerte liegen häufig deutlich unter 0,001 Zoll. Flexible Hochgeschwindigkeitsrotoren erfordern noch engere Toleranzen. Sie müssen die Rotormasse und die Betriebsgeschwindigkeit berücksichtigen. Im Folgenden beschreiben wir die Standardtoleranzschwellen.
| Messort | Standard-OEM-Toleranz (Zoll) | Kritischer Aktionsschwellenwert (Zoll) | Betriebsauswirkungen |
|---|---|---|---|
| Lagerzapfen | 0,0005 - 0,0010 | > 0,0020 | Babbitt wischt, extreme Vibration |
| Mittelspann / Bauch | 0,0020 - 0,0040 | > 0,0080 | Dichtung reibt, Spielverlust |
| Kopplungsflächen | 0,0005 - 0,0015 | > 0,0030 | Ausrichtungsfehler, Kopplungsspannung |

Strukturieren Sie die verfügbaren technischen Eingriffe sorgfältig. Basieren Sie Ihre Wahl auf der Schwere des TIR. Berücksichtigen Sie die genaue Position des maximalen Bogens. Wir bewerten vier primäre Reparaturoptionen zur Wiederherstellung der Betriebsgeometrie.
Wenden Sie lokalisierte, kontrollierte Wärme auf die konvexe Seite der Biegung an. Dadurch wird das Material gezwungen, unter Druck vorhersehbar nachzugeben. Durch kontrollierte Kühlung wird der Schaft beim Schrumpfen dann gerade gezogen. Wir finden, dass dies sehr effektiv ist, um tiefere, schwere Verbeugungen anzusprechen. Es erfordert jedoch eine fachmännische metallurgische Aufsicht. Es ist zu vermeiden, dass die kritische Kornstruktur der Legierung verändert wird. Überhitzung führt zu irreversibler Karbidausfällung.
Die konkave Seite der Wellenoberfläche strahlen. Für dieses Verfahren verwenden Techniker spezielle Drucklufthämmer. Dieser Vorgang führt zu starken Druckspannungen in der Hautschicht. Diese Belastungen richten den Rotor im Laufe der Zeit physikalisch gerade aus. Es stellt eine schnellere Korrekturmethode mit geringerer Wärmeentwicklung dar. Wir halten es in erster Linie für nur oberflächliche Oberflächenbögen für geeignet. Es kann keine tiefen strukturellen Verformungen korrigieren.
Überfliegen Sie den Schaft, um eine völlig neue, echte Mittellinie zu erzeugen. Genau für diese Aufgabe nutzen Maschinenbauer Präzisionsschleifwerkzeuge. Dies garantiert eine perfekt konzentrische rotierende Oberfläche. Sie entfernen jedoch dauerhaft wesentliches Grundmaterial aus dem Schmiedestück. Möglicherweise benötigen Sie später unterdimensionierte Lager oder kundenspezifische Dichtungen. Wir raten zur Vorsicht, da eine Verringerung des Zapfendurchmessers die Tragfähigkeit verringert.
Manchmal muss der ausgemusterte Rotor komplett verschrottet werden. Sie beziehen dann völlig neue Quellen Teile für Dampfturbinen . Dies ist bei weitem mit den höchsten Kapitalkosten verbunden. Damit verbunden ist auch die längste Projektdurchlaufzeit. Dennoch stellt es das absolut geringste technische Risiko dar. Wir empfehlen dies ausschließlich bei stark nachgegebenen oder gerissenen Wellen.
| Reparaturmethode | Primäranwendung | Prozessgeschwindigkeit | Metallurgisches Risiko | Anforderungen nach der Reparatur |
|---|---|---|---|---|
| Thermisches Richten | Schwere dauerhafte Verbeugungen | Langsam | Hoch (Wärmeeinflusszonen) | Strenger Stressabbau |
| Mechanisches Strahlen | Kleinere Oberflächenschleifen | Schnell | Niedrig | Oberflächenpolieren |
| Bearbeiten / Schleifen | Exzentrizität bei Zeitschriften | Medium | Keiner | Kundenspezifische Lager |
| Ersatz | Katastrophale Ausbeute | Sehr langsam | Keiner | Vollständige Wiederinbetriebnahme |
Gehen Sie direkt auf die Realität physischer Rotoreingriffe ein. In jeder Phase des Reparaturprozesses gibt es Fallstricke. Sie müssen diese Ausführungsrisiken proaktiv managen. Eine schlechte Qualitätskontrolle zerstört teure rotierende Geräte sofort.
Ein gerader Rotor kann sich leicht an seinen ursprünglichen Bogen „erinnern“. Bei hohen Betriebstemperaturen kann es zu einem verbogenen Zustand kommen. Sie müssen eine ordnungsgemäße Wärmebehandlung nach dem Schweißen (PWHT) oder eine thermische Entspannung durchführen. Für diesen entscheidenden Schritt verwenden wir örtliche Heizdecken. Sie erhöhen die Temperaturen sicher auf bestimmte Entspannungspunkte. Die Vernachlässigung des Stressabbaus ist eine Garantie für zukünftige Betriebsausfälle.
Durch das thermische Richten entstehen starke Wärmeschwankungen in der Legierung. Es besteht die Gefahr einer Materialversprödung und gefährlicher Mikrorisse. In den lokalen Wärmeeinflusszonen kommt es häufig zu Härteveränderungen. Überwachen Sie Temperaturverläufe während des gesamten Reparaturvorgangs sorgfältig. Wir benötigen eine ständige Rückmeldung des Thermoelements, um eine Überhitzung zu verhindern.
Die obligatorische zerstörungsfreie Prüfung (NDT) ist absolut nicht verhandelbar. Nutzen Sie die Magnetpulverprüfung (MPI) direkt nach dem Richten. Dadurch werden oberflächenbrechende Fehler erkannt. Durch die Ultraschallprüfung (UT) wird die tiefere Strukturintegrität vollständig überprüft. Es findet unterirdische Hohlräume, die durch die Biegebeanspruchung entstehen.
Es ist sowohl ein Auswuchten bei niedriger Drehzahl als auch bei Betriebsdrehzahl erforderlich. Sie können diesen Schritt nicht überspringen. Der Hochgeschwindigkeits-Vakuumausgleich sorgt für dynamische Stabilität vor dem Wiedereinbau. Wir testen Rotoren bei voller Betriebsgeschwindigkeit in einem Bunker. Dies beweist, dass der Bogen unter der Zentrifugalkraft nicht zurückkehrt.
Veterinärdienstleister müssen bei kritischen Rotoreingriffen streng geprüft werden. Nicht alle Maschinenwerkstätten sind in der Lage, schwerwiegende metallurgische Korrekturen durchzuführen. Für diese anspruchsvolle Aufgabe benötigen Sie spezielles technisches Fachwissen. Stellen Sie anspruchsvolle Fragen, bevor Sie einen Reparaturvertrag unterzeichnen.
Bewerten Sie ihre schweren Maschinen und die Stellfläche gründlich. Verfügen sie über die notwendigen Kapazitäten für Schwerdrehmaschinen? Suchen Sie nach fortschrittlichen Horizontalbohrwerken. Stellen Sie sicher, dass für Ihre spezifische Rotorklasse betriebsbereite Vakuumausgleichsbunker vorhanden sind. Eine Standardwerkstatt kann flexible Hochgeschwindigkeitsrotoren nicht ordnungsgemäß testen.
Fragen Sie nach ihren internen Engineering-Workflows. Führen sie eine interne Finite-Elemente-Analyse (FEA) durch? Sie müssen metallurgische Tests durchführen, bevor sie versuchen, eine thermische Begradigung durchzuführen. Vermutungen führen zu einer katastrophalen Rotorzerstörung. Sie müssen die genaue Legierungszusammensetzung verstehen, bevor sie Wärme anwenden.
Fordern Sie von Ihrem gewählten MRO-Partner völlige Transparenz. Erwarten Sie eine klare TIR-Dokumentation „As-Found“ und „As-Left“. Fordern Sie umfassende Materialhärteberichte für Ihre permanenten Dateien an. Wir empfehlen, die Anlage während der Reparatur persönlich zu besichtigen.
Suchen Sie nach Anbietern, die Folgendes problemlos bieten können:
Garantierte Rundlaufbegrenzungen nach der Reparatur.
Dokumentierte Geschichte ähnlicher Rotoren, die sie erfolgreich richteten.
Musterpakete zur Qualitätskontrolle und Kalibrierungszertifikate.
Fordern Sie eine umfassende Fehlerursachenanalyse (RCFA) an. Fordern Sie von Ihrem Ingenieurteam eine detaillierte Machbarkeitsstudie für Reparaturen an. Tun Sie dies, bevor Sie Werkstattarbeiten genehmigen. Sie müssen genau verstehen, warum die Verbeugung ursprünglich passiert ist. Andernfalls wird der Fehler nach der Neuinstallation erneut auftreten.
Die Behandlung der Rotorverformung bei Dampfturbinen bleibt ein entscheidender Entscheidungspunkt. Sie müssen Ausfallzeiten und langfristige mechanische Zuverlässigkeit sorgfältig abwägen. Präzise Messungen führen jedes Mal zu erfolgreichen Reparaturergebnissen. Die strikte Einhaltung von OEM- und Industrietoleranzen sorgt für eine sichere Führung Ihrer Methodik. Gehen Sie bei Maßprüfungen keine Kompromisse ein.
Arbeiten Sie ausschließlich mit kompetenten MRO-Einrichtungen zusammen. Sie müssen für jeden Schritt eine überprüfbare technische Analyse liefern. Behandeln Sie das Ausrichten des Rotors nicht als routinemäßige mechanische Übung. Es handelt sich um einen hochkomplexen metallurgischen Eingriff.
Ergreifen Sie diese Sofortmaßnahmen:
Isolieren Sie das Gerät vollständig und sorgen Sie für einen Temperaturausgleich im Inneren.
Führen Sie Mehrpunkt-TIR-Messungen mit kalibrierten Näherungssonden und Messuhren durch.
Beauftragen Sie eine umfassende metallurgische Beurteilung, bevor Sie sich für eine thermische oder mechanische Richtmethode entscheiden.
Fordern Sie eine Dokumentation zum Hochgeschwindigkeits-Vakuumausgleich an, bevor Sie das reparierte Gerät annehmen.
A: Ein thermischer Bogen löst sich auf natürliche Weise auf, sobald sich die Innentemperaturen ausgleichen. Ingenieure erreichen dies häufig durch den kontinuierlichen Drehgetriebebetrieb. Bei einer dauerhaften Biegung kommt es zu einer plastischen Verformung des Metalls. Dieser schwerwiegende Zustand erfordert umfangreiche mechanische oder thermische Reparatureingriffe.
A: Die akzeptable TIR hängt von der Geschwindigkeit und Masse des Rotors ab. Sie müssen auch spezifische OEM-Spezifikationen konsultieren. Typische Toleranzen unterliegen jedoch strengen Mikromessungen. Zeitschriften erfordern im Allgemeinen TIR-Grenzwerte, die strikt zwischen 0,0005 und 0,002 Zoll liegen.
A: Nein. Übermäßige Bögen verhindern oft völlig sichere Glättungsverfahren. Eine bereits bestehende Materialermüdung schränkt Ihre Reparaturmöglichkeiten erheblich ein. Schwerwiegende metallurgische Veränderungen können einen kompletten Komponentenaustausch statt einer Reparatur erforderlich machen.
A: Exzentrizität stört den kritischen hydrodynamischen Ölfilm. Diese Störung verursacht extrem hohe mechanische Vibrationen. Es erzeugt schnell übermäßige lokale Wärme. Letztendlich führt es zu einem schnellen Verschleiß oder einem katastrophalen Abrieb des Lagers.


