


| Menge: | |
|---|---|
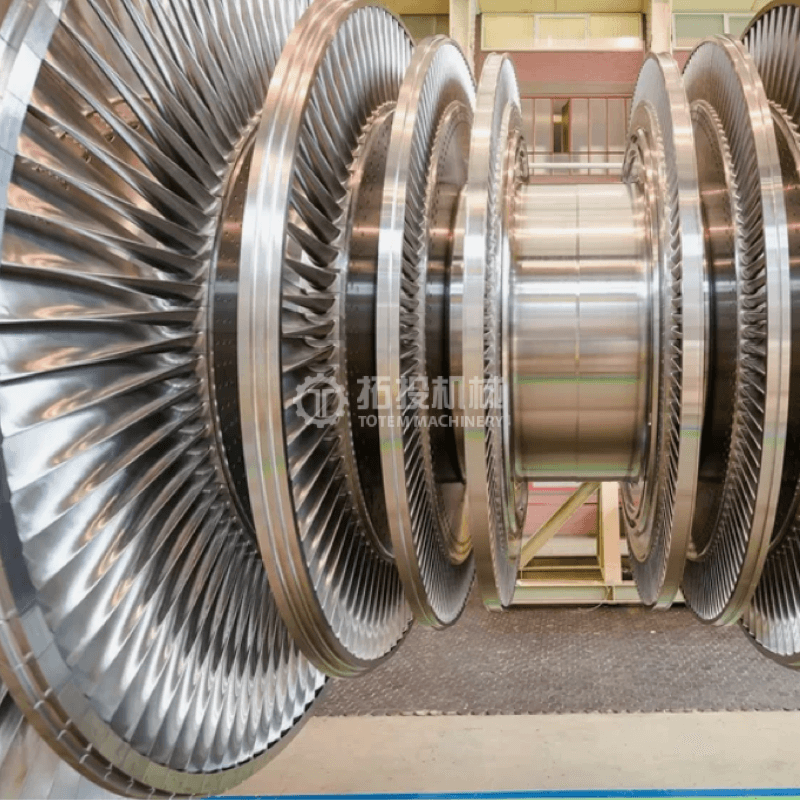
Die Hochdruck- (HP), Mitteldruck- (IP) und Niederdruck- (LP) Rotorwellen sind die kritischsten tragenden und Kraftübertragungskomponenten in Industrie- und Nutzdampfturbinensystemen. Diese geschmiedeten Rotorwellen sind das Herzstück der Turbine und erfüllen wesentliche Funktionen, darunter die Übertragung eines enormen Drehmoments, die sichere Unterstützung der beweglichen Schaufeln und die Aufrechterhaltung einer stabilen Verbindung zum Generator oder der angetriebenen Ausrüstung. Die strukturelle Integrität, Dimensionsstabilität und Materialzuverlässigkeit dieser Wellen bestimmen direkt die Betriebssicherheit, den thermischen Gesamtwirkungsgrad und die langfristige Lebensdauer der gesamten Dampfturbineneinheit. Bei Ingenieurprojekten und Energieerzeugungsanlagen ist die Auswahl ordnungsgemäß hergestellter Rotorwellen von entscheidender Bedeutung, um Wartungsausfallzeiten zu minimieren und Betriebsrisiken unter anspruchsvollen Dauerlasten zu mindern.
Um eine optimale Leistung in verschiedenen thermischen und mechanischen Belastungszonen sicherzustellen, implementieren wir strenge Materialauswahlprotokolle, die auf bestimmte Betriebsumgebungen zugeschnitten sind. Für HP- und IP-Rotorwellen, die extremen thermischen Bedingungen ausgesetzt sind, verwenden wir hochwertige Schmiedeteile aus legiertem Stahl, insbesondere Stähle der Cr-Mo-V-Serie oder der Ni-Cr-Mo-Serie . Diese fortschrittlichen Legierungszusammensetzungen bieten außergewöhnliche Hochtemperaturfestigkeit, hervorragende Kriechfestigkeit und hervorragende thermische Ermüdungsbeständigkeit. Dadurch wird sichergestellt, dass die Wellen ihre mechanischen Eigenschaften und Maßhaltigkeit auch bei längerer Einwirkung von Dampfströmen mit hoher Temperatur, hohem Druck und hoher Geschwindigkeit beibehalten, wodurch das Risiko einer thermischen Verformung erheblich verringert wird.
Im Gegensatz dazu unterliegen LP-Rotorwellen unterschiedlichen mechanischen Anforderungen und müssen vor allem großen Rotationsdurchmessern, massiver Drehmomentübertragung und komplexen Wechselbeanspruchungen standhalten. Für diese Komponenten verwenden wir hochfeste niedriglegierte Stähle oder spezielle Niederdruck-Rotorstähle. Diese gezielte Materialstrategie bietet ein optimales Gleichgewicht zwischen struktureller Festigkeit, Schlagzähigkeit und entscheidender Beständigkeit gegen Spannungsrisskorrosion und macht sie äußerst zuverlässig für den Umgang mit Dampfumgebungen mit hohem Volumen und niedrigem Druck, ohne die strukturelle Integrität über Jahre hinweg im Dauerbetrieb zu beeinträchtigen.
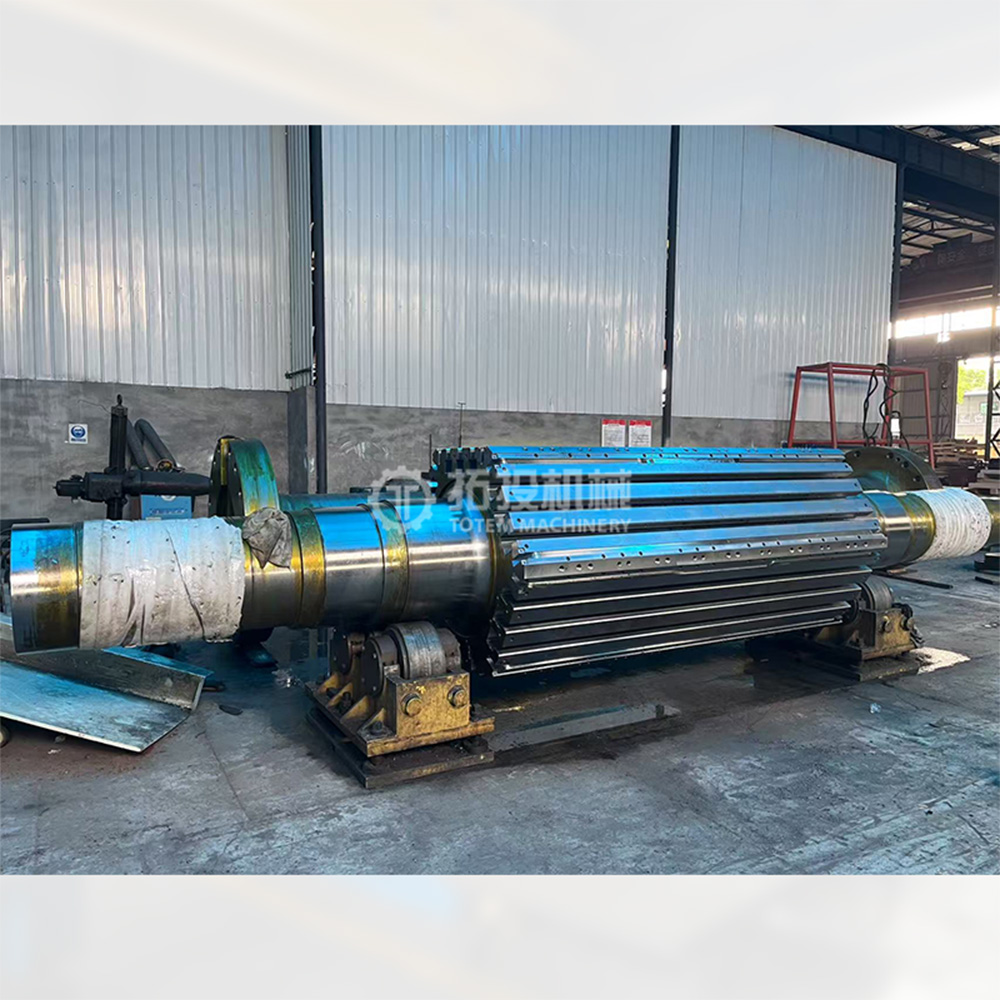 |
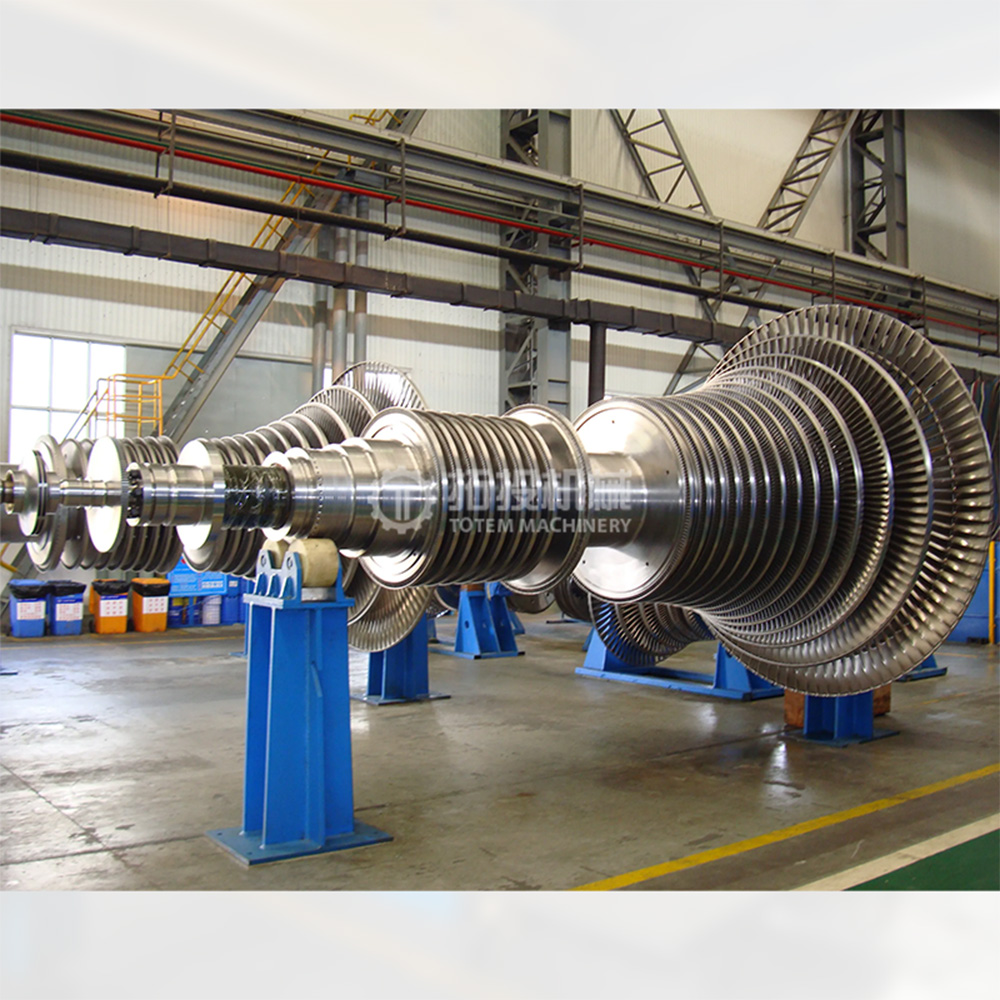 |
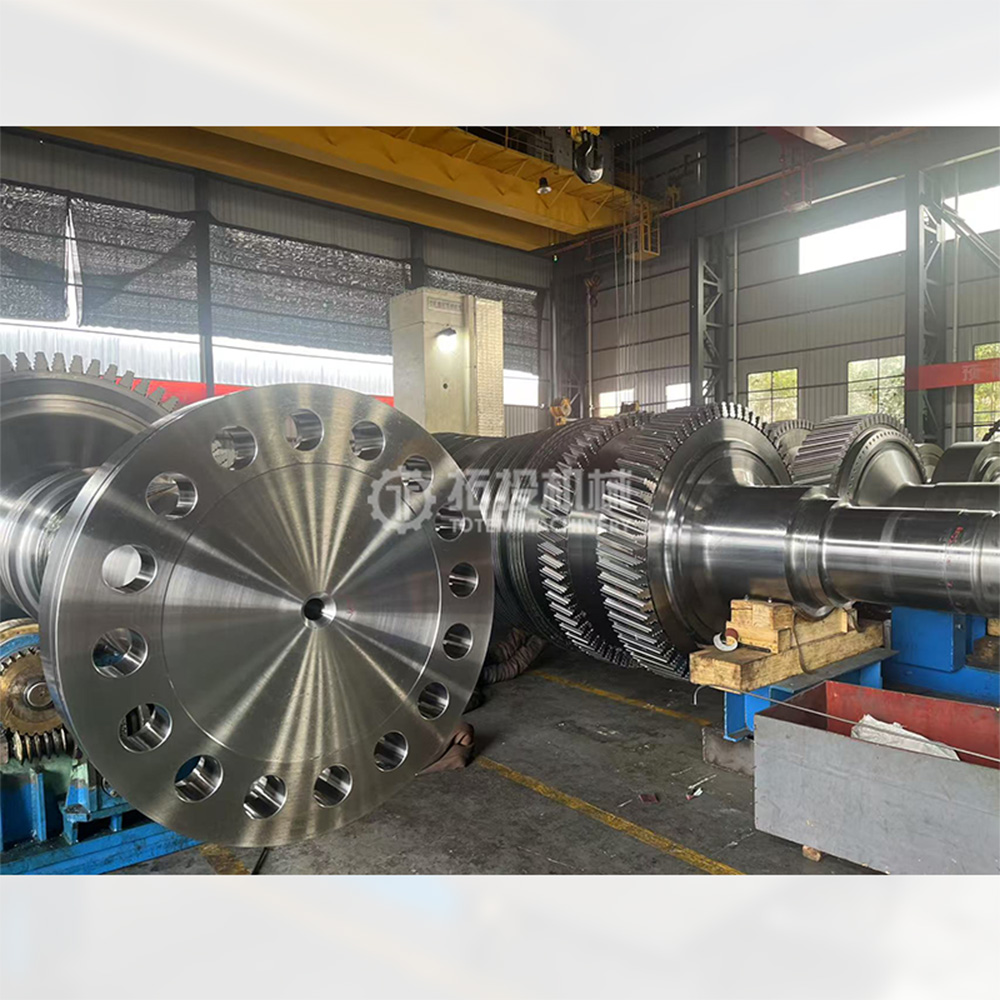 |
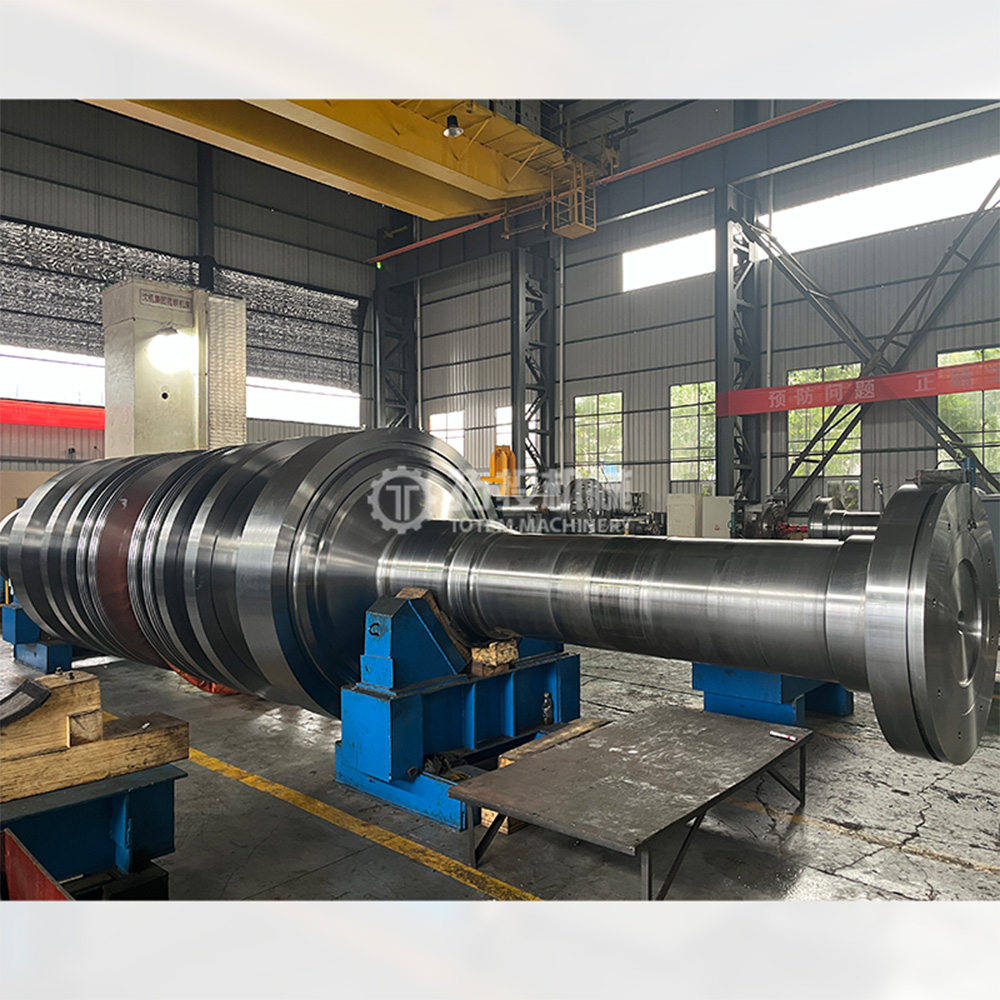 |
 |
 |
Die Einhaltung strenger internationaler Spezifikationen ist eine Grundvoraussetzung für Energieerzeugungsanlagen. Unsere Dampfturbinenrotorwellen werden sorgfältig und in voller Übereinstimmung mit etablierten globalen Standards hergestellt, einschließlich GB-, DIN- und ISO- Spezifikationen, abhängig von den spezifischen Projektanforderungen. Jede geschmiedete Welle wird mit umfassender Qualitätsdokumentation, Materialzertifikaten und detaillierten Prüfberichten geliefert, um eine vollständige Rückverfolgbarkeit zu gewährleisten und Ihre Qualitätssicherungsprozesse zu unterstützen.
Über die Standardfertigung hinaus bieten wir umfassende maßgeschneiderte technische Unterstützung. Basierend auf Ihren spezifischen Turbineneinheitsparametern, Betriebsbedingungen und Leistungszielen kann unser Ingenieurteam wertvolle Erkenntnisse für die Strukturoptimierung, die Anleitung zur Materialauswahl und die Machbarkeitsanalyse für die Herstellung liefern. Dieser kollaborative Ansatz hilft Beschaffungsteams und Ingenieuren, ihre Gerätekonstruktionen zu optimieren und sicherzustellen, dass die endgültige Rotorwelle perfekt zur beabsichtigten Anwendung passt, während gleichzeitig die Gesamtprojektkosten kontrolliert werden.
Unterstützt durch ausgereifte Schmiedekompetenz und ein strenges Qualitätsmanagementsystem bieten unsere HP-, IP- und LP-Dampfturbinenrotorwellen die hohe Festigkeit, außergewöhnliche Zuverlässigkeit und längere Lebensdauer, die für die moderne Stromerzeugung erforderlich sind. Sie bieten eine hervorragende technische Anpassungsfähigkeit und sind damit die zuverlässige Wahl für eine Vielzahl anspruchsvoller Dampfturbinenprojekte und Schwerindustrieanwendungen.
Die Herstellung unserer Hochdruck-Dampfturbinenrotorwellen aus legiertem Stahl beruht auf einem hoch kontrollierten und hochentwickelten Bearbeitungsprozess. Bevor ein Schneidwerkzeug das Metall berührt, werden die Schlüsselschmiedestücke für Rotorwellen strengen Kontrollen beim Schmelzen, Schmieden und der Wärmebehandlung unterzogen. Diese grundlegenden Schritte werden sorgfältig ausgeführt, um eine gleichmäßige Mikrostruktur und außergewöhnliche innere Dichte zu gewährleisten. Durch die Eliminierung interner Hohlräume und die Erzielung struktureller Homogenität in der Anfangsphase bieten wir eine äußerst stabile Grundlage für die Präzisionsbearbeitung. Durch diese strenge Vorkontrolle wird das Risiko einer Materialverformung oder eines Spannungsabbauverzugs beim anschließenden starken Materialabtrag erheblich reduziert und die Maßhaltigkeit während des gesamten Produktionszyklus gewährleistet.
Sobald das Grundschmiedestück vorbereitet ist, gelangt die Rotorwelle in unsere Hochleistungsbearbeitungsanlage. Die enormen physikalischen Abmessungen und die komplexe Geometrie von Dampfturbinenrotoren erfordern spezielle Ausrüstung. Wir nutzen große CNC-Drehmaschinen (Computer Numerical Control), leistungsstarke CNC-Schleifmaschinen und spezielle Endbearbeitungsgeräte, die speziell für große Industriekomponenten entwickelt wurden.
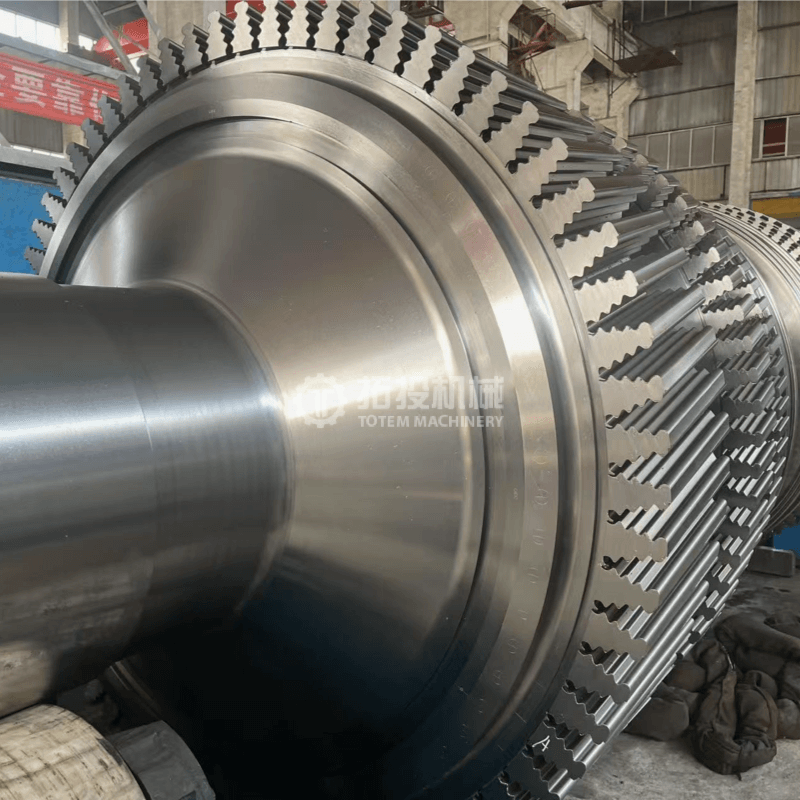
Während der Bearbeitungsphase wird den kritischen Funktionsbereichen der Rotorwelle größte Aufmerksamkeit geschenkt. Die Lagerbereiche, die das enorme Gewicht der rotierenden Baugruppe tragen und mit den hydrodynamischen Lagern verbunden sind, werden mit genauen Toleranzen bearbeitet, um eine reibungslose Rotation zu gewährleisten. Die Dichtungszonen sind präzise geschnitten, um enge Abstände aufrechtzuerhalten, was für die Vermeidung von Hochdruckdampflecks und die Aufrechterhaltung der Turbineneffizienz von entscheidender Bedeutung ist. Darüber hinaus sind die Scheibenauflageflächen und Kupplungsabschnitte absolut präzise verarbeitet. Die Kupplungsabschnitte müssen genau auf den Rotor des Generators ausgerichtet sein, was eine einwandfreie Ausführung erfordert, um eine stabile Kraftübertragung ohne Einführung exzentrischer Lasten zu gewährleisten.
Wie oben in unseren Fertigdrehbearbeitungen dargestellt, wird der Übergang von der Grobbearbeitung zur Endbearbeitung sorgfältig überwacht. Das Fertigdrehen ist eine kritische Phase, in der sich die Rotorwelle ihren endgültigen geometrischen Spezifikationen nähert. In dieser Phase arbeiten unsere erfahrenen Bediener und fortschrittlichen CNC-Systeme zusammen, um das verbleibende Material mit hoher Präzision zu entfernen. Dieser Schritt erfordert optimierte Schnittgeschwindigkeiten, präzise Vorschübe und spezielle Werkzeuge, um Kaltverfestigungen zu verhindern und restliche Oberflächenspannungen zu minimieren und die Welle für das Endschleifen vorzubereiten.
Das ultimative Ziel unseres umfassenden Bearbeitungsprozesses ist die strikte Kontrolle wichtiger geometrischer Toleranzen, insbesondere Rundheit, Koaxialität und Oberflächenrauheit. Bei schnell rotierenden Geräten wie Dampfturbinen können selbst mikroskopische Abweichungen zu schwerwiegenden Betriebsproblemen führen. Eine strenge Kontrolle der Rundheit stellt sicher, dass sich die Welle in ihren Lagern gleichmäßig dreht, wodurch Reibung und mechanischer Verschleiß minimiert werden. Koaxialität ist von größter Bedeutung; Alle bearbeiteten Durchmesser entlang der gesamten Länge der massiven Welle müssen eine exakte gemeinsame Mittellinie haben. Diese geometrische Genauigkeit ist für das Erreichen eines optimalen dynamischen Gleichgewichts unerlässlich. Ohne präzise Koaxialität würde der Rotor bei hohen Drehzahlen starken Vibrationen ausgesetzt sein, was die Stabilität der Welle beeinträchtigen und möglicherweise zu Ausfallzeiten der Ausrüstung führen würde.
Darüber hinaus wird die Oberflächenrauheit durch fortschrittliche Dreh- und anschließende Schleifprozesse streng kontrolliert. Eine hervorragende Oberflächengüte in den Zapfen- und Dichtungsbereichen reduziert den Verschleiß, verlängert die Lebensdauer der zugehörigen Komponenten und erhöht die allgemeine Betriebssicherheit des Dampfturbinensystems. Durch die Einhaltung dieser strengen Bearbeitungsstandards stellen wir sicher, dass jede gelieferte Rotorwelle den anspruchsvollen dynamischen Kräften in modernen Energieerzeugungsumgebungen vollständig standhält.
Beenden Sie das Drehen
Beenden Sie das Drehen
Beenden Sie das Drehen
Produktinspektion
Alle Rotorwellen aus unserem Hause unterliegen einer strengen Qualitätskontrolle. Zu den wichtigsten Fertigungsphasen gehören zerstörungsfreie Prüfungen wie Ultraschallprüfungen (UT) und Magnetpulverprüfungen (MT) sowie die erforderlichen Maß- und Leistungsprüfungen. Nach Abschluss der Fertigung werden Rundlauf- und Rauheitstests durchgeführt, um einen reibungslosen, sicheren und zuverlässigen Rotorbetrieb zu gewährleisten.
Auslauftest
Rauheitstest


