
Visualizações: 0 Autor: Editor do site Horário de publicação: 15/08/2026 Origem: Site
Alarmes de alta vibração e falhas nas inspeções de interrupção exigem atenção imediata. Os engenheiros frequentemente enfrentam graves distorções do rotor durante esses momentos operacionais críticos. Desvios não corrigidos do eixo levam a atritos internos catastróficos e falhas inesperadas nos rolamentos. Você também corre o risco de interrupções não planejadas e degradação mecânica severa ao longo do tempo. A escolha de um método de reparo incorreto introduz falhas metalúrgicas perigosas no material de base. Você deve evitar esses erros irreversíveis.
Este artigo fornece uma estrutura de avaliação técnica abrangente. Nós ajudamos você a diagnosticar arco do rotor da turbina a vapor e desvio do eixo com precisão. Você descobrirá como avaliar eficazmente diversas metodologias de reparo. Exploramos maneiras de mitigar riscos de confiabilidade de longo prazo durante grandes revisões de equipamentos. Orientamos você em medições de precisão, análise de causa raiz e verificação de controle de qualidade. Você aprenderá exatamente como restaurar seu equipamento rotativo com segurança.
Diferenciar entre arco do rotor temporário (térmico) e permanente (mecânico) é o primeiro passo crítico antes de se comprometer com intervenções físicas.
A medição de desvio deve levar em conta os limites de tolerância estritos no munhão e na interface do rolamento deslizante DIN para restaurar a estabilidade hidrodinâmica.
Os métodos de reparo – que vão desde hot-spotting térmico até martelamento mecânico – acarretam riscos metalúrgicos distintos que devem ser ponderados em relação à duração da interrupção e aos custos de substituição.
A seleção de um parceiro de MRO (Manutenção, Reparo e Operações) exige a verificação de sua capacidade de realizar alívio de estresse e balanceamento de baixa/alta velocidade após o reparo.
Enquadrar o problema continua sendo sua principal responsabilidade técnica. Você deve estabelecer se a distorção representa um problema operacional reversível. Às vezes, indica deformação permanente do material. Diagnosticar incorretamente essa condição leva a tentativas desastrosas de reparo. Você deve separar eventos térmicos transitórios de escoamento físico irreversível.
O resfriamento irregular durante a operação do mecanismo de giro causa empenamento temporário. A gravidade atua constantemente em um rotor quente e estacionário. O ar quente sobe dentro do espaço da caixa. A metade superior do rotor permanece mais quente e se expande mais. Essa dinâmica inclina a haste para cima. A indução de água também causa choque térmico repentino e violento. A água fria atinge o metal quente inesperadamente. Isso força uma rápida contração superficial na metade inferior. A haste se curva violentamente para baixo.
O aquecimento assimétrico ocorre frequentemente devido a Distorção da carcaça da turbina HP/IP/LP . A fricção interna localizada gera um calor de fricção imenso e irregular. Este calor localizado causa rápida expansão térmica no local da fricção. A expansão aumenta ainda mais o arco do eixo. O arco aumentado causa fricção mais forte. Os especialistas da indústria chamam esta espiral destrutiva de efeito Newkirk.
A fluência e a fadiga do material se desenvolvem ao longo de ciclos de vida operacionais prolongados. Altas temperaturas e tensões dinâmicas contínuas alteram permanentemente o metal. O desequilíbrio severo cria altas cargas radiais durante a operação da turbina. Com o tempo, estas forças cíclicas distorcem permanentemente a geometria. Danos por objetos estranhos (FOD) impactam diretamente o sistema rotativo. Impactos de alta velocidade dobram componentes delicados instantaneamente. Atritos radiais severos podem produzir permanentemente a Eixo do rotor da turbina a vapor.
Garanta a identificação precisa da causa raiz antes de tomar medidas corretivas. Esta verificação evita a aplicação de reparos mecânicos em um problema térmico. Caso contrário, você poderá danificar irreparavelmente o rotor. Sempre verifique a uniformidade da temperatura no forjamento. Faça isso antes de realizar quaisquer medições mecânicas de base. Você deve permitir que a unidade atinja a temperatura ambiente naturalmente.
Quantificar a gravidade do arco é absolutamente essencial. Esses dados precisos informam sua decisão crítica de reparo ou substituição. Você precisa de valores de medição exatos para prosseguir com segurança. Os engenheiros não podem confiar apenas nas inspeções visuais.
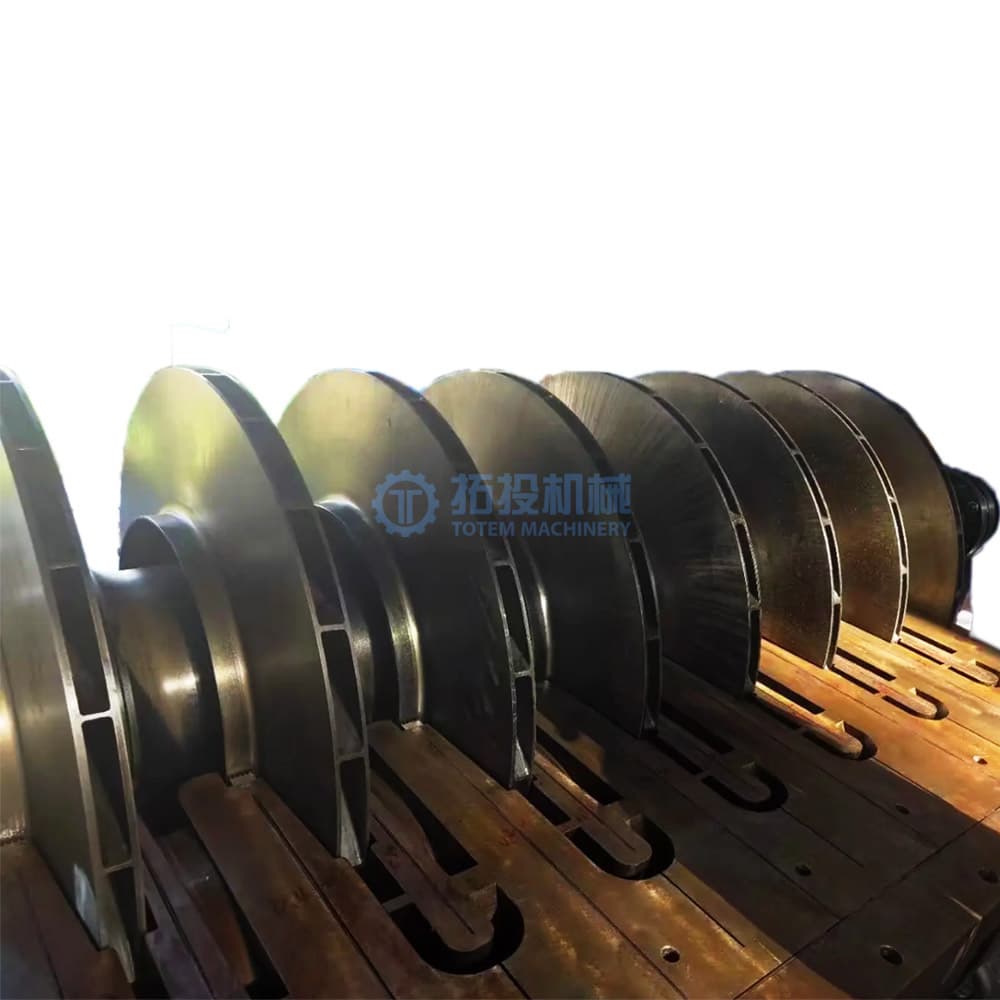
Os engenheiros normalmente usam comparadores de precisão. Eles montam esses instrumentos em blocos em V ou suportes de torno. Essas configurações fornecem uma base de medição estável. Os dados da sonda de proximidade oferecem insights operacionais dinâmicos durante o tempo de execução. Você deve documentar a leitura total do indicador (TIR) com precisão. Registre essas leituras em vários locais axiais ao longo do eixo.
Siga este procedimento de medição preciso:
Isole o rotor de todas as influências térmicas externas.
Monte os comparadores calibrados com segurança em uma base rígida.
Gire o eixo manualmente em velocidades lentas e consistentes.
Registre a amplitude pico a pico em diários críticos designados.
Mapeie todo o perfil do eixo para identificar o ponto de deflexão máxima.
Meça cuidadosamente a excentricidade nas seções do acoplamento e do meio do vão. Os diários de rolamento exigem o mais alto nível de escrutínio dimensional. Deve avaliar o impacto dos níveis atuais do TIR. A alta excentricidade destrói a integridade da cunha de óleo. Esta cunha crucial opera dentro de um Rolamento deslizante DIN . A estabilidade hidrodinâmica depende inteiramente da manutenção desta folga radial microscópica.
Compare os dados de campo com as diretrizes ASME estabelecidas. Verifique cuidadosamente as tolerâncias OEM específicas para sua unidade. Isso estabelece uma linha de base clara de aprovação/reprovação para o equipamento. Os limites aceitáveis do diário geralmente ficam bem abaixo de 0,001 polegada. Rotores flexíveis de alta velocidade exigem tolerâncias ainda mais restritas. Você deve considerar a massa do rotor e a velocidade operacional. Descrevemos os limites de tolerância padrão abaixo.
| Local de medição | Tolerância OEM padrão (polegadas) | Limite de ação crítica (polegadas) | Impacto operacional |
|---|---|---|---|
| Diários de rolamento | 0,0005 - 0,0010 | > 0,0020 | Limpeza Babbitt, vibração extrema |
| Meio vão / barriga | 0,0020 - 0,0040 | > 0,0080 | Fricção da vedação, perda de folga |
| Faces de acoplamento | 0,0005 - 0,0015 | > 0,0030 | Falha de alinhamento, tensão de acoplamento |

Estruture cuidadosamente as intervenções de engenharia disponíveis. Baseie a sua escolha na gravidade do TIR. Considere a localização exata do arco máximo. Avaliamos quatro opções principais de reparo para restaurar a geometria operacional.
Aplique calor localizado e controlado no lado convexo da curva. Isso força o material a ceder de forma previsível sob compressão. O resfriamento controlado então puxa o eixo reto à medida que ele encolhe. Achamos isso altamente eficaz para lidar com arcos mais profundos e severos. No entanto, requer supervisão metalúrgica especializada. Você deve evitar alterar a estrutura crítica dos grãos da liga. O superaquecimento causa precipitação irreversível de carboneto.
Peen o lado côncavo da superfície do eixo. Os técnicos utilizam martelos pneumáticos especializados para este procedimento. Esta ação induz fortes tensões compressivas na camada da pele. Essas tensões endireitam fisicamente o rotor ao longo do tempo. Representa um método de correção mais rápido e de menor calor. Consideramos que é viável principalmente apenas para arcos superficiais. Não pode corrigir deformações estruturais profundas.
Deslize o eixo para criar uma linha central verdadeira completamente nova. Os maquinistas usam ferramentas de retificação de precisão exatamente para esta tarefa. Isto garante uma superfície rotativa perfeitamente concêntrica. No entanto, você remove permanentemente o material base essencial do forjamento. Você pode precisar de rolamentos subdimensionados ou vedações personalizadas posteriormente. Aconselhamos cautela, pois a redução do diâmetro do munhão diminui a capacidade de carga.
Às vezes, você deve descartar completamente o rotor cedido. Você então adquire recursos inteiramente novos Peças de turbina a vapor . Isso acarreta, de longe, o maior custo de capital. Também envolve o maior tempo de execução do projeto. No entanto, representa o risco técnico absolutamente mais baixo. Recomendamos isso exclusivamente para eixos severamente cedidos ou rachados.
| Método de reparo | Aplicação primária | Velocidade do processo | Risco metalúrgico | Requisito pós-reparo |
|---|---|---|---|---|
| Alisamento Térmico | Arcos permanentes severos | Lento | Alto (zonas afetadas pelo calor) | Alívio estrito do estresse |
| Peening Mecânico | Arcos de superfície menores | Rápido | Baixo | Polimento de superfície |
| Usinagem / Retificação | Excentricidade em periódicos | Médio | Nenhum | Rolamentos personalizados |
| Substituição | Rendimento catastrófico | Muito lento | Nenhum | Recomissionamento completo |
Aborde diretamente as realidades das intervenções físicas do rotor. Existem armadilhas em todas as fases do processo de reparo. Você deve gerenciar esses riscos de execução de forma proativa. O controle de qualidade deficiente destrói instantaneamente equipamentos rotativos caros.
Um rotor endireitado pode facilmente “lembrar” de sua proa original. Pode reverter para um estado dobrado em altas temperaturas operacionais. Você deve realizar o tratamento térmico pós-soldagem (PWHT) adequado ou o alívio do estresse térmico. Usamos mantas de aquecimento localizadas para esta etapa crucial. Eles aumentam as temperaturas para pontos específicos de alívio de tensão com segurança. Negligenciar o alívio do estresse garante futuras falhas operacionais.
O endireitamento térmico introduz variáveis de calor severas na liga. Você corre o risco de fragilização do material e microfissuras perigosas. Alterações de dureza ocorrem frequentemente nas zonas localizadas afetadas pelo calor. Monitore meticulosamente os gradientes de temperatura durante todo o processo de reparo. Exigimos feedback constante do termopar para evitar superaquecimento.
Os testes não destrutivos obrigatórios (END) são totalmente inegociáveis. Use a inspeção por partículas magnéticas (MPI) diretamente após o alisamento. Isso detecta falhas de quebra de superfície. O teste ultrassônico (UT) verifica completamente a integridade estrutural mais profunda. Ele encontra vazios subterrâneos causados pela tensão de flexão.
Tanto o balanceamento em baixa velocidade quanto em velocidade operacional são necessários. Você não pode pular esta etapa. O balanceamento de vácuo de alta velocidade garante estabilidade dinâmica antes da reinstalação. Testamos rotores em velocidade total de operação em um bunker. Isto prova que o arco não retornará sob força centrífuga.
Veterinários prestadores de serviços rigorosamente para intervenções críticas no rotor. Nem todas as oficinas mecânicas podem lidar com correções metalúrgicas severas. Você precisa de conhecimento especializado em engenharia para esta tarefa de alto risco. Faça perguntas exigentes antes de assinar qualquer contrato de reparo.
Avalie cuidadosamente o maquinário pesado e o espaço físico. Eles possuem as capacidades necessárias de torno para serviços pesados? Verifique se há mandriladoras horizontais avançadas. Verifique se eles possuem bunkers de balanceamento de vácuo operacionais para sua classe específica de rotor. Uma oficina padrão não pode testar rotores flexíveis de alta velocidade adequadamente.
Pergunte sobre seus fluxos de trabalho de engenharia internos. Eles realizam análise interna de elementos finitos (FEA)? Eles devem realizar testes metalúrgicos antes de tentar um endireitamento térmico. As suposições levam à destruição catastrófica do rotor. Eles precisam entender a composição exata da liga antes de aplicar calor.
Exija total transparência do parceiro MRO escolhido. Espere documentação TIR clara 'As-Found' e 'As-Left'. Solicite relatórios abrangentes de dureza de materiais para seus arquivos permanentes. Recomendamos inspecionar pessoalmente a instalação durante o reparo.
Procure fornecedores que forneçam facilmente o seguinte:
Limites de excentricidade garantidos após o reparo.
Histórias documentadas de rotores semelhantes que eles endireitaram com sucesso.
Amostra de pacotes de controle de qualidade e certificados de calibração.
Solicite uma análise abrangente de causa raiz de falhas (RCFA). Exigir um estudo detalhado de viabilidade de reparo de sua equipe de engenharia. Faça isso antes de aprovar qualquer trabalho na oficina. Você deve entender exatamente por que a reverência aconteceu inicialmente. Caso contrário, você repetirá a falha após a reinstalação.
Abordar a distorção do rotor da turbina a vapor continua sendo um ponto de decisão crítico. Você deve equilibrar cuidadosamente o tempo de inatividade e a confiabilidade mecânica de longo prazo. A medição precisa sempre gera resultados de reparo bem-sucedidos. A adesão estrita às tolerâncias do OEM e do setor orienta sua metodologia com segurança. Nunca comprometa as inspeções dimensionais.
Faça parceria exclusivamente com instalações de MRO competentes. Eles devem fornecer análises de engenharia verificáveis para cada etapa. Evite tratar o endireitamento do rotor como um exercício mecânico de rotina. É uma intervenção metalúrgica altamente complexa.
Execute estas etapas de ação imediata:
Isole totalmente o equipamento e permita que as temperaturas internas se equalizem.
Execute medições TIR multiponto usando sondas de proximidade calibradas e relógios comparadores.
Solicite uma avaliação metalúrgica completa antes de escolher um método de endireitamento térmico ou mecânico.
Exija documentação de balanceamento de vácuo de alta velocidade antes de aceitar a unidade reparada.
R: Um arco térmico resolve naturalmente quando as temperaturas internas se equalizam. Os engenheiros geralmente conseguem isso por meio da operação contínua das engrenagens de giro. Um arco permanente envolve deformação plástica do metal. Esta condição grave requer extensas intervenções de reparo mecânico ou térmico.
R: O TIR aceitável depende da velocidade e da massa do rotor. Você também deve consultar especificações OEM específicas. No entanto, as tolerâncias típicas enquadram-se em micromedidas rigorosas. Os periódicos geralmente exigem limites TIR estritamente entre 0,0005 e 0,002 polegadas.
R: Não. Arcos excessivos geralmente impedem totalmente procedimentos de alisamento seguros. A fadiga pré-existente do material limita significativamente as suas opções de reparo. Alterações metalúrgicas severas podem forçar a substituição completa do componente em vez de um reparo.
R: A excentricidade perturba o filme crítico de óleo hidrodinâmico. Essa interrupção causa vibrações mecânicas extremamente altas. Gera calor localizado excessivo rapidamente. Em última análise, causa desgaste rápido ou limpeza catastrófica do rolamento.


