高振動アラームや停止検査の失敗には、直ちに対処する必要があります。エンジニアは、これらの重要な動作瞬間にローターの重大な歪みに直面することがよくあります。シャフトのずれが修正されていないと、致命的な内部摩擦やベアリングの予期せぬ故障が発生します。また、計画外の停止や時間の経過とともに重大な機械的劣化が発生するリスクもあります。間違った修理方法を選択すると、基材に危険な冶金学的欠陥が生じます。このような不可逆的なエラーは回避する必要があります。
この記事では、包括的な技術評価フレームワークを提供します。診断をお手伝いします 蒸気タービンローターの弓形とシャフトの振れを 正確に測定します。さまざまな修復方法を効果的に評価する方法がわかります。私たちは、大規模な機器のオーバーホール中に長期的な信頼性のリスクを軽減する方法を模索します。精密測定、根本原因分析、品質管理検証についてご案内します。回転機器を安全に修復する方法を正確に学びます。
ローターの一時的(熱的)湾曲と永続的(機械的)湾曲を区別することは、物理的介入を行う前の重要な最初のステップです。
振れ測定では、流体力学的安定性を回復するために、ジャーナルと DIN スライディング ベアリングの 境界面での厳密な公差しきい値を考慮する必要があります。
サーマルホットスポットからメカニカルピーニングに至るまでの修理方法には、明確な冶金学的リスクが伴い、停止期間や交換コストと比較検討する必要があります。
MRO (メンテナンス、修理、運用) パートナーを選択するには、修理後のストレス軽減と低速/高速バランス調整を実行する能力を検証する必要があります。
問題を解決することが主な技術的責任であることに変わりはありません。歪みが回復可能な運用上の問題を表しているかどうかを確認する必要があります。場合によっては、材料の永久的な変形を示す場合もあります。この状態を誤って診断すると、修復の試みが悲惨な結果になる可能性があります。一時的な熱イベントと不可逆的な物理的降伏を分離する必要があります。
ターニングギヤ動作中の冷却が不均一になると、一時的な反りが発生します。重力は、熱く静止したローターに常に作用します。熱風は筐体空間内に上昇します。ローターの上半分はより高温になり、より膨張します。この力学によりシャフトが上向きに曲がります。水分の誘導により、突然の激しい熱衝撃も引き起こされます。冷たい水が熱い金属に予期せず当たります。これにより、下半分の表面が急速に収縮します。シャフトが激しく下に曲がります。
非対称加熱は次の理由で頻繁に発生します。 HP/IP/LP タービン ケーシングの 歪み。局所的な内部摩擦により、膨大な不均一な摩擦熱が発生します。この局所的な熱により、摩擦部位で急速な熱膨張が引き起こされます。拡張によりシャフトの反りはさらに増加します。反りの増加により、摩擦がより困難になります。業界の専門家は、この破壊的なスパイラルをニューカーク効果と呼んでいます。
材料のクリープと疲労は、運用ライフサイクルが長くなると発生します。高温と継続的な動的ストレスにより、金属は永久に変化します。極端な不均衡により、タービンの動作中に高いラジアル荷重が発生します。時間の経過とともに、これらの周期的な力によってジオメトリが永続的に歪みます。異物損傷 (FOD) は回転システムに直接影響を与えます。高速の衝撃により、繊細なコンポーネントが即座に曲げられます。放射状に重度の摩擦が生じると、永久的な損傷が生じる可能性があります。 蒸気タービンローターシャフト.
是正措置を講じる前に、根本原因を正確に特定してください。この検証により、熱問題に機械的修理を適用することが防止されます。そうしないと、ローターに修復不可能な損傷を与える可能性があります。鍛造品全体の温度均一性を常に確認してください。これは、ベースラインの機械的測定を行う前に行ってください。ユニットが自然に周囲温度に達するまで放置する必要があります。
弓の深刻さを定量化することは絶対に不可欠です。この正確なデータにより、修理か交換かの重要な決定が行われます。安全に作業を進めるためには正確な測定値が必要です。エンジニアは目視検査だけに頼ることはできません。
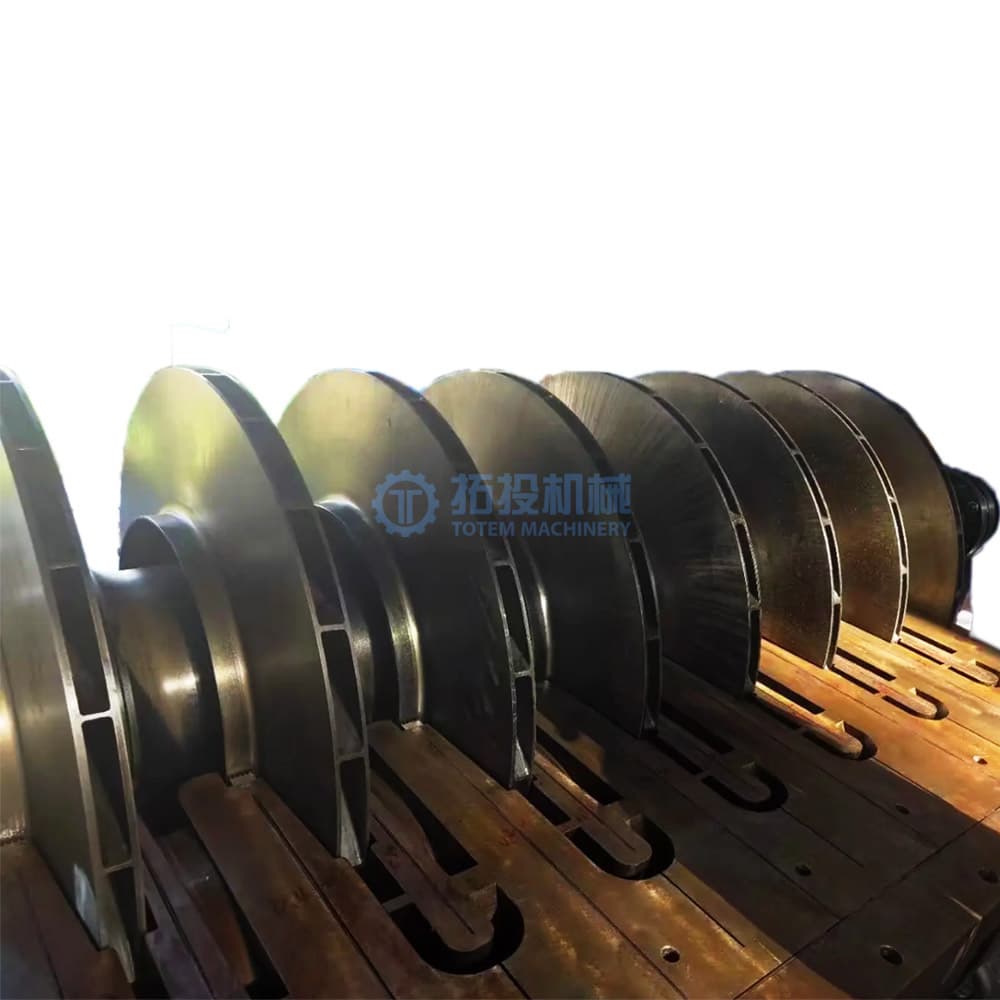
エンジニアは通常、高精度のダイヤルインジケータを使用します。これらの機器は V ブロックまたは旋盤サポートに取り付けられます。これらのセットアップにより、安定した測定基盤が提供されます。近接プローブ データは、実行時に動的な運用上の洞察を提供します。合計インジケーター読み取り値 (TIR) を正確に文書化する必要があります。シャフトに沿った複数の軸方向の位置にわたってこれらの読み取り値を記録します。
次の正確な測定手順に従ってください。
ローターを外部の熱の影響から隔離してください。
校正済みのダイヤルインジケータを堅固なベースにしっかりと取り付けます。
シャフトを手動でゆっくりと一定の速度で回転させます。
指定された重要なジャーナルのピークツーピーク振幅を記録します。
シャフトプロファイル全体をマッピングして、最大たわみ点を特定します。
カップリング部分と中間スパン部分の振れを注意深く測定します。ベアリングジャーナルには最高レベルの寸法検査が要求されます。現在の TIR レベルの影響を評価する必要があります。偏心が大きいと、オイルウェッジの完全性が損なわれます。この重要なウェッジは、 DIN滑り軸受。流体力学的安定性は、この微細な半径方向クリアランスを維持することに完全に依存しています。
現場データを確立された ASME ガイドラインと比較します。お使いのユニットの特定の OEM 公差を慎重に確認してください。これにより、機器の明確な合否ベースラインが確立されます。許容可能なジャーナル制限は、多くの場合、0.001 インチを大きく下回ります。高速フレキシブルローターにはさらに厳しい公差が要求されます。ローターの質量と動作速度を考慮する必要があります。以下に標準許容閾値の概要を示します。
| 測定場所 | 標準 OEM 公差 (インチ) | 臨界動作しきい値 (インチ) | 運用への影響 |
|---|---|---|---|
| ベアリングジャーナル | 0.0005 ~ 0.0010 | > 0.0020 | バビット拭き、極度の振動 |
| ミッドスパン/ベリー | 0.0020~0.0040 | > 0.0080 | シール擦れ、クリアランスロス |
| 結合面 | 0.0005 ~ 0.0015 | > 0.0030 | アライメント不良、カップリング応力 |

利用可能なエンジニアリング介入を慎重に構成します。 TIR の重大度に基づいて選択してください。最大弓の正確な位置を考慮してください。動作可能な形状を復元するための 4 つの主要な修復オプションを評価します。
曲げの凸面に局所的かつ制御された熱を加えます。これにより、材料は圧縮下で予測どおりに降伏します。制御された冷却により、シャフトが収縮しながらまっすぐに引っ張られます。これは、深くてひどい弓に対処するのに非常に効果的であることがわかります。ただし、冶金学の専門家の監督が必要です。合金の重要な粒子構造を変更しないようにする必要があります。過熱すると、不可逆的な炭化物が析出します。
シャフト表面の凹面側をピーニングします。技術者はこの手順に特殊な空気圧ハンマーを使用します。この作用により、スキン層に強力な圧縮応力が引き起こされます。これらの応力により、時間の経過とともにローターが物理的に真っ直ぐになります。これは、より高速で低熱の補正方法を表します。私たちは、これが主に表面の表面の弓に対してのみ実行可能であると考えています。深い構造変形を修正することはできません。
シャフトをスキミングして、まったく新しい真の中心線を作成します。機械工はまさにこの作業に精密な研削工具を使用します。これにより、完全に同心の回転面が保証されます。ただし、鍛造品からは必須の母材が永久に除去されてしまいます。その後、小さめのベアリングやカスタムシールが必要になる場合があります。ジャーナル直径を小さくすると耐荷重が低下するため、注意することをお勧めします。
場合によっては、生成されたローターを完全に廃棄する必要があります。その後、まったく新しいものを調達します 蒸気タービン部品。これにはこれまでで最も高い資本コストがかかります。また、プロジェクトのリードタイムも最も長くなります。それでも、これは技術的なリスクが最も低いことを意味します。これは、著しく変形したシャフトや亀裂の入ったシャフトにのみお勧めします。
| 修理方法 | 一次適用 | プロセス速度 | 冶金的リスク | 修理後の要件 |
|---|---|---|---|---|
| 熱矯正 | 深刻な永久弓 | 遅い | 高 (熱影響部) | 徹底的なストレス解消 |
| メカニカルピーニング | 小さな表面の曲がり | 速い | 低い | 表面研磨 |
| 機械加工・研削 | 雑誌における偏心 | 中くらい | なし | カスタムベアリング |
| 交換 | 壊滅的な降伏 | 非常に遅い | なし | 完全な再試運転 |
物理的なローター介入の現実に直接取り組みます。落とし穴は修復プロセスのあらゆる段階に存在します。これらの実行リスクをプロアクティブに管理する必要があります。品質管理が不十分だと、高価な回転機器が即座に壊れてしまいます。
まっすぐになったローターは、元の弓を簡単に「記憶」します。高い動作温度では曲がった状態に戻る可能性があります。適切な溶接後熱処理 (PWHT) または熱応力除去を実行する必要があります。この重要なステップでは、局所加熱ブランケットを使用します。温度を特定の応力緩和ポイントまで安全に上昇させます。ストレスの軽減を怠ると、将来的には運用上の障害が発生する可能性があります。
熱矯正により、合金に重大な熱変動が導入されます。材料が脆化したり、危険な微小亀裂が発生したりする危険があります。硬度の変化は、局所的な熱影響部で発生することがよくあります。修理プロセス全体を通じて、温度勾配を注意深く監視します。過熱を防ぐために、継続的な熱電対フィードバックが必要です。
非破壊検査 (NDT) の義務化にはまったく交渉の余地がありません。矯正直後に磁粉検査 (MPI) を使用します。これにより、表面破壊欠陥が検出されます。超音波検査 (UT) は、より深い構造の完全性を完全に検証します。曲げ応力によって生じる表面下の空隙を見つけます。
低速と動作速度の両方のバランスが必要です。このステップをスキップすることはできません。高速真空バランシングにより、再取り付け前の動的安定性が確保されます。バンカー内でローターを全回転速度でテストします。これは弓が遠心力で戻らないことを証明しています。
獣医師サービスプロバイダーは、重要なローター介入に対して厳格に対応します。すべての機械工場が厳しい冶金修正に対応できるわけではありません。この一か八かのタスクには、エンジニアリングの専門知識が必要です。修理契約に署名する前に、厳しい質問をしてください。
重機と床面積を徹底的に評価します。必要な大型旋盤の能力を備えていますか?先進的な横中ぐり盤を確認してください。特定のローター クラスに対応した動作可能な真空バランス バンカーがあることを確認してください。一般的なショップでは、高速フレキシブルローターを適切にテストすることはできません。
社内のエンジニアリング ワークフローについて尋ねてください。社内で有限要素解析 (FEA) を実行していますか?熱矯正を試みる前に、冶金試験を実施する必要があります。推測はローターの壊滅的な破壊につながります。熱を加える前に、正確な合金組成を理解する必要があります。
選択した MRO パートナーに完全な透明性を要求します。明確な「発見されたまま」および「放置されたまま」の TIR 文書を期待してください。永久ファイルの包括的な材料硬度レポートをリクエストしてください。修理中に施設を個人的に検査することをお勧めします。
以下を簡単に提供してくれるベンダーを探してください。
修理後の振れ制限を保証します。
彼らがまっすぐにすることに成功した同様のローターの歴史を文書化しました。
サンプルの品質管理パッケージと校正証明書。
包括的な根本原因障害分析 (RCFA) をリクエストします。エンジニアリング チームからの詳細な修理可能性調査を要求します。ショップの作業を承認する前にこれを行ってください。最初になぜ弓が起こったのかを正確に理解する必要があります。そうしないと、再インストール後に失敗を繰り返すことになります。
蒸気タービンローターの歪みに対処することは、依然として重要な決定点です。停止時のダウンタイムと長期的な機械的信頼性のバランスを慎重に考慮する必要があります。正確な測定により、毎回の修理結果が成功します。 OEM および業界の公差を厳守することで、方法論を安全に導きます。寸法検査には決して妥協しません。
有能な MRO 施設と独占的に提携します。すべてのステップに対して検証可能なエンジニアリング分析を提供する必要があります。ローターの矯正を日常的な機械的練習として扱うことは避けてください。これは非常に複雑な冶金的介入です。
すぐに次の措置を講じてください。
機器を完全に隔離し、内部温度が均一になるようにします。
校正済みの近接プローブとダイヤルインジケータを使用して、多点 TIR 測定を実行します。
熱的または機械的矯正方法を選択する前に、完全な冶金学的評価を依頼してください。
修理済みユニットを受け取る前に、高速真空バランシングの文書を要求してください。
A: 内部温度が均一になると、熱弓は自然に解消されます。エンジニアは多くの場合、ギアを連続的に回転させることでこれを実現します。永久的な弓には金属の塑性変形が伴います。この深刻な状態には、大規模な機械的または熱的修復介入が必要です。
A: 許容可能な TIR はローターの速度と質量によって異なります。特定の OEM 仕様も参照する必要があります。ただし、一般的な公差は厳密なマイクロ測定の範囲内に収まります。一般にジャーナルでは、厳密に 0.0005 ~ 0.002 インチの TIR 制限を要求します。
A: いいえ。過剰な弓は、多くの場合、安全な矯正手順を完全に妨げます。既存の材料疲労により、修理の選択肢が大幅に制限されます。重大な冶金学的変化により、修理ではなくコンポーネント全体の交換が必要になる場合があります。
A: 偏心は重要な流体力学的油膜を破壊します。この破壊により、非常に大きな機械振動が発生します。局所的に過剰な熱が急速に発生します。最終的には、ベアリングバビットの急速な磨耗や壊滅的な拭き取りを引き起こします。


